- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

Rapid Prototyping Services: hoe u een betrouwbare productiepartner kiest
Een productteam stuurt op maandag een CAD-bestand en heeft op vrijdag een fysiek onderdeel nodig voor een fitcheck, een klantdemonstratie of een pilotbuild. Dat is het moment waarop rapid prototyping-diensten praktisch in plaats van theoretisch worden. De juiste service doet meer dan een model in plastic of metaal veranderen; het geeft het team een snelle manier om een ontwerpvraag te testen, een tolerantieprobleem bloot te leggen en te beslissen wat er moet veranderen voordat er gereedschapsgeld wordt vastgelegd.
Daarom verdient de koopbeslissing ook aandacht. Een leverancier van rapid prototyping kan een 3D-printerij zijn, een CNC-bewerkingspartner, een specialist in vacuümgieten of een fabrikant die alle drie verbindt met oppervlakteafwerking en productie in kleine volumes. Het verschil komt tot uiting in de doorlooptijd, materiaalkeuze, DFM-feedback en hoe soepel een prototype een productmonster wordt. Een prototypingleverancier is geen groothandel in standaardonderdelen; het is een productiepartner die een ontwerp interpreteert en een fysiek antwoord retourneert.
Wat Rapid Prototyping-services daadwerkelijk opleveren
Rapid prototyping-diensten leveren doorgaans drie dingen tegelijk op: geometrie, materiaalgedrag en een communicatiemiddel. Geometrie ligt voor de hand. Een fysiek onderdeel laat zien of een deksel vlak zit, of een connector een wand vrijmaakt, of dat een beugel met de beoogde bevestiging kan worden gemonteerd. Materieel gedrag is minder voor de hand liggend, maar vaak belangrijker. Een harsmodel kan er goed uitzien, maar toch te veel buigen, barsten bij een klikpassing of zacht worden in de buurt van een warmtebron. Het communicatiemiddel is van belang omdat een fysiek monster design, engineering, inkoop en marketing hetzelfde object laat bespreken in plaats van verschillende interpretaties van een scherm.
Goed prototypewerk omvat ook feedback op het gebied van ontwerp voor productie. Voordat de machine start, moet de leverancier de wanddikte, trekhoeken, plaatsing van de ondersteuning, toegang tot het gereedschap, tolerantiestapeling en oppervlakteafwerking controleren. Die feedback is geen papierwerk. Het is het verschil tussen een onderdeel dat op tijd arriveert en een onderdeel dat arriveert met een briefje waarop staat dat de dunne ribbe is gebroken tijdens het verwijderen van de ondersteuning. Een fabrikant die vragen stelt voordat hij offertes maakt, is doorgaans een betere partner dan een fabrikant die zomaar elk bestand accepteert en alles belooft.
Er is ook een commerciële rol. Een prototype kan een investeerdersdemo, een voorbeeld van een beurs, een klantenpilot of een interne ontwerpbeoordeling ondersteunen. In elk geval moet het onderdeel er passend uitzien en zich op de juiste manier gedragen voor het publiek. Een ruw FDM-armatuur kan perfect zijn voor een fabrieksproef en volkomen verkeerd voor een kopersbijeenkomst. De prototypeservice moet het doel begrijpen, niet alleen de geometrie.
Hoe u een prototypemethode kunt afstemmen op de vraag die u moet beantwoorden
De snelste manier om een proces te kiezen is door te beginnen met de vraag, niet met de machine. Als de vraag luidt: “Lijkt de behuizing goed in de hand?” een gladde harsafdruk kan voldoende zijn. Als de vraag luidt: “Zal deze aluminium beugel een trillingstest overleven?” het onderdeel heeft waarschijnlijk metaal nodig en een proces dat metaaleigenschappen produceert. Als de vraag luidt: “Kunnen we volgende maand vijftig eenheden aan een focusgroep laten zien?” vacuümgieten kan een betere brug zijn dan nog een ronde 3D-printen.
| Methode | Beste voor | Typische materialen | Sterke punten | Grenzen waar u rekening mee moet houden |
|---|---|---|---|---|
| SLA- en DLP-hars 3D-printen | Visuele modellen, pasvormcontroles, gladde oppervlakken, transparante of flexibele onderdelen | Standaardhars, ABS-achtige hars, flexibele hars, transparante hars, rode washars | Fijne details, gladde afwerking, snelle doorlooptijd | Laaglijnen, beperkte hittebestendigheid, verwijderingssporen van de ondersteuning |
| SLS nylon 3D-printen | Functionele beugels, kanalen, levende scharnieren, kleine samenstellingen | Zwart nylon, wit nylon, glasvezelversterkt nylon | Goede sterkte, geen ondersteunende structuren, complexe geometrie | Poreus oppervlak, minder detail dan hars, kleur beperkt |
| SLM metaal 3D-printen | Metalen prototypes met complexe interne kanalen of lichtgewicht structuren | AlSi10Mg aluminium, 316L roestvrij staal, Ti6Al4V titanium, H13/S136 gereedschapsstaal | Metaaleigenschappen, ontwerpvrijheid, geconsolideerde onderdelen | Hogere kosten, nabewerking, verwijdering van ondersteuning, thermische spanning |
| CNC-bewerking | Nauwe toleranties, echte technische kunststoffen, schroefdraad, inzetstukken, grote onderdelen | Aluminium, staal, messing, ABS, PC, POM, nylon en andere bewerkbare kwaliteiten | Uitstekende maatvoering, breed materiaalaanbod, goede oppervlakteafwerking | Instelkosten, toegangslimieten voor gereedschap, materiaalverspilling |
| Vacuümgieten en siliconen mallen | Duplicaten in kleine aantallen, kleurafstemming, rubberachtige onderdelen, pre-lanceringsvoorbeelden | Polyurethaanharsen, ABS-achtige, PP-achtige, rubberachtige materialen | Lagere kosten per onderdeel bij kleine volumes, goede oppervlaktedetails, kleuropties | Levensduurlimieten van matrijzen, langzamer dan direct printen voor eenmalige exemplaren, krimpcontrole |
| Oppervlakteafwerking | Uiterlijkmonsters, textuurmatching, branding, duurzaamheidscontroles | Verf, coatings, anodiseren, galvaniseren, lasergraveren, emblemen | Verbetert de visuele en tactiele kwaliteit, ondersteunt klantgoedkeuringen | Voegt doorlooptijd, kleurvariatierisico en processpecifieke ontwerpregels toe |
De tabel is een startpunt, geen regelboek. Veel projecten combineren methoden. Een CNC-gefreesd inzetstuk kan in een vacuümgegoten behuizing worden gegoten. Er kan een harsafdruk worden geverfd om een kleurenschema te testen. Een metalen beugel kan eerst machinaal worden bewerkt en later door gieten worden geproduceerd. De nuttige vraag is: wat vereist de volgende beslissing? Als de beslissing een glad uiterlijk nodig heeft, geef dan prioriteit aan het oppervlak. Als het een precieze pasvorm nodig heeft, geef dan prioriteit aan tolerantie. Als er een materiële reactie nodig is, geef dan prioriteit aan het materiaal- en procespaar.
3D-printen voor Rapid Prototyping-services: waar dit het beste past
3D-printen blijft het standaard toegangspunt voor veel rapid prototyping-services, omdat het gereedschap uit de eerste lus verwijdert. Een ontwerpwijziging kan worden afgedrukt en getest zonder mal, armatuur of lange opstelling. Die snelheid is handig tijdens het vroege conceptwerk, maar kan ook problemen verbergen als het proces onzorgvuldig wordt gekozen. Harsprinten, nylon sinteren, metaalsmelten en filamentextrusie produceren verschillende oppervlakken, sterktes en toleranties. Door ze als één categorie te behandelen, ontstaan niet-overeenkomende verwachtingen.
Harsprocessen voor uiterlijk en pasvorm
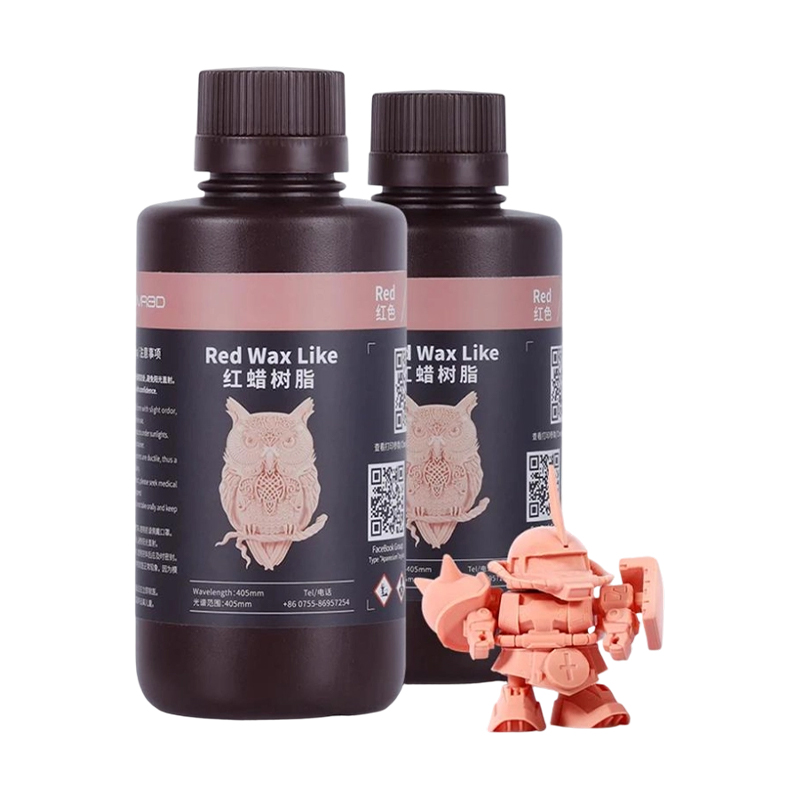
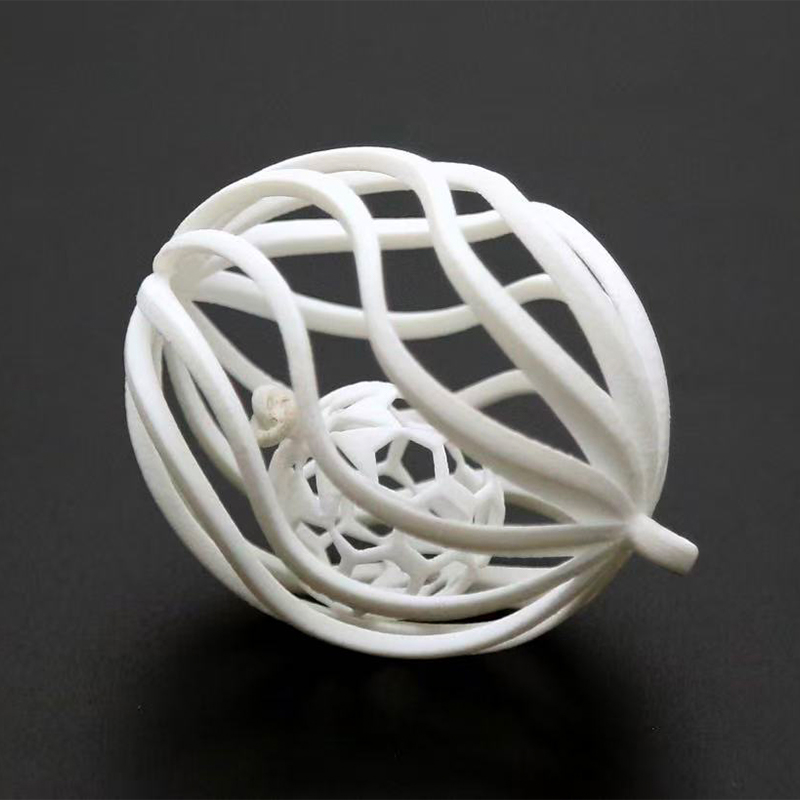
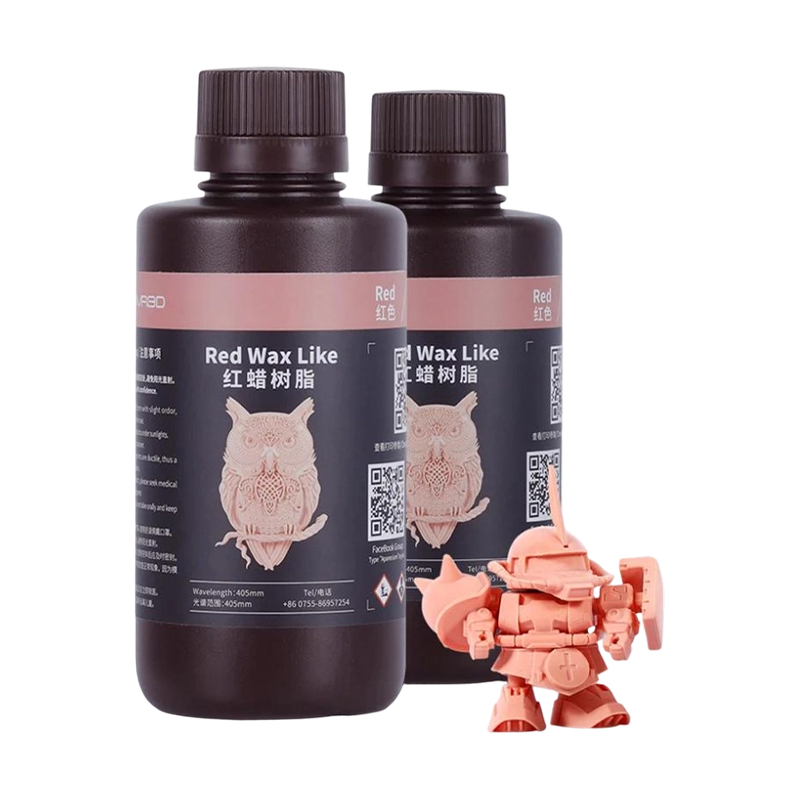
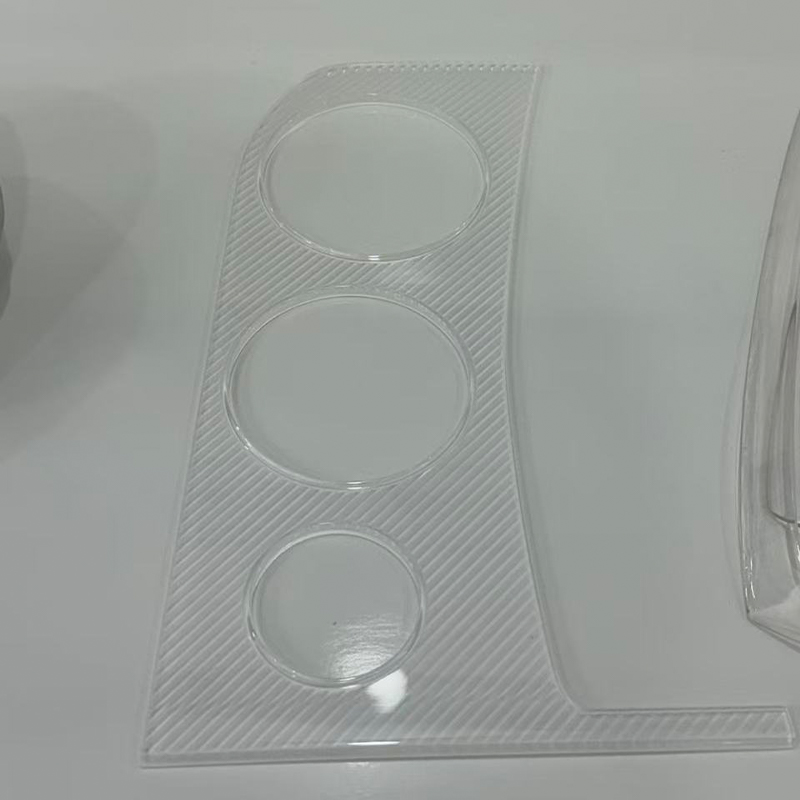
SLA- en DLP-harsprinten worden vaak gebruikt wanneer het onderdeel er schoon uit moet zien, fijne details moet tonen of in een kleine montage moet passen. Standaardhars geeft een glad oppervlak voor visuele modellen. ABS-achtige hars biedt meer slagvastheid voor kliksluitingen en behuizingen. Flexibele hars kan pakkingen, grepen en zacht aanvoelende gebieden simuleren. Transparante hars ondersteunt lichtpijpcontroles en doorzichtige afdekkingen. Rode washars wordt gebruikt in gietworkflows waarbij een patroon nodig is. Deze materialen zijn niet uitwisselbaar, en een leverancier zou de afwegingen moeten uitleggen in plaats van simpelweg de laagste prijs per gram te vermelden.
Harsonderdelen moeten meestal worden verwijderd, gereinigd en nagehard. Die nabewerking kan de maatnauwkeurigheid en oppervlaktekwaliteit beïnvloeden. Een dun onderdeel kan tijdens het uitharden kromtrekken. Een transparant onderdeel moet mogelijk worden gepolijst om de beoogde helderheid te bereiken. Een flexibel onderdeel kan scheuren als de steunen te snel worden verwijderd. Dit zijn normale productiegegevens, maar deze moeten worden besproken voordat het bestand wordt vrijgegeven.
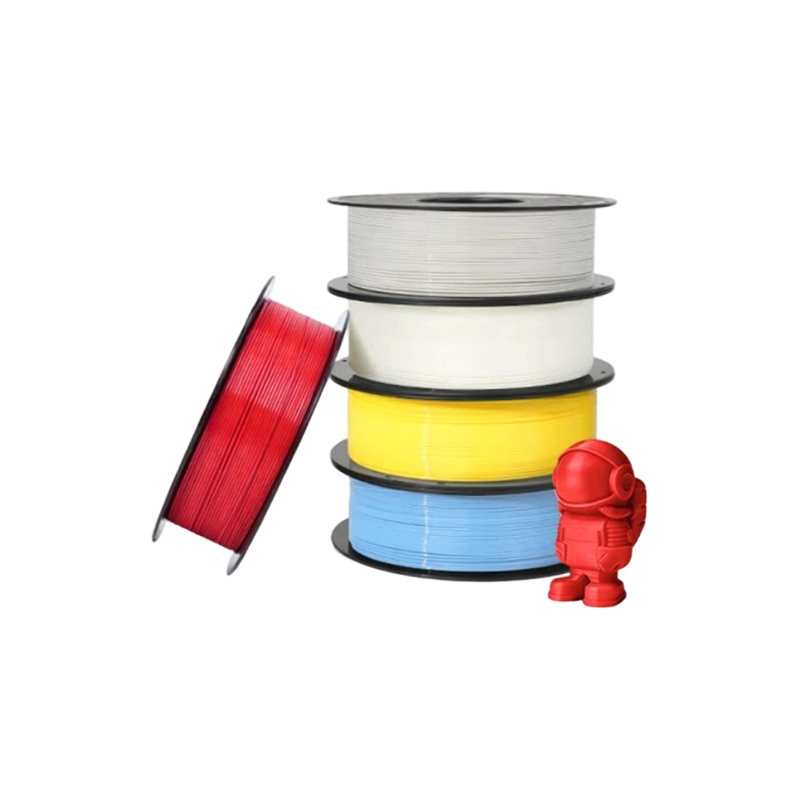
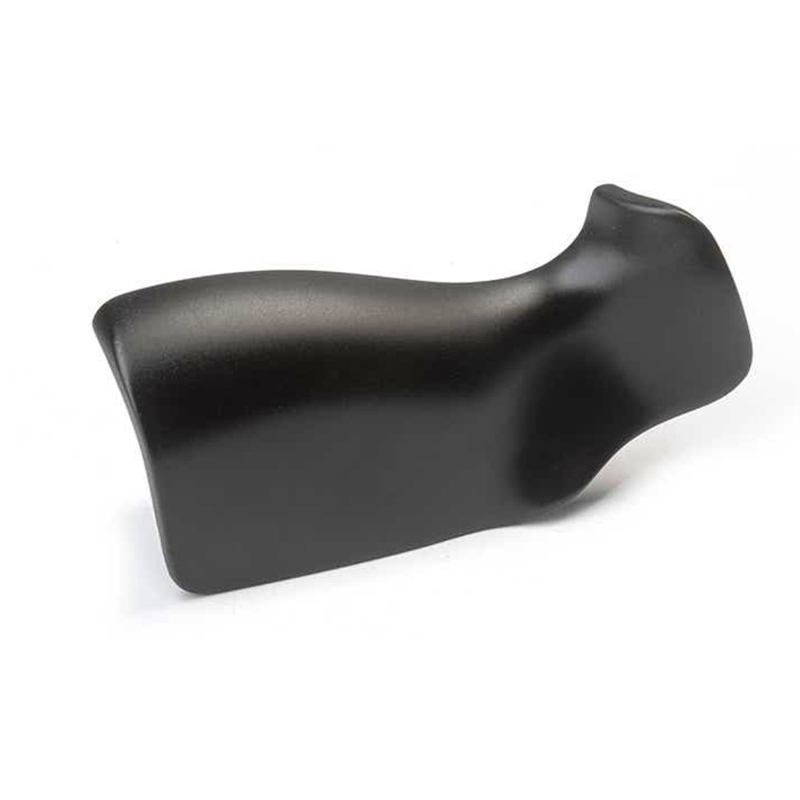
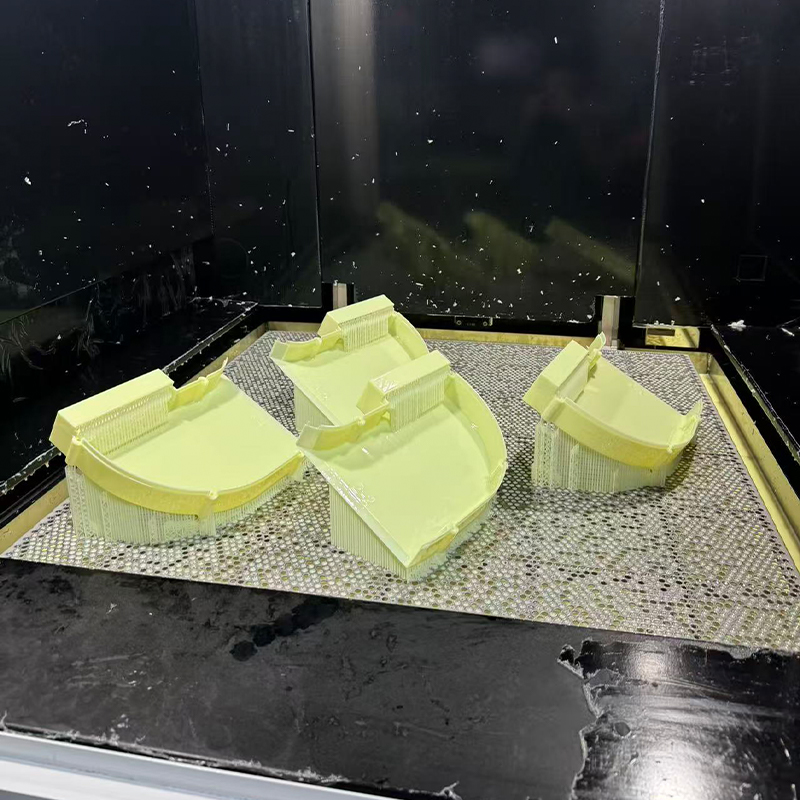 SLA-hars 3D-printen voor zeer gedetailleerde prototypes De stereolithografieservice produceert gladde, gedetailleerde prototypes in ABS-achtige, transparante, zwarte, gebroken witte en flexibele harsen voor conceptmodellen en functionele behuizingen. Bekijk Product →
Afdrukken op nylon en metaal voor functionele controles
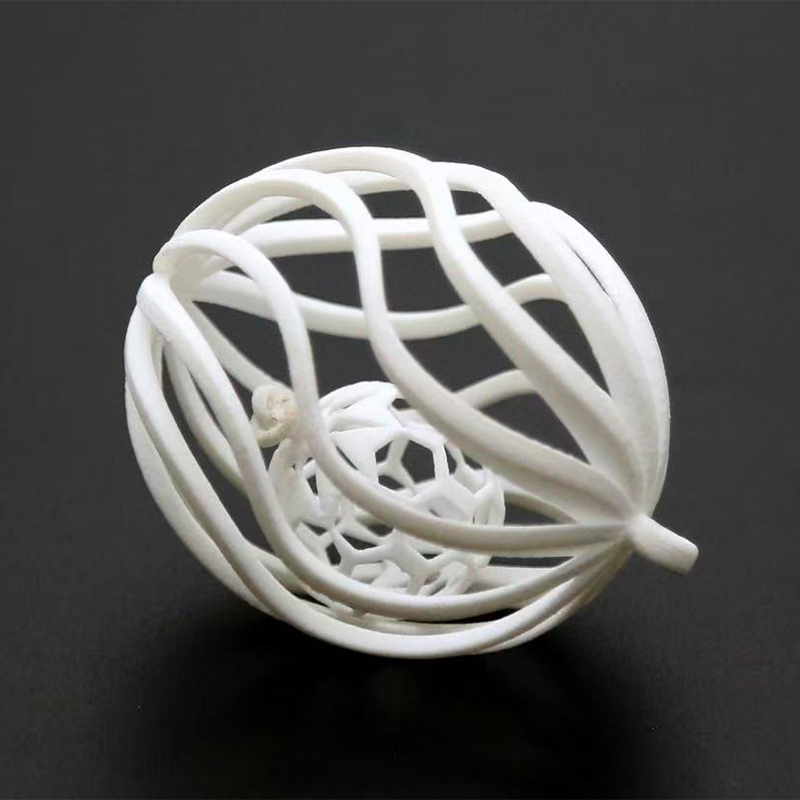
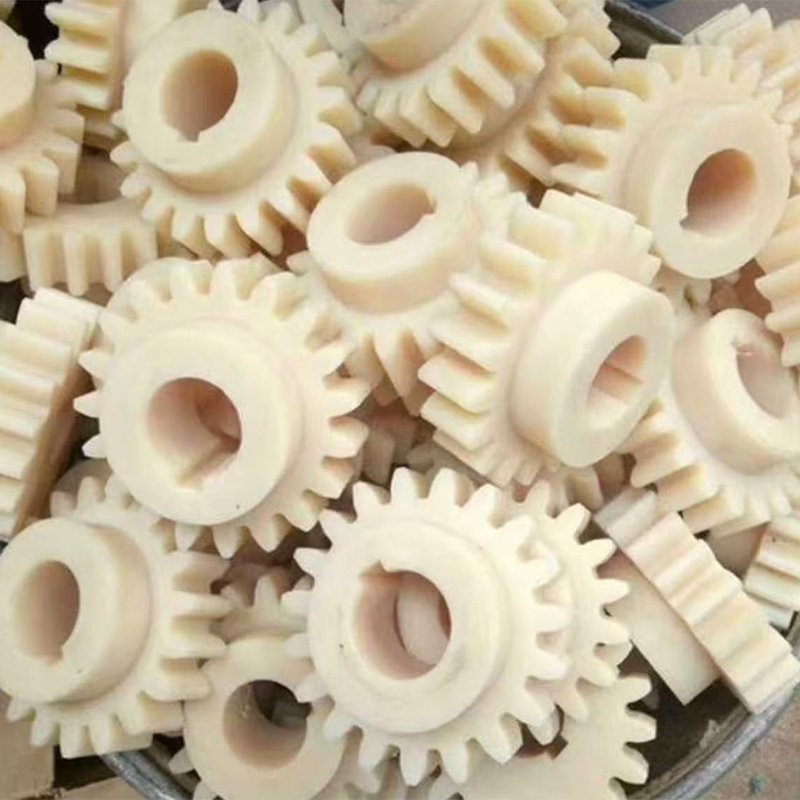
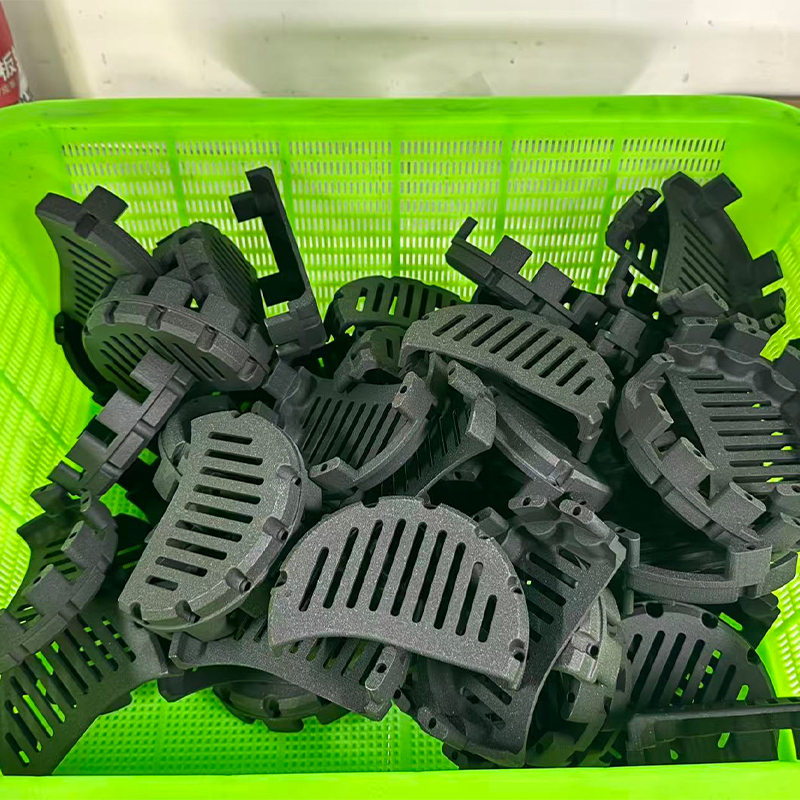
SLS-nylon is een sterke kandidaat voor functionele beugels, kanalen, afdekkingen en kleine assemblages die het gebruik moeten overleven. Omdat het proces ongesinterd poeder als drager gebruikt, kan het geneste geometrie en levende scharnieren produceren zonder de steunsporen die gebruikelijk zijn bij harsprocessen. Het oppervlak is doorgaans poreus en mat, wat prima is voor interne onderdelen, maar mogelijk moet worden afgewerkt voor klantgerichte monsters. Met glasvezel versterkt nylon kan de stijfheid verbeteren, maar verandert ook het oppervlak en het slijtagegedrag van het onderdeel.
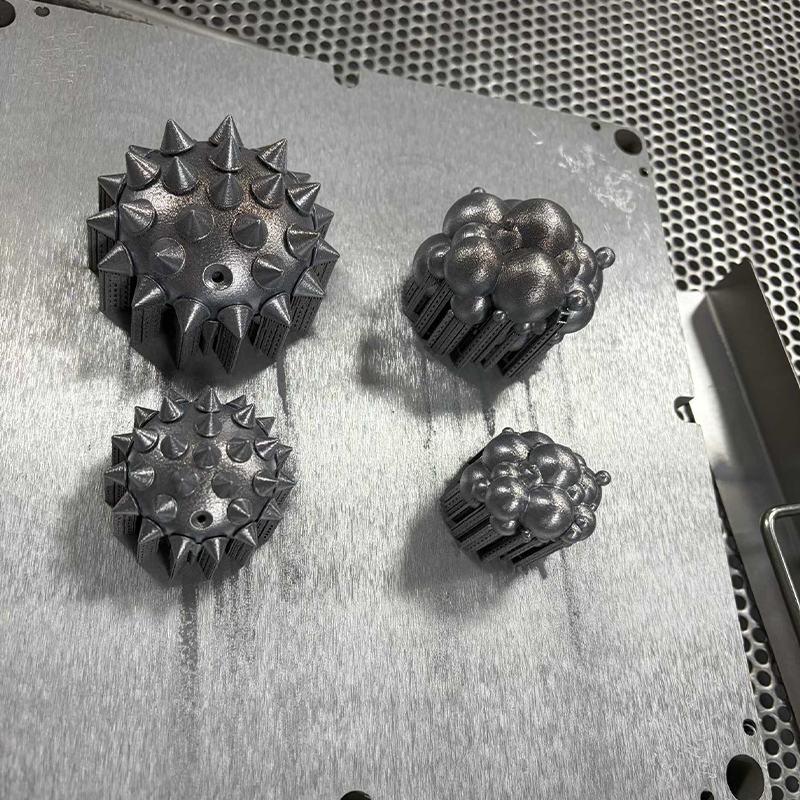
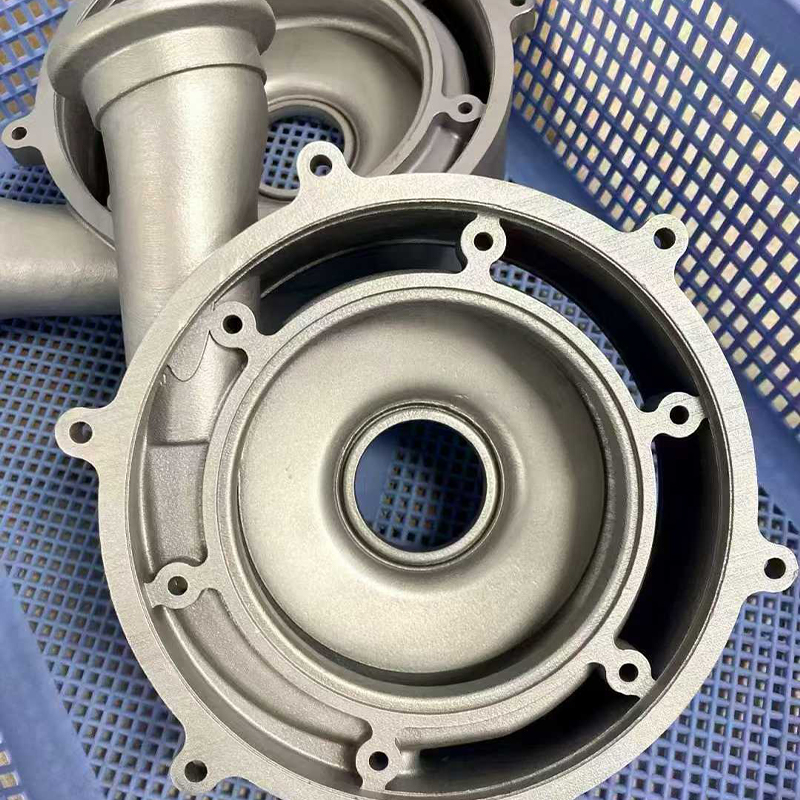
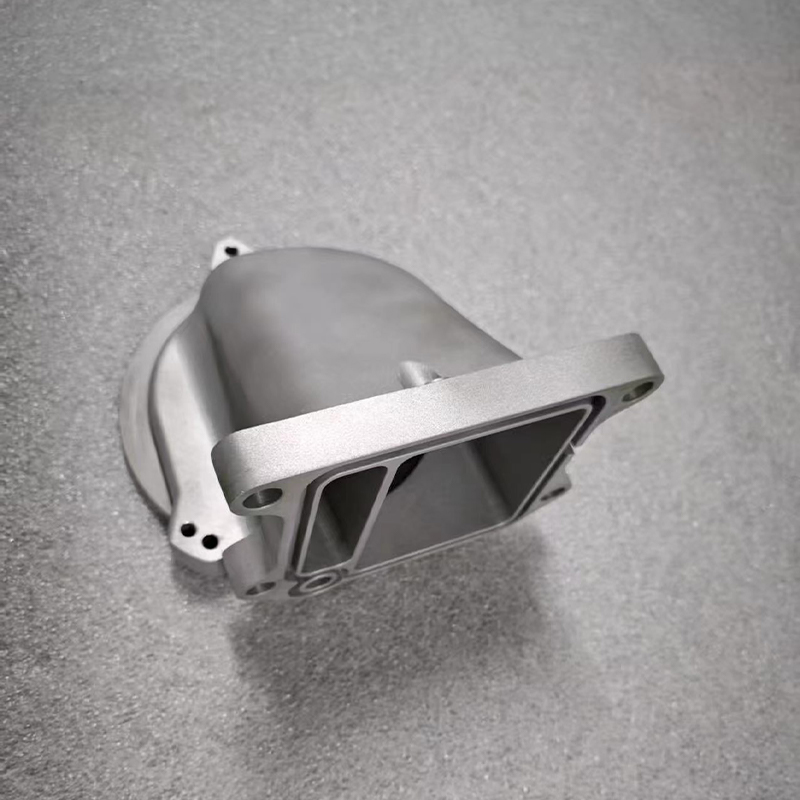
SLM-metaalprinten wordt gebruikt wanneer het prototype van metaal moet zijn, wanneer interne kanalen belangrijk zijn, of wanneer een geconsolideerd ontwerp meerdere geassembleerde onderdelen kan verwijderen. Aluminium, roestvrij staal, titanium en gereedschapsstaal brengen elk verschillende eigenschappen en nabewerkingsbehoeften met zich mee. Metaalprinten is zelden de goedkoopste route voor een eenvoudig blok, maar kan wel de meest directe route zijn voor een complexe geometrie die niet gemakkelijk machinaal kan worden bewerkt.
FDM-printen wordt vaak gebruikt voor grote armaturen, mallen, controlemeters en vroege conceptmodellen waarbij kosten en afmetingen belangrijker zijn dan fijne details. Standaardmaterialen zoals PLA, PETG en ABS voorzien in algemene behoeften, terwijl PLA, PAHT CF en PPS CF veeleisendere functionele controles ondersteunen. De zichtbare laaglijnen maken deel uit van het proces, dus FDM past meestal niet goed bij een displaymonster dat er gegoten uit moet zien.
CNC-bewerking en precisiefrezen in een prototypeprogramma
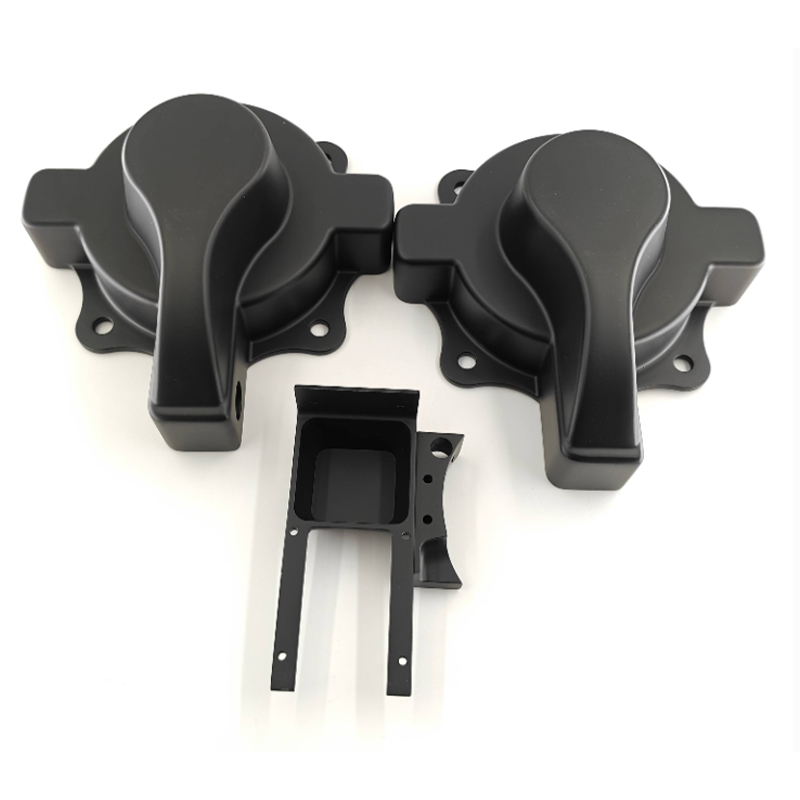
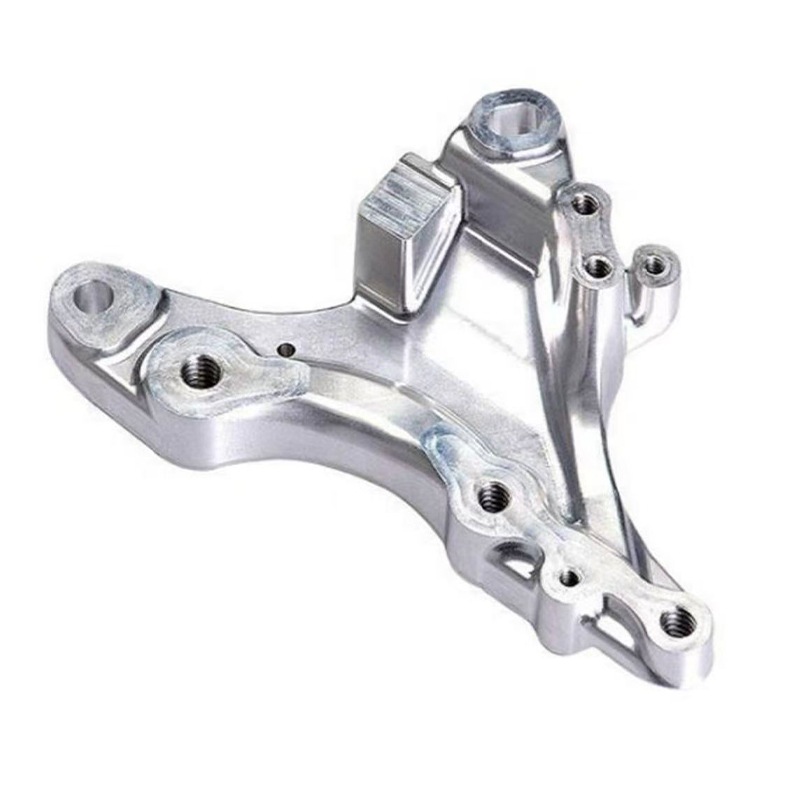
CNC-bewerking komt in het prototyping-gesprek terecht wanneer het onderdeel nauwere toleranties, echte technische materialen of een oppervlak nodig heeft dat zich gedraagt als het eindproduct. Een machinaal bewerkte ABS- of polycarbonaatbehuizing kan worden gemonteerd met echte schroeven en inzetstukken. Een aluminium beugel kan op een voertuig of robot worden getest zonder het voorbehoud dat het slechts een model van hars is. Een machinaal bewerkte acryllichtgeleider kan worden gepolijst om de helderheid te controleren. Dit zijn praktische voordelen waar 3D-printen niet altijd aan kan tippen.
CNC-frezen is meestal de eerste keuze voor prismatische onderdelen, kamers, sleuven, montagevlakken en draadgaten. CNC-draaien is beter voor ronde onderdelen zoals assen, bussen, afstandhouders en adapters. Precisie-CNC-frezen breidt hetzelfde idee uit naar functies die zorgvuldige controle vereisen, zoals lagerzittingen, afdichtingsoppervlakken en passende interfaces. De afweging is insteltijd en toegang tot het gereedschap. Een ontwerp met diepe, smalle zakken, scherpe interne hoeken of ondersnijdingen kan een elektrische ontladingsbewerking of een nieuw ontwerp nodig hebben. Een leverancier die het model vroegtijdig beoordeelt, kan vaak een kleine wijziging voorstellen waardoor het onderdeel bewerkbaar blijft zonder de functie ervan te veranderen.
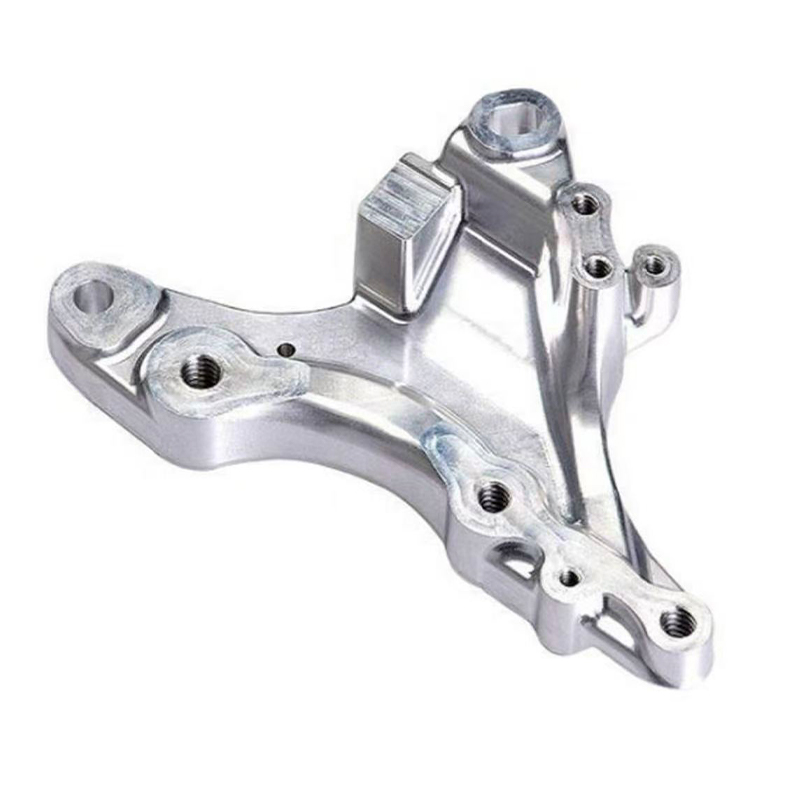
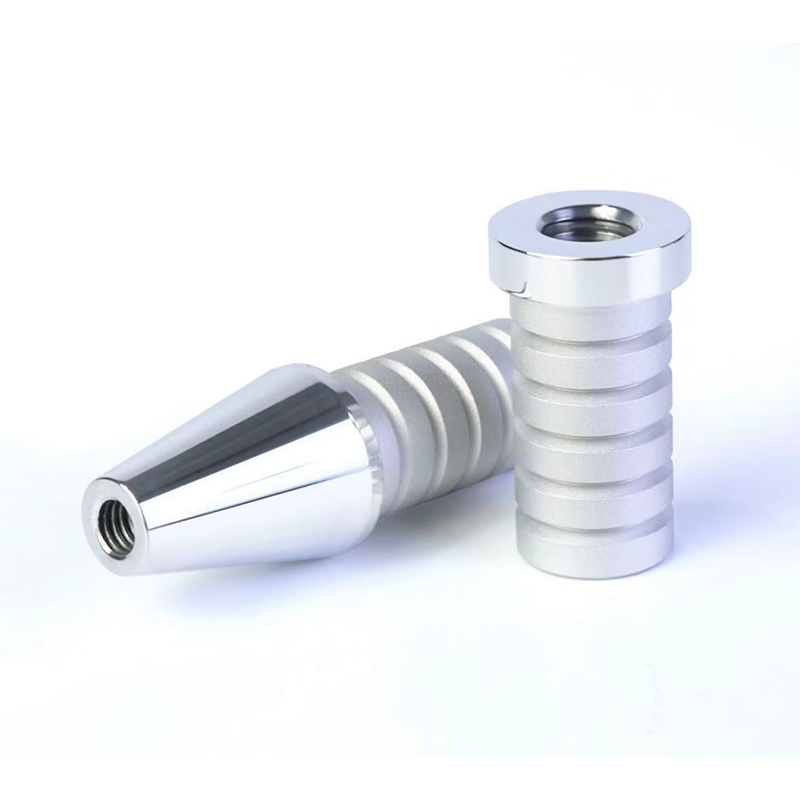
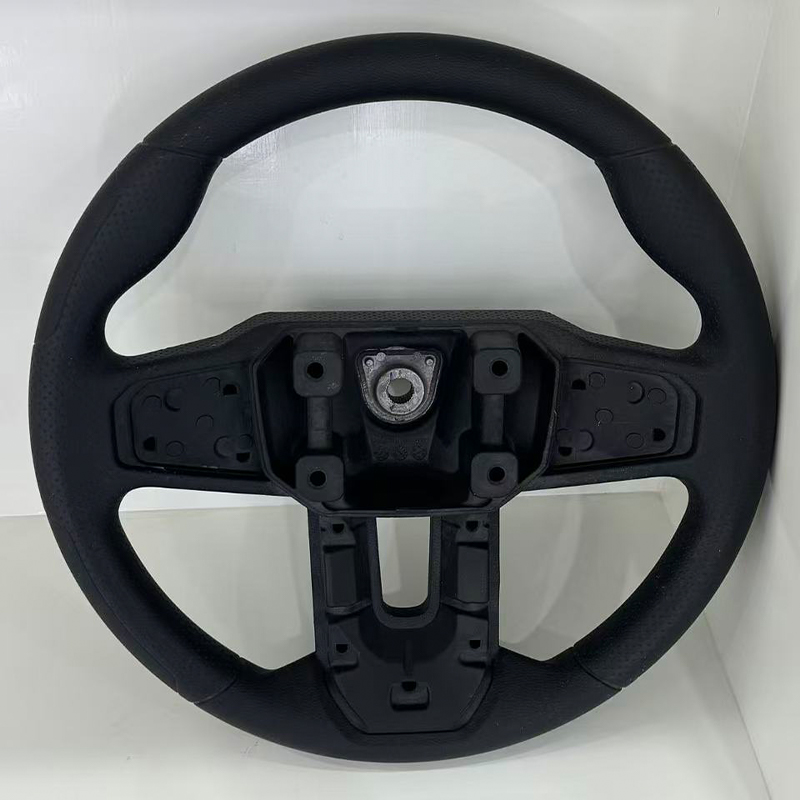
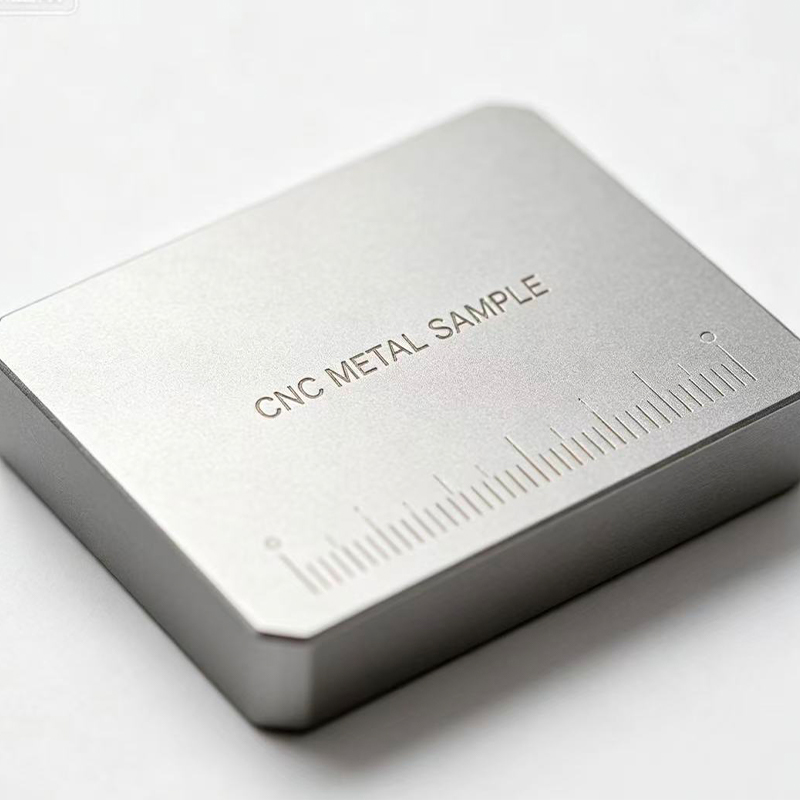
 CNC-freesservice voor metalen en kunststof onderdelen Op maat gemaakt 3-assig tot 5-assig frezen omvat aluminium, roestvrij staal, gelegeerd staal en technische kunststoffen, met toleranties tot 0,1 mm voor functionele prototypes en armaturen. Bekijk Product →
Materiaalkeuze is een belangrijk onderdeel van de CNC-beslissing. Aluminium is populair voor prototypes omdat het licht, bewerkbaar en geanodiseerd kan worden. Roestvrij staal wordt gebruikt als corrosiebestendigheid of sterkte van belang is. Messing en koper verschijnen in elektrische en thermische toepassingen. Technische kunststoffen zoals POM, PC, ABS en nylon worden veel gebruikt voor afdekkingen, armaturen en isolatoren. Elk materiaal heeft een ander spaangedrag, spanningsverlichting en eisen aan de oppervlakteafwerking, dus dezelfde geometrie kan verschillende parameters of zelfs een andere ontwerpbenadering nodig hebben.
CNC-prototypes lijken ook meer op productieonderdelen. Gereedschapssporen kunnen worden verwijderd door schuren, polijsten of parelstralen. Na de bewerking kunnen anodiseren, schilderen, lasergraveren en galvaniseren worden toegepast. Dat maakt CNC een goede keuze voor klantgerichte monsters, vooral wanneer het eindproduct ook machinaal zal worden bewerkt of wanneer het monster herhaalde handelingen moet overleven. De kosten per onderdeel zijn doorgaans hoger dan bij een eenvoudige 3D-print, maar de waarde komt voort uit het vertrouwen dat het onderdeel biedt.
Vacuümgieten en siliconenvormen voor prototypes met een laag volume
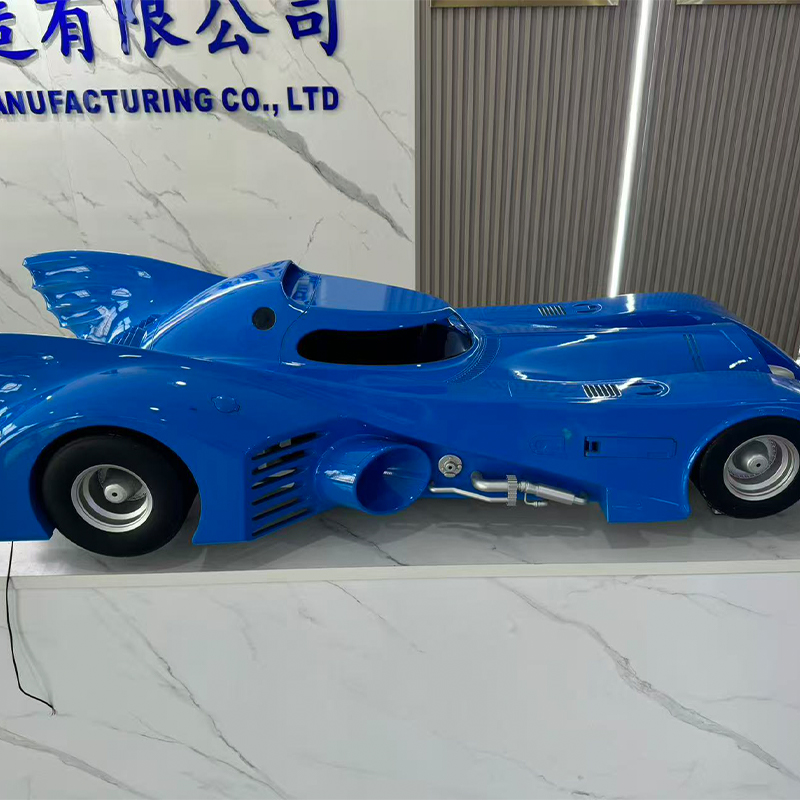
Vacuümgieten vult de kloof tussen een eenmalig prototype en een productietool. Er wordt een masterpatroon gemaakt door middel van 3D-printen of CNC-bewerking, er wordt een siliconen mal omheen gegoten en polyurethaanhars wordt onder vacuüm gegoten om duplicaten te produceren. Die workflow is handig wanneer het team tien, vijftig of honderd onderdelen nodig heeft voor markttesten, veldproeven, verkoopmonsters of pre-productievalidatie. De kosten per onderdeel dalen vaak vergeleken met direct 3D-printen, en het oppervlak kan worden afgestemd op het gegoten uiterlijk.
Siliconen mallen kunnen fijne details reproduceren en texturen, logo's en strakke kenmerken vastleggen. Materiaalopties omvatten ABS-achtige, PP-achtige, rubberachtige en andere polyurethaansystemen. Met dat bereik kan een team een zachte grip, een klikbehuizing of een geverfde hoes testen zonder zich te hoeven verplichten tot spuitgieten. Kleurafstemming is mogelijk, maar is niet hetzelfde als productiekleurcontrole. Een leverancier moet het pigment, de oppervlaktetextuur en het glansniveau bespreken voordat hij een volledige set produceert.
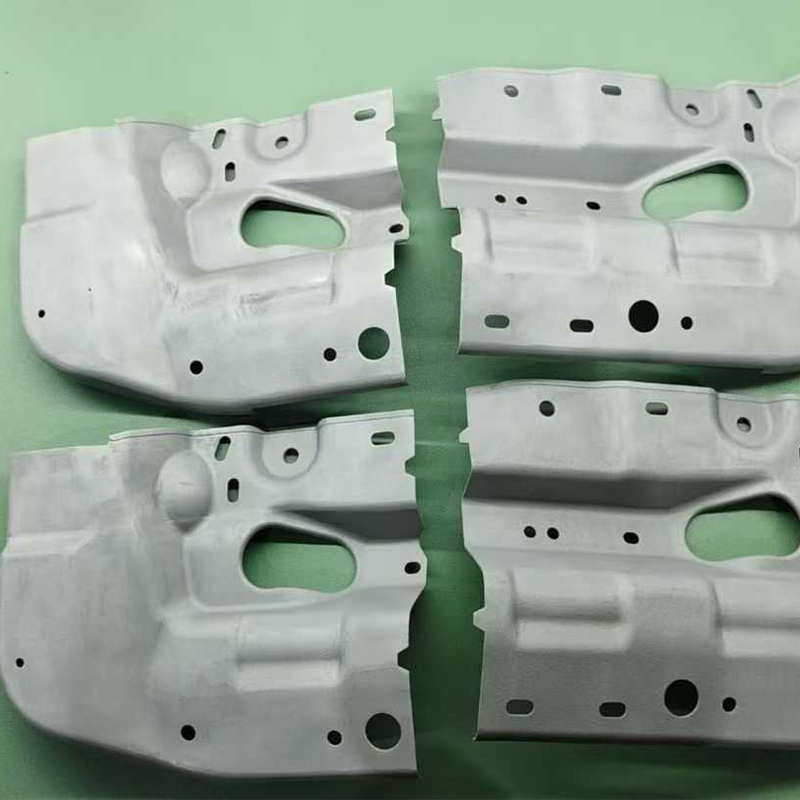
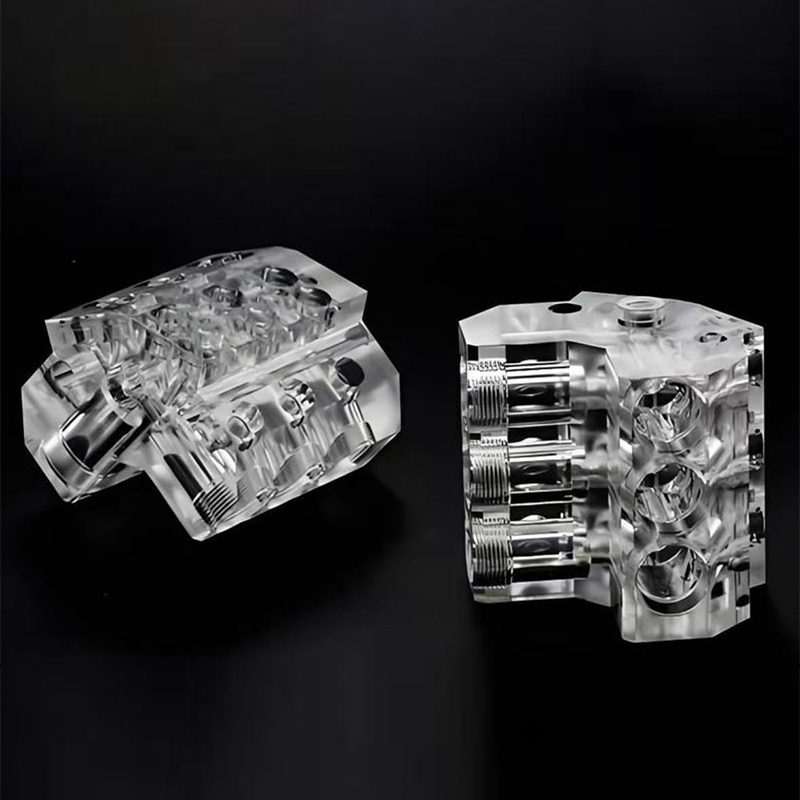
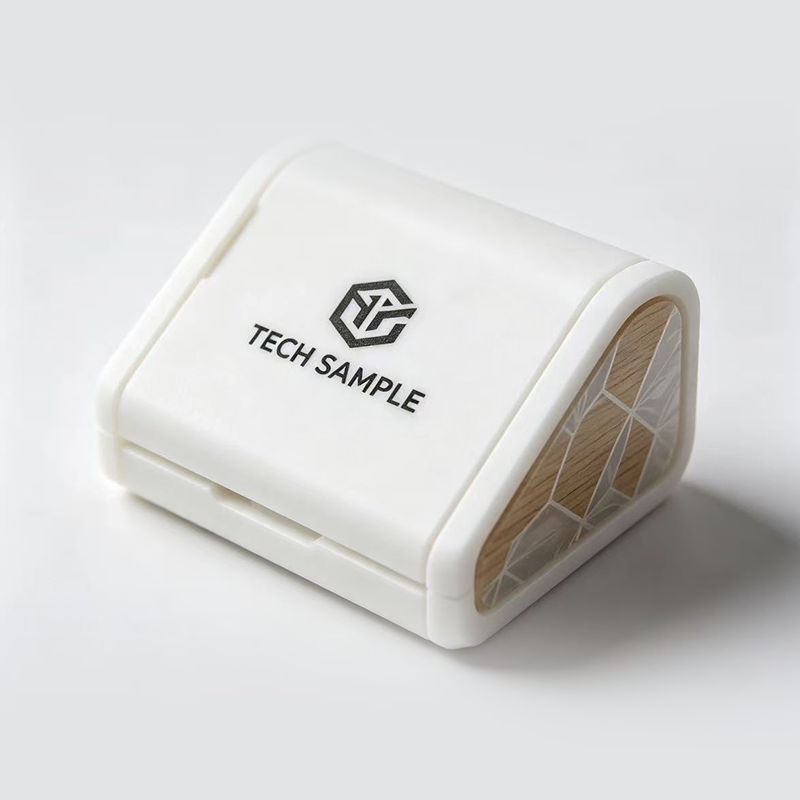
 Vacuümgieten voor polyurethaanprototypes met een laag volume Gieten in siliconenmatrijzen produceert 15-25 onderdelen per mal in ABS-achtige, PP-achtige en rubberachtige harsen voor pasvormcontroles, behuizingen en bruggenproductie. Bekijk Product →
Vacuümgieten kent beperkingen die vroegtijdig moeten worden gepland. Een siliconen mal heeft een beperkte levensduur en het masterpatroon moet nauwkeurig zijn, omdat elke kopie zijn geometrie overneemt. De krimp varieert per hars, dus kritische afmetingen moeten mogelijk worden gecompenseerd. Zeer kleine gaatjes, dunne wanden en scherpe randen kunnen de mal sneller verslijten. Het proces is ook minder geschikt voor toepassingen bij hoge temperaturen of onderdelen die metaalachtige sterkte nodig hebben. Voor het juiste project is het echter een efficiënte brug die zonder gereedschapsstaal een consistente batch produceert.
Dit is waar een one-stop-fabrikant de wrijving kan verminderen. Als het masterpatroon in eigen huis wordt gedrukt, de siliconen mal in eigen huis wordt gemaakt en de afwerking in eigen huis wordt voltooid, zijn de overdrachten korter en is de verantwoordelijkheid duidelijker. De klant hoeft niet drie leveranciers te coördineren of dezelfde eis drie keer uit te leggen. Dat is belangrijk als de planning krap is en de uitstralingsnorm specifiek is.
Oppervlakteafwerking: het verschil tussen een prototype en een productmonster
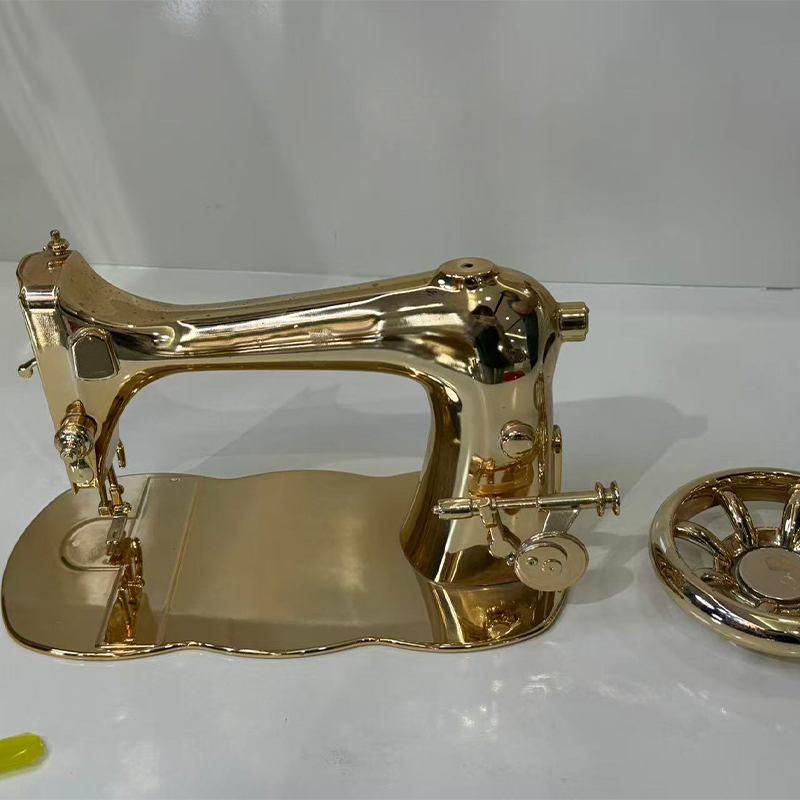
Een prototype kan qua afmetingen correct zijn en toch niet door een klantbeoordeling komen omdat het oppervlak er verkeerd uitziet. Oppervlakteafwerking sluit deze kloof. Verven en coaten kan een mat of glanzend uiterlijk opleveren. Door anodiseren krijgt aluminium een duurzame, productie-achtige afwerking. Galvaniseren voegt een metallic look of een geleidend oppervlak toe. Lasergraveren creëert branding, serienummers of markeringen. Stickers en zeefdruk reproduceren labels en afbeeldingen. Zachte en harde coatings veranderen het gevoel en de krasbestendigheid. Transparante onderdelen kunnen worden gepolijst of gecoat om een semi-transparant of volledig transparant uiterlijk te verkrijgen.
De afwerking moet vóór de offerte worden gedefinieerd, en niet nadat de onderdelen zijn aangekomen. Een “paint to match”-aanvraag is geen specificatie. De leverancier heeft een kleurreferentie, een glansniveau, een textuurmonster en een definitie nodig van welke oppervlakken zichtbaar zijn. Als het onderdeel wordt gehanteerd, moet de afwerking de behandeling overleven. Als het met oplosmiddelen wordt gereinigd, moet de coating hiertegen bestand zijn. Als het een displayexemplaar betreft, kan de cosmetische norm strenger zijn dan voor een intern armatuur. Deze details zijn van invloed op de proceskeuze, doorlooptijd en het afkeurpercentage.
Afwerking heeft ook een wisselwerking met het prototypingproces. Een harsonderdeel moet mogelijk worden geschuurd voordat het wordt geverfd, omdat laaglijnen door een dunne coating heen kunnen telegraferen. Een machinaal bewerkt onderdeel moet mogelijk worden geparelstraald om een uniforme textuur te creëren voordat het wordt geanodiseerd. Een vacuümgegoten onderdeel moet mogelijk worden verwijderd voordat het kan worden geverfd. Een leverancier die zowel het onderdeel als de afwerking controleert, kan het upstream-proces aanpassen in plaats van te proberen de defecten aan het eind te herstellen.
Selectiecriteria voor een betrouwbare Rapid Prototyping-leverancier
De meeste kopers maken een shortlist van leveranciers van prototypes op basis van prijs en doorlooptijd, en ontdekken later dat communicatie en technische ondersteuning net zo belangrijk zijn. Bij een nuttige evaluatie moet worden gekeken naar de manier waarop de leverancier met vragen omgaat, en niet alleen naar hoe snel hij kan citeren. Het onderstaande diagram weerspiegelt de criteria die een soepel project vaak onderscheiden van een kostbare reeks herdrukken en uitleg.
Deze percentages zijn geen marktstatistieken; ze zijn een praktische ranglijst gebaseerd op algemene zorgen van kopers bij prototypingprojecten op maat. Gebruik ze als checklist voor discussies in plaats van als scorekaart.
De eerste balk is belangrijk omdat vroege feedback laat herwerken voorkomt. Als een leverancier vóór de bewerking een probleem met een dunne wand, een diepe zak of een tolerantiestapel ontdekt, kan de klant het ontwerp wijzigen terwijl de verandering nog steeds goedkoop is. De tweede balk is van belang omdat een winkel met één proces elke vraag in één antwoord kan dwingen. Een fabrikant met hars, nylon, metaal, CNC, vacuümgieten en afwerking kan een andere route aanbevelen als de eerste niet geschikt is.
Tolerantiecontrole en -inspectie verdienen meer dan een selectievakje. Vraag hoe kritische afmetingen worden gemeten, welk referentiepunt wordt gebruikt en of het inspectierapport de kenmerken bevat die van belang zijn voor de montage. Betrouwbaarheid van de doorlooptijd is ook een technische kwestie, en niet alleen een kwestie van planning. Een realistische leverancier zal een afwerking markeren die twee dagen toevoegt of een mal die een extra uithardingscyclus nodig heeft. Vertrouwelijkheid is net zo praktisch. De leverancier moet weten wie de bestanden kan zien, hoe gegevens worden opgeslagen en wat er gebeurt als een project eindigt.
De kwaliteit van de oppervlakteafwerking bepaalt vaak of een monster wordt geaccepteerd. Een onderdeel dat perfect past, maar ongelijkmatige verf of zichtbare steunsporen heeft, komt nog steeds niet in aanmerking voor een klantbeoordeling. De beste leverancier bespreekt de cosmetische acceptatie vóór productie en laat een monster of een duidelijke standaard zien als de afwerking cruciaal is.
Toleranties, materialen en de werkelijke kosten van herbewerking
Tolerantie is een van de meest onbegrepen onderdelen van rapid prototyping. Op een tekening kan op elke afmeting “±0,1 mm” staan, maar niet elk proces kan dat overal vasthouden. Harsprinten kan strakke details in het vlak vasthouden terwijl het over een groot plat oppervlak kromtrekt. SLS-nylon kan sterk en nauwkeurig genoeg zijn voor een beugel, maar heeft een ruwer oppervlak dat het afdichtingsvlak aantast. CNC-bewerkingen kunnen nauwe toleranties aanhouden op toegankelijke onderdelen, maar een diepe zak of een dunne wand kan tijdens de bewerking bewegen. Vacuümgieten neemt het masterpatroon over en voegt krimp toe, dus kritische afmetingen moeten worden gecompenseerd.
De praktische aanpak is om dimensies die cruciaal zijn voor de functie te identificeren en de leverancier zich daarop te laten concentreren. Een montagegatenpatroon, een lagerzitting, een afdichtingsgroef of een connectoropening zijn meestal belangrijker dan de totale lengte van een cosmetische afdekking. Als elke dimensie als kritiek wordt gemarkeerd, moet de leverancier een langzamere en duurdere route kiezen of risico's accepteren. Een korte tolerantiebeoordeling kan vaak de kosten verlagen zonder dat dit ten koste gaat van de kwaliteit.
Materiaalgedrag verandert ook de betekenis van een prototype. Een harsonderdeel kan stijf zijn bij een eenvoudige buigtest en broos bij een valtest. Een nylon onderdeel kan een impact overleven, maar kruipt onder een constante belasting. Een machinaal bewerkt aluminium onderdeel kan sterk zijn, maar zwaarder dan het kunststof productieonderdeel. Een vacuümgegoten polyurethaanonderdeel kan op ABS lijken, maar heeft een andere hittebestendigheid. Deze verschillen zijn geen gebreken; het zijn redenen om de juiste eigenschap te testen. De leverancier moet zich afvragen wat het onderdeel moet overleven, en niet alleen hoe het eruit moet zien.
Veel voorkomende bronnen van herbewerking
- Dunne wanden of ribben die breken tijdens het verwijderen of hanteren van de steun.
- Ontbrekende trek op vacuümgegoten of gegoten onderdelen, waardoor plakken of scheuren ontstaat.
- Scherpe interne hoeken in CNC-onderdelen waar de frees niet bij kan.
- Onrealistische kleur- of glansdoelen zonder fysieke referentie.
- Draden of inzetstukken gespecificeerd zonder voldoende wanddikte.
- Grote vlakke oppervlakken die kromtrekken na het printen, uitharden of machinaal bewerken.
- Assemblages die als afzonderlijke onderdelen worden aangeboden, zonder controle van de paringstoleranties.
Herbewerking is niet alleen duur vanwege het tweede deel. Het kost ook engineeringtijd, vertraagt een beoordeling en kan een lanceringsdatum verschuiven. Een prototype dat iets meer kost maar met het juiste materiaal en de juiste afwerking wordt afgeleverd, kan goedkoper zijn dan drie goedkope pogingen die nooit de vraag beantwoorden. Dat is het commerciële argument voor een vroege DFM-beoordeling en een leverancier die bereid is te zeggen “deze functie zal niet werken zoals aangegeven.”
Van prototype tot productie in kleine volumes: wanneer één proces niet genoeg is
Veel projecten gaan niet van een enkel prototype naar een enkel productieproces. Ze bewegen zich door een ketting. Een ontwerp wordt geprint om de vorm te controleren, vervolgens machinaal bewerkt om een kritieke interface te controleren, vervolgens vacuümgegoten om een kleine batch te produceren voor veldtesten en vervolgens afgewerkt om overeen te komen met het klantmonster. Elke stap beantwoordt een andere vraag. Bij de overdrachten tussen de stappen gaat er tijd verloren als de verbinding met de leveranciers wordt verbroken.
Een one-stop-productieplatform kan deze keten vereenvoudigen. Hetzelfde team kan het CAD-bestand beoordelen, een proces aanbevelen, het masterpatroon produceren, de siliconenmal maken, de batch gieten en de afwerking aanbrengen. Dat garandeert geen perfect resultaat, maar vermindert wel het aantal keren dat een eis wordt vertaald en het aantal partijen dat een tolerantie verkeerd kan interpreteren. Het maakt het ook gemakkelijker om het prototype te vergelijken met de productie-intentie, omdat dezelfde leverancier beide ziet.
Bij productie in kleine volumes worden vacuümgieten en CNC-bewerking vaak samen gebruikt. CNC kan wisselplaten, pennen en nauwkeurige paringskenmerken produceren. Vacuümgieten kan de omringende behuizing in een productie-achtige hars produceren. Oppervlakteafwerking kan het uiterlijk verenigen. Als het laatste onderdeel wordt spuitgegoten, kan het prototype nog steeds de assemblage, ergonomie, verpakking en klantreactie testen. Het doel is niet om te doen alsof een prototype een productieonderdeel is; het is bedoeld om de onbekendheden te verminderen die overblijven als de productie begint.
Vragen die u moet stellen voordat u een CAD-bestand verzendt
Een goede offerteaanvraag is geen bestandsbijlage met het woord 'offerte' in de onderwerpregel. Het geeft de leverancier voldoende context om een proces te kiezen en risico’s te signaleren. De volgende lijst is een praktische checklist voor een rapid prototyping-project, ongeacht of het onderdeel wordt afgedrukt, machinaal bewerkt, gegoten of afgewerkt.
- Wat is het doel van het prototype: fitcheck, functionele test, uiterlijkmonster, montageproef of klantdemonstratie?
- Welke dimensies zijn cruciaal voor het functioneren, en welke zijn cosmetisch of niet-kritisch?
- Welke materiaaleigenschap is het belangrijkst: stijfheid, slagvastheid, hittebestendigheid, transparantie, flexibiliteit of oppervlakteafwerking?
- Wat is nu de verwachte hoeveelheid en welke hoeveelheid is mogelijk nodig na de beoordeling?
- Welke oppervlakteafwerking is vereist en is er een fysieke kleur- of textuurreferentie?
- Wordt het onderdeel gemonteerd met schroeven, inzetstukken, lijm, kliksluitingen of afdichtingen?
- Wat is de gewenste leverdatum en wat is het gevolg van een vertraging?
- Welk bestandsformaat is beschikbaar: STEP, IGES, STL of een native CAD-bestand?
- Zijn er vertrouwelijkheidseisen en wie mag de gegevens inzien?
- Wat is de acceptatiemethode voor het eerste artikel?
De antwoorden hoeven niet perfect te zijn. Ze moeten duidelijk genoeg zijn zodat de leverancier betere vragen kan stellen. Een fabrikant van rapid prototyping die deze context ontvangt, kan vaak een goedkoper proces, een geschikter materiaal of een ontwerpwijziging voorstellen die de kans op een succesvol eerste artikel vergroot. Dat gesprek is onderdeel van de service, geen extraatje.
Industriescenario's: automobielsector, consumentenelektronica, drones en robotica
Verschillende industrieën stellen verschillende vragen over een prototype. Bij autowerkzaamheden kan een prototype worden gebruikt om een montagebeugel, een trimpassing, een connectorbehuizing of een armatuur voor de assemblagelijn te controleren. Het onderdeel moet mogelijk weerstand bieden aan trillingen, hitte of chemicaliën. Een visueel harsmodel kan de verpakking bevestigen, maar voor een echt belastingsgeval kan een machinaal bewerkt of metalen onderdeel nodig zijn. De leverancier moet weten of het onderdeel zich onder de motorkap, binnen of buiten bevindt, omdat dat de discussie over materiaal en afwerking verandert.
Projecten op het gebied van consumentenelektronica gaan vaak snel van uiterlijk naar montage. Een behuizing heeft mogelijk een glad geverfd oppervlak nodig, een nauwkeurige knopopening en een kliksluiting die herhaaldelijk gebruik overleeft. Harsprinten kan een snel uiterlijkmodel opleveren. Met CNC-bewerking kan een behuizing met echte schroefdraad en inzetstukken worden geproduceerd. Vacuümgieten kan een kleine batch produceren voor focusgroepen of verkoopmonsters. Oppervlakteafwerking kan overeenkomen met de beoogde kleur en glans. De sleutel is om het gevoel en de montage vroeg te testen, niet alleen de vorm.
Drone- en eVTOL-projecten richten zich vaak op gewicht, stijfheid en integratie. Een prototype-arm, houder of behuizing moet mogelijk licht en sterk zijn terwijl hij rond de elektronica past. SLS-nylon, machinaal bewerkt aluminium en met koolstofvezel versterkte FDM-materialen kunnen allemaal een rol spelen, maar de keuze hangt af van de belasting en de omgeving. Een prototype dat te zwaar of te flexibel is, kan het team misleiden over het uiteindelijke ontwerp.
Roboticaprojecten hebben vaak op maat gemaakte grijpers, afdekkingen, beugels en sensorbevestigingen nodig. Het prototype kan ruw worden gehanteerd, vele malen worden gemonteerd en gedemonteerd, of bij een demonstratie worden gebruikt. Dat maakt de duurzaamheid van het oppervlak en het ontwerp van de bevestigingsmiddelen belangrijk. Een machinaal bewerkt of vacuümgegoten onderdeel met de juiste inzetstukken kan nuttiger zijn dan een kwetsbaar gedrukt model, zelfs als het gedrukte model sneller te produceren is.
Vertrouwelijkheid en wereldwijde levering
Prototyping omvat vaak niet-uitgebrachte ontwerpen, klantenlijsten en lanceringstijdstip. Vertrouwelijkheid is daarom een productievereiste en geen juridisch bijzaak. Een leverancier moet kunnen uitleggen wie de bestanden ziet, hoe de toegang wordt beperkt en hoe fysieke monsters worden opgeslagen. Een eenvoudige geheimhoudingsverklaring is nuttig, maar is geen vervanging voor interne afhandelingsregels. Ook dient de klant zich af te vragen of de leverancier gebruik maakt van onderaannemers en zo ja, hoe deze partijen gedekt zijn.
Wereldwijde bezorging voegt nog een laag toe. Het kan zijn dat een prototype moet arriveren vóór een recensie, een beurs of een klantbezoek. De leverancier moet de verpakking, douanedocumentatie en verzendmethode kunnen bespreken zonder deze te beschouwen als los van het productieschema. Een onderdeel dat op tijd klaar is, maar nog onderweg is, heeft de beoordeling gemist. Goede communicatie omvat tracking, foto's vóór verzending en een duidelijk aanspreekpunt als er iets verandert.
Voor buitenlandse OEM-klanten kunnen tijdzoneverschillen nuttig of schadelijk zijn. Een leverancier die antwoordt met duidelijke schriftelijke samenvattingen en foto's vermindert de noodzaak voor herhaalde oproepen. Een leverancier die vertrouwt op korte berichten zonder afmetingen of afwerkingsnotities zorgt voor onduidelijkheid. De beste werkstijl is meestal een korte schriftelijke samenvatting na elke beslissing: materiaal, proces, afwerking, hoeveelheid, inspectie en verzenddatum.
Ontdek gerelateerde productiebronnen
Als u meer context wilt over hoe 3D-printen, CNC-bewerkingen en vacuümgieten samengaan in een in China gevestigd productieprogramma, zijn de volgende bronnen nuttige uitgangspunten.
China 3D-printdiensten en CNC-fabrikantgids Zhejiang Jiaheng Intelligente apparatuurproductieVeelgestelde vragen over Rapid Prototyping-services
Wat zijn rapid prototyping-diensten?
Rapid prototyping-diensten produceren fysieke onderdelen uit CAD-gegevens met behulp van processen zoals 3D-printen, CNC-bewerking, vacuümgieten en oppervlakteafwerking. Ze worden gebruikt om vorm, pasvorm, functie, uiterlijk en montage te testen voordat een ontwerp wordt vrijgegeven voor productie. De beste diensten geven ook DFM-feedback en helpen bij het selecteren van het proces dat bij de test past.
Moet ik voor mijn prototype kiezen voor 3D-printen of CNC-bewerking?
Kies voor 3D-printen wanneer snelheid, complexe geometrie of lage instelkosten het belangrijkst zijn. Kies voor CNC-bewerking als u nauwe toleranties, echte technische materialen, schroefdraad, wisselplaten of een productieachtig oppervlak nodig heeft. Veel projecten gebruiken beide: een gedrukt model voor vroege vormcontroles en een machinaal bewerkt onderdeel voor functionele validatie.
Welke tolerantie kan een leverancier van rapid prototyping hanteren?
Het hangt af van het proces, het materiaal, de geometrie en de functie. Harsprinten, SLS-nylon, CNC-bewerking en vacuümgieten hebben elk verschillende mogelijkheden. In plaats van om één enkel nummer te vragen, identificeert u de kritische dimensies en vraagt u de leverancier hoe deze zullen worden gecontroleerd en geïnspecteerd. Een realistische tolerantiediscussie is nuttiger dan een algemene claim.
Kan vacuümgieten het spuitgieten van een kleine batch vervangen?
Vacuümgieten kan een kleine batch onderdelen produceren die er qua uiterlijk en gevoel dicht bij gegoten productie uitzien, vooral voor pre-lanceringsmonsters, markttests en brugvolumes. Het is geen permanente vervanging voor spuitgieten. De levensduur van de mal, de materiaaleigenschappen en de consistentie op lange termijn zijn verschillend. De juiste keuze hangt af van de hoeveelheid, het materiaal en de levensduur van het programma.
Welk bestandsformaat moet ik meesturen voor een offerte?
STEP of IGES heeft meestal de voorkeur voor machinaal bewerkte en gegoten onderdelen, omdat de vaste geometrie behouden blijft. STL is gebruikelijk bij 3D-printen, maar kan fijne kenmerken verliezen als het gaas grof is. Een native CAD-bestand kan nuttig zijn voor DFM-beoordeling als de vertrouwelijkheid dit toelaat. Vermeld altijd eenheden, kritische afmetingen en een opmerking over het doel van het onderdeel.
Hoe bescherm ik mijn ontwerp tijdens het prototypen?
Gebruik een geheimhoudingsverklaring, deel alleen de bestanden die nodig zijn voor de offerte en vraag wie binnen de leverancier toegang heeft. Een fabrikant met duidelijke gegevensverwerking en een ‘need-to-know’-proces is doorgaans gemakkelijker om mee te werken dan een fabrikant die zijn interne controles niet kan uitleggen. Fysieke monsters moeten ook met dezelfde zorg worden behandeld als digitale bestanden.
Kan een prototypingleverancier na het prototype de productie in kleine volumes verzorgen?
Velen kunnen dat, maar het exacte pad hangt af van het proces. Vacuümgieten, CNC-bewerking en afwerking in kleine batches kunnen de overgang maken van prototype naar pilotproductie. Als het laatste onderdeel wordt spuitgegoten, kan het prototype nog steeds de assemblage, ergonomie en klantreactie valideren terwijl de productietool wordt gepland.
Wat beïnvloedt de doorlooptijd voor rapid prototyping-services?
De doorlooptijd wordt beïnvloed door het proces, de beschikbaarheid van materialen, de onderdeelgrootte, de afwerking, de hoeveelheid en de inspectievereisten. Een eenvoudige harsprint kan snel bewegen, terwijl een machinaal bewerkt onderdeel met anodisatie of een vacuümgegoten batch met kleuraanpassing meer stappen nodig heeft. Een leverancier die een realistische planning geeft met afhankelijkheden is nuttiger dan een leverancier die de kortst mogelijke datum belooft.
Rapid prototyping-diensten werken het beste wanneer ze worden behandeld als een reeks leerstappen in plaats van als een enkele aankoop. Het eerste deel moet een vraag beantwoorden, het tweede moet een risico verkleinen en het derde moet bevestigen dat het ontwerp klaar is voor de volgende fase. Een leverancier die kan schakelen tussen harsprinten, nylon- en metaalprinten, CNC-bewerking, vacuümgieten en oppervlakteafwerking geeft het project meer manieren om die vragen te beantwoorden zonder het gesprek opnieuw op te starten.
De praktische boodschap is eenvoudig: definieer de beslissing, benoem de kritische dimensies, kies het proces waarmee ze kunnen worden getest en vraag om DFM-feedback voordat de machine start. Deze aanpak zal niet elk prototype perfect maken, maar het resultaat zal wel bruikbaarder, gemakkelijker uit te leggen en minder waarschijnlijk herhaald worden. Voor een team dat onder planningsdruk staat, is dat de echte waarde van een betrouwbare fabrikant van rapid prototyping.
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
