- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

China 3D-printdiensten en CNC-bewerkingshandleiding voor fabrikanten
Het directe antwoord: wat een geïntegreerd slim productieplatform daadwerkelijk oplevert
Als u onderdelen uit China koopt 3D-printdiensten Fabrikant, het meest nuttige om te weten is dit: het procestraject doet er minder toe dan of één leverancier de hele keten van digitaal dossier tot afgewerkt, geïnspecteerd onderdeel beheerst . Een koper die een model naar de ene leverancier stuurt om te printen, de output naar een tweede leverancier verzendt voor bewerking en vervolgens de onderdelen naar een derde leverancier vervoert om te schilderen, verliest doorgaans zeven tot twaalf werkdagen alleen al door de overdracht, en elke overdracht is een plaats waar tolerantieverantwoordelijkheid dubbelzinnig wordt. Een geïntegreerd slim productieplatform elimineert deze lacunes door ontwerpbeoordeling, additieve productie, subtractieve bewerking, replicatie van siliconenmatrijzen, oppervlaktebehandeling en dimensionale inspectie binnen één productiesysteem met één kwaliteitsrecord.
In de praktijk betekent dit één enkel technisch gesprek in plaats van drie, één set tekeningen die op één manier worden geïnterpreteerd, en één partij die verantwoordelijk is als een boring 0,05 mm te groot wordt. Voor ingenieurs die aanbieders van 3D-printdiensten beoordelen, is de checklist kort en concreet: kunnen ze printen in hars, nylon en metaal; kunnen ze het geprinte onderdeel volgen met CNC-bewerking op kritische kenmerken; kunnen ze een klein batchvolume overbruggen zonder hard gereedschap; en kunnen ze het allemaal documenteren? Een leverancier die op alle vier de vragen ja antwoordt, biedt aan one-stop-oplossingen voor precisieproductie in plaats van een werkplaats met één proces.
In de rest van dit artikel wordt uitgelegd hoe elke mogelijkheid werkt, waar elke mogelijkheid de juiste keuze is, welke nauwkeurigheid en doorlooptijd u realistisch gezien kunt verwachten, en hoe u een Chinese CNC-bewerkingsservicefabrikant of een Chinese industriële 3D-printserviceleverancier kunt beoordelen voordat u een programma aan hen toewijst. Elke aanbeveling hieronder is geschreven voor een technische koper die de sourcingbeslissing intern moet verdedigen.
Waarom gefragmenteerde inkoop meer kost dan het lijkt
De meeste inkoopteams vergelijken leveranciers op het geciteerde regelitem voor één enkele bewerking. Die vergelijking is onvolledig, omdat de echte last van een gefragmenteerde toeleveringsketen zit in de ruimtes tussen de activiteiten: het opnieuw prijsgeven, opnieuw vaststellen, opnieuw inspecteren, vrachten tussen fabrieken en de technische uren die besteed worden aan het vertalen van de aannames van de ene leverancier in de taal van een andere leverancier. Een onderdeel dat moet worden bedrukt, bewerkt, gestraald en geverfd, doorloopt vier plannenswachtrijen wanneer het over vier leveranciers wordt verdeeld, en de wachtrijtijd is bijna altijd langer dan de verwerkingstijd.
Door te consolideren met één industriële 3D-printservice die ook bewerkings- en afwerkingslijnen uitvoert, verandert de rekenkunde. Opspangegevens die voor de bedrukte plano zijn aangemaakt, worden hergebruikt voor de bewerkingsstap. Materiaalcertificaten volgen het onderdeel en komen niet afzonderlijk per e-mail binnen. Niet-conformiteiten worden opgemerkt bij het station dat ze heeft gecreëerd, in plaats van drie weken later bij een downstream-leverancier. In typische programma's met een laag volume vermindert consolidatie de totale verstreken tijd vanaf het vrijgegeven bestand tot het geïnspecteerde onderdeel met 35 tot 50 procent , ook als de afzonderlijke procestijden ongewijzigd blijven.
Waar de dagen eigenlijk naartoe gaan
In het onderstaande diagram worden de typische verstreken doorlooptijden voor gebruikelijke procesroutes vergeleken, gemeten vanaf het moment dat een maakbaar bestand wordt vrijgegeven tot het moment dat de onderdelen worden verpakt voor verzending. Dit zijn werkdagen voor een enkele klus in een normaal gevulde winkel, geen theoretische minima.
Verschillende dingen zijn de moeite waard om uit deze grafiek te lezen in plaats van er voorbij te bladeren. Ten eerste is harsprinten de snelste route naar een fysiek object. Daarom blijft een printservice voor 3D-modellen de standaard voor vroege vorm- en pasvormbeoordelingen waarbij mechanische belasting nog geen probleem is. Ten tweede convergeren metalen additieve onderdelen en roestvrijstalen bewerkte onderdelen ongeveer in dezelfde doorlooptijd, omdat beide worden gedomineerd door nabewerking in plaats van door de primaire vormingsstap: metaalprints hebben spanningsverlichting nodig, ondersteuningsverwijdering en vaak nabewerking, terwijl roestvrije bewerking langzamere voedingen, meer gereedschapswisselingen en ontbramen nodig heeft. Ten derde is de route van de siliconenmatrijzen het langste pad op de kaart, maar dat aantal beslaat vijftig voltooide exemplaren in plaats van één, dus de tijd per stuk is veruit de laagste van de zes. Ten vierde is de kloof tussen de bewerking van aluminium en roestvast staal geen planningsartefact, maar een natuurkundig artefact, en elke leverancier die deze als identiek bestempelt, heeft niet over deze klus nagedacht. Ten slotte verbeteren geen van deze cijfers veel door voor een snellere machine te kiezen; ze verbeteren door het wachten tussen de stappen weg te nemen, en dat is precies waarvoor een geïntegreerd platform is ontworpen.
De mogelijkheden achter professionele 3D-printdiensten
De term 3D-printdiensten omvat een familie van processen die alleen het idee delen om materiaal laag voor laag te bouwen. Hun toleranties, oppervlaktekenmerken, materiaaleigenschappen en economische ‘sweet spots’ lopen enorm uiteen, en het kiezen van de verkeerde is de meest voorkomende oorzaak van teleurstelling onder starters. Een capabele China Custom 3D Printing Service-fabrikant accepteert niet zomaar een bestand en drukt het af op welke machine dan ook die niet actief is; Er wordt gevraagd wat het onderdeel nodig heeft om te overleven, hoeveel er nodig zijn en wat er met het onderdeel gebeurt nadat het de bouwkamer heeft verlaten.
Harsprocessen voor visuele en dimensionale betrouwbaarheid
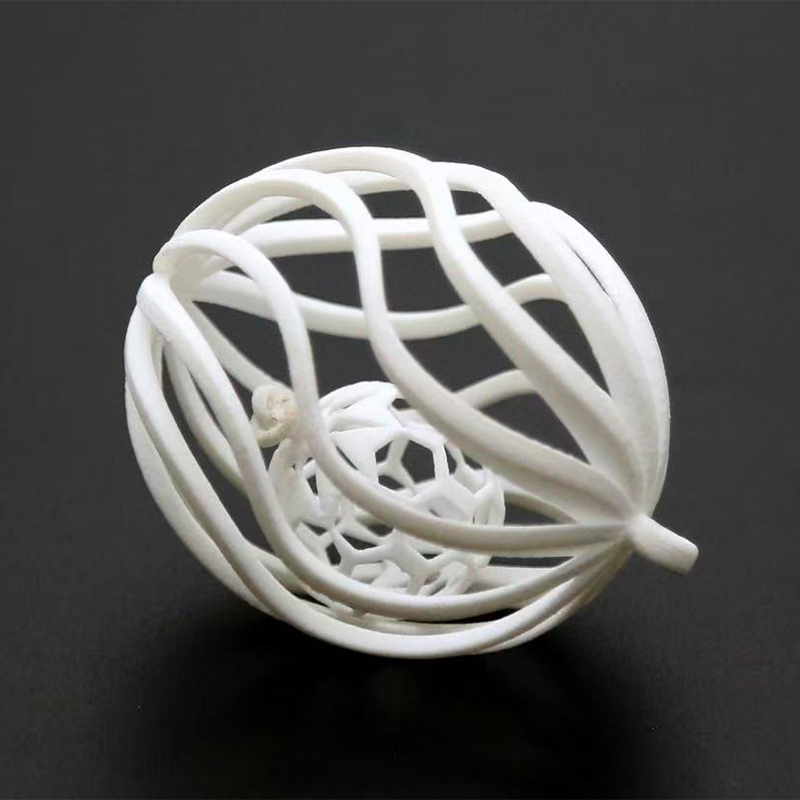
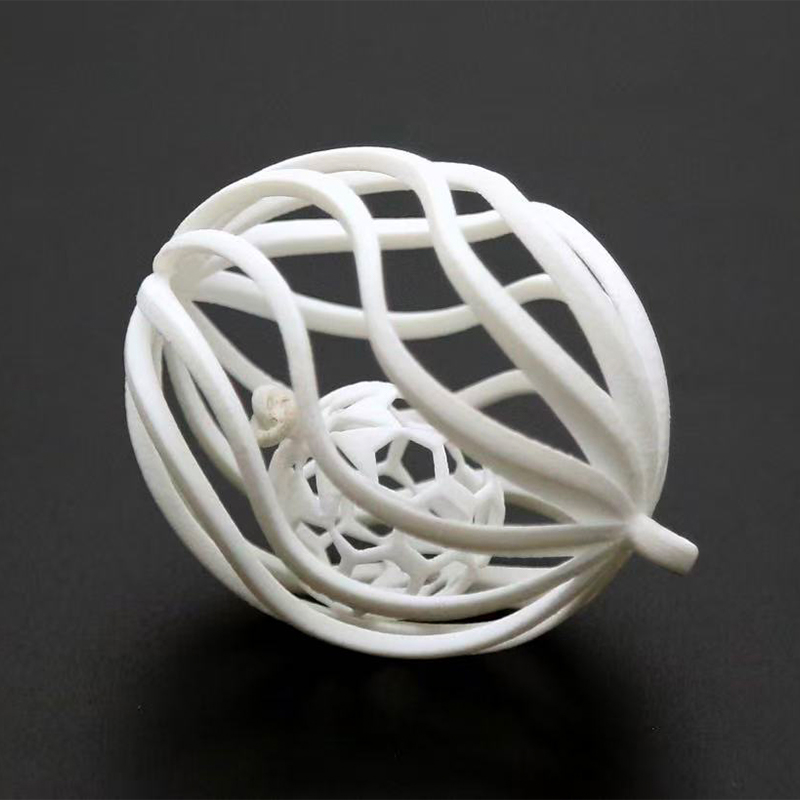
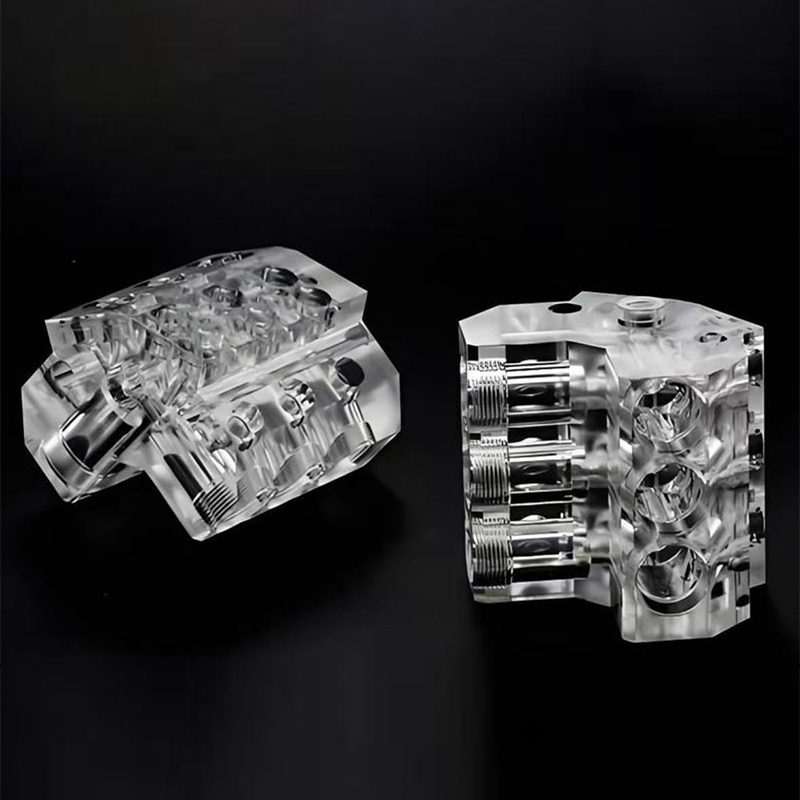
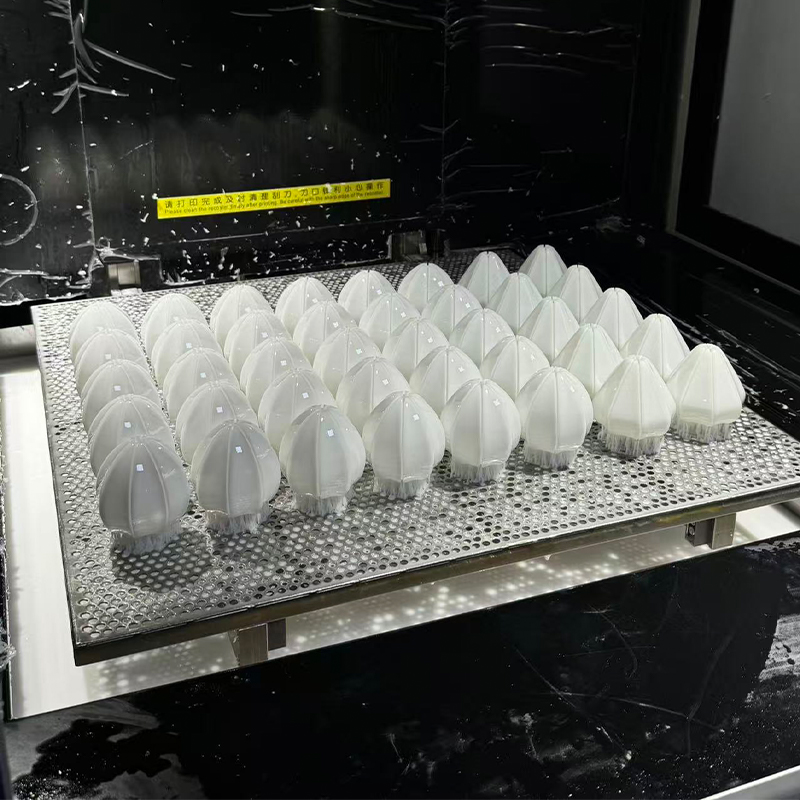
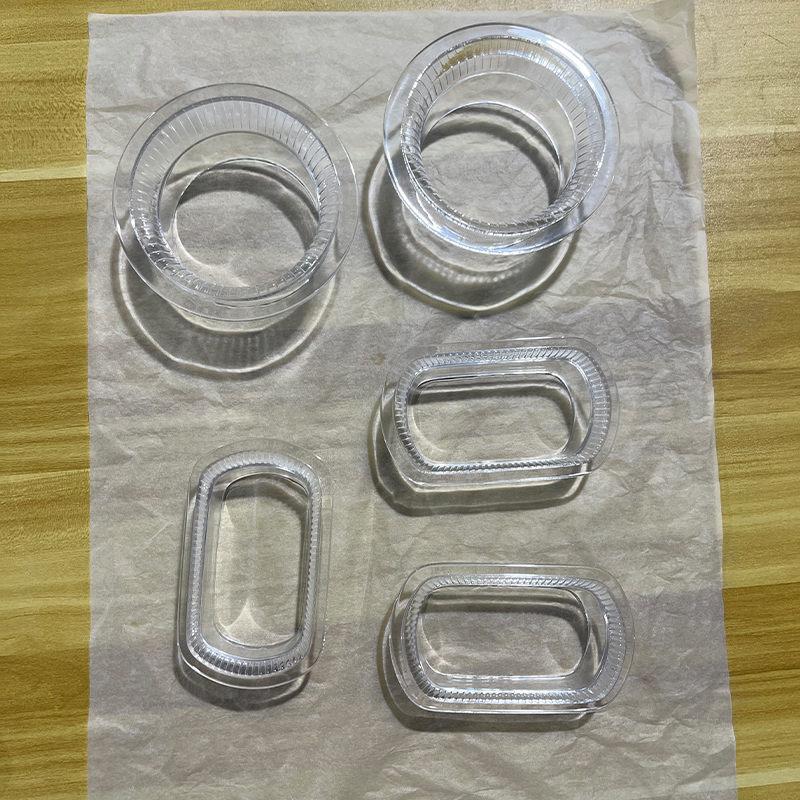
Stereolithografie en aanverwante harstechnologieën produceren de gladste as-built oppervlakken die beschikbaar zijn bij additieve productie, met laaghoogten die doorgaans tussen 0,025 mm en 0,1 mm liggen. Dat maakt ze tot het juiste gereedschap voor uiterlijkmodellen, transparante lichtgeleiders, fijne roosterstructuren en masterpatronen bestemd voor siliconenmallen. De wisselwerking is mechanisch: standaardharsen zijn relatief bros en verliezen hun stijfheid wanneer ze bij hogere temperaturen worden bewaard, dus een harsonderdeel is over het algemeen een communicatieapparaat of een patroon in plaats van een dragende component. Technische harsen met een hogere warmteafbuiging en verbeterde taaiheid verkleinen die opening, en ze zijn de juiste specificatie wanneer een geprint onderdeel herhaaldelijk in een testopstelling moet worden gehanteerd.
Nylonpoederprocessen voor functionele onderdelen
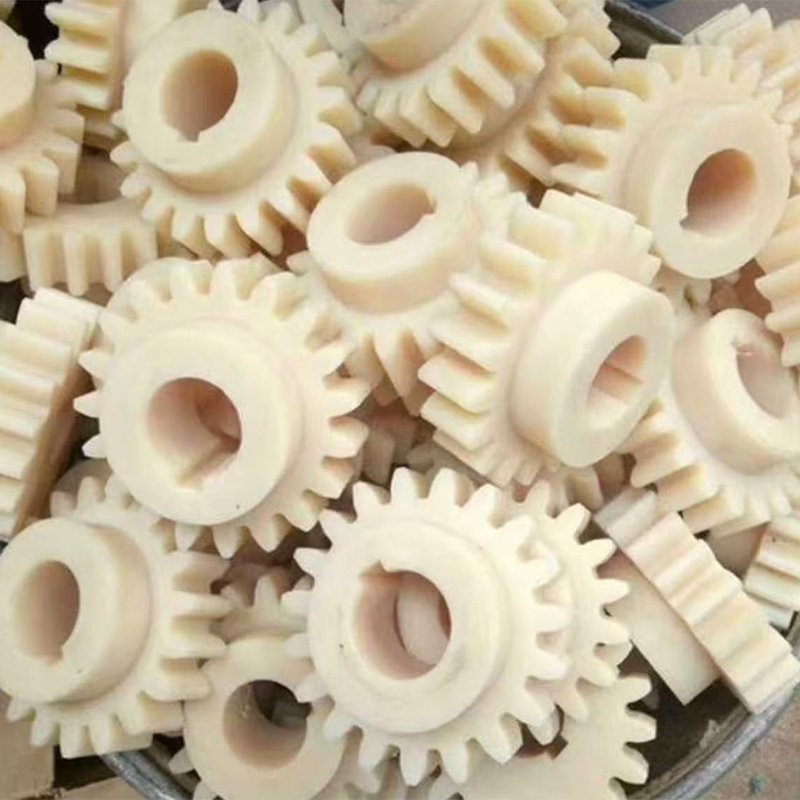
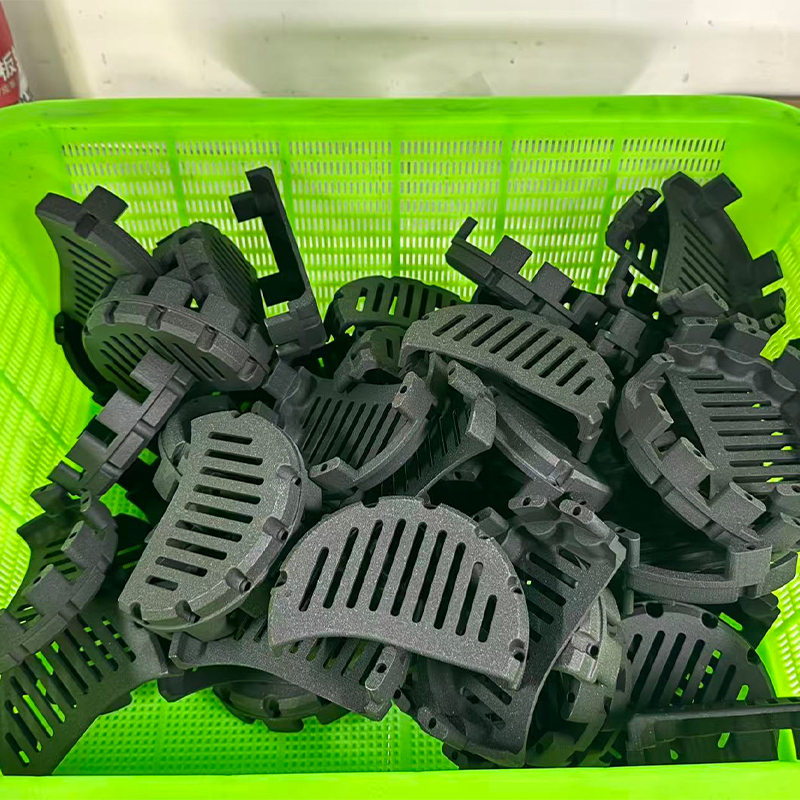
Poederbed-nylonprocessen worden gebouwd zonder ondersteunende structuren, waardoor de ontwerper de vrijheid heeft om complexe geometrie, interne kanalen en levende scharnieren te nesten die geen enkele andere route economisch kan produceren. De onderdelen hebben een uniforme, matte afwerking en eigenschappen die voldoende isotroop zijn om als echte functionele componenten te dienen: beugels, kanalen, behuizingen, mallen en afdekkingen voor eindgebruik. Met glas gevulde en met koolstof gevulde nylonsoorten verhogen de stijfheid en dimensionale stabiliteit voor armaturen die een referentiepunt moeten vasthouden onder klembelasting. Voor ingenieurs is de belangrijke eigenschap niet de treksterkte, maar de treksterkte de mogelijkheid om tientallen ongelijksoortige onderdelen in één enkele build te nesten en ze allemaal binnen hetzelfde tijdsbestek van vier dagen te ontvangen .
Metaaladditieve productie voor geometrie die niet machinaal kan worden bewerkt
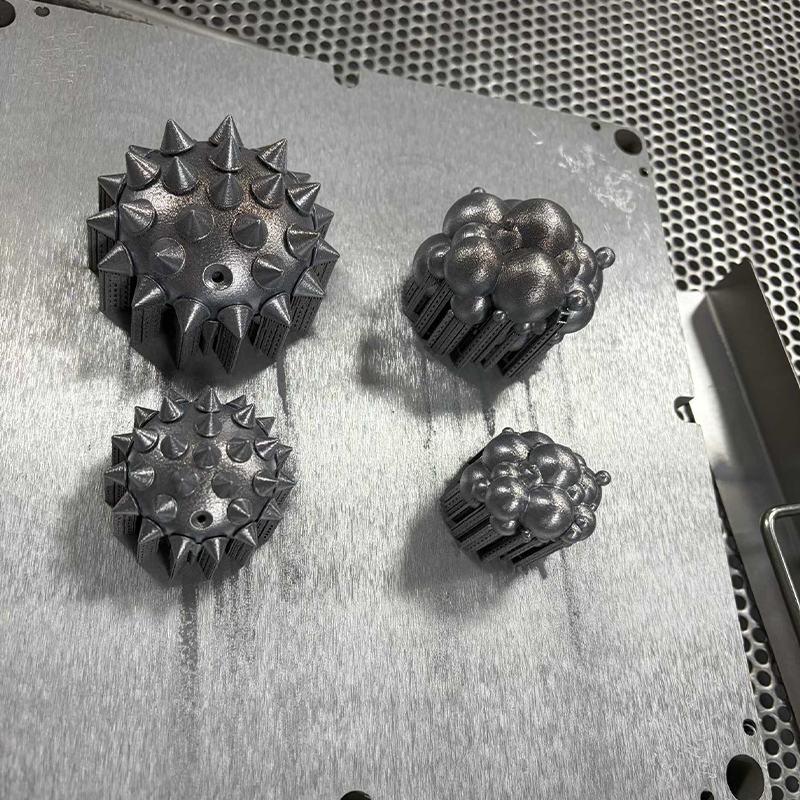
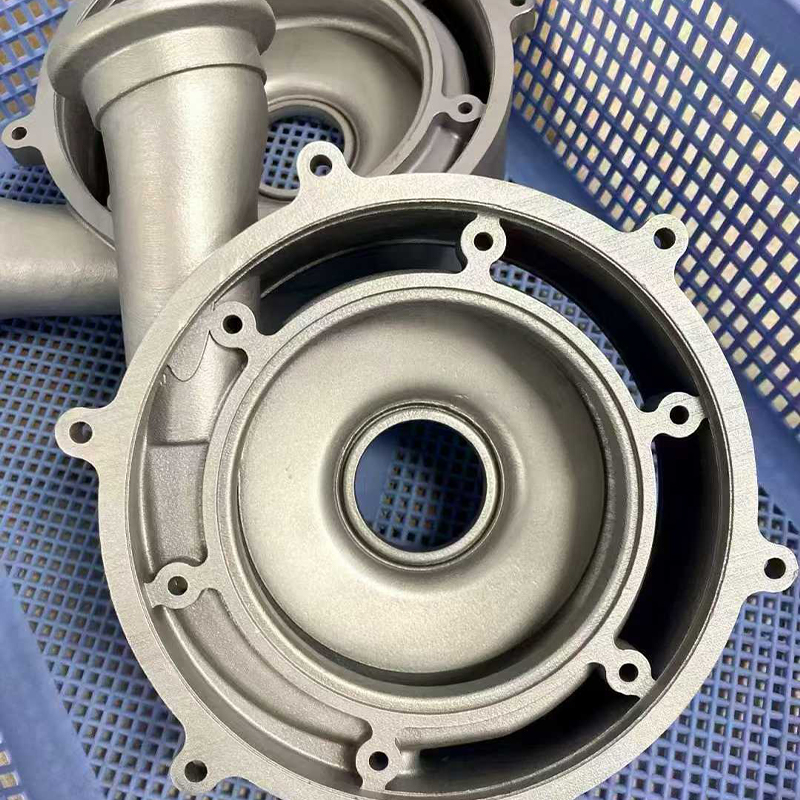
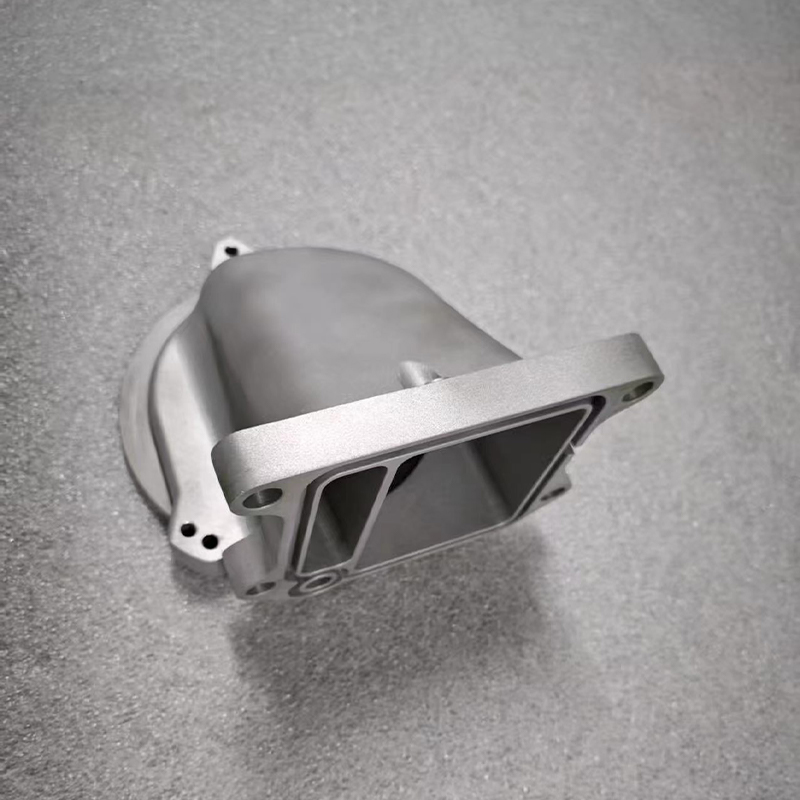
Metaalprinten verdient zijn plaats wanneer een onderdeel conforme koelkanalen, interne spruitstukken, topologie-geoptimaliseerde belastingspaden of dunwandige roosters bevat waar een snijplotter eenvoudigweg niet bij kan. Aluminiumlegeringen, roestvrij staal, gereedschapsstaal en titanium worden allemaal routinematig verwerkt. De discipline die een serieuze leverancier onderscheidt van een gewone leverancier is nabewerking: correcte spanningsverlichting voordat het onderdeel de bouwplaat verlaat, gecontroleerde ondersteuningsverwijdering, heet isostatisch persen waar porositeit van belang is, en nabewerking van elk afdichtingsvlak, lagerzitting en schroefdraadgat. Een metalen afdruk die niet machinaal is afgewerkt, mag nooit als een precisieonderdeel worden behandeld.
Matchingproces aan vereisten: een vergelijkingstabel
De onderstaande tabel vat de praktische omvang van elke route samen, zoals deze normaal gesproken wordt geleverd door een industriële 3D-printservice die ook bewerkings- en vormlijnen exploiteert. Toleranties worden vermeld als typisch haalbaar bij goed ontworpen geometrie, niet als absolute limieten, en ze gaan ervan uit dat het onderdeel is beoordeeld op maakbaarheid voordat de taak wordt vrijgegeven.
| Procestraject | Typische tolerantie | As-built oppervlak | Materiële familie | Economische partij |
|---|---|---|---|---|
| Hars SLA | ±0,1 mm | Ra 3–6 µm | Standaard en technische hars | 1–20 |
| Nylon poederbed | ±0,2 mm | Ra 10–15 µm | PA12, PA11, gevuld nylon | 1–500 |
| Metalen laserpoederbed | ±0,2 mm | Ra 8–20 µm | Aluminium, roestvrij staal, gereedschapsstaal, titanium | 1–100 |
| 3-assige CNC-bewerking | ±0,02 mm | Ra 1,6–3,2 µm | Aluminium, staal, messing, technisch plastic | 1–2000 |
| 5-assige CNC-bewerking | ±0,01 mm | Ra 0,8–1,6 µm | Aluminium, roestvrij staal, titanium, superlegering | 1–2000 |
| Replicatie van siliconen mallen | ±0,15 mm | Spiegelt de meester | PU-harsen die ABS, PP, rubber simuleren | 20–200 |
Lees de tabel per kolom in plaats van per rij. De tolerantiekolom laat zien waarom nabewerking na het printen niet optioneel is voor precisiekenmerken: de beste additieve tolerantie op de lijst is nog steeds een orde van grootte losser dan routinematige 5-assige bewerking . De oppervlaktekolom verklaart waarom geverfde cosmetische onderdelen bijna altijd beginnen als harsmasters of bewerkte plano's in plaats van nylonprints. De batchkolom is de kolom die kopers het vaakst negeren, en die bepaalt of een programma winstgevend blijft naarmate de volumes groeien.
Grootschalige 3D-printservice: verder bouwen dan de standaardenvelop
De vraag naar een grote 3D-printservice is sneller gegroeid dan het volume van de machinebouw, en het praktische antwoord voor overmaatse geometrie is zelden één enkele enorme machine. Het is intelligent snijden: het model splitsen langs vlakken die om structurele en cosmetische redenen zijn gekozen, de segmenten parallel afdrukken en ze verbinden of mechanisch verbinden met gelokaliseerde kenmerken die in de splitsing zijn ontworpen. Als het goed is gedaan, is een onderdeel in secties sterker en rechter dan een afdruk uit één stuk van hetzelfde formaat, omdat elk segment minder thermische gradiënt ervaart tijdens de bouw.
In het onderstaande diagram wordt de langste afzonderlijke dimensie vergeleken die routinematig op elke route kan worden bereikt voordat secties noodzakelijk worden. Het is een capaciteitenkaart, geen ranglijst, en laat zien waarom een grootschalige 3D-printservice en een bewerkingsafdeling natuurlijke partners zijn in plaats van concurrenten.
Deze tabel loont de moeite om zorgvuldig te lezen voor iedereen die extra grote onderdelen specificeert. Grootformaat extrusie bereikt de grootste afmeting uit één stuk van alle getoonde additieve routes. Daarom domineert het toepassingen zoals controlebevestigingen, vormgereedschappen, mock-upbehuizingen en gieterijpatronen waar maattoleranties in de tienden van een millimeter acceptabel zijn. Gantry-frezen reikt bijna net zo ver, terwijl de toleranties ruwweg twintig keer krapper zijn, dus de twee processen worden vaak gecombineerd: print de bulkvorm en bewerk vervolgens de referenties en pasvlakken op hetzelfde platform. Metaalpoederbedsystemen bevinden zich aan de onderkant van de maatas, wat de grootste beperking is voor de acceptatie van metaaladditieven en de reden dat grote metalen assemblages meestal als segmenten worden afgedrukt en samengevoegd. Nylon en industriële hars bezetten de middelste band en bedekken comfortabel de meeste behuizingen van consumentenproducten en auto-interieurcomponenten uit één stuk. De praktische conclusie is dat build-envelop moet worden behandeld als ontwerpinvoer uit de eerste CAD-sessie, en niet als een beperking die bij de offerte wordt ontdekt .
Aangepaste CNC-bewerkingsdiensten: waar precisie daadwerkelijk wordt gecreëerd
Additieve productie creëert geometrie; machinale bewerking zorgt voor precisie. Elke Chinese OEM-leverancier voor CNC-bewerking die de moeite waard is om in te schakelen, zou ongevraagd moeten kunnen uitleggen hoe ze hun positie tussen bewerkingen behouden, hoe ze gereedschapsslijtage in een batch compenseren en hoe ze het eerste artikel verifiëren voordat ze de rest vrijgeven. Deze drie antwoorden onthullen meer over de werkelijke mogelijkheden dan een lijst met machinemerken ooit zal doen.
Overwegingen bij de bewerking van aluminium
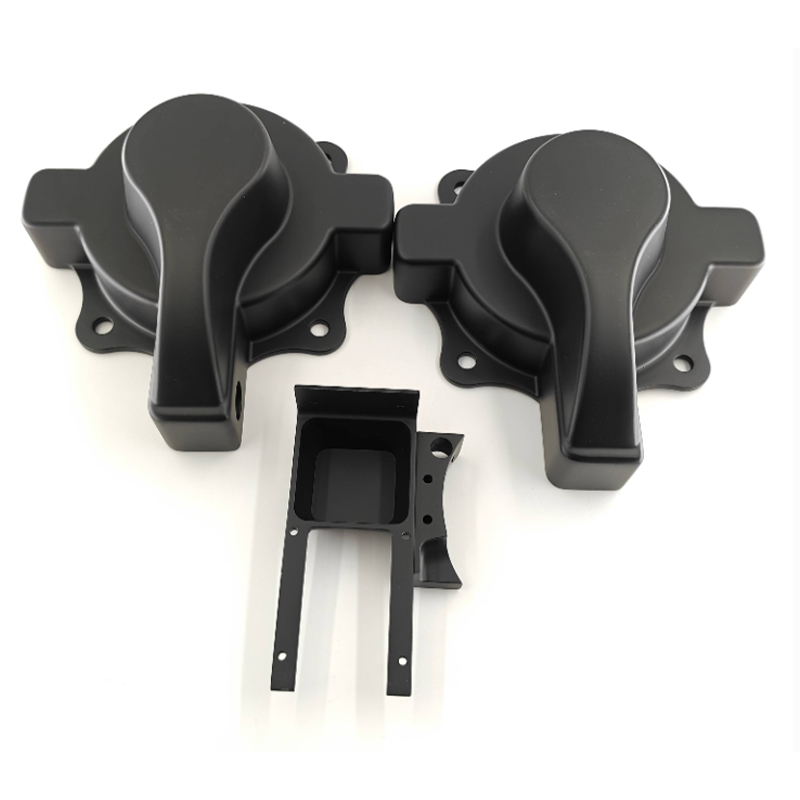
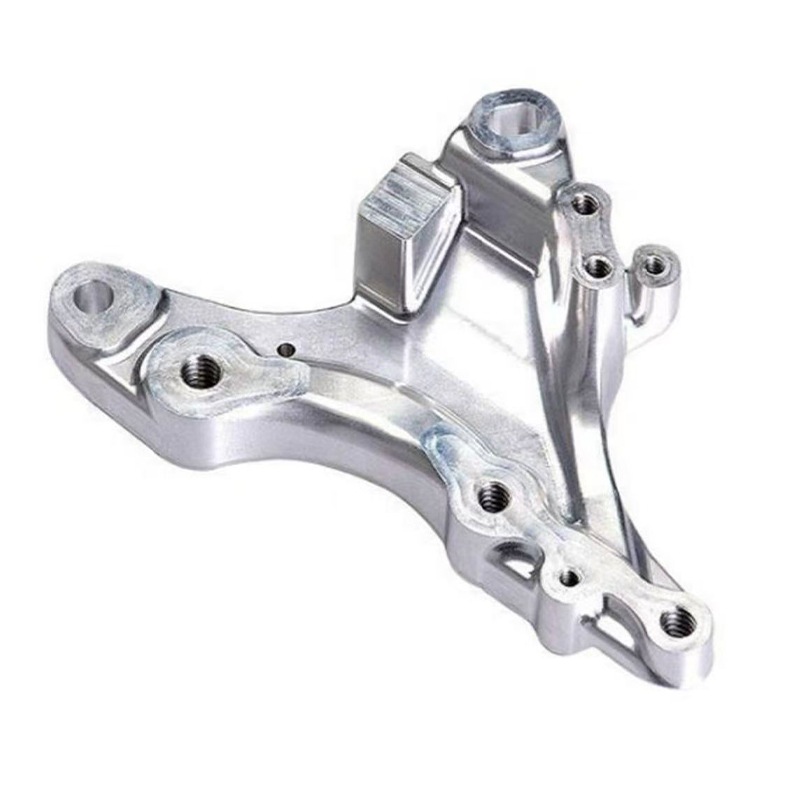
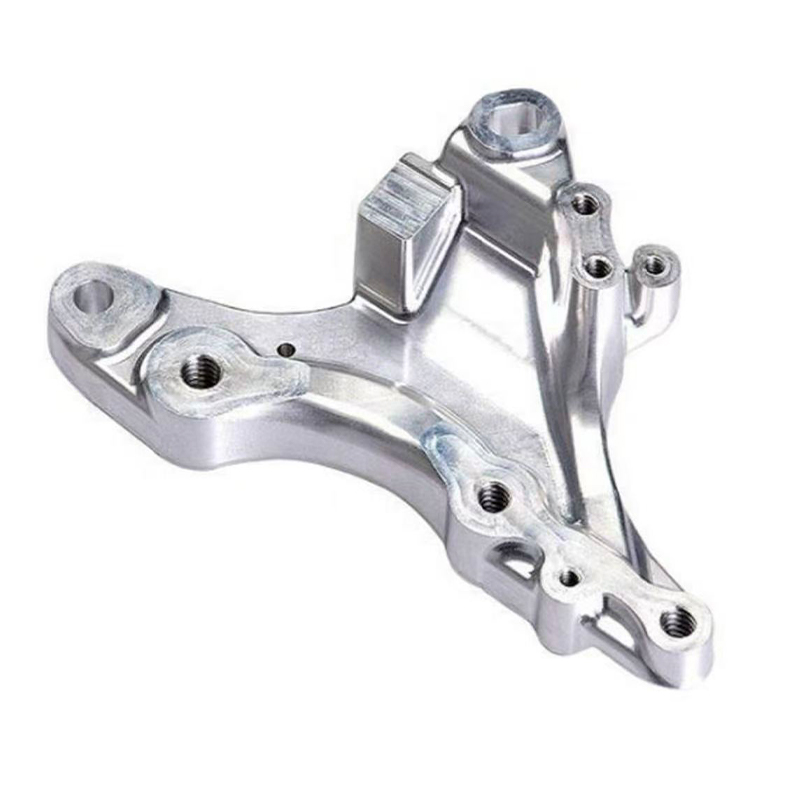
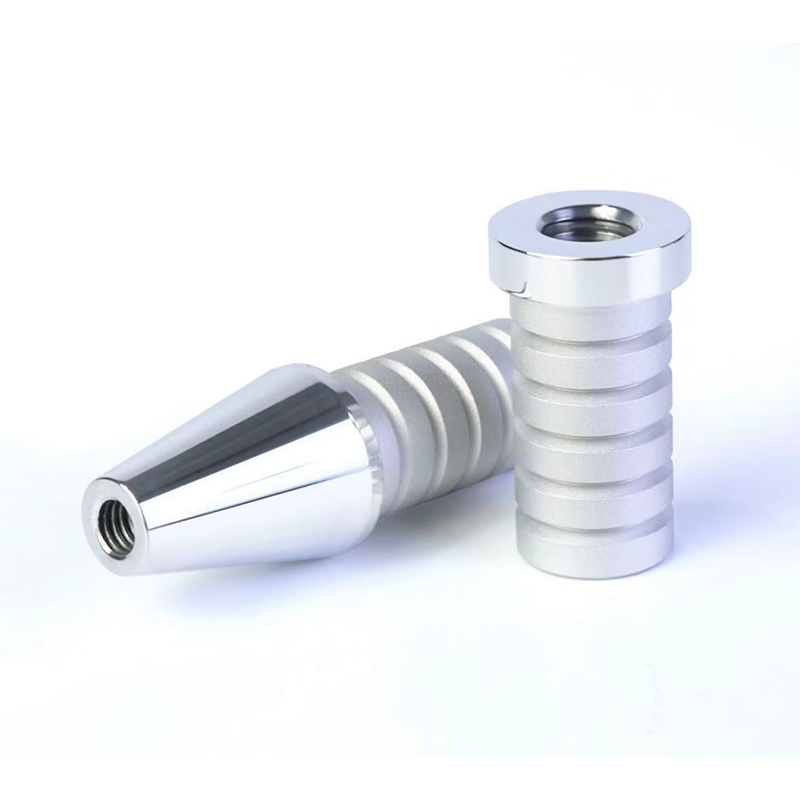
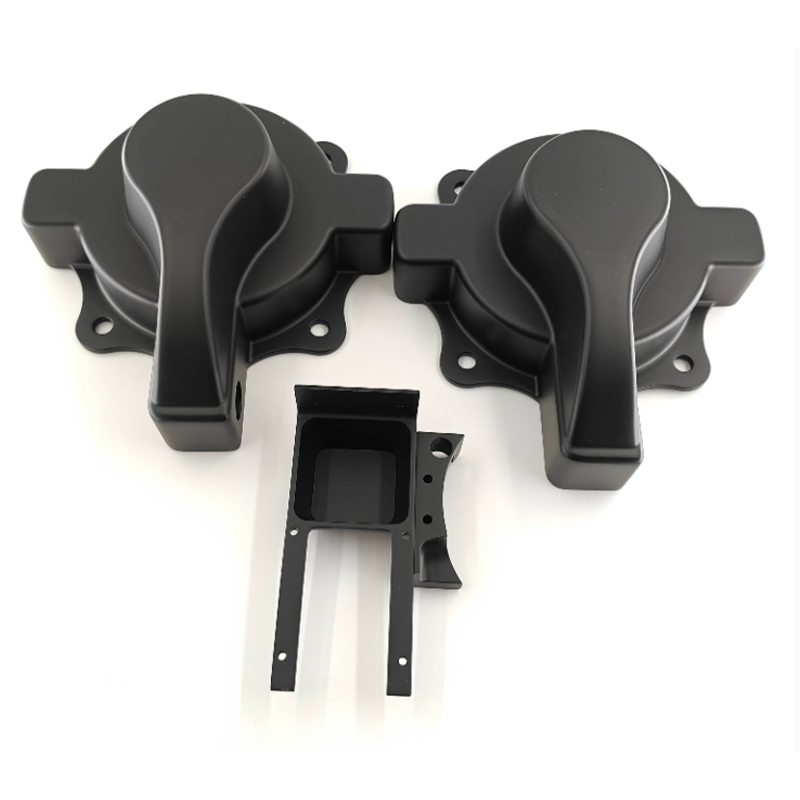
Aluminium blijft het werkpaard van prototypes en productie van kleine volumes, omdat het snel snijdt, goede toleranties behoudt en een breed scala aan afwerkingen accepteert. Een effectieve aluminium cnc-service besteedt aandacht aan drie details die acceptabele onderdelen van uitstekende scheiden: spaanafvoer in diepe zakken, waar het opnieuw snijden van spanen sporen achterlaat; wanddikte in verhouding tot de klemkracht, omdat dunne wanden doorbuigen en vervolgens buiten de tolerantie terugveren; en de juiste keuze tussen 6061, 7075 en 5052, afhankelijk van of de prioriteit bewerkbaarheid, sterkte of vervormbaarheid is. Een goed gepland aluminium onderdeel kan in één keer op een 5-assige machine van onbewerkt materiaal naar een afgewerkt onderdeel worden verplaatst, waardoor de stapelfout die drie afzonderlijke opstellingen zouden veroorzaken, wordt geëlimineerd.
CNC-diensten van roestvrij staal en harder metaal
CNC-bewerkingsdiensten voor roestvrij staal vereisen een andere mentaliteit. Werkharding betekent dat een gereedschap dat blijft stilstaan of wrijven in plaats van snijdt, een verharde laag creëert die de volgende passage vernietigt. Warmtebeheer, stijve opspanning, scherpere gereedschapsgeometrie en weloverwogen voedingsstrategieën zijn allemaal belangrijker dan het ruwe spiltoerental. Voor 316- en duplexkwaliteiten kan de cyclustijd twee tot drie keer zo lang zijn als die van een gelijkwaardig aluminium onderdeel. Daarom zijn eerlijke levertijden van een roestvrijstalen leverancier langer en moet een offerte die het verschil negeert in twijfel worden getrokken.
Waarom 5-assige CNC-bewerkingsdiensten het ontwerpgesprek veranderen
Door gelijktijdig vijfassig werken kan de frees het werkstuk vanuit continu variërende hoeken benaderen. De technische voordelen zijn concreet: kortere, stijvere gereedschappen bereiken diepe kenmerken zonder geratel; ondersnijdingen en samengestelde hoeken worden bewerkt zonder aangepaste armaturen; en, het allerbelangrijkste, onderdelen die concentrisch ten opzichte van elkaar moeten zijn, worden in één opstelling gesneden, zodat hun relatie wordt bepaald door de machine in plaats van door het opnieuw vastklemmen door een operator. Voor complexe behuizingen, waaiers, spruitstukken en medische instrumenten is dit het verschil tussen een onderdeel dat assembleert en een onderdeel dat bijna assembleert.
Vergelijking van de drie kernroutes op basis van de criteria die er toe doen
Ingenieurs kiezen zelden voor een proces op één as. Het onderstaande radardiagram geeft een score aan de drie kernroutes die een fullserviceplatform biedt op basis van zes criteria die consequent voorkomen bij sourcingbeslissingen, op een schaal van één tot vijf. Het is bedoeld als beslissingshulp bij het eerste gesprek van een project, wanneer het proces nog niet vastligt.
De vormen vertellen een duidelijker verhaal dan de individuele partituren. 3D-printen vormt een hoog, smal profiel dat piekt op geometrische vrijheid en snelheid uit één stuk, terwijl het wegvalt op tolerantie en afwerking, wat precies de signatuur is van een proces dat wordt gebruikt voor vroege iteratie en voor vormen die niet kunnen worden gesneden. CNC-bewerking vormt een breed, uitgebalanceerd profiel met de sterkste punten op het gebied van tolerantie, materiaalbereik en afwerking, wat zijn rol bevestigt als de route die van een concept een gekwalificeerd onderdeel maakt. De replicatie van siliconenmallen zit tussen de twee in, waarbij een beetje nauwkeurigheid wordt ingeruild voor de mogelijkheid om tientallen identieke cosmetische onderdelen van één meester te produceren. Cruciaal is dat de drie polygonen elkaar overlappen in plaats van nestelen, wat betekent dat geen enkel proces domineert, en dat het juiste antwoord voor de meeste echte programma's eerder een reeks dan een keuze is. De praktische implicatie is dat een leverancier die slechts één van deze drie vormen aanbiedt, slechts één levensfase van een product kan bedienen , terwijl een geïntegreerd platform hetzelfde onderdeel van conceptmodel naar pilotbatch kan vervoeren zonder van leverancier te veranderen.
Replicatie van siliconenvormen: de brug tussen prototype en productie
Tussen eenmalige bedrukking en hardstalen gereedschappen ligt een kloof die veel programma's verrast. Een team heeft vijftig of honderd onderdelen nodig voor een veldproef, een certificeringsinzending of een handelslancering, maar het volume kan een productiematrijs niet rechtvaardigen en de tijdlijn kan de doorlooptijd van de gereedschappen niet absorberen. Replicatie van siliconenmallen, ook wel vacuümgieten of urethaangieten genoemd, vult dat gat nauwkeurig op.
De werkstroom is eenvoudig. Er wordt een masterpatroon geproduceerd, meestal door harsprinten met hoge resolutie of door machinale bewerking, en afgewerkt tot het exacte oppervlak dat het laatste onderdeel nodig heeft, omdat de siliconen elk detail, inclusief gebreken, getrouw zullen kopiëren. De master wordt opgehangen in een frame en omhuld met vloeibare siliconen, die wordt uitgehard en vervolgens langs een zorgvuldig geplande scheidingslijn wordt opengesneden. Polyurethaanharsen die zijn geselecteerd om ABS, polypropyleen, rubber, glasgevuld nylon of transparant acryl te simuleren, worden vervolgens onder vacuüm in de holte gegoten. Een enkele schimmel levert doorgaans resultaat op tussen 20 en 25 kwaliteitskopieën voordat dimensionale drift een nieuw hulpmiddel vereist , dus een bestelling van honderd stuks is gepland rond vier of vijf parallel lopende mallen.
In het onderstaande diagram worden de gemiddelde productie-uren per voltooid onderdeel weergegeven naarmate de batchgrootte toeneemt. Dit is de duidelijkste manier om te zien waar elke route zijn plaats verdient.
Uit deze curven volgen vijf observaties. Bij een batch van één is het gieten van siliconen verreweg de minst efficiënte route, omdat de volledige inspanning voor het maken van mallen in één stuk wordt geworpen, en daarom giet niemand eenmalig. Met tien stukken is de siliconencurve dramatisch ingestort en ligt nu al dicht bij de andere twee, wat laat zien hoe snel de afschrijving van schimmels in het voordeel van een koper werkt. Na vijftig stukken worden alle drie de curven vlakker, wat betekent dat het toenemende volume de inspanning per onderdeel niet langer veel verandert en dat de beslissing in plaats daarvan verschuift naar materiaaleigenschappen en tolerantie. De 3D-printcurve is de vlakste van het hele assortiment, wat het stille voordeel is: hij is voorspelbaar bij elke hoeveelheid, zonder dat er gereedschapsstappen nodig zijn om te plannen. De CNC-curve blijft zachtjes dalen voorbij de tweehonderd stuks, omdat programmeren en opspannen eenmalige inspanningen zijn, verspreid over een groeiende oplage. aangepaste cnc-bewerkingsdiensten worden vaak de meest efficiënte route op precies de volumes waar prototyping-methoden stoppen met schalen .
Oppervlaktebehandeling: de stap die de waargenomen kwaliteit bepaalt
Een dimensionaal perfect onderdeel met een inconsistente afwerking zal door iedereen die geen remklauw vasthoudt, als een mislukking worden beschouwd. Oppervlaktebehandeling is dus geen cosmetische decoratie; het is de fase waarin technisch werk zichtbaar wordt, en het moet met dezelfde nauwkeurigheid worden gespecificeerd als een tolerantie-oproep.
De belangrijkste behandelingen die beschikbaar zijn binnen een one-stop-platform, en waarvoor ze eigenlijk dienen, worden hieronder uiteengezet.
- Schuren en polijsten, waarbij laaglijnen van geprinte onderdelen worden verwijderd en elk oppervlak wordt voorbereid voor verf of beplating.
- Parel- en zandstralen, waardoor een uniforme, matte textuur ontstaat die kleine gereedschapssporen verbergt en coatings een mechanische sleutel geeft.
- Spuitlakken in glans-, satijn-, mat-, soft-touch- en structuursystemen, afgestemd op een aangeleverde kleurreferentie in plaats van op een mondelinge beschrijving.
- Anodiseren voor aluminium, waarbij een gecontroleerde oxidelaag wordt toegevoegd voor corrosiebestendigheid en kleur zonder betekenisvolle maatverandering.
- Poedercoating voor stalen en aluminium onderdelen die een dikke, slagvaste film nodig hebben.
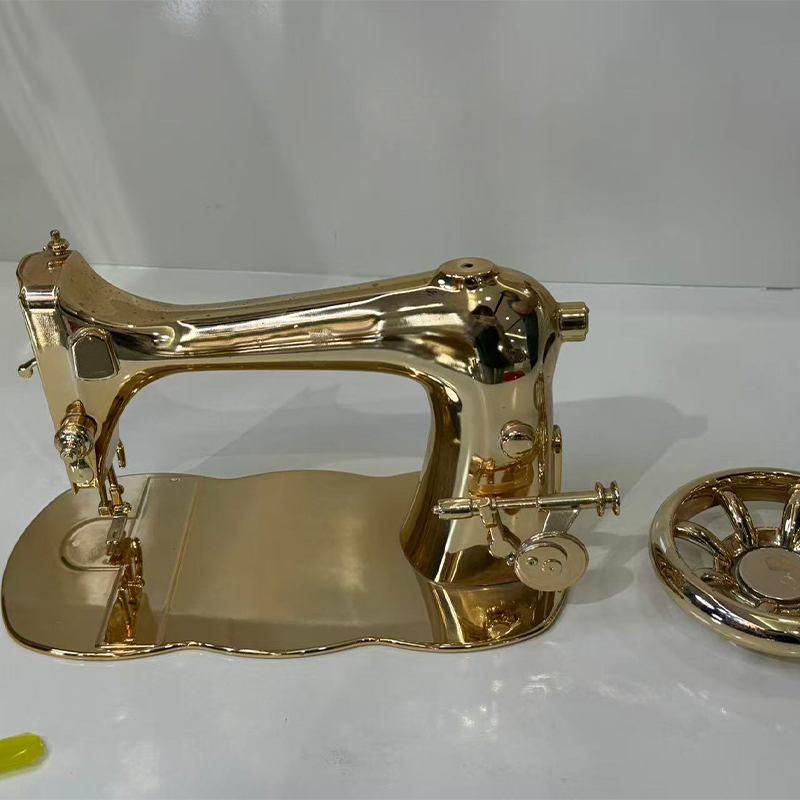
- Galvaniseren en vacuümmetalliseren voor reflecterende en decoratieve oppervlakken op zowel metalen als kunststof substraten.
- Zeefdruk, tampondruk en lasermarkering voor logo's, legenda's en traceerbaarheidscodes.
Er zijn twee disciplines die een goede afwerking onderscheiden van een middelmatige afwerking. De eerste is het maskeren: schroefdraden, lagerboringen, afdichtingsvlakken en elektrische contactgebieden moeten worden beschermd, zodat de filmopbouw niet de tolerantie in beslag neemt waar de machinist aan heeft gewerkt. Een typisch verfsysteem voegt 30 tot 60 micron per oppervlak toe, wat voldoende is om een comfortabele glijpassing om te zetten in een perspassing als het wordt toegepast op een ongemaskeerde boring. De tweede is kleurcontrole onder gestandaardiseerde verlichting, omdat een kleur die is goedgekeurd onder fluorescentielampen in de werkplaats niet overeenkomt onder showroomverlichting, en herbewerking in dat stadium voor iedereen pijnlijk is.
Welk werk komt er daadwerkelijk binnen op een one-stop-platform?
Als een koper de typische mix van projecten begrijpt die door een gevestigde leverancier worden afgehandeld, kan hij beoordelen of zijn eigen behoefte routinematig of uitzonderlijk is voor die winkel. De onderstaande verdeling weerspiegelt een representatief patroon van inkomend werk bij industriële klanten.
Deze distributie brengt verschillende lessen met zich mee voor kopers. Functionele prototyping blijft de grootste categorie, wat bevestigt dat de meeste onderdelen die een modern platform verlaten, bedoeld zijn om te worden getest in plaats van er alleen maar naar te kijken, en daarom moeten worden opgebouwd uit materialen met betekenisvolle mechanische gegevens. Onderdelen voor eindgebruik in kleine volumes vormen het op een na grootste blok, en hun groei is het duidelijkste bewijs dat additieve en overbruggingsprocessen uit de modelwerkplaats zijn overgegaan naar echte productie. Ontwerpvalidatiemodellen zijn nog steeds goed voor ongeveer een vijfde van de instroom, wat weerspiegelt hoeveel waarde teams blijven hechten aan het vasthouden van een fysiek object tijdens een beoordeling. Tooling- en matrijsmasters vormen een kleiner maar technisch veeleisend aandeel, omdat masterpatronen moeten worden afgewerkt volgens de standaard van het laatste onderdeel voordat de replicatie begint. Aftermarket- en reserveonderdelen vertegenwoordigen het snelst groeiende segment in veel sectoren, omdat digitale inventarisatie de noodzaak wegneemt om langzaam bewegende componenten op te slaan, en een leverancier die gevalideerde procesbestanden bewaart, kan jaren na de oorspronkelijke run een stopgezet onderdeel reproduceren .
Hoe u een Chinese fabriek voor 3D-printdiensten evalueert voordat u zich ertoe verbindt
Kiezen tussen dienstverleners op het gebied van 3D-printen en leveranciers van bewerkingen is een gestructureerde oefening en geen instinctieve oefening. De onderstaande volgorde geeft de volgorde weer waarin de vragen er daadwerkelijk toe doen, en het is de moeite waard om deze vóór de eerste volgorde door te nemen in plaats van na het eerste probleem.
- Bevestig de procesbreedte. Vraag of hars, nylon, metaal, bewerking, gieten en afwerking in eigen beheer of uitbesteed worden uitgevoerd, en vraag het antwoord proces voor proces aan.
- Vraag een ontwerp-voor-productiebeoordeling aan voor uw daadwerkelijke bestand. De kwaliteit van de feedback, en niet de snelheid, onthult technische diepgang.
- Opzetten van inspectiepraktijken. Vraag wat er gemeten wordt, met welke apparatuur, met welke frequentie en welk rapport er bij de zending hoort.
- Verduidelijk de traceerbaarheid van materialen. Op certificaten moet de specifieke partij worden vermeld die voor uw onderdelen wordt gebruikt, en niet het type in het algemeen.
- Test de communicatie met een technische vraag waarop geen eenvoudig antwoord bestaat, en kijk of u een antwoord van een ingenieur of een antwoord van de verkoopafdeling ontvangt.
- Controleer de omgang met intellectueel eigendom, inclusief vertrouwelijkheidsvoorwaarden, bestandsopslagpraktijken en of uw geometrie ooit als demonstratiemonster wordt gebruikt.
- Voer een betaalde pilot uit op een origineel onderdeel voordat u een programma overdraagt, en evalueer de pilot zowel op documentatie als op de onderdelen zelf.
Twee waarschuwingssignalen verdienen bijzondere aandacht. Een leverancier die elke eis accepteert zonder ook maar één vraag over tolerantie-intentie, datumselectie of functionele oppervlakken, heeft het bestand waarschijnlijk niet geopend. En een leverancier die een identieke doorlooptijd voor hars-, nylon-, metalen en machinaal bewerkte roestvrijstalen onderdelen vermeldt, citeert op basis van een sjabloon in plaats van op basis van de capaciteit. De meest betrouwbare voorspeller van een succesvolle langetermijnrelatie is de kwaliteit van de vragen die worden gesteld voordat het eerste deel wordt gesteld.
De ontwerp-naar-product-workflow op één platform
De waarde van een geïntegreerd slim productieplatform is het gemakkelijkst te zien wanneer het hele traject wordt getekend als één doorlopende keten in plaats van als een reeks inkooporders. Het onderstaande diagram brengt de zeven fasen in kaart die een typisch onderdeel doorloopt, van het eerste gesprek tot de verpakte verzending.
Elke fase in deze keten bestaat om de fase erna te beschermen. De ontwerpintake en de beoordeling van de maakbaarheid vangen geometrieproblemen op terwijl ze nog steeds goedkoop in CAD kunnen worden opgelost, en dit is waar de meeste vermijdbare vertragingen worden voorkomen. Digitale procesplanning legt de opstellingen, opspanningen en gereedschapspaden vast voordat er materiaal wordt verbruikt, zodat de werkvloer een plan uitvoert in plaats van te improviseren. Materiaal- en routeselectie is het beslissingspunt waarop de eerdere vergelijkingstabellen daadwerkelijk op een specifiek onderdeel worden toegepast. Het productieblok is bewust als één geheel getekend, omdat bedrukken en bewerken vaak op hetzelfde onderdeel worden toegepast en geen alternatieven zijn. De onderste rij toont de afwerkingsketen, waarbij siliconenreplicatie een gevalideerd onderdeel tot een batch vermenigvuldigt, oppervlaktebehandeling het zijn uiteindelijke identiteit geeft en inspectie de cirkel sluit door het fysieke resultaat te vergelijken met de oorspronkelijke bedoeling, zodat niets wordt verzonden zonder bewijs dat het overeenkomt met het model waar het vandaan komt .
Over Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. is een pionier op het gebied van industriële innovatie en productie. Ons deskundige ontwerpteam zet ideeën van klanten om in praktische, esthetische productontwerpen. We bieden 3D-printen in hars, nylon, metaal en andere materialen, en beschikken over geavanceerde machinale bewerking. Replicatie van siliconenmallen maakt goedkope, uiterst nauwkeurige productie van kleine batches mogelijk. Oppervlaktebehandelingen zoals schilderen verbeteren het uiterlijk van het product. Met onze one-stop-service kunnen klanten het ontwerp-tot-productproces op één platform voltooien, waardoor ze tijd en kosten besparen. Wij streven ernaar een betrouwbare langetermijnpartner te zijn voor industriële ontwikkeling.
In de praktijk betekent deze structuur dat een klant kan arriveren met een schets, een functionele eis of een verouderd onderdeel dat geen tekeningen meer heeft, en kan vertrekken met geïnspecteerde, voltooide onderdelen zonder ooit een tweede leverancier in de arm te moeten nemen. Het ontwerpteam vertaalt de intentie in produceerbare geometrie, de additieve en machinale afdelingen produceren deze, de replicatielijn vermenigvuldigt deze wanneer een batch nodig is, en de afwerkingsafdeling levert deze af in de staat die de eindmarkt verwacht. Elke fase heeft hetzelfde onderdeelnummer, hetzelfde tolerantierecord en hetzelfde contactpunt.
Industrietoepassingen en waar elke route past
Automotive en mobiliteit
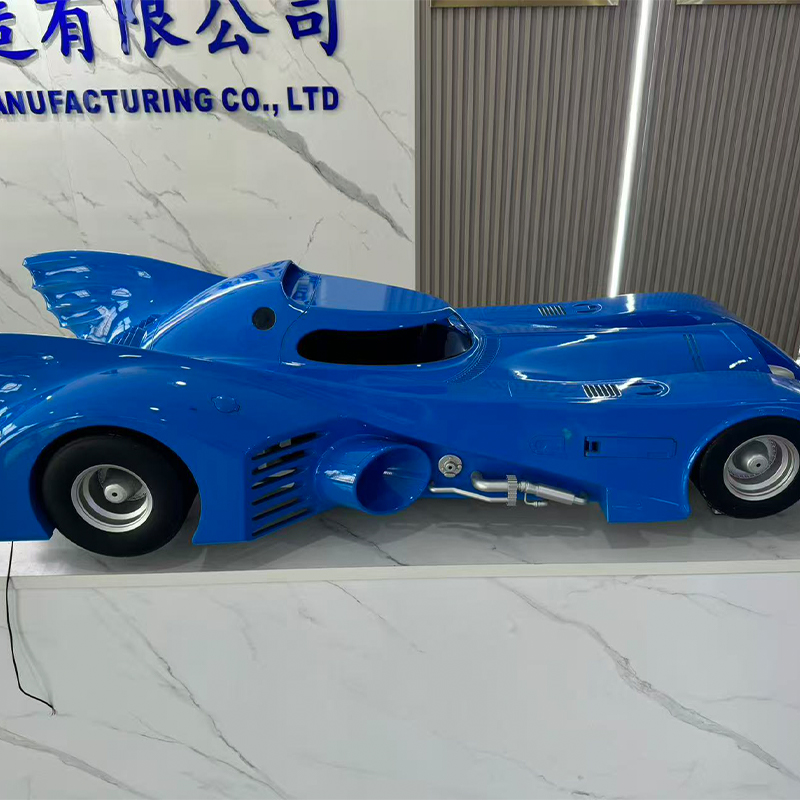
Ontwikkelingsprogramma's zijn gebaseerd op gedrukte interieurbekleding voor pasvormstudies, nylon buizen en beugels voor verpakkingsproeven onder de motorkap, en machinaal bewerkte aluminium behuizingen voor testbanken voor aandrijflijnen en accu's. Autosport- en gespecialiseerde voertuigbouwers gebruiken dezelfde combinatie voor onderdelen voor echt klein volume, waarbij hard gereedschap nooit gerechtvaardigd zou zijn.
Medische apparaten en laboratoriumapparatuur
Instrumentbehuizingen, chirurgische geleiders, handstuklichamen en vloeistofspruitstukken profiteren van de combinatie van complexe gedrukte geometrie en machinaal bewerkte afdichtingsoppervlakken. CNC-bewerkingsdiensten voor roestvrij staal worden hier vaak gespecificeerd voor componenten die herhaaldelijk moeten worden gesteriliseerd, en traceerbare materiaaldocumentatie is niet onderhandelbaar.
Consumentenelektronica en apparaten
Uiterlijkmodellen opgebouwd uit harsmasters en geschilderd in een kleurstandaard, beoordelen het schijfontwerp, terwijl gegoten urethaanbatches pilot-builds en certificeringsmonsters leveren. Bewerkte aluminium middenframes en warmteverspreiders verschijnen in dezelfde programma's. Daarom is een commerciële 3D-printservice die ook machines bewerkt zoveel nuttiger dan een dienst die dat niet doet.
Industriële automatisering en robotica
Gereedschap aan het uiteinde van de arm, op maat gemaakte grijpers, sensorbevestigingen en bescherming zijn klassieke kandidaten voor een prototypeservice voor cnc-bewerking, ondersteund door additieve mogelijkheden. De eisen veranderen naarmate een productielijn in gebruik wordt genomen, dus de mogelijkheid om een armatuur te reviseren en binnen enkele dagen de nieuwe versie te ontvangen is meer waard dan een marginale verbetering in een enkel proces.
Bestanden en specificaties voorbereiden die goede onderdelen terugkrijgen
Leveranciers kunnen alleen werken met wat ze ontvangen, en een verrassend groot deel van de kwaliteitsgeschillen vindt zijn oorsprong in onvolledige informatie en niet in fabricagefouten. Door een parametrisch bestand zoals STEP samen met een mesh-export te verzenden, kan de leverancier gereedschapspaden nauwkeurig opnieuw opbouwen, omdat een mesh de wiskundige definitie van een gebogen oppervlak negeert en de machinist dwingt dit te benaderen.
Toleranties moeten selectief worden toegepast. Het markeren van elke dimensie als kritiek vertelt de leverancier niets en dwingt hem om het meest losse kenmerk met dezelfde zorg te behandelen als het kleinste. Door de drie tot vijf kenmerken te identificeren die de functie werkelijk controleren, kan het hele procesplan worden georganiseerd rond de bescherming ervan. Datumselectie verdient dezelfde gedachte: het datumschema moet weerspiegelen hoe het onderdeel zich in zijn assemblage bevindt, zodat het inspectierapport antwoord geeft op de vraag waar het ontwerp eigenlijk om geeft.
Vermeld tenslotte het beoogde gebruik. Een leverancier die weet dat een beugel trillingen zal opmerken bij hogere temperaturen zal de materiaalkeuze anders sturen dan iemand die ervan uitgaat dat het een displaymodel is. Die ene contextzin voorkomt vaak een hele iteratielus, en het kost niets om in het eerste bericht op te nemen.
Veelgestelde vragen
Vraag 1: Hoe beslis ik tussen 3D-printdiensten en CNC-bewerking voor een nieuw onderdeel?
Begin met tolerantie en geometrie. Als het onderdeel interne kanalen, roosters of organische vormen bevat waar een snijgereedschap niet bij kan, is additive manufacturing de natuurlijke route. Als het onderdeel eigenschappen nodig heeft die tot ±0,05 mm of strakker moeten worden gehouden, een specifieke gecertificeerde legering nodig heeft of een fijn bewerkte oppervlakteafwerking nodig heeft, is machinale bewerking de oplossing. Veel echte componenten hebben beide nodig, waarbij de bulkvorm wordt afgedrukt en de kritische vlakken achteraf worden machinaal bewerkt. Een leverancier die beide mogelijkheden gebruikt, kan die volgorde plannen in één procesdocument in plaats van over twee inkooporders.
Vraag 2: Welke bestandsformaten en informatie moet ik meesturen met een verzoek?
Stuur een STEP- of IGES-bestand als geometrische master, plus een 2D-tekening met de kritische afmetingen, datums, vereisten voor oppervlakteafwerking en materiaalspecificaties. Vermeld de hoeveelheid, de beoogde toepassing en eventuele regelgevingscontext. Als kleur of textuur ertoe doen, geef dan een fysieke referentie of een erkende kleurcode op in plaats van een beschrijving in woorden. Wanneer een mesh-formaat zoals STL wordt gebruikt voor een puur additieve taak, bevestig dan de exportresolutie, aangezien een grof mesh zichtbare facetten op gebogen oppervlakken zal vertonen.
Vraag 3: Kunnen geprinte onderdelen worden gebruikt als echte productiecomponenten, of alleen als prototypes?
Wanneer het materiaal en het proces bewust gekozen zijn, kunnen het echte productiecomponenten zijn. Onderdelen met nylon poederbed, met name gevulde soorten, dienen als beugels, behuizingen, kanalen en armaturen voor eindgebruik in veel industrieën. Metaalgeprinte onderdelen worden gebruikt in de productie waar de geometrie op geen enkele andere manier kan worden geproduceerd, op voorwaarde dat ze op de juiste manier spanningsvrij zijn en machinaal worden afgewerkt op functionele oppervlakken. De praktische limieten zijn oppervlakteafwerking, haalbare tolerantie zonder secundaire bewerking en gedrag op lange termijn onder blootstelling aan ultraviolette straling of aanhoudende hitte, die allemaal moeten worden bevestigd aan de hand van het specifieke materiaalgegevensblad.
Vraag 4: Hoeveel onderdelen kan één siliconen mal produceren voordat de kwaliteit achteruitgaat?
Een typische mal levert ongeveer 20 tot 25 aanvaardbare kopieën op, hoewel het exacte cijfer afhangt van de geometrie van het onderdeel, de ondersnijdingen en de gebruikte giethars. Agressieve ondersnijdingen en scherpe interne hoeken verslijten de siliconen sneller. Voor grotere eisen worden meerdere identieke mallen geproduceerd uit dezelfde master en parallel uitgevoerd, waardoor de consistentie over de batch behouden blijft en het totale schema wordt verkort. Omdat elke mal afkomstig is van één master, is de maatovereenkomst tussen de mallen over het algemeen zeer nauw.
Vraag 5: Welke toleranties zijn realistisch haalbaar op machinaal bewerkte aluminium en roestvrijstalen onderdelen?
Routinematig 3-assig werk bedraagt ±0,02 mm op goed ondersteunde onderdelen, en gelijktijdig 5-assig werk bedraagt ±0,01 mm op onderdelen die zijn ontworpen voor bewerking met één opspanning. Het bereiken van deze cijfers is afhankelijk van de wanddikte, de lengte van het onderdeel, de klemstrategie en de thermische stabiliteit tijdens het snijden. Lange, dunne kenmerken en diepe zakken zullen altijd losser zijn dan compacte, stevige zakken. De meest productieve aanpak is om alleen nauwe toleranties te specificeren waar de functie dit vereist, en deze specifieke kenmerken met de leverancier te bespreken voordat het procesplan wordt vastgesteld.
Vraag 6: Hoe wordt omgegaan met de vertrouwelijkheid van bedrijfseigen ontwerpen?
Er moet een vertrouwelijkheidsovereenkomst worden opgesteld voordat bestanden worden overgedragen, en deze moet betrekking hebben op de opslag van bestanden, interne toegang, openbaarmaking aan onderaannemers en de verwijdering van masters, armaturen en restmateriaal na de sluiting van een project. Vraag specifiek of uw geometrie ooit zou kunnen verschijnen in marketingvoorbeelden of capaciteitsdisplays, en leg het antwoord schriftelijk vast. Een leverancier die gewend is om met ontwikkelingsprogramma's te werken, zal hiervoor al een gedefinieerd proces hebben en dit zonder aarzeling kunnen beschrijven.
gerelateerde producten
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
