- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

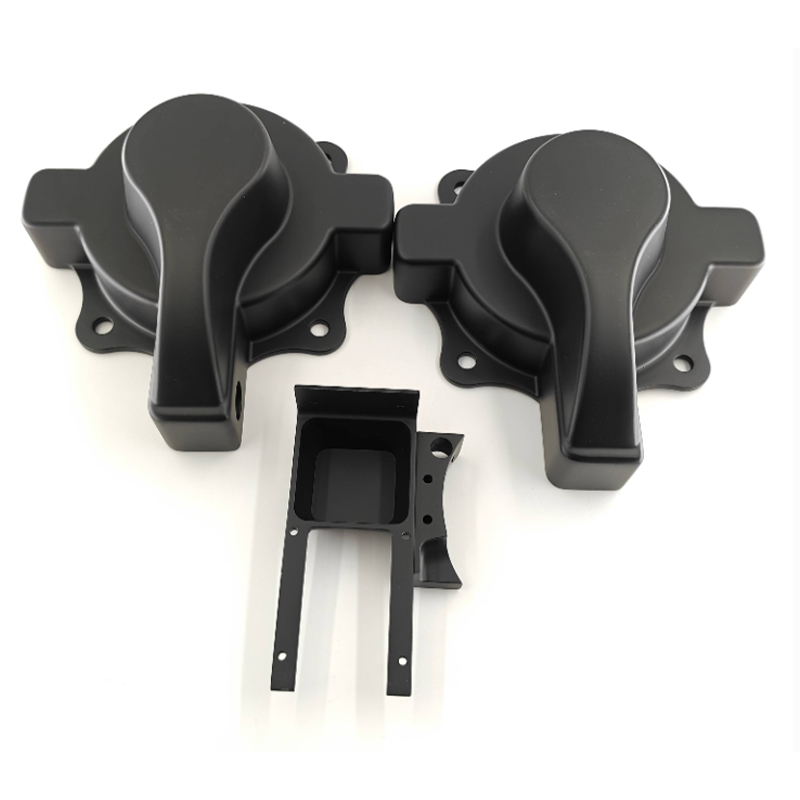
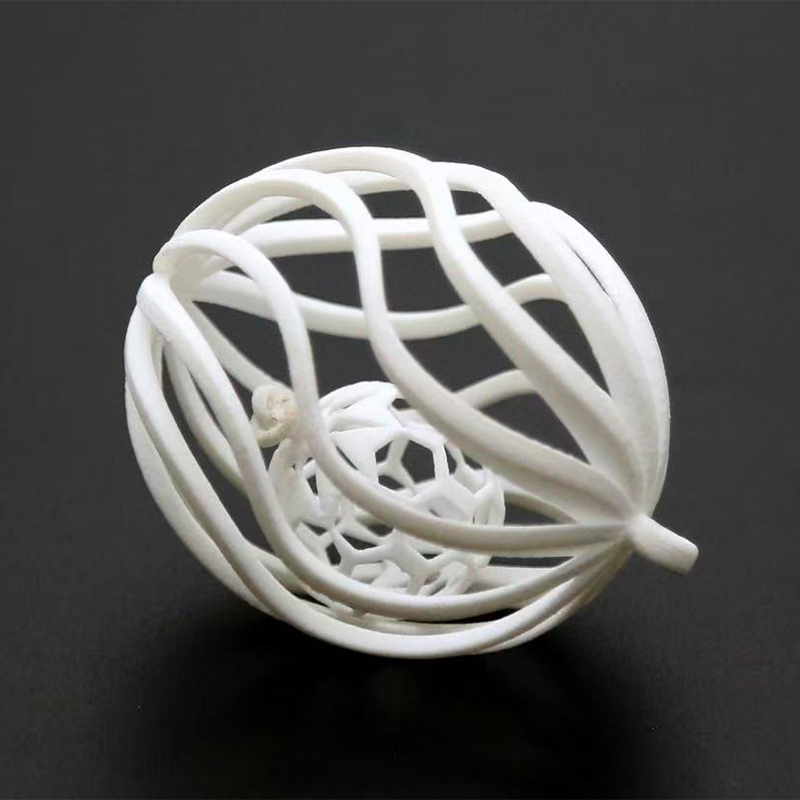
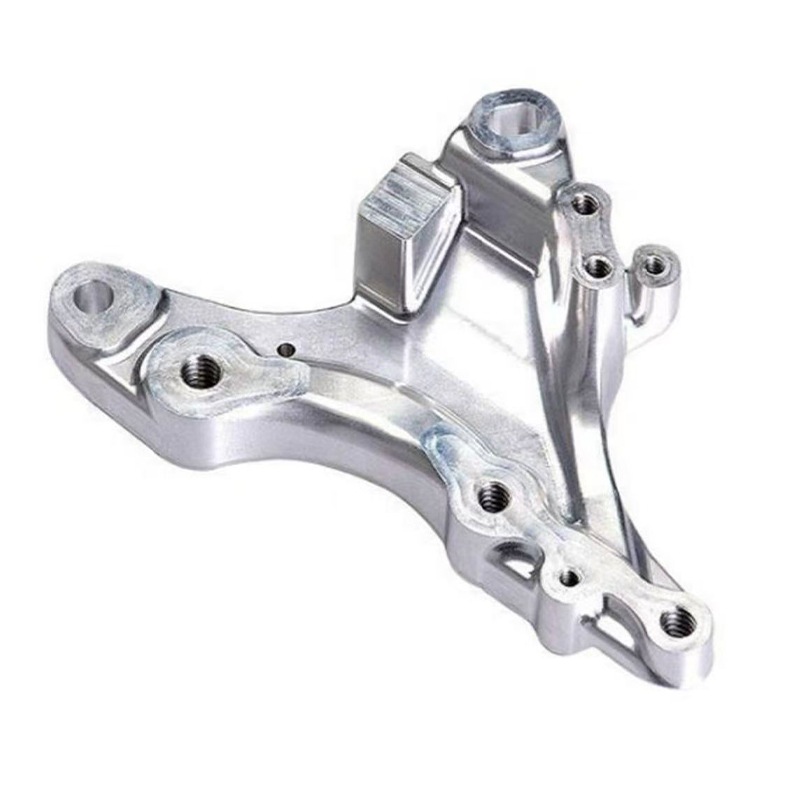
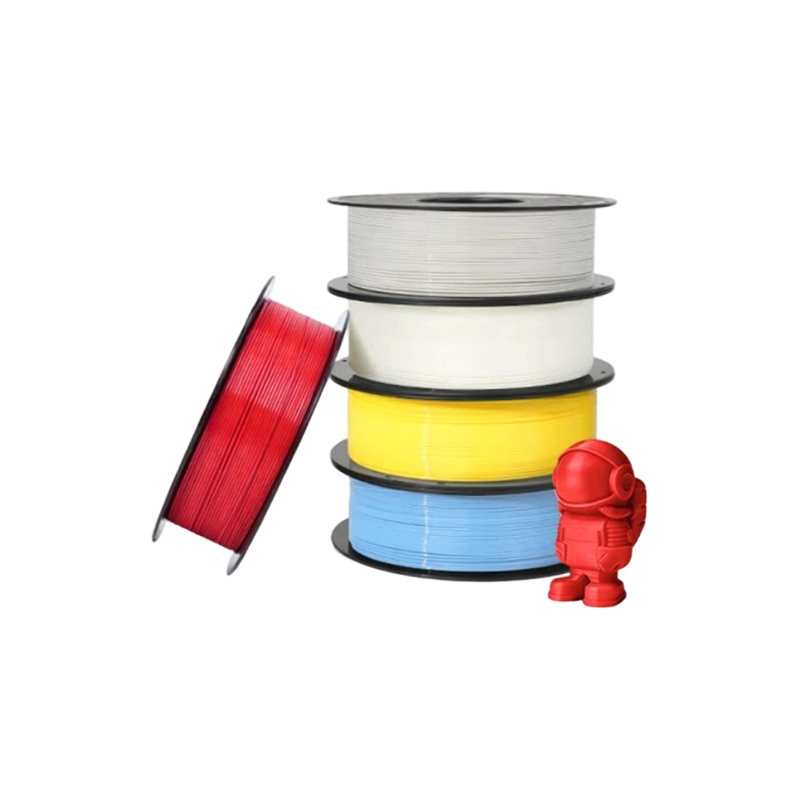
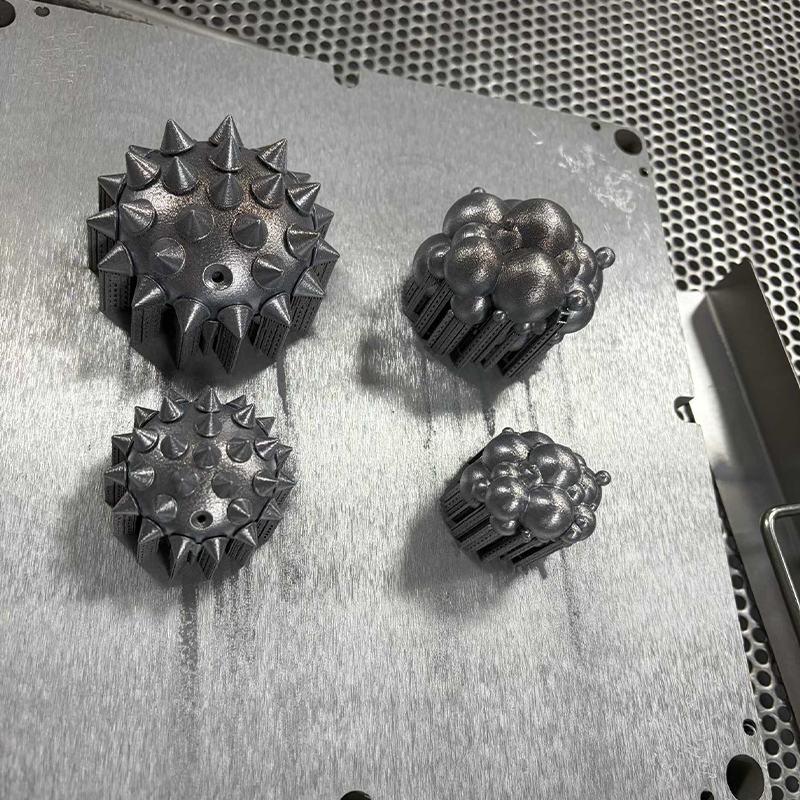
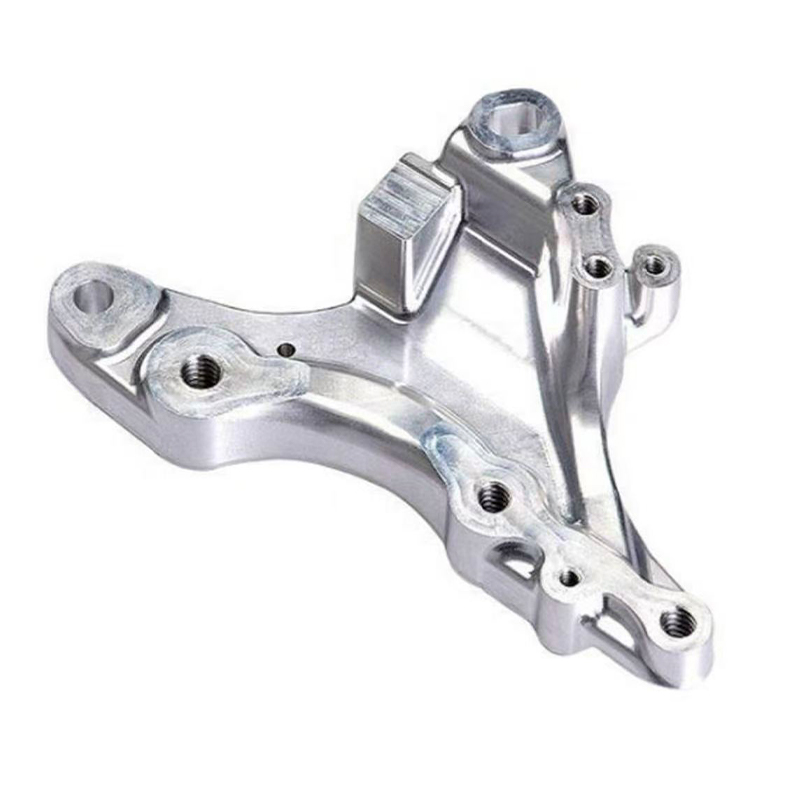
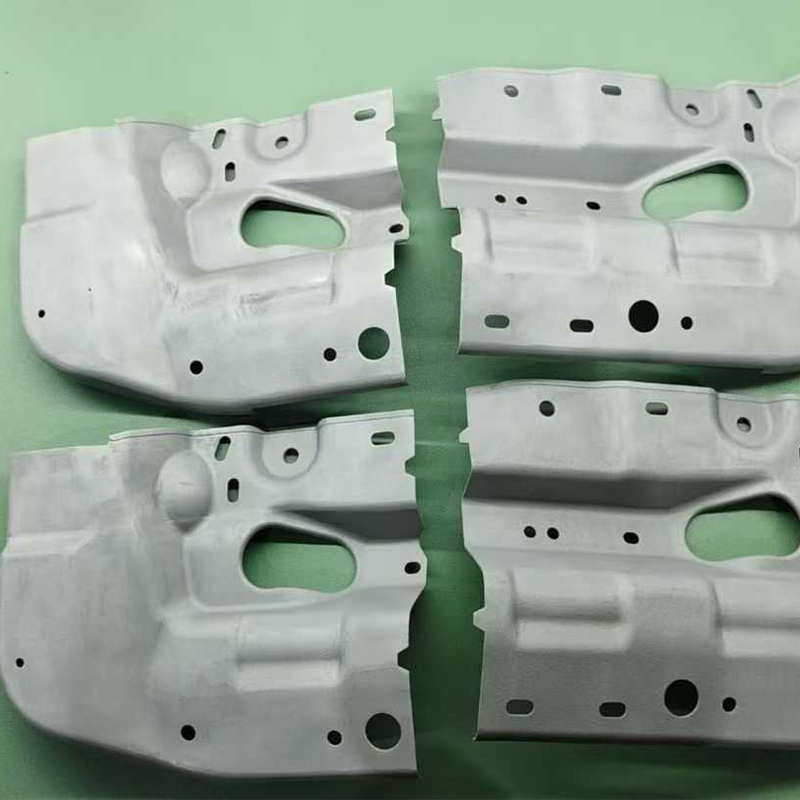
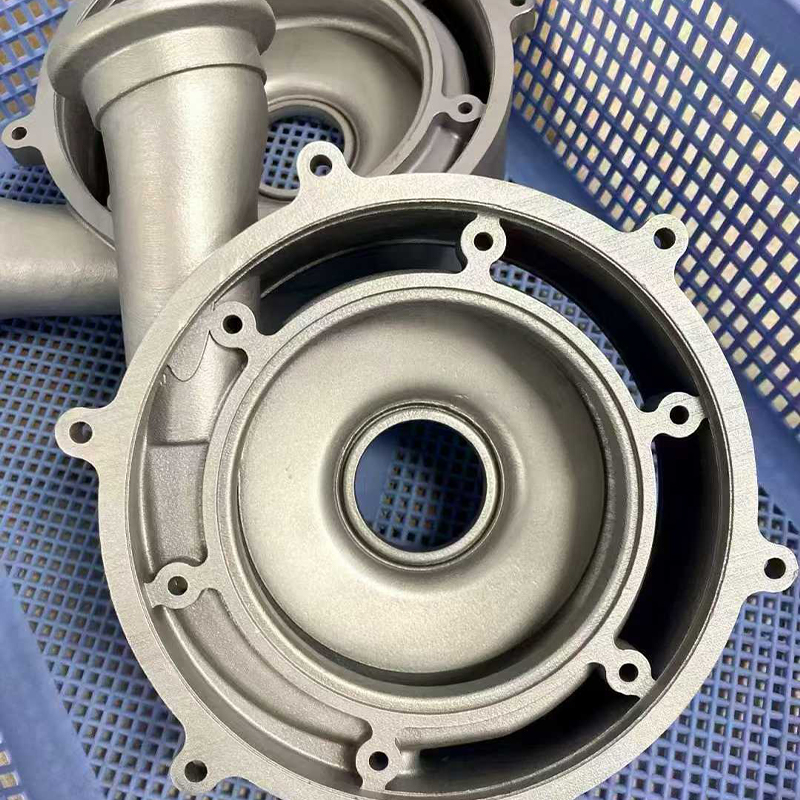
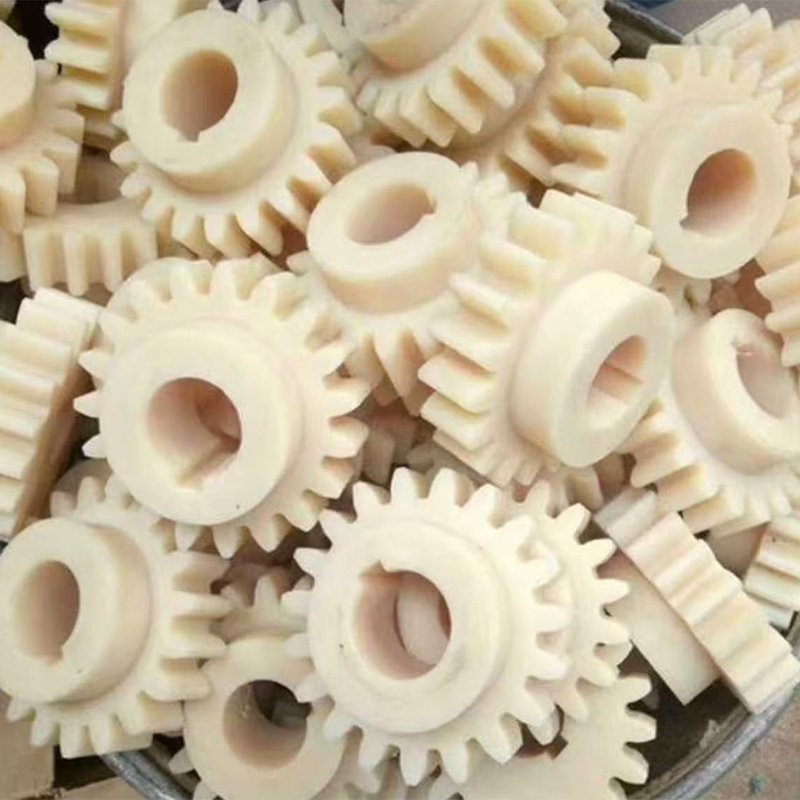
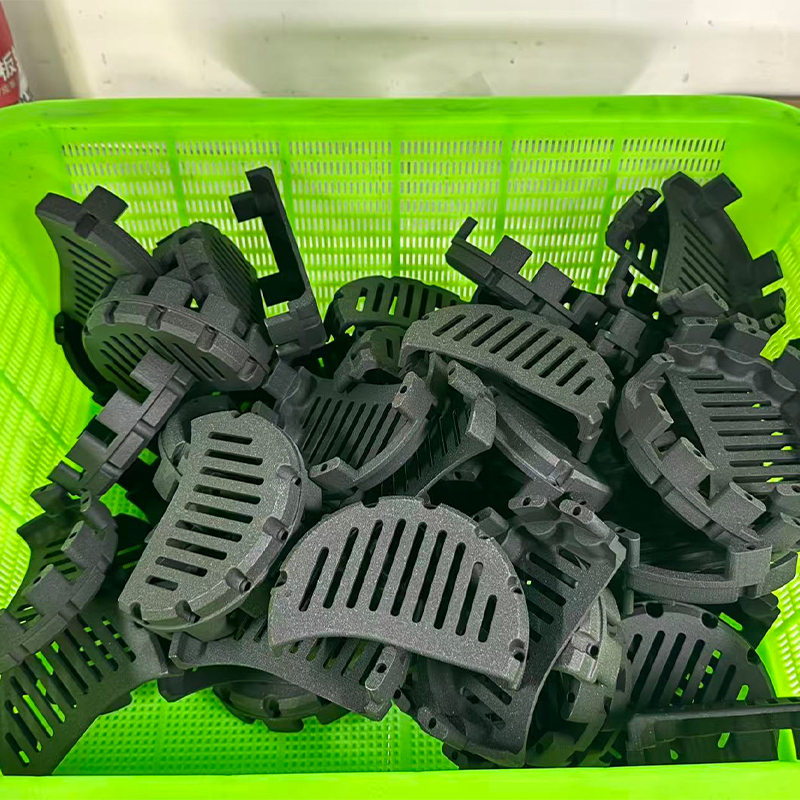
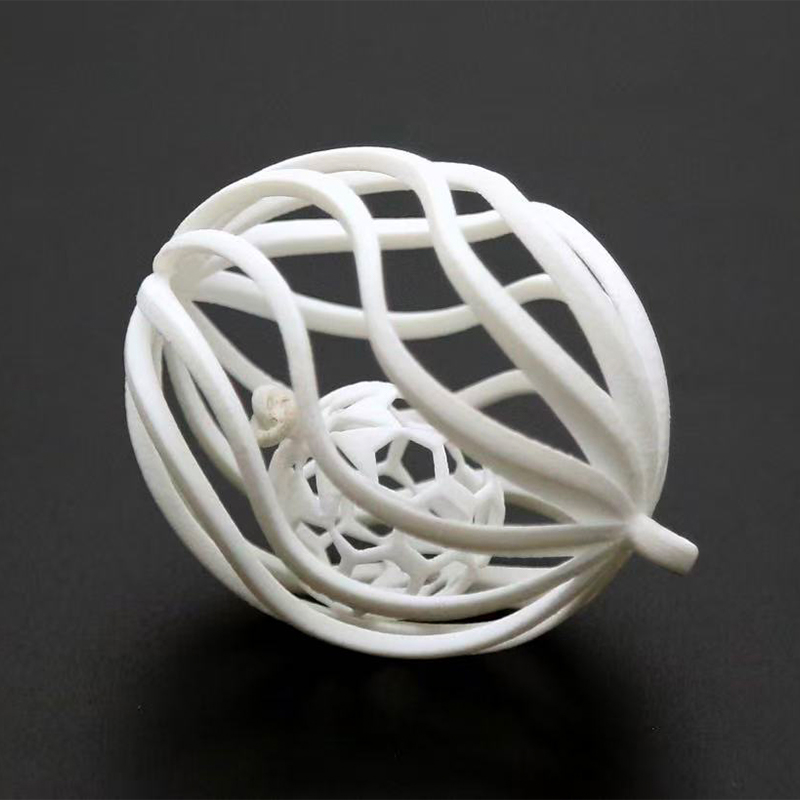
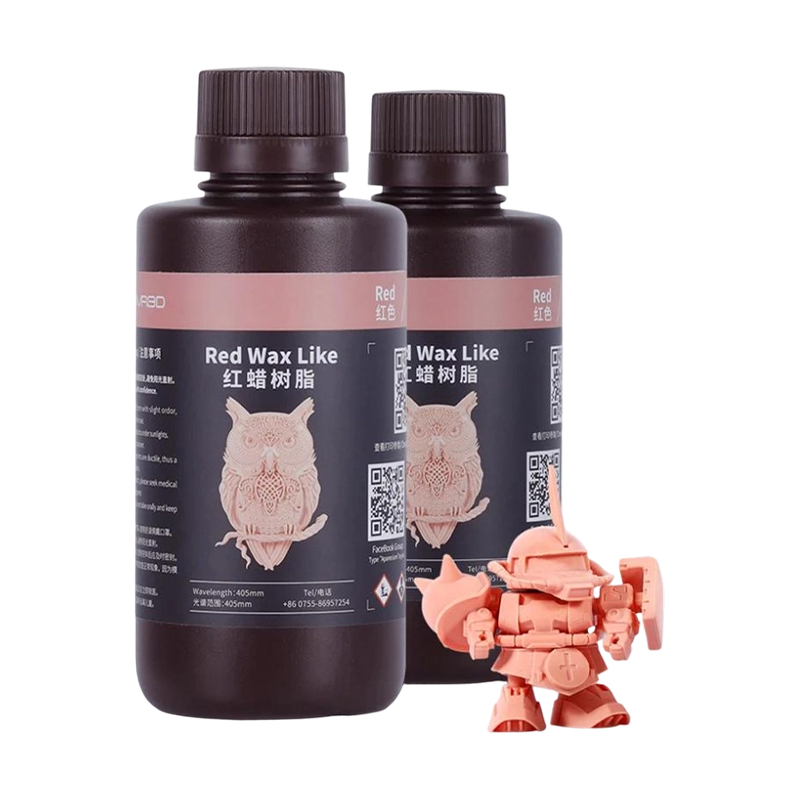
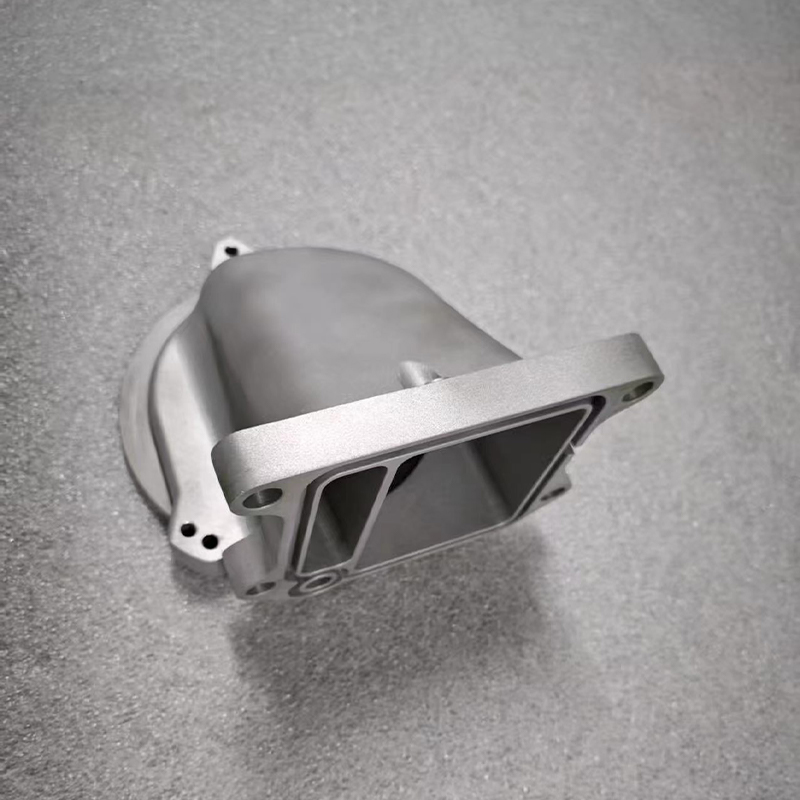
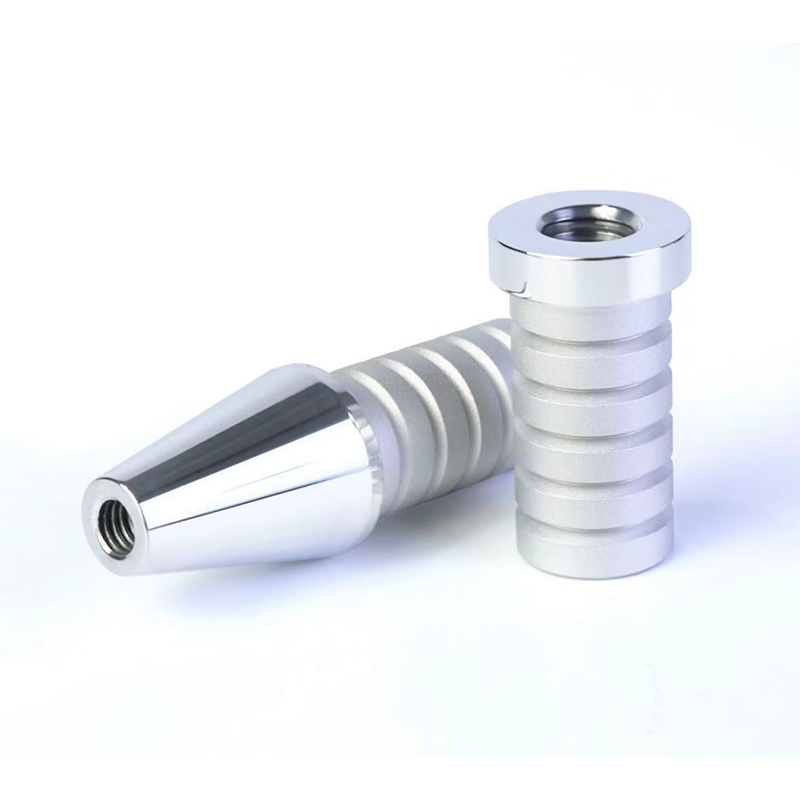
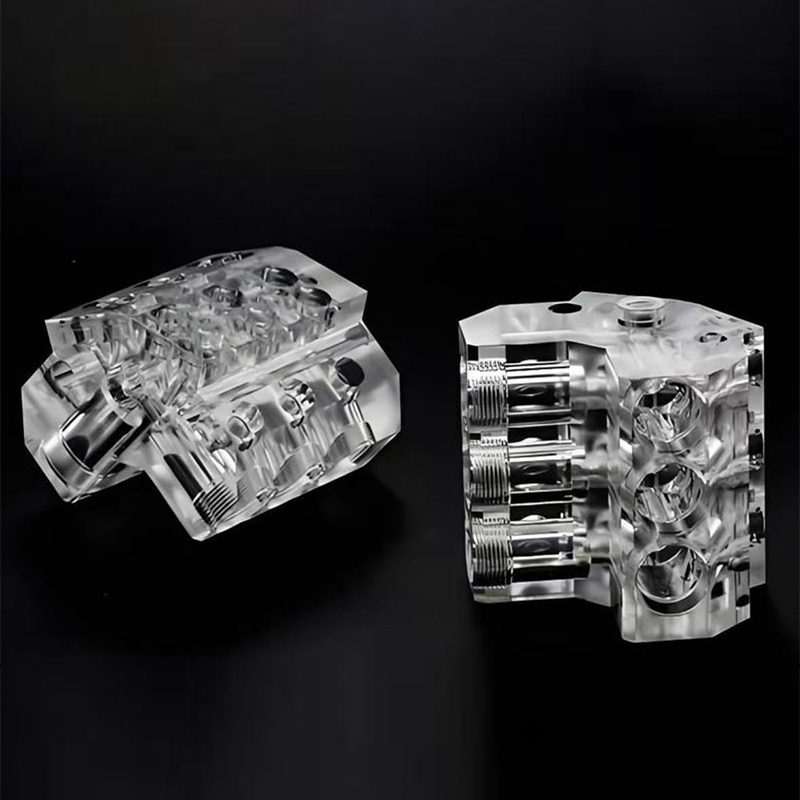
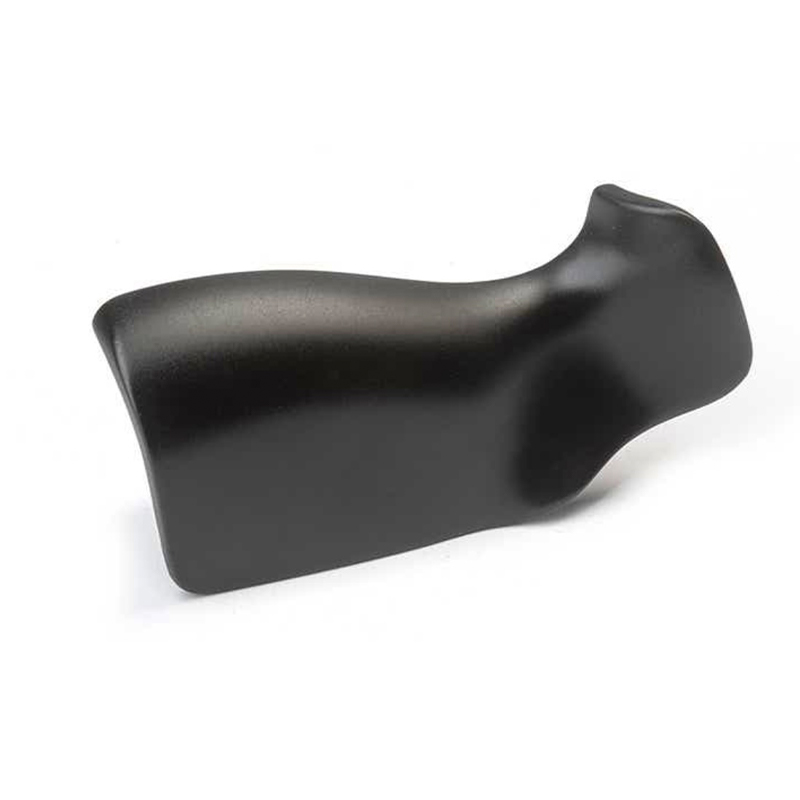
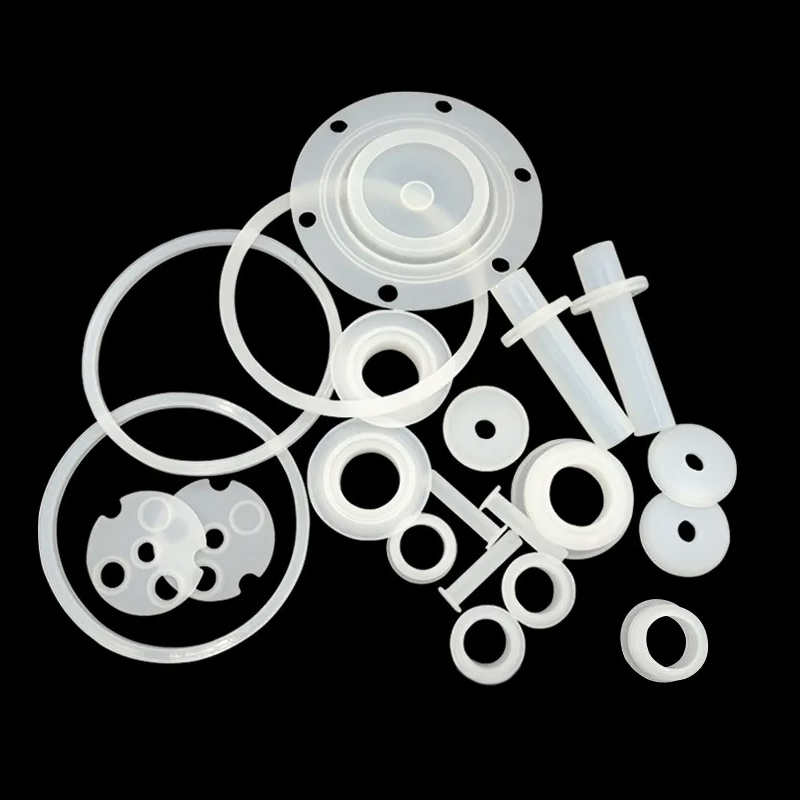
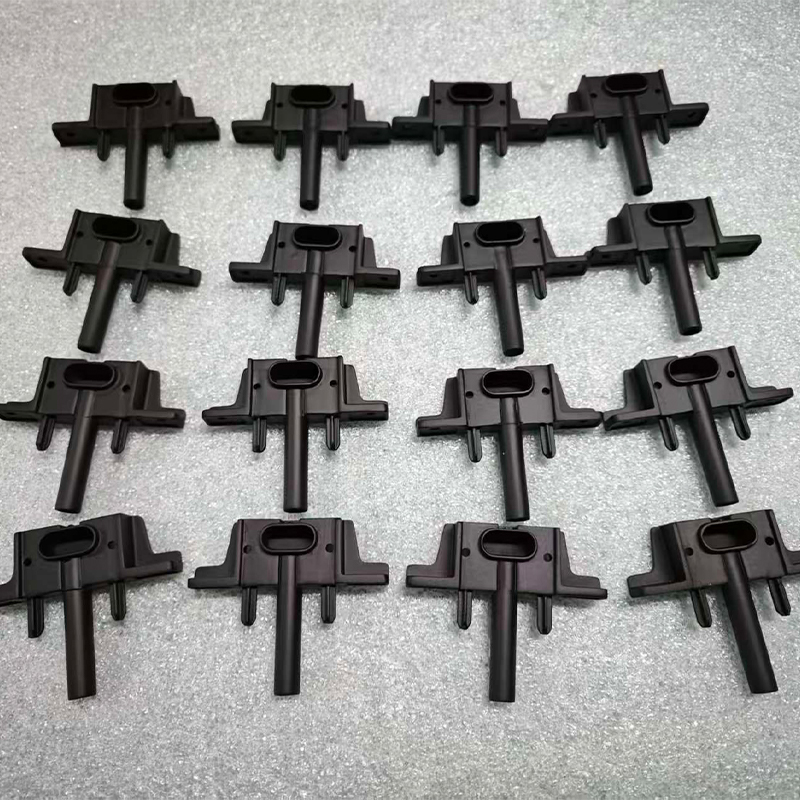
China FDM 3D-printen, CNC-frezen, draaien en vacuümgieten
Het directe antwoord: kiezen tussen FDM, CNC en vacuümgieten
Als je een fdm 3D-printservice Of het nu gaat om CNC-frezen, CNC-draaien of vacuümgieten voor een aankomend onderdeel, de beslissing komt neer op drie factoren: hoe snel je een fysiek object nodig hebt, hoe krap de tolerantie eigenlijk moet zijn, en of de geometrie roterend, prismatisch of organisch is. FDM-kunststofprinten is de snelste en meest economische manier om binnen een dag een vorm in de hand te houden, CNC-frezen is het juiste gereedschap voor prismatische onderdelen met platte vlakken, zakken en gaten die echte tolerantie vereisen, CNC-draaien is ongeëvenaard voor cilindrische en rotatiesymmetrische componenten, en vacuümgieten is de juiste keuze op het moment dat een gevalideerde master twintig of meer identieke kopieën moet worden . Geen van deze vier routes vervangt de andere; elk bestrijkt een afzonderlijk geometrie- en volumevenster, en de vier bestrijken samen bijna elk onderdeel dat een mechanisch ontwerp ooit zal produceren.
Een korte vuistregel: reik naar de mogelijkheid voor een plastic 3D-printservice als het onderdeel complex is, een laag volume heeft en vergevingsgezind is wat betreft tolerantie; reik naar een CNC-freesservicefabriek wanneer platte vlakken, zakken, sleuven of precieze gaten het onderdeel definiëren; zoek naar een cnc-draaibedrijf als het onderdeel een as, bus, spil of een andere cilindrische vorm heeft; en schakel een op maat gemaakte vacuümgietfabrikant in zodra een enkel goedgekeurd monster een reeks consistente, overschilderbare, functionele onderdelen moet worden. Een China Custom Precision CNC-freesfabriek die ook FDM en vacuümgieten onder één dak exploiteert, laat een enkel onderdeel de combinatie van deze routes doorlopen die het daadwerkelijk nodig heeft, zonder in elke fase van leverancier te wisselen.
In de onderstaande paragrafen wordt elk proces gedetailleerd uitgelegd, vergeleken met echte tolerantie- en kostengegevens, en wordt uitgelegd hoe vacuümgieten en compressiegegoten siliconenonderdelen datzelfde platform uitbreiden naar de productie van kleine batches.
FDM Plastic 3D-printen: snelle, economische geometrie voor iteratie
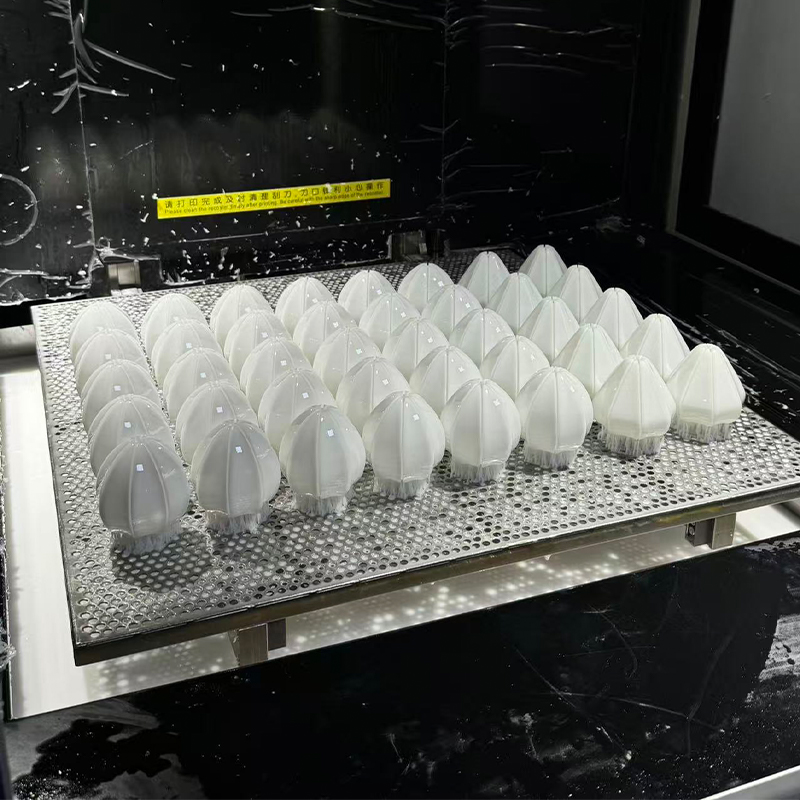
Fused Deposition Modeling bouwt onderdelen op door gesmolten thermoplastisch filament laag voor laag door een verwarmd mondstuk te extruderen. Het is om een eenvoudige reden het meest toegepaste additieve proces ter wereld: de apparatuur is betrouwbaar, het materiaalaanbod is breed en een Chinese FDM Plastic 3D Printing Service Factory kan een ontwerpbestand sneller omzetten in een fysiek onderdeel dan vrijwel elke andere productieroute. Dit maakt fdm-printservice de standaardkeuze voor vroege conceptmodellen, mallen, armaturen, mockups van behuizingen en elk onderdeel waarbij het doel is om de pasvorm en vorm te controleren in plaats van de uiteindelijke mechanische prestaties te certificeren.
Materiële keuzes die er toe doen
Een Chinese fabrikant van op maat gemaakte FDM-plastic 3D-prints heeft doorgaans ABS op voorraad voor algemene taaiheid, PLA voor maatvaste, goedkope modellen, PETG voor een balans tussen sterkte en vochtbestendigheid, en technische filamenten zoals nylon, polycarbonaat en met koolstofvezel gevulde composieten voor onderdelen die echte hantering en mechanische belasting moeten overleven. De hechting van de lagen is directioneel , wat betekent dat FDM-onderdelen merkbaar sterker zijn wanneer ze in het vlak van elke laag worden geladen dan wanneer ze over de grenzen van de laag heen worden geladen, dus een competente Chinese FDM Plastic Prototype 3D-printleverancier zal een onderdeel opzettelijk oriënteren rond het verwachte belastingspad in plaats van het af te drukken in welke positie dan ook die het minste materiaal gebruikt.
Het as-built oppervlak vertoont zichtbare laaglijnen met typische resoluties tussen 0,1 mm en 0,3 mm, grover dan harsprocessen maar volledig acceptabel voor functionele prototypes, interne componenten en onderdelen die bestemd zijn om na het schuren te worden geverfd. Voor toepassingen waarbij de zichtbare textuur onaanvaardbaar is, raden kunststofdrukdiensten doorgaans een hars- of nylonpoederproces aan, waarbij FDM wordt gereserveerd vanwege de echte sterke punten: snelheid, lage kosten per onderdeel bij een laag volume en een zeer breed scala aan toegankelijke technische materialen.
CNC-frezen: de standaard voor prismatische precisieonderdelen
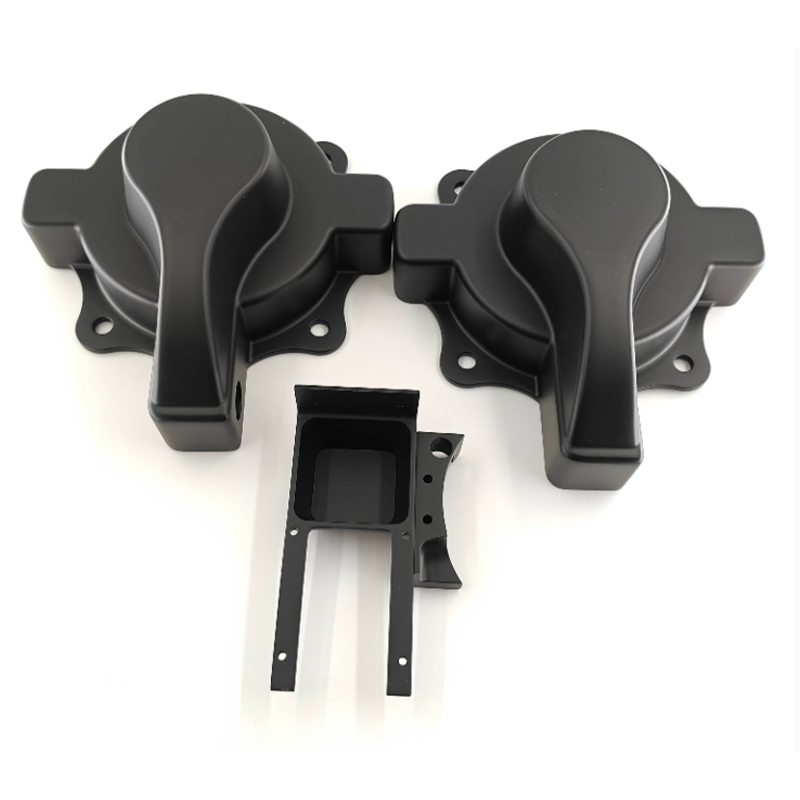
CNC-frezen verwijdert materiaal uit een massief blok met behulp van roterende snijgereedschappen die langs geprogrammeerde paden worden geleid, en het blijft de primaire route voor onderdelen die worden gedefinieerd door platte vlakken, kamers, sleuven, precieze gaten en montagekenmerken. Een CNC-freesservicefabrikant in China werkt met aluminium, staal, roestvrij staal, messing, titanium en een reeks technische kunststoffen, en het proces schaalt van een enkel prototype cnc-freestaak tot productieruns van duizenden identieke onderdelen.
Drie-assig versus meerassig frezen
Standaard frezen met drie assen verwerkt het merendeel van de prismatische geometrie efficiënt en vormt de ruggengraat van elke aangepaste CNC-freesbewerking. Onderdelen met kenmerken op meerdere vlakken vereisen echter herpositionering tussen bewerkingen, tenzij de werkplaats over vier- of vijfassige mogelijkheden beschikt, en elke herpositionering introduceert een kleine kans op stapelfouten. Een metaalcnc-freesafdeling die is uitgerust met meerassige machines kan onderdelen op verschillende vlakken in één coördinatensysteem in één opstelling vastleggen, wat de relatie tussen deze onderdelen aanzienlijk verbetert in vergelijking met een onderdeel dat twee keer werd omgedraaid en opnieuw werd vastgeklemd.
Waar groot cnc-frezen het gesprek verandert
Voor extra grote platen, structurele beugels en basisframes is groot cnc-frezen afhankelijk van machines in portaalstijl met langere verplaatsingen in plaats van standaard verticale bewerkingscentra. Thermische stabiliteit wordt de dominante zorg bij grote onderdelen , aangezien een temperatuurschommeling over een aluminium plaat op een meterschaal een kenmerk meetbaar buiten de tolerantie kan brengen voordat het onderdeel ooit de machine verlaat. Dit is de reden waarom serieuze grootformaatwinkels in temperatuurgecontroleerde omgevingen bewerken en ervoor zorgen dat de voorraad normaliseert voordat de definitieve sneden plaatsvinden.
CNC-draaien: het juiste proces voor rotatiegeometrie
CNC-draaien roteert een werkstuk tegen een stilstaand of bewegend snijgereedschap, waardoor dit het natuurlijke proces is voor elk onderdeel dat fundamenteel cilindrisch is: assen, bussen, spindels, pennen, rollen en schroefdraadfittingen. Een Chinese CNC-draaiservicefabriek houdt doorgaans strakkere toleranties aan en werkt oppervlakken consistenter af op roterende onderdelen dan frezen ooit zou kunnen, omdat de continue rotatie een natuurlijk uniform oppervlak produceert in plaats van een reeks afzonderlijke gereedschapspassages.
Live tooling en gecombineerde bewerkingen
Moderne draaicentra die zijn uitgerust met live gereedschap kunnen vlakken frezen, kruisgaten boren en spiebanen snijden zonder het onderdeel naar een aparte freesmachine over te brengen. Dit is precies hoe een cnc-draaibedrijf het aantal opstellingen dat een complex roterend onderdeel vereist, reduceert. Dit is van belang omdat cnc-precisiedraaien sterk afhankelijk is van het handhaven van een enkele, ononderbroken referentie vanaf het onbewerkte staafmateriaal tot aan het voltooide onderdeel; elke extra overdracht tussen machines is een nieuwe kans dat de concentriciteit gaat afwijken.
Een Chinese OEM-leverancier voor CNC-draaien die grote volumes van één enkel roterend onderdeel produceert, zoals een bus of een schouderschroef, voert de klus doorgaans uit op een CNC-draaibank met staafaanvoer, waardoor continue productie zonder toezicht mogelijk is zodra het programma is gevalideerd. Een Chinese CNC-draai-ODM-fabrikant die een nieuwe rotatiecomponent ontwikkelt op basis van een klantconcept, zal daarentegen proportioneel meer tijd besteden aan de verificatie van het eerste artikel voordat hij zich aan die continue run waagt.
Frezen en draaien naast elkaar
De onderstaande tabel vat samen waar frezen en draaien van nature van toepassing zijn, om een ontwerpteam te helpen een onderdeel naar het juiste proces te leiden voordat een offerte wordt aangevraagd.
| Kenmerk | CNC-frezen | CNC-draaien |
|---|---|---|
| Best passende geometrie | Prismatische blokken, platen, behuizingen | Assen, bussen, roterende onderdelen |
| Typische tolerantie | ±0,02 mm | ±0,01 mm op diameter |
| Oppervlakteafwerking | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Typische opstellingen voor een complex onderdeel | 2–4 (of 1 met 5 assen) | 1–2 met spanningvoerend gereedschap |
| Materiaalgebruik | Matige, blokvoorraad | Hoog, staafvoorraad |
De tabel verduidelijkt een punt dat veel beginnende kopers over het hoofd zien: bij draaien is er over het algemeen sprake van een nauwere diametrale tolerantie dan bij frezen op een equivalente lineaire afmeting, omdat een roterend werkstuk tegen een vast gereedschap de positioneringsfout wegneemt die ontstaat als een frees over meerdere assen beweegt. Frezen biedt in ruil daarvoor geometrische vrijheid die draaien eenvoudigweg niet biedt: zakken, niet-cilindrische nokken en meervlakskenmerken zijn het natuurlijke territorium van frezen. Een onderdeel dat een cilindrisch lichaam combineert met vlakke montagekenmerken, zoals een machinaal bewerkte beugel met een as aan één uiteinde, wordt vaak achter elkaar door beide processen geleid , eerst gedraaid voor het roterende lichaam en vervolgens gefreesd voor de vlakken, gaten en spiebanen die het onderdeel afwerken.
Precisie CNC-frezen: tolerantie die er echt toe doet
Het woord precisie wordt in de hele sector losjes gebruikt, dus het is de moeite waard om het concreet te definiëren. Een Chinese fabrikant van precisie-CNC-bewerkingen die CNC-frezen met hoge precisie aanbiedt, zou zonder aarzeling moeten kunnen aangeven welke tolerantie hun apparatuur heeft op een specifiek kenmerktype, onder welke inspectiemethode en op welk betrouwbaarheidsniveau. Claims van Precision CNC Milling Service die niet kunnen worden ondersteund door een meetrapport en een gekalibreerd instrument, zijn geen claims die de moeite waard zijn om op te vertrouwen voor een kritische montage.
Wat eigenlijk de precisie van een gefreesd onderdeel drijft
Vier factoren domineren de resultaten van precisiefreeswerk in de praktijk: stijfheid van de machine en thermische stabiliteit, opspanningsontwerp dat beweging van onderdelen onder snijbelasting elimineert, gereedschapsselectie afgestemd op het materiaal en de diepte van het kenmerk, en metingen tijdens het proces die drift opvangen voordat een hele batch wordt beïnvloed. Een onderdeel dat in één opstelling op een stijf 5-assig platform wordt bewerkt, presteert consistent beter dan hetzelfde onderdeel dat in vier afzonderlijke opstellingen op een standaard 3-assige machine is bewerkt , zelfs als beide machines nominaal in staat zijn tot dezelfde positioneringsnauwkeurigheid, omdat elke herbevestigingsgebeurtenis opnieuw uitlijningsonzekerheid introduceert.
Waar cnc-prototypingdiensten passen in het precisiegesprek
Precisie geldt niet alleen voor productieseries. CNC-prototypingdiensten bestaan specifiek om te valideren dat de krapste kenmerken van een ontwerp daadwerkelijk kunnen worden behouden voordat een volledige batch wordt uitgevoerd. Eén enkel met precisie vervaardigd prototype, gemeten aan de hand van de tekening met een coördinatenmeetmachine, vertelt een ontwerpteam meer over de maakbaarheid dan welke hoeveelheid simulatie dan ook, en het is veel goedkoper om bij één onderdeel een tolerantieprobleem te ontdekken dan bij vijfhonderd.
Vergelijking van de doorlooptijd voor FDM, frezen, draaien en gieten
Het onderstaande horizontale staafdiagram vergelijkt de typische verstreken doorlooptijd, van een vrijgegeven bestand tot verpakte onderdelen, over de vier processen die tot nu toe zijn behandeld, voor een redelijk complex onderdeel met een batchgrootte van twintig stuks.
Als u dit schema naast de eerdere procesbeschrijvingen leest, wordt een veel voorkomende misvatting opgehelderd: bij een batch van twintig stuks is vacuümgieten niet automatisch de snelste optie, omdat het bouwen van de mal zelf enkele dagen duurt voordat er met het gieten kan worden begonnen. FDM-kunststofprinten blijft de snelste route bij deze batchgrootte, vooral omdat twintig onderdelen vaak in één bouwcyclus kunnen worden genest en samen geprint, vooral voor kleinere componenten. CNC-draaien eindigt vóór het frezen op deze batchgrootte voor onderdelen die echt geschikt zijn voor een draaibank, wat de efficiëntie weerspiegelt van continue productie met staafvoeding zodra het eerste onderdeel is gevalideerd. Het CNC-frezen bevindt zich in het midden, waarbij de exacte positie sterk afhangt van het aantal opstellingen dat de specifieke geometrie vereist. Het vacuümgietcijfer mag niet worden gelezen als een zwakte van het proces ; het weerspiegelt eerder dat de zeven dagen ook de matrijsbouw omvatten, en dat de tijdsinvestering juist loont als de batch ruim boven de twintig stuks uitgroeit, wat de eerdere crossover-analyse in deze serie al heeft aangetoond.
Vacuümgieten en polyurethaanharsen: een gevalideerd onderdeel vermenigvuldigen
Zodra een ontwerp is gevalideerd, als machinaal bewerkt prototype of als gedrukt model, kan een Chinese fabrikant van vacuümgietwerk op maat dat ene goedgekeurde monster omzetten in een consistente batch zonder de kosten of doorlooptijd van hard gereedschap. Het proces begint met een masterpatroon, meestal een nauwkeurig bewerkt of met hars bedrukt onderdeel dat is afgewerkt tot het exacte oppervlak dat het productieonderdeel nodig heeft, omdat de siliconen mal elk detail van die master getrouw zal reproduceren, inclusief eventuele onvolkomenheden.
Waarom de selectie van polyurethaanhars belangrijk is
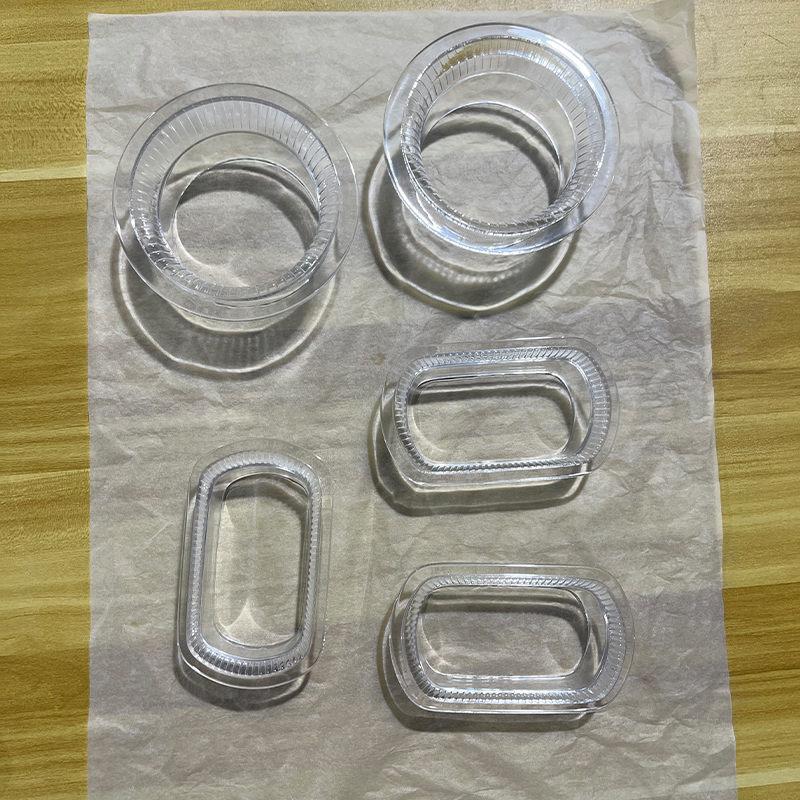
Een Chinese fabrikant van vacuümgietvormen voor siliconenvormen heeft een reeks polyurethaanharsen op voorraad die zijn ontworpen om specifieke productiekunststoffen te simuleren: stijve ABS-achtige kwaliteiten voor behuizingen, flexibele rubberachtige kwaliteiten voor pakkingen en handgrepen, met glas gevulde kwaliteiten voor stijfheid en transparante kwaliteiten voor lichtbuizen en lenzen. Vacuümgieten van polyurethaan kan ook kenmerken insluiten die moeilijk zouden zijn in een gegoten productieonderdeel , zoals meerdere durometers die in een enkel onderdeel worden gegoten door middel van opeenvolgende gietbeurten, of metalen inzetstukken die in de mal worden geplaatst voordat de hars wordt geïntroduceerd.
Compressiegegoten siliconenonderdelen als aanvullende route
Waar een onderdeel echt een siliconenrubbercomponent is in plaats van een stijve plastic simulatie, gebruikt een Chinese fabrikant van op maat gemaakte compressiegegoten siliconenonderdelen een geheel ander proces: ruw siliconenrubber wordt in een verwarmde metalen malholte geplaatst en onder druk uitgehard, waardoor pakkingen, afdichtingen, toetsenborden, grepen en andere elastomere onderdelen worden geproduceerd met de materiaaleigenschappen van echte siliconen in plaats van een hars die alleen maar op plastic lijkt. Deze route wordt doorgaans gekozen wanneer het onderdeel herhaaldelijk moet buigen tijdens gebruik, een breed temperatuurbereik moet weerstaan of een echte elastomere afdichting moet bieden, toepassingen waarbij een polyurethaan vacuümgietsimulatie na verloop van tijd geen stand zou houden.
Kostenefficiëntie bij batchgroottes: een kolomdiagramweergave
Het onderstaande kolomdiagram indexeert de relatieve inspanning per onderdeel voor FDM, CNC-bewerking en vacuümgieten bij vijf batchgroottes, met behulp van een indexschaal waarbij lager efficiënter is, om te laten zien hoe de meest efficiënte route verschuift naarmate het volume groeit.
Dit kolomdiagram maakt het crossover-patroon concreet in plaats van abstract. In één stuk is FDM duidelijk de meest efficiënte route, omdat er geen programmering, geen opspanning en geen investering in gereedschap nodig is. Met tien stuks zijn de drie routes al merkbaar naar elkaar toegegroeid, waarbij vacuümgieten een groot deel van de kloof dicht, omdat de matrijskosten zich over meer onderdelen beginnen te verspreiden. Bij dertig stuks zitten de drie kolommen dicht bij elkaar en markeren ze de overgangszone waar de juiste keuze meer afhangt van tolerantie en materiaalvereisten dan van ruwe efficiëntie. Met honderd stuks is vacuümgieten duidelijk minder efficiënt geworden dan FDM of CNC voor dit specifieke onderdeelprofiel, een herinnering dat het kruispunt verschuift met de grootte en complexiteit van het onderdeel in plaats van één universeel getal te volgen. Met driehonderd stuks blijven CNC-bewerking en FDM levensvatbaar, terwijl vacuümgieten voor dit profiel doorgaans zou zijn vervangen door een gesprek over productiegereedschap , wat buiten het bereik van de vier hier vergeleken processen ligt.
Vergelijking van capaciteiten over alle vier de routes
Het onderstaande radardiagram beoordeelt FDM-kunststofprinten, CNC-frezen, CNC-draaien en vacuümgieten op basis van vijf criteria die voortdurend terugkeren in echte sourcing-gesprekken, op een schaal van één tot vijf.
De vier overlappende vormen vertellen een samenhangend verhaal als ze naast elkaar worden gelezen. FDM strekt zich het verst uit in de richting van snelheid en geometrische vrijheid uit één stuk, en bevestigt zijn rol als de snelste manier om een complexe vorm vast te houden zonder enig gereedschap. CNC-draaien strekt zich duidelijk uit in de richting van tolerantiecontrole, wat het natuurlijke voordeel op diametrale precisie voor rotatiekenmerken weerspiegelt, terwijl het inkrimpt op geometrische vrijheid omdat het fundamenteel beperkt is tot vormen die door rotatie kunnen worden geproduceerd. CNC-frezen neemt een brede, evenwichtige voetafdruk in beslag wat betreft tolerantie, oppervlakteafwerking en materiaalbereik, en dat is precies waarom het de standaardkeuze blijft voor algemene precisiecomponenten. Vacuümgieten trekt sterk aan in de richting van batchschaalbaarheid en oppervlakteafwerking, terwijl het scherp terugvalt op de snelheid van één stuk, wat overeenkomt met de identiteit van een vermenigvuldigingsproces dat bovenop een reeds gevalideerd onderdeel is gebouwd. De afwezigheid van één enkele dominante vorm op deze kaart is de centrale les van de hele vergelijking : een ontwerp dat begint als een FDM-conceptmodel, door CNC-frezen of draaien gaat voor functionele validatie, en eindigt als een vacuümgegoten batch, heeft eenvoudigweg het natuurlijke pad gevolgd waarvoor elk proces is gebouwd.
Over Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. is een pionier op het gebied van industriële innovatie en productie. Ons deskundige ontwerpteam zet ideeën van klanten om in praktische, esthetische productontwerpen. We bieden 3D-printen in hars, nylon, metaal en andere materialen, en beschikken over geavanceerde machinale bewerking. Replicatie van siliconenmallen maakt goedkope, uiterst nauwkeurige productie van kleine batches mogelijk. Oppervlaktebehandelingen zoals schilderen verbeteren het uiterlijk van het product. Met onze one-stop-service kunnen klanten het ontwerp-tot-productproces op één platform voltooien, waardoor ze tijd en kosten besparen. Wij streven ernaar een betrouwbare langetermijnpartner te zijn voor industriële ontwikkeling.
Binnen die structuur ondersteunt FDM-kunststofprinten de vroegste conceptiteraties, precisie CNC-frezen en draaien valideren en produceren functionele metalen en plastic componenten, vacuümgieten en compressiegegoten siliconenonderdelen breiden een gevalideerd ontwerp uit tot een consistente kleine batch, en oppervlakteafwerking levert elk onderdeel op in de staat die de beoogde toepassing vereist. Elke fase draait op hetzelfde onderdelenbestand en hetzelfde technische aanspreekpunt , wat een one-stop-platform feitelijk onderscheidt van een verzameling afzonderlijk beheerde leveranciers.
Een onderdeel voorbereiden voor frezen, draaien of gieten
Een goed voorbereid dossier verkort de offertetijd en verkleint de kans op een verkeerd geïnterpreteerde eis. In de onderstaande lijst worden de details behandeld die het meest direct van invloed zijn op de vraag of een gefreesd, gedraaid of gegoten onderdeel precies zo terugkomt als bedoeld.
- Geef een native of STEP-bestand op in plaats van een mesh-export wanneer er sprake is van een precisiefunctie.
- Noem de twee of drie kenmerken die daadwerkelijk de pasvorm of functie bepalen, in plaats van elke dimensie als cruciaal te markeren.
- Vermeld het referentieschema dat het onderdeel zal gebruiken bij de eindmontage.
- Specificeer de materiaalkwaliteit nauwkeurig, aangezien 6061 en 7075 aluminium, of 303 en 316 roestvrij staal zich heel verschillend gedragen onder hetzelfde gereedschapspad.
- Geef nu de hoeveelheid aan en de verwachte hoeveelheid voor de komende maanden, aangezien dit verandert of frezen, draaien of vacuümgieten de efficiëntere route is.
Een leverancier die deze informatie in het eerste bericht ontvangt, kan doorgaans dezelfde dag nog een zinvolle offerte en commentaar op de maakbaarheid terugsturen, in plaats van door een reeks verduidelijkende vragen te moeten bladeren voordat het echte gesprek zelfs maar is begonnen.
Veelgestelde vragen
Vraag 1: Wanneer moet ik voor een prototype FDM-printen kiezen in plaats van CNC-bewerking?
Kies voor FDM als snelheid en geometrische complexiteit prioriteit hebben in plaats van nauwe toleranties of een specifiek gecertificeerd materiaal. FDM blinkt uit in interne holtes, organische vormen en snelle ontwerpherhalingen waarbij een onderdeel drie keer per week kan veranderen. Zodra het ontwerp is gestabiliseerd en het onderdeel een specifiek technisch materiaal, een nauwe tolerantie of een afgewerkt uiterlijk nodig heeft, wordt CNC-bewerking de meest geschikte route.
Vraag 2: Wat is in de praktijk het verschil tussen drieassig en vijfassig CNC-frezen?
Drie-assig frezen beweegt het snijgereedschap langs drie lineaire richtingen en verwerkt de meeste vlakke en pocketgeometrieën efficiënt, maar vereist dat het onderdeel opnieuw wordt gepositioneerd om kenmerken op andere vlakken te bereiken. Vijfassig frezen voegt gelijktijdige rotatiebeweging toe, waardoor het gereedschap samengestelde hoeken en meerdere vlakken kan bereiken zonder het onderdeel opnieuw te positioneren. Het praktische voordeel is dat onderdelen die in één vijfassige opstelling zijn bewerkt een nauwere relatie met elkaar behouden dan dezelfde onderdelen die in verschillende drie-assige opstellingen zijn bewerkt.
Vraag 3: Waarom is CNC-draaien over het algemeen nauwkeuriger dan frezen voor cilindrische onderdelen?
Door te draaien roteert het werkstuk continu tegen het snijgereedschap, waardoor een natuurlijk uniform, concentrisch oppervlak ontstaat zonder de discrete gereedschapsbaansegmenten die nodig zijn voor het frezen van een rond element. Deze benadering met continu snijden vermindert de positioneringsfout die ontstaat wanneer een frees een gebogen oppervlak vanuit meerdere hoeken benadert. Daarom zijn diametrale toleranties op gedraaide onderdelen doorgaans krapper dan gelijkwaardige gefreesde onderdelen.
Vraag 4: Waarin verschilt vacuümgieten van compressiegegoten siliconenonderdelen?
Bij vacuümgieten wordt polyurethaanhars in een siliconen mal gegoten om het uiterlijk en het mechanische gedrag van productiekunststoffen zoals ABS of polypropyleen te simuleren, en er wordt voor gekozen wanneer het laatste onderdeel daadwerkelijk van een stijve of halfharde kunststof wordt gemaakt. Bij compressiegegoten siliconenonderdelen wordt gebruik gemaakt van echt siliconenrubber dat onder hitte en druk in een metalen mal is uitgehard. Ze worden gekozen wanneer het onderdeel zelf een echt elastomeer moet zijn, zoals een pakking, afdichting of grip die herhaaldelijk moet buigen en bestand is tegen een breed temperatuurbereik.
Vraag 5: Hoeveel opstellingen zijn er nodig voor een typisch complex bewerkt onderdeel?
Op een standaardmachine met drie assen vereist een onderdeel met kenmerken op meerdere vlakken gewoonlijk twee tot vier afzonderlijke opstellingen, waarbij elk onderdeel opnieuw moet worden gepositioneerd en opnieuw moet worden gerefereerd. Op een machine met vijf assen kunnen veel van dezelfde kenmerken worden bereikt in één enkele opstelling, waardoor zowel de verstreken bewerkingstijd als de geaccumuleerde positionele fout tussen kenmerken worden verminderd. Het juiste aantal opstellingen voor een bepaald onderdeel hangt af van de specifieke geometrie ervan en moet vóór de definitieve offerte met de leverancier worden besproken.
Q6: Welke informatie moet ik vermelden bij het aanvragen van een offerte voor frezen of draaien?
Voeg een STEP-bestand toe, een 2D-tekening waarin de kritische afmetingen en hun toleranties zijn aangegeven, de exacte vereiste materiaalkwaliteit, de gewenste oppervlakteafwerking en de nu benodigde hoeveelheid, samen met het verwachte toekomstige volume. Het noteren van de gebruiksomgeving van het onderdeel, inclusief temperatuurblootstelling en eventueel chemisch contact, helpt de leverancier ook om te bevestigen dat de materiaalkeuze geschikt is voordat de bewerking begint, in plaats van nadat de eerste batch al is gesneden.
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
