- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

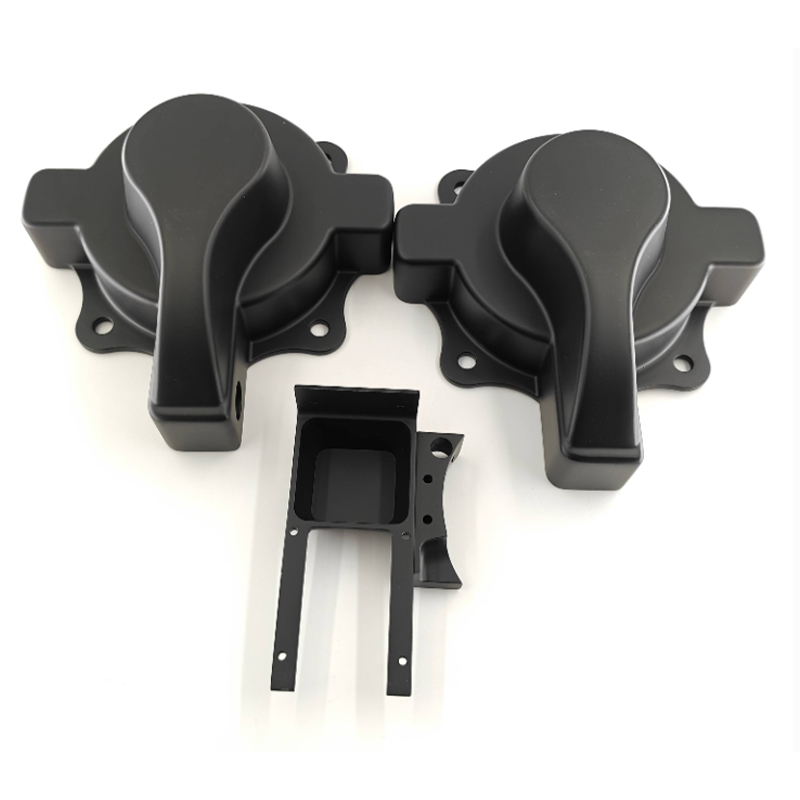
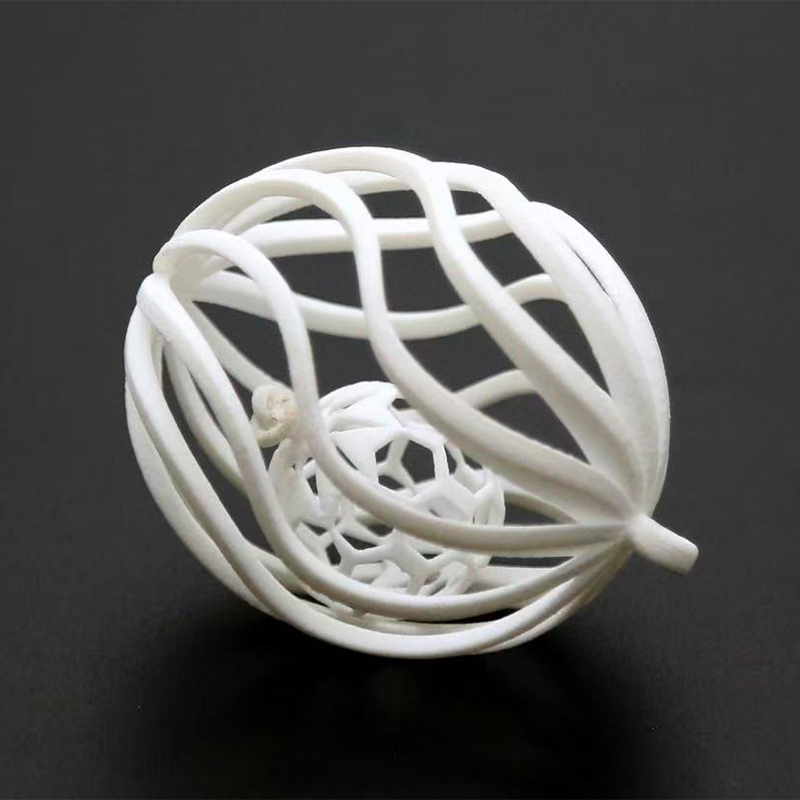
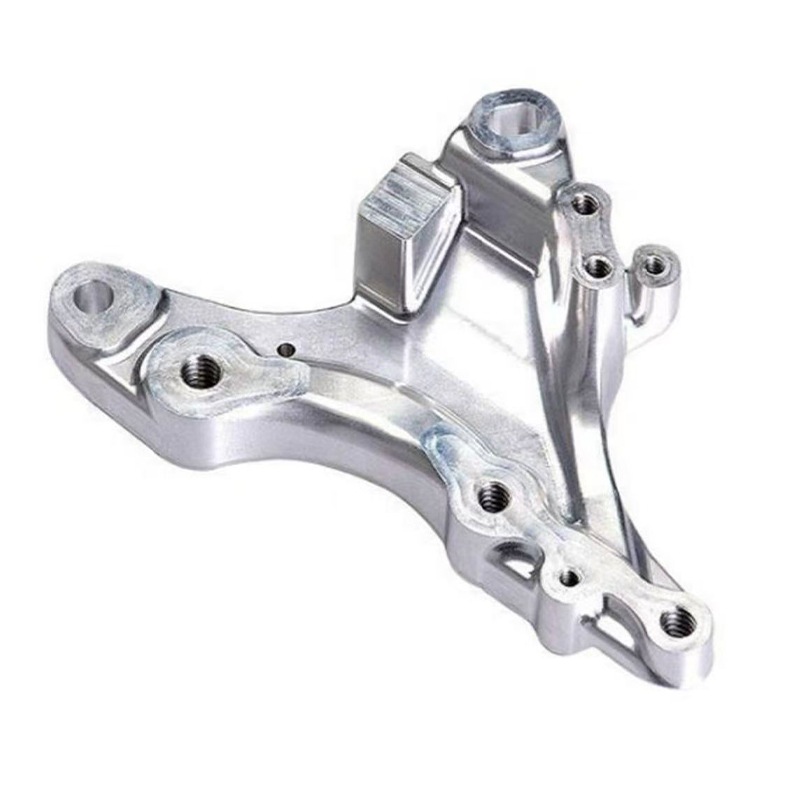
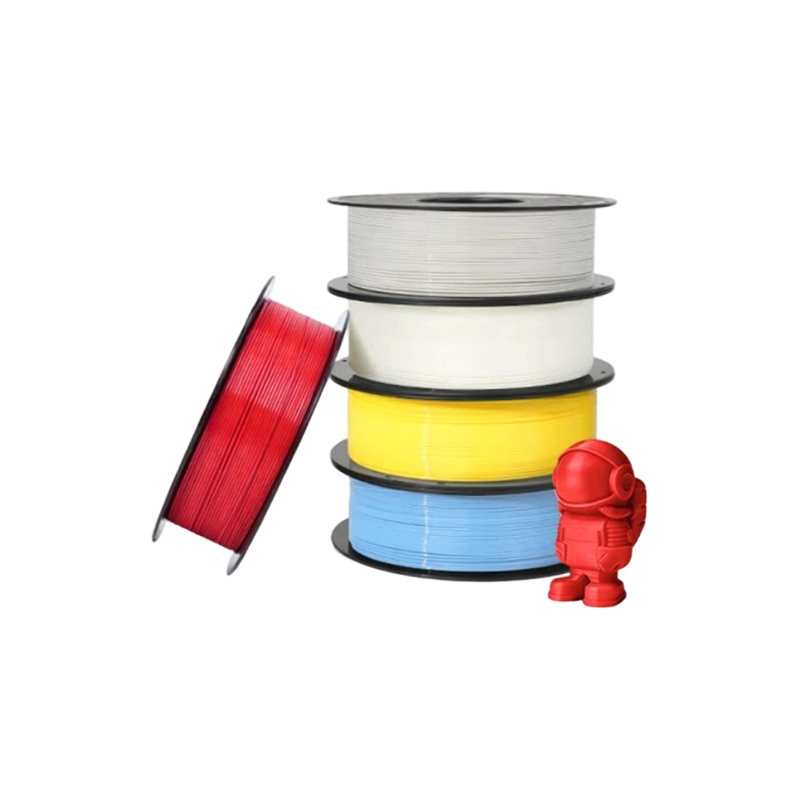
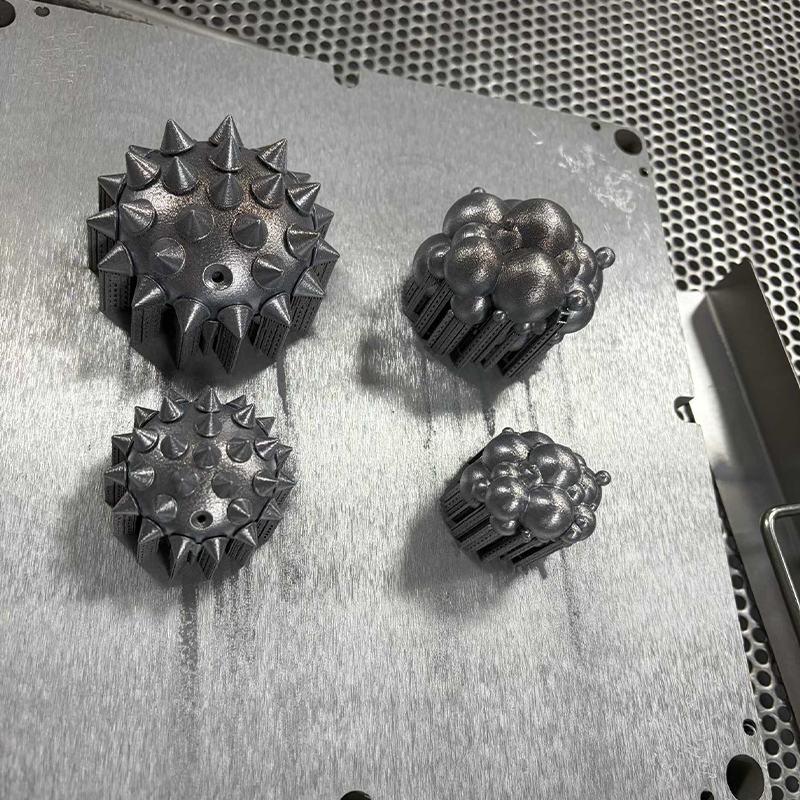
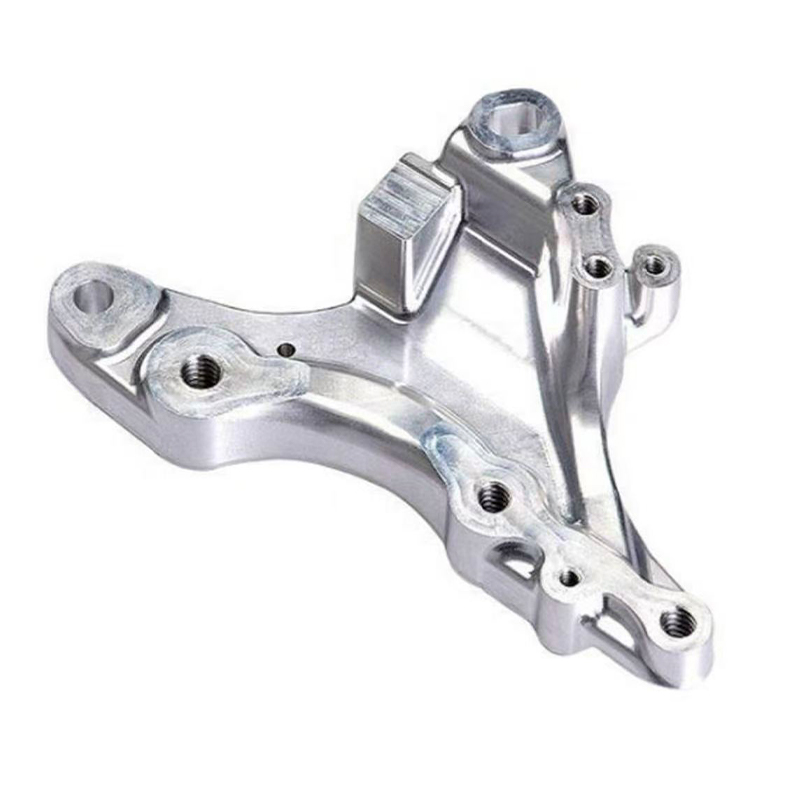
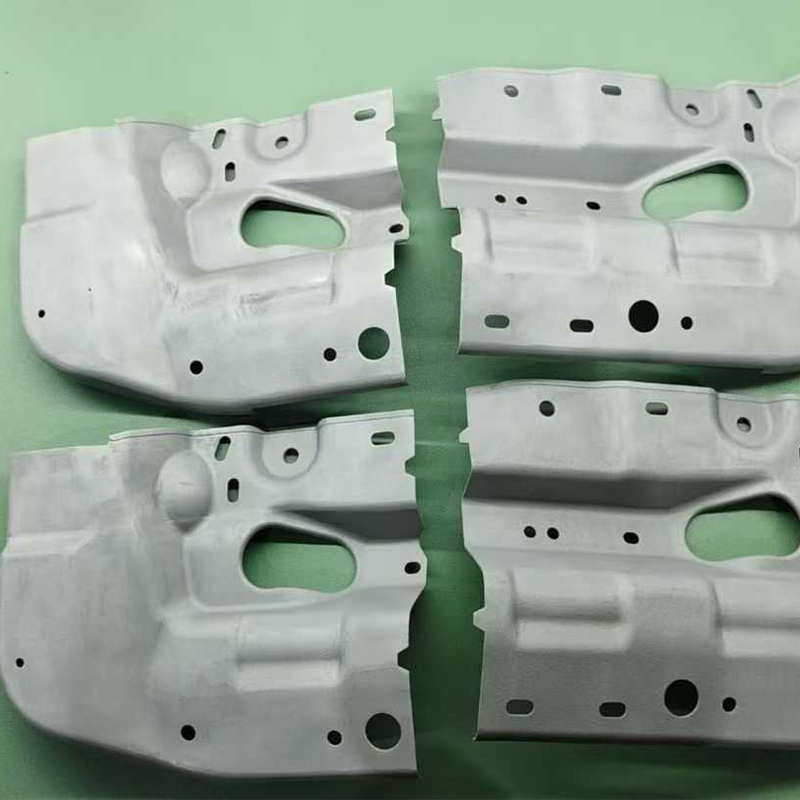
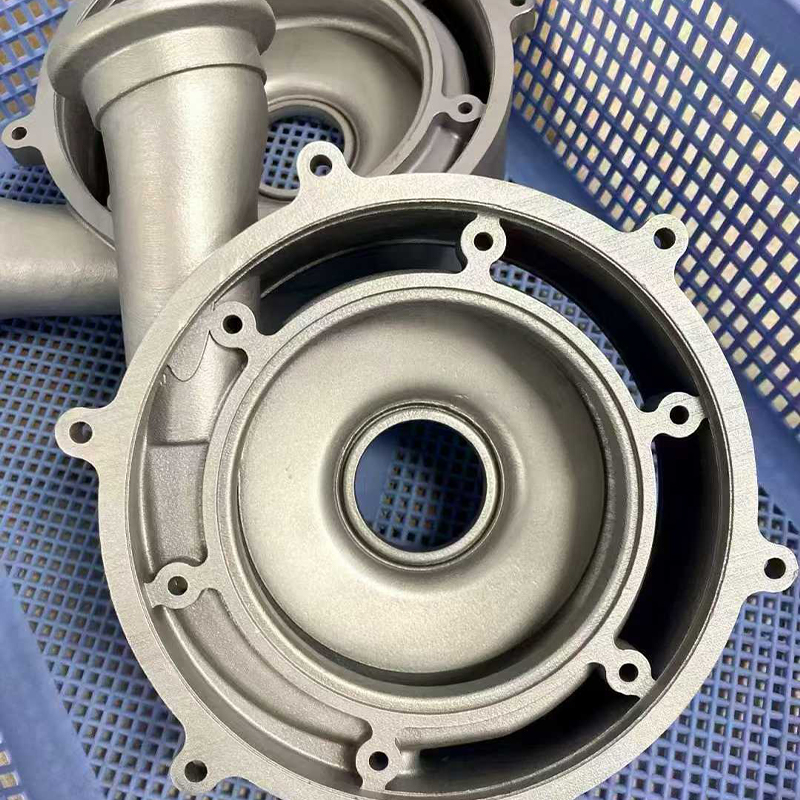
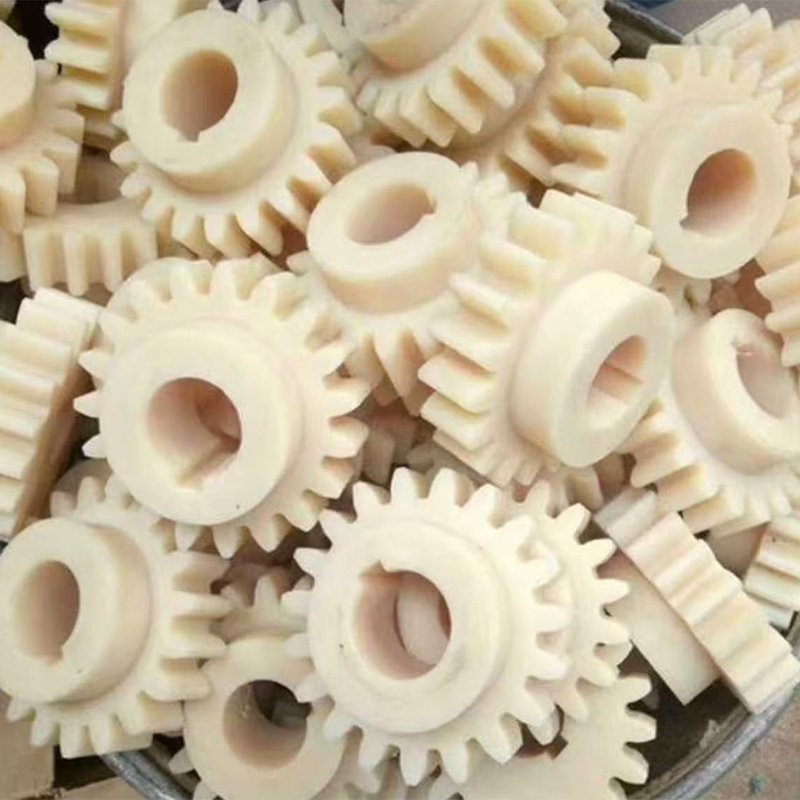
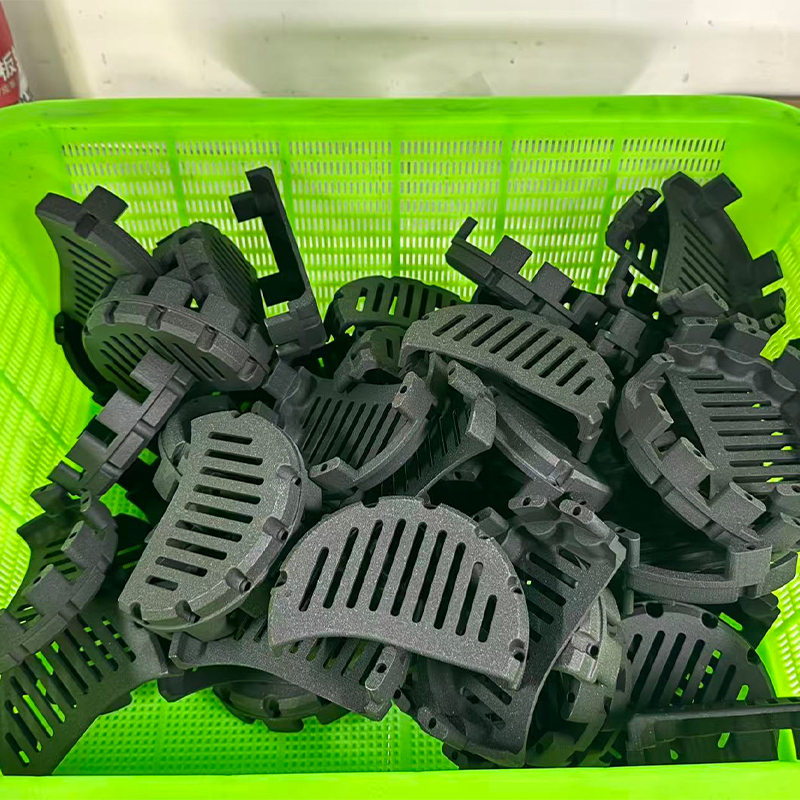
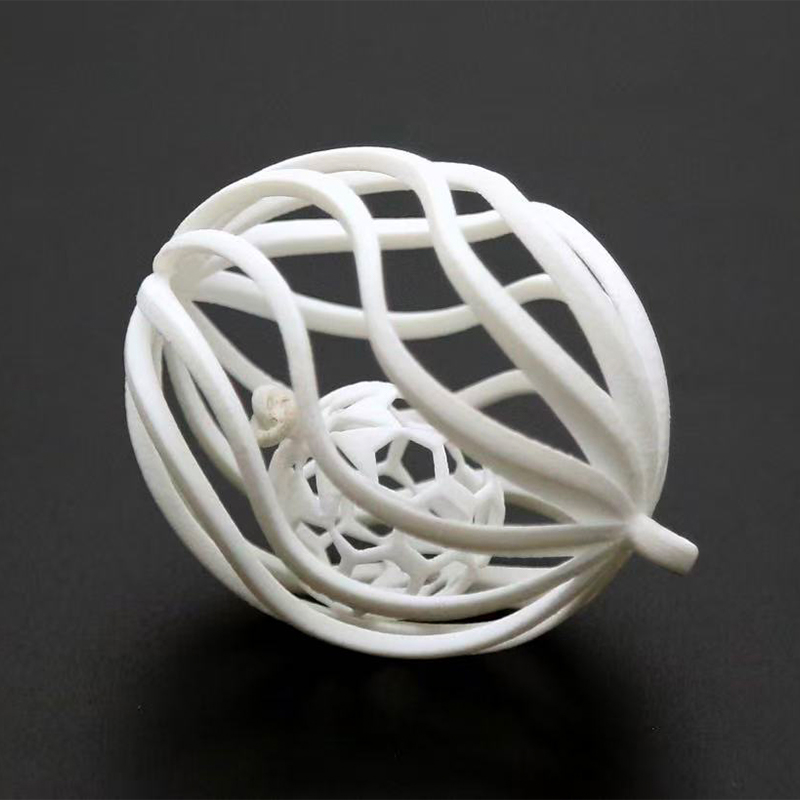
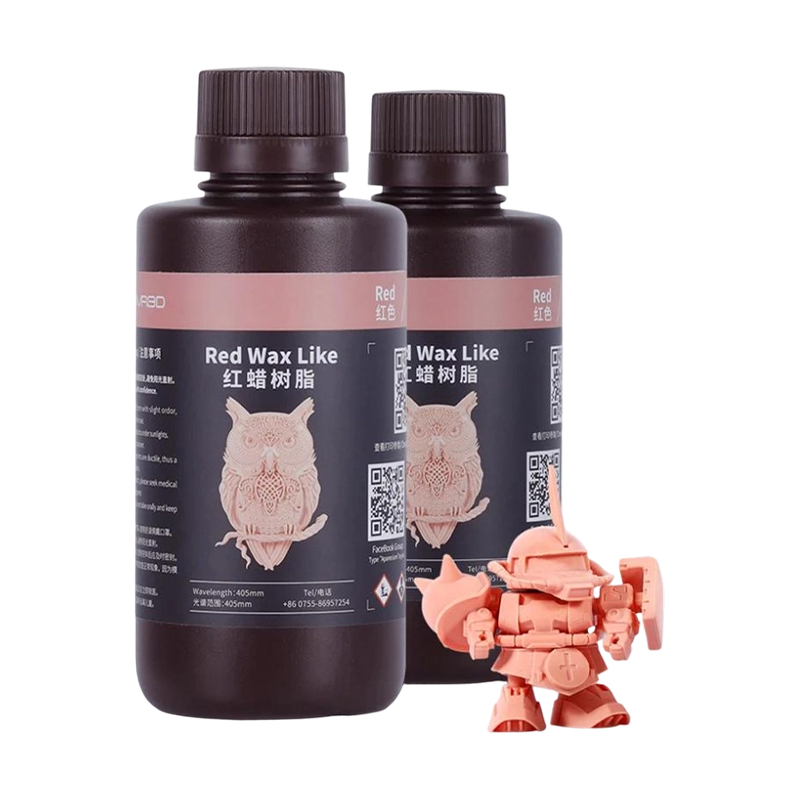
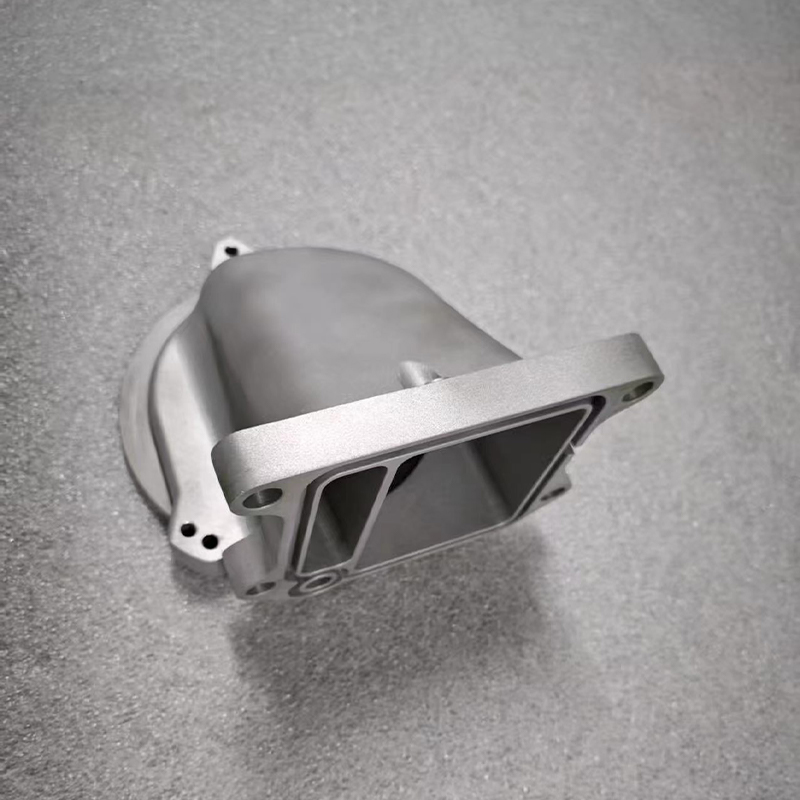
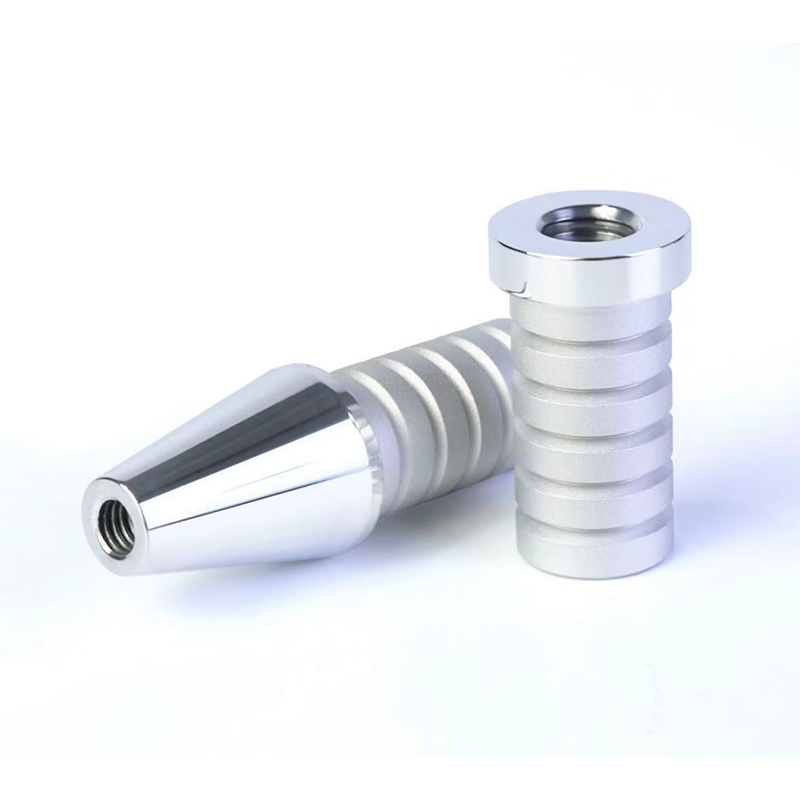
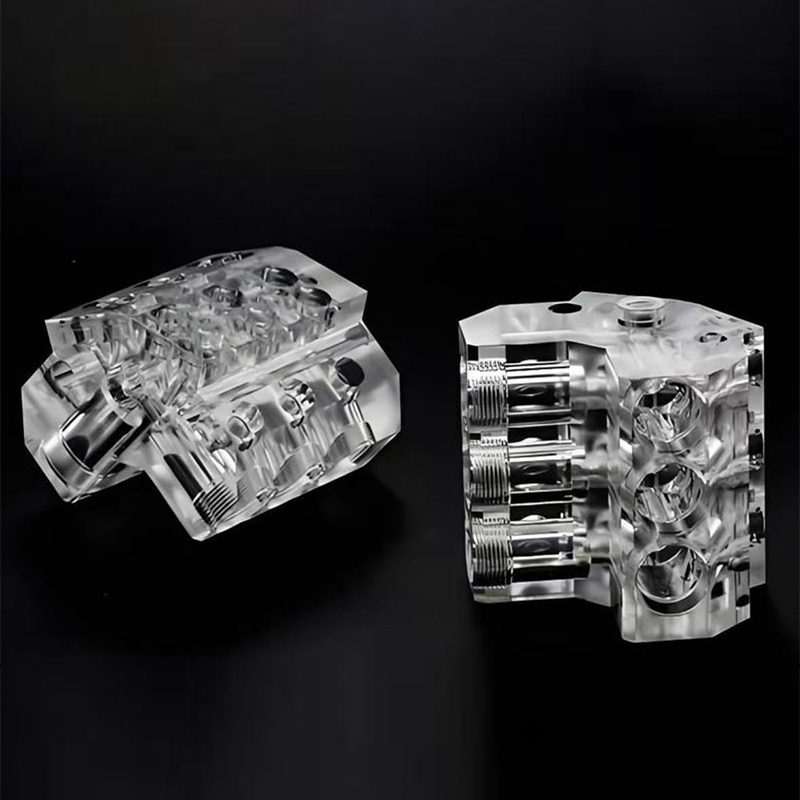
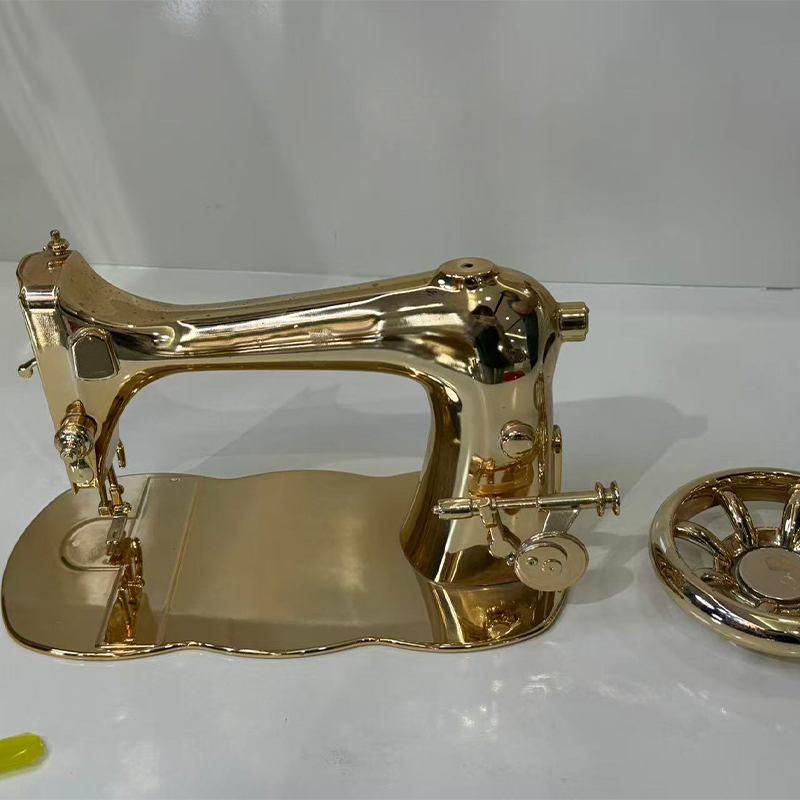
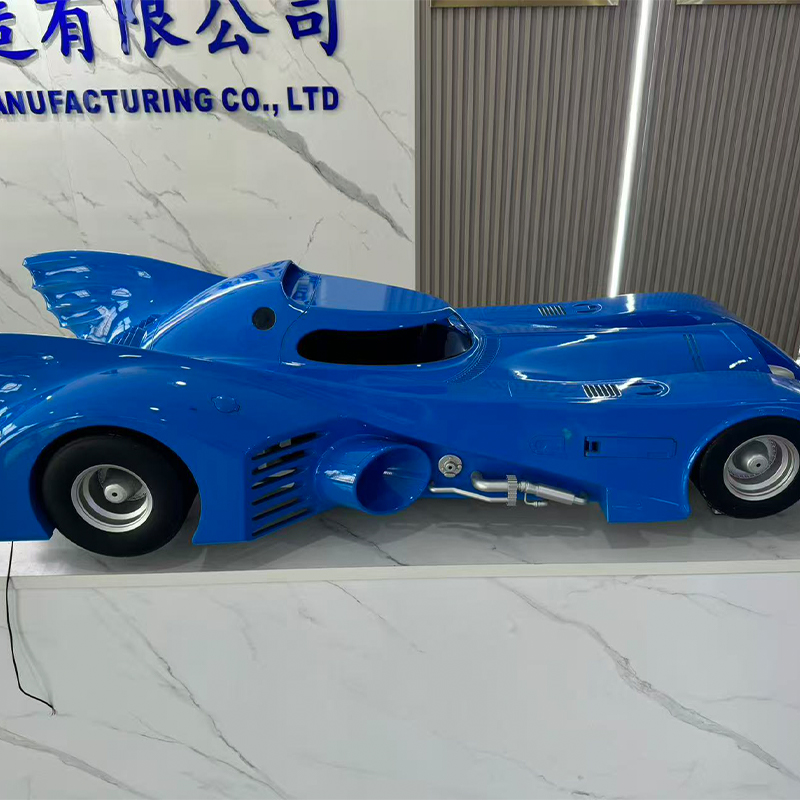
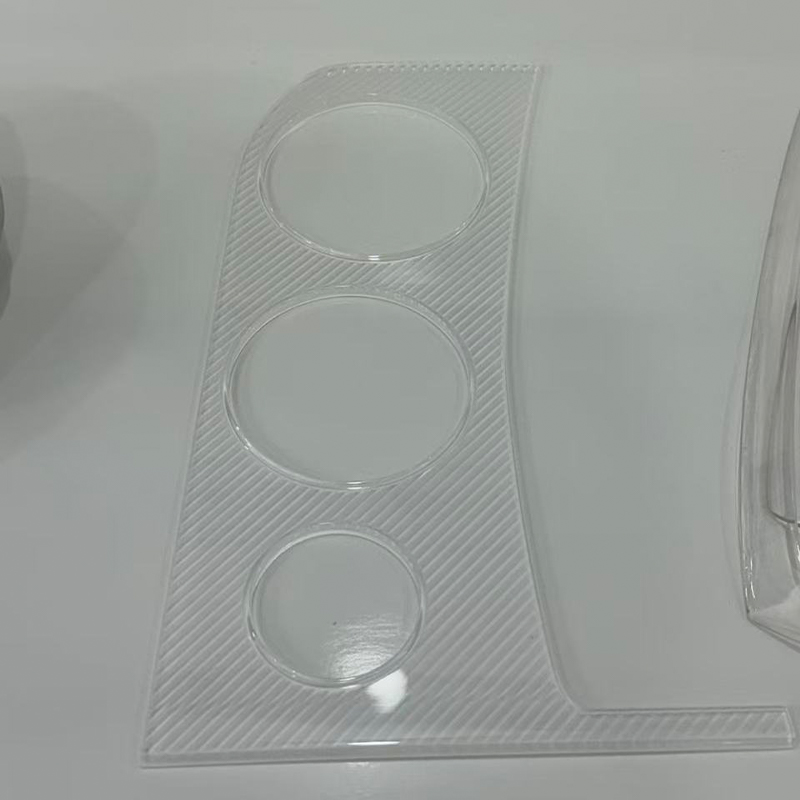
China SLA, DLP, SLS en SLM 3D-print- en vacuümgietfabriek
Het directe antwoord: printtechnologie afstemmen op de vereiste onderdelen
Als u SLA, DLP, SLS en SLM vergelijkt voordat u een bestelling plaatst bij een Chinese SLA Resin 3D Printing Service Factory of een SLS Nylon 3D Printing Factory in China, wordt de beslissing teruggebracht tot drie vragen die in deze volgorde worden gesteld: met welke oppervlakteafwerking moet het onderdeel de machine verlaten, welke mechanische belasting zal het daadwerkelijk dragen en hoeveel stuks zijn er deze maand versus dit jaar nodig. SLA en DLP-harsprocessen winnen op vlakheid van het oppervlak en dimensionale betrouwbaarheid, SLS-nylon wint op functionele duurzaamheid zonder ondersteunende structuren, en SLM-metaal wint op onderdelen die echte mechanische en thermische belasting moeten overleven . Vacuümgieten vormt naast alle drie de brug naar batches van twintig tot tweehonderd stuks zodra een masterpatroon is gevalideerd, en oppervlakteafwerking is de stap die al deze resultaten omzet in een onderdeel dat eruitziet en presteert als een eindproduct.
Een handige snelkoppeling voor een eerste specificatie: kies SLA of DLP als het onderdeel op het oog wordt beoordeeld of voorzien wordt van een nauwe speling, kies SLS-nylon als het onderdeel herhaaldelijk zal worden gehanteerd, vastgeklemd of gemonteerd, kies SLM metaal als het onderdeel hitte, druk of structurele belasting ondervindt die plastic niet kan overleven, en kies vacuümgieten op het moment dat een enkele gevalideerde master tientallen identieke kopieën moet worden. Een Chinese fabrikant van aangepaste SLA-hars 3D-printen die ook DLP, SLS, SLM, vacuümgieten en oppervlakteafwerking onder één dak uitvoert, maakt het niet meer nodig om voor elke fase van die beslissing met afzonderlijke leveranciers te jongleren.
In de rest van dit artikel wordt elke technologie in technisch detail besproken, worden ze vergeleken op basis van de criteria die daadwerkelijk de inkoopbeslissingen bepalen, en wordt uitgelegd hoe vacuümgieten en oppervlakteafwerking het traject voltooien van een enkel gedrukt prototype naar een batch onderdelen van productiekwaliteit.
SLA Resin 3D-printen: de standaard voor soepele, nauwkeurige prototypes
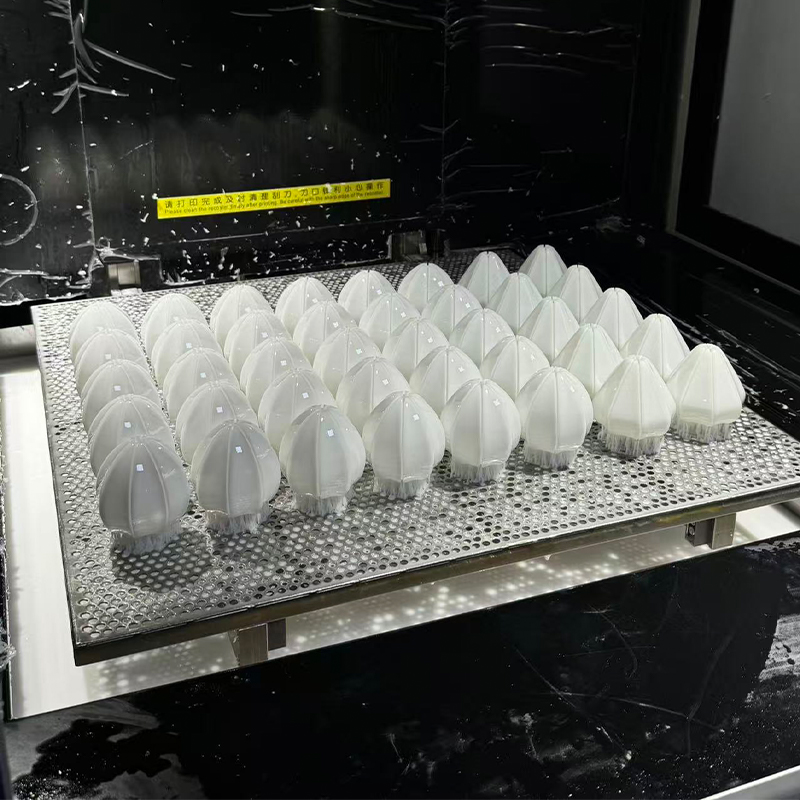
Stereolithografie hardt vloeibare hars laag voor laag uit met behulp van een laser die over het bouwgebied wordt getraceerd, waardoor enkele van de meest vloeiende as-built oppervlakken ontstaan die beschikbaar zijn in elk 3D-printproces. Een sla 3D-printservice is doorgaans de eerste stop voor uiterlijkmodellen, transparante behuizingen, klikbehuizingen en masterpatronen bedoeld voor vacuümgieten, omdat het oppervlak dat de machine verlaat al de afwerking nadert die andere processen pas bereiken na secundair schuren.
Waar SLA-harsprinten zijn plaats verdient
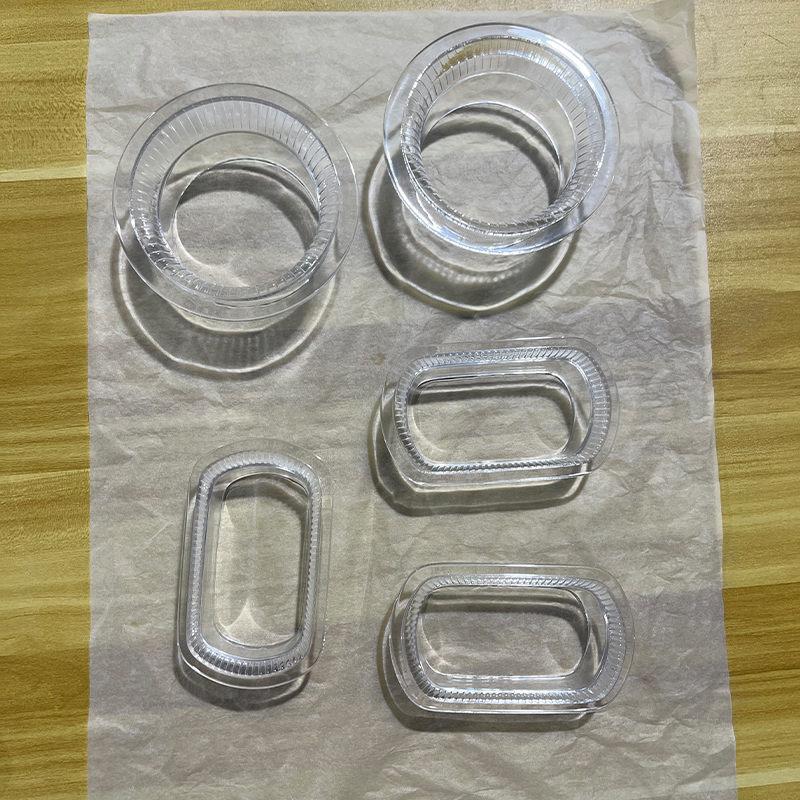
Een Chinese SLA-leverancier van hars-3D-printdiensten heeft gewoonlijk standaard, sterke, transparante en hittebestendige harsfamilies op voorraad, elk geformuleerd voor een ander stroomafwaarts doel. Standaardharsen geven prioriteit aan fijne details en zijn de standaard voor ontwerprecensies. Sterke en duurzame harsen verkleinen de kloof met technische thermoplasten en zijn geschikt voor kliksluitingen en lichte functionele tests. Door transparante harsen kunnen interne kenmerken worden geïnspecteerd zonder het onderdeel in stukken te snijden, wat waardevol is voor vloeiende en verlichtingsontwerpen. Hittebestendige soorten behouden hun vorm onder warme omstandigheden en zijn de gebruikelijke keuze wanneer een harsonderdeel moet dienen als malmaster voor een korte oplage, omdat de master herhaalde siliconengietcycli moet overleven zonder zacht te worden.
Laaghoogtes tussen 0,025 mm en 0,1 mm zijn routine, en een goed afgewerkt SLA-onderdeel kan worden geschuurd en geprimerd tot een oppervlak dat niet te onderscheiden is van een spuitgegoten monster zodra het door de oppervlakteafwerking is gegaan. Dit is precies de reden waarom slaharsprinten zo vaak wordt gecombineerd met vacuümgieten: het gedrukte deel is niet het eindproduct, het is de master die elke kopie die volgt definieert.
DLP-hars 3D-printen: snelheid en herhaalbaarheid voor prototyperuns
Digital Light Processing hardt een volledige dwarsdoorsnede van hars uit in een enkele flits van geprojecteerd licht in plaats van deze punt voor punt te volgen, wat een Chinese DLP Resin 3D Printing Service-fabrikant een aanzienlijk snelheidsvoordeel geeft op onderdelen met een kleine voetafdruk en aanzienlijke hoogte. Omdat elke laag in één belichting uithardt, ongeacht hoeveel details de laag bevat, is DLP bijzonder efficiënt voor kleine, geometrisch complexe componenten die in bescheiden hoeveelheden worden geproduceerd. Daarom is het nauw verbonden met een 3D-printprototypeservice die ontwerpiteraties snel moet kunnen omzetten.
DLP deelt de harschemie van SLA en dus een groot deel van de oppervlaktekwaliteit, maar de twee technologieën zijn geoptimaliseerd voor verschillende bouwvormen: SLA schaalt sierlijker over een groot vlak bouwoppervlak, terwijl DLP efficiënter schaalt in verticale richting voor kleinere onderdelen. Een capabele dienstverlener op het gebied van 3D-prototyping zal een taak toewijzen aan welke van de twee machines dan ook past bij de geometrie ervan, in plaats van voor elk verzoek standaard één technologie te gebruiken.
Typische DLP-toepassingen
- Kleine connectorbehuizingen en clips die fijne schroefdraad of klikdetails vereisen.
- Tandheelkundige, gehoorapparaat- en sieraden-aangrenzende componenten die een oppervlaktetextuur op micronniveau nodig hebben.
- Iteratieve ontwerpcycli waarbij meerdere revisies binnen één werkdag moeten worden afgedrukt en vergeleken.
- Masterpatronen voor kleine gegoten componenten die in batches door vacuümgieten worden gerepliceerd.
Een Chinese DLP Resin 3D Printing Prototype Leverancier die ook onderdelen bewerkt en afwerkt, kan een DLP-master rechtstreeks in vacuümgieten brengen zonder overdracht. Dit is waar een 3D-printerprototypeservice niet langer een op zichzelf staande stap is, maar onderdeel wordt van een continu productietraject.
Vergelijking van SLA en DLP op basis van de statistieken die er toe doen
Kopers vragen vaak of SLA of DLP de betere keuze is, zonder zich te realiseren dat beide tot dezelfde harsuithardingsfamilie behoren en vooral verschillen in de manier waarop licht wordt toegepast. In het onderstaande staafdiagram worden beide technologieën beoordeeld op basis van vijf praktische criteria op een schaal van één tot tien, gebaseerd op typische prestaties in een goed beheerde productieomgeving.
Uit deze vergelijking vallen vijf punten op. Hoge snelheid op een vlak oppervlak is in het voordeel van SLA omdat de laser een heel breed platform in één keer kan volgen zonder de resolutieboete waarmee DLP wordt geconfronteerd wanneer de vaste projector over een groot veld moet schalen. De verticale snelheid van kleine onderdelen is in het voordeel van DLP om de tegenovergestelde reden: een kleine footprint betekent dat elke laag vrijwel onmiddellijk flitst, ongeacht hoe groot het onderdeel groeit. Fijne oppervlaktedetails zijn in wezen met elkaar verbonden, omdat beide worden beperkt door dezelfde harschemie en vergelijkbare spot- of pixelgrootte bij typische instellingen. Een groot bouwvolume is duidelijk in het voordeel van SLA, waarvan de lasergebaseerde aanpak veel economischer kan worden geschaald naar grotere platforms dan een op een projector gebaseerd systeem. De herhaalbaarheid van batches is enigszins in het voordeel van DLP, omdat identieke onderdelen die over een vast projectieveld zijn genest, uitharden met minder positionele variatie dan een laser die een groot gebied bestrijkt. Geen van beide technologieën is categorisch superieur; de juiste keuze hangt volledig af van de onderdeelgrootte en batchvorm Daarom houdt een serieuze prototypingwinkel voor 3D-printdiensten beide machinetypes beschikbaar in plaats van elke taak via één platform te forceren.
SLS Nylon 3D-printen: functionele onderdelen zonder ondersteunende structuren
Bij selectieve lasersintering wordt nylonpoeder met een laser samengesmolten in een verwarmd poederbed, en het niet-gesmolten poeder rond elk onderdeel fungeert als zijn eigen ondersteuning tijdens de bouw. Dat ene feit verandert alles aan wat de nylon 3D-printservice kan produceren: interne kanalen, in elkaar grijpende assemblages, dunne ribben en levende scharnieren kunnen in elkaar worden genest en geprint zonder dat er een enkele steunstructuur achteraf hoeft te worden verwijderd.
Materiaalgedrag dat van belang is voor echte onderdelen
PA12 blijft het werkpaard voor het printen van sls-nylon en biedt een goede balans tussen stijfheid, slagvastheid en chemische bestendigheid voor algemeen functioneel gebruik. PA11 biedt een grotere rek vóór breuk, wat past bij kliksluitingen en onderdelen die herhaaldelijk buigen tijdens gebruik. Met glas gevulde en met koolstof gevulde nylonsoorten verhogen de stijfheid en maatvastheid aanzienlijk, wat van belang is voor mallen, armaturen en beugels die onder klemkracht een nauwkeurig referentiepunt moeten behouden. Omdat 3D-nylononderdelen komen uit de machine met mechanische eigenschappen die voldoende isotroop zijn in de meeste vlakken kunnen ze worden behandeld als echte functionele prototypes in plaats van als displaymodellen, op voorwaarde dat er tijdens de bouw rekening is gehouden met de oriëntatie van de onderdelen voor de belastingen die het daadwerkelijk zal ondervinden.
Het as-built oppervlak heeft een karakteristieke, licht korrelige, matte textuur van het omringende poeder. Voor onderdelen die een geverfde of cosmetische afwerking nodig hebben, wordt deze textuur verwijderd tijdens de oppervlakteafwerking door middel van parelstralen, dampglanzend of met de hand schuren voordat er een coating wordt aangebracht.
SLM Metaal 3D Afdrukken: geometrie die machinaal bewerken niet kan bereiken
Selective Laser Melting smelt metaalpoeder laag voor laag volledig om compacte, functionele metalen onderdelen rechtstreeks vanuit een digitaal bestand te produceren. Een industriële 3D-printbewerking van metaal verdient zijn voordeel met een geometrie die een snijgereedschap fysiek niet kan bereiken: conforme koelkanalen die de contouren van een matrijsholte volgen, interne roosterstructuren die het gewicht verminderen terwijl de stijfheid behouden blijft, en topologie-geoptimaliseerde belastingspaden die materiaal alleen routeren waar volgens spanningsanalyse het thuishoort.
Materialen en nabewerkingsdiscipline
Een Chinese SLM Metal 3D Printing Service Factory verwerkt doorgaans aluminiumlegeringen voor lichtgewicht structurele onderdelen, roestvrijstalen kwaliteiten voor corrosiebestendige componenten, gereedschapsstaal voor matrijsinzetstukken die conforme koeling nodig hebben, en titanium voor toepassingen met hoge sterkte en laag gewicht. Wat het op de juiste manier uitgevoerde 3D-printen van metaal op maat onderscheidt van een louter decoratieve mogelijkheid, is de volgorde die volgt op de bouw: spanningsverlichting terwijl het onderdeel nog steeds aan de bouwplaat is bevestigd, het zorgvuldig verwijderen van draadvonken of lintzagen van de plaat, het verwijderen van de ondersteuning en het nabewerken van elk afdichtingsvlak, lagerboring en schroefdraad. Een SLM-onderdeel dat nog niet is afgewerkt op de functionele oppervlakken mag nooit als precisieonderdeel worden geïnstalleerd , ongeacht hoe nauwkeurig de onbewerkte afdruk lijkt.
Voor grotere componenten wordt het 3D-printen van grote metalen doorgaans benaderd via een zorgvuldige oriëntatie van de onderdelen en, waar nodig, segmentatie en verbinding, omdat de bouwkamers van metalen poederbedden inherent kleiner zijn dan polymeersystemen. Metaal-3D-printbedrijven die ook CNC-afdelingen exploiteren, kunnen een gesegmenteerd metalen samenstel tot de uiteindelijke tolerantie afwerken in dezelfde fabriek waar het is geprint, waardoor een tweede vrachttraject voor een gedeeltelijk afgewerkt, duur metalen onderdeel wordt vermeden.
Vier printtechnologieën naast elkaar
De onderstaande tabel geeft een overzicht van de praktische omvang van SLA, DLP, SLS en SLM zoals deze doorgaans worden geleverd, ter ondersteuning van een first-pass technologieselectie voordat de gedetailleerde procesplanning begint.
| Technologie | Typische laaghoogte | As-built oppervlak | Materiële familie | Beste gebruik |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Standaard, taai, transparant, hittebestendig hars | Uiterlijkmodellen, vormmeesters |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Standaard en technische hars | Kleine gedetailleerde onderdelen, snelle iteratie |
| SLS | 0,06–0,12 mm | Ra 10–15 µm | PA12, PA11, gevuld nylon | Functionele onderdelen, complexe samenstellingen |
| SLM | 0,02–0,06 mm | Ra 8–20 µm | Aluminium, roestvrij staal, gereedschapsstaal, titanium | Dragende en thermische belaste onderdelen |
Het patroon aan de andere kant van de tafel is consistent: resolutie en oppervlaktekwaliteit bewegen in de ene richting terwijl materiaal van hars naar metaal beweegt, terwijl functionele mogelijkheden in de andere richting bewegen. SLA en DLP zitten aan de fijne kant wat betreft afwerking, maar de zachte kant voor mechanische belasting, SLS zit in het midden met echte functionele duurzaamheid, en SLM zit aan de andere kant waar een plastic proces eenvoudigweg niet kan volgen. Geen enkele technologie in deze tabel presteert in elke kolom beter dan de andere Dat is precies de reden waarom een Chinese leverancier van industriële 3D-printdiensten die alle vier de systemen exploiteert, elke optie open houdt voor een klant wiens deel evolueert van een ontwerpbeoordelingsmodel naar een dragende productiecomponent.
Vacuümgieten: een master vermenigvuldigen tot een productieklare batch
Vacuümgieten, ook wel replicatie van siliconenmatrijzen genoemd, neemt de ruimte in beslag tussen een enkel gevalideerd prototype en een volledig productietool. Een China Vacuum Casting Services Factory neemt een masterpatroon, meestal geproduceerd door SLA- of DLP-printen of door precisiebewerking, en omhult dit in vloeibare siliconen die rond elk oppervlakdetail uithardt. De uitgeharde mal wordt langs een geplande scheidingslijn gesneden en polyurethaanharsen die zijn ontworpen om ABS, polypropyleen, rubber of transparant acryl te simuleren, worden onder vacuüm in de resulterende holte gegoten, waardoor ingesloten lucht wordt geëlimineerd die anders holtes in het voltooide gietstuk zou achterlaten.
In het onderstaande lijndiagram wordt het gemiddelde aantal bruikbare exemplaren weergegeven dat overblijft als opeenvolgende gietstukken uit één enkele mal worden getrokken. Dit illustreert waarom mallen doorgaans worden teruggetrokken en vervangen in plaats van voor onbepaalde tijd te worden geduwd.
Deze curve verklaart de standaardplanningsregel die in de hele sector wordt gebruikt. De dimensionale betrouwbaarheid blijft de eerste tien tot vijftien gietstukken extreem dicht bij de master. Daarom zijn vroege kopieën uit een mal niet te onderscheiden van het masterpatroon zelf. De achteruitgang versnelt merkbaar na het vijftiende gieten, omdat de siliconen elasticiteit beginnen te verliezen en de scherpe interne hoeken bij elke ontvormcyclus lichtjes rond worden. Door rond de vijfentwintig te gooien is de betrouwbaarheid doorgaans zo gedaald dat een kwaliteitsbewuste operatie de mal buiten gebruik stelt, in plaats van het risico te lopen dat onderdelen die buiten de tolerantie vallen de klant bereiken. Daarom is een bestelling van honderd stuks gepland rond vier tot vijf parallelle matrijzen, in plaats van één matrijs die leegloopt , aangezien het parallel laten lopen van mallen ervoor zorgt dat elk gietstuk binnen het hifi-gebied van deze curve blijft. Het praktische voordeel voor kopers is dat offertes voor vacuümgietbatches moeten specificeren hoeveel mallen er zullen worden gebruikt, en niet alleen het totale aantal stuks, omdat dat detail de maatconsistentie van de batch als geheel bepaalt.
Oppervlakteafwerkingsdiensten: van een ruw onderdeel een eindproduct maken
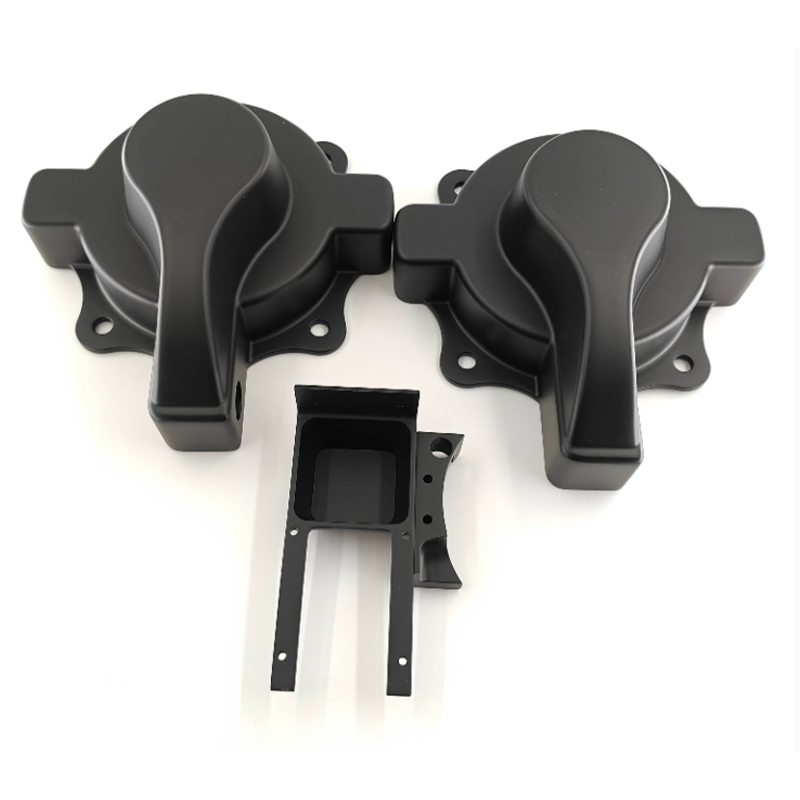
Bij elk hierboven beschreven proces blijft een onderdeel achter met een karakteristieke ruwe textuur, en geen ervan wordt doorgaans in die ruwe staat naar een eindklant verzonden. Een fabrikant van oppervlakteafwerkingsdiensten in China zet een gedrukt, gegoten of machinaal bewerkt onderdeel om in een onderdeel dat overeenkomt met het beoogde uiterlijk en de functionele oppervlaktevereisten, en deze fase moet met dezelfde precisie worden gespecificeerd als elke maattolerantie.
Afwerkingsopties beschikbaar voor bedrukte, gegoten en machinaal bewerkte onderdelen
- Schuren en handmatig polijsten om laaglijnen van SLA-, DLP- en SLS-onderdelen te verwijderen vóór het coaten.
- Parel- en zandstralen voor een uniforme, matte textuur op nylon en metalen onderdelen.
- Dampvereffening voor nylononderdelen die een afgedicht oppervlak met lage wrijving vereisen.
- Spuitlak afgestemd op een aangeleverde kleurreferentie in glans, satijn, mat of soft-touch systemen.
- Anodiseren voor aluminium SLM-onderdelen die corrosiebestendigheid en een consistente kleur nodig hebben.
- Galvaniseren en vacuümmetalliseren voor reflecterende decoratieve oppervlakken op kunststof of metalen ondergronden.
- Tampondruk, zeefdruk en lasermarkering voor logo's, legenda's en traceerbaarheidscodes.
Een Chinese leverancier van oppervlakteafwerking voor CNC-onderdelen die ook de druk-, giet- en bewerkingslijnen beheert, kan een onderdeel door deze fase heen dragen zonder het over te dragen aan een externe leverancier, wat het belangrijkst is voor cosmetische assemblages waarbij kleur en glans moeten overeenkomen tussen onderdelen die door verschillende processen zijn geproduceerd. Het maskeren van schroefdraad, lagerboringen en afdichtingsvlakken vóór het coaten is het meest voorkomende kwaliteitsprobleem bij oppervlakteafwerking , aangezien een typische verf- of galvaniseringsfilm 30 tot 60 micron dikte toevoegt, waardoor een functionele speling wordt gesloten als het kenmerk onbeschermd blijft.
Een route kiezen op batchgrootte: een beslissingskader
Volume is vaak de meest doorslaggevende factor bij de keuze tussen direct printen en vacuümgieten, meer dan alleen materiaal of geometrie. De onderstaande grafiek toont de gemiddelde kosten-equivalente inspanning per onderdeel, uitgedrukt als een relatieve index in plaats van een valutacijfer, tegen de batchgrootte voor de vier printtechnologieën en vacuümgieten.
Het crossover-patroon in dit diagram is het nuttigste stukje informatie voor het nemen van een beslissing over de batchgrootte. Bij een batch van één staat vacuümgieten aan de top van de inspanningsschaal, omdat de hele stap van het maken van mallen in rekening wordt gebracht op één enkel stuk, wat bevestigt dat dit nooit mag worden gekozen voor een echt uniek stuk. Met grofweg tien stuks is de vacuümgietcurve al scherp gedaald en blijft deze sneller dalen dan welke printtechnologie dan ook naarmate het volume groeit, waardoor de SLA- en DLP-harsprint ruim vóór de grens van vijftig stuks wordt overschreden. SLM-metaal ligt consistent boven de hars- en nyloncurven bij elke getoonde batchgrootte, wat de extra nabewerking weerspiegelt die elke metaalprint vereist, ongeacht de hoeveelheid. SLS-nylon blijft de vlakste en laagste curve over bijna het hele assortiment, wat het belangrijkste commerciële voordeel is: voorspelbare inspanning per onderdeel zonder dat er bij welk volume dan ook hoeft te worden geïnvesteerd in gereedschap. Het kruispunt tussen direct printen en vacuümgieten ligt doorgaans tussen de vijftien en dertig stuks , wat het bereik is waar de meeste kopers beide routes actief moeten vergelijken in plaats van standaard de route te kiezen die ze de vorige keer hebben gebruikt.
Vergelijking van capaciteiten over alle vijf de routes
In het onderstaande radardiagram worden SLA/DLP-hars, SLS-nylon, SLM-metaal en vacuümgieten beoordeeld op basis van vijf criteria die consequent terugkomen in inkoopgesprekken, op een schaal van één tot vijf, om een vergelijking in één oogopslag mogelijk te maken voor elke route die in dit artikel wordt behandeld.
Deze overlay maakt de afwegingen tussen alle vijf de criteria in één keer zichtbaar. SLA en DLP vormen een vorm die zich uitstrekt naar oppervlakteafwerking en snelheid uit één stuk, wat hun rol bevestigt als de snelste route naar een representatief prototype, maar de zwakste op mechanisch gebied. SLM-metaal richt zich sterk op mechanische belasting en materiaalbereik, terwijl het de schaalbaarheid van batches en de snelheid uit één stuk terugdringt, wat de realiteit weerspiegelt dat elke metaalconstructie substantiële vaste nabewerking met zich meebrengt, ongeacht hoe eenvoudig het onderdeel is. SLS-nylon produceert de meest gebalanceerde polygoon van de groep, wat consistent is met zijn rol als betrouwbare middenweg voor functionele onderdelen die herhaaldelijk moeten worden geproduceerd zonder de kwetsbaarheid van hars of de overhead van metaal. Vacuümgieten strekt zich duidelijk uit in de richting van batchschaalbaarheid en oppervlakteafwerking, terwijl het krimpt op de snelheid van één stuk, wat precies overeenkomt met de identiteit van een vermenigvuldigingsproces in plaats van een eerste-bouwproces. Geen enkele vorm bestrijkt het volledige diagram , wat het duidelijkste bewijs is dat een echt nuttige leveranciersrelatie afhangt van toegang tot alle vier de printtechnologieën plus gieten en afwerken, en niet van expertise in slechts één technologie.
Over Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. is een pionier op het gebied van industriële innovatie en productie. Ons deskundige ontwerpteam zet ideeën van klanten om in praktische, esthetische productontwerpen. We bieden 3D-printen in hars, nylon, metaal en andere materialen, en beschikken over geavanceerde machinale bewerking. Replicatie van siliconenmallen maakt goedkope, uiterst nauwkeurige productie van kleine batches mogelijk. Oppervlaktebehandelingen zoals schilderen verbeteren het uiterlijk van het product. Met onze one-stop-service kunnen klanten het ontwerp-tot-productproces op één platform voltooien, waardoor ze tijd en kosten besparen. Wij streven ernaar een betrouwbare langetermijnpartner te zijn voor industriële ontwikkeling.
Binnen die structuur dienen SLA- en DLP-harsprinten de eerste ontwerpgesprekken, SLS-nylon draagt functionele prototyping en onderdelen voor eindgebruik in kleine volumes, SLM-metaal neemt geometrie en belastingsgevallen aan die geen enkel ander proces kan bereiken, vacuümgieten vermenigvuldigt een gevalideerde master in een productieklare batch, en oppervlakteafwerking levert elk onderdeel op in de staat die de eindmarkt verwacht. Elke fase deelt hetzelfde onderdeelbestand, hetzelfde kwaliteitsrecord en hetzelfde technische aanspreekpunt , wat de praktische betekenis is van een one-stop-platform in plaats van een marketingbeschrijving ervan.
Een taak specificeren zodat de juiste technologie wordt gekozen
Een goed gespecificeerd verzoek neemt het meeste giswerk weg bij de technologieselectie, en de onderstaande reeks weerspiegelt de informatie die een ingenieur daadwerkelijk nodig heeft voordat hij SLA, DLP, SLS, SLM of vacuümgieten aanbeveelt.
- Geef duidelijk het doel van het onderdeel aan: visuele beoordeling, geschiktheidscontrole, functionele test of component voor eindgebruik.
- Specificeer de hoeveelheid die u nu nodig heeft en de hoeveelheid die u waarschijnlijk in de komende zes maanden nodig heeft.
- Identificeer alle kenmerken die waterdicht, dragend, transparant of aan hitte blootgesteld moeten zijn.
- Let op of het onderdeel moet overeenkomen met een bestaande kleur-, textuur- of glansstandaard.
- Markeer elke interne geometrie, zoals kanalen of roosters, waartoe een snijgereedschap geen toegang heeft.
- Bevestig de gebruiksomgeving, inclusief temperatuurbereik en blootstelling aan chemicaliën of zonlicht.
Een China Custom DLP Resin 3D Printing Factory of een SLM-metaalleverancier die deze informatie vooraf ontvangt, kan met vertrouwen een route aanbevelen in plaats van in gebreke te blijven bij de machine die toevallig vrij is. De technologiebeslissing moet de vereisten van het onderdeel volgen, en niet andersom , en een leverancier die deze vragen stelt voordat hij een offerte uitbrengt, legt precies die discipline aan de dag.
Veelgestelde vragen
Vraag 1: Wat is het belangrijkste praktische verschil tussen SLA- en DLP-afdrukken?
Beide harden vloeibare hars uit en produceren een vergelijkbare oppervlaktekwaliteit, maar ze schalen anders. SLA maakt gebruik van een laser die elke laag punt voor punt traceert, die efficiënt kan worden geschaald over grote platte bouwplatforms. DLP projecteert een hele laag in één keer, wat sneller is voor kleine onderdelen met een aanzienlijke hoogte, omdat de bouwtijd afhangt van het aantal lagen en niet van de hoeveelheid details per laag. Kies in de praktijk voor SLA voor grotere of bredere onderdelen en DLP voor kleine, gedetailleerde componenten die in bescheiden series worden geproduceerd.
Vraag 2: Kunnen SLS-nylononderdelen worden gebruikt als eindproductiecomponenten, of zijn het slechts prototypes?
SLS-nylononderdelen worden routinematig gebruikt als eindproductiecomponenten, vooral in glasgevulde of koolstofgevulde kwaliteiten die stijfheid en maatvastheid toevoegen. Ze dienen goed als beugels, behuizingen, kanalen, mallen en armaturen in veel industrieën. De belangrijkste overwegingen zijn de oppervlaktetextuur, die kan worden verfijnd door middel van parelstralen of dampgladheid, en langdurige blootstelling aan ultraviolet licht of aanhoudend hoge temperaturen, die beide vóór de definitieve specificatie moeten worden gecontroleerd aan de hand van het specifieke materiaalgegevensblad.
Vraag 3: Waarom moet een metalen SLM-onderdeel worden bewerkt nadat het uit de printer komt?
As-built metaalprinten bereikt een goede maar niet machinale tolerantie op functionele kenmerken, en de oppervlakteafwerking, hoewel acceptabel voor veel geometrieën, is over het algemeen te ruw voor afdichtingsvlakken, lagerboringen of precisiedraden. Nabewerking na spanningsverlichting en verwijdering van ondersteuning brengt deze specifieke kenmerken naar de tolerantie en oppervlakteafwerking die de toepassing daadwerkelijk vereist, terwijl de complexe interne geometrie precies blijft zoals afgedrukt. Deze combinatie is de reden dat serieuze leveranciers van metaaldrukwerk bewerkingsafdelingen runnen in plaats van onderdelen rechtstreeks vanaf de bouwplaat te verzenden.
Vraag 4: Bij welke batchgrootte wordt vacuümgieten efficiënter dan direct printen?
De crossover bestaat doorgaans uit vijftien tot dertig stuks, afhankelijk van de onderdeelgrootte en de geometrische complexiteit. Beneden dat bereik weegt de vaste inspanning van het bouwen van een mal zwaarder dan de voordelen ervan. Daarbovenop worden de kosten van de matrijs over voldoende onderdelen verdeeld, zodat vacuümgieten de efficiëntere route wordt, en het voordeel ervan blijft groeien naarmate de batchgrootte toeneemt in de richting van het punt waarop een productietool uiteindelijk gerechtvaardigd zou zijn.
Vraag 5: Hoeveel onderdelen kunnen er uit één enkele vacuümgietmatrijs worden geproduceerd voordat de kwaliteit achteruitgaat?
De dimensionale betrouwbaarheid blijft ongeveer de eerste vijftien gietstukken dicht bij de oorspronkelijke master en neemt vervolgens af naarmate de siliconen geleidelijk aan elasticiteit verliezen en scherpe interne hoeken zachter worden. Bij de meeste kwaliteitsbewuste operaties wordt gebruik gemaakt van een mal rond de twintig tot vijfentwintig gietmarkeringen, in plaats van het risico te lopen dat onderdelen buiten de tolerantie vallen. Voor grotere bestellingen worden meerdere mallen van dezelfde master geproduceerd en parallel uitgevoerd, zodat elk gietstuk binnen het hifi-gedeelte van die curve blijft.
Vraag 6: Verandert oppervlakteafwerking de afmetingen van een gedrukt of gegoten onderdeel?
Ja, en dit is een van de meest over het hoofd geziene details in een specificatie. Door te schuren wordt een kleine, doorgaans controleerbare hoeveelheid materiaal verwijderd, terwijl door spuiten en plateren de materiaaldikte toeneemt, doorgaans in het bereik van 30 tot 60 micron per oppervlak, afhankelijk van het coatingsysteem. Elk kenmerk met een nauwe functionele speling, zoals een lagerboring, een gat met schroefdraad of een afdichtingsvlak, moet worden gemaskeerd vóór het coaten of machinaal worden bewerkt na het afwerken, in plaats van te laten absorberen welke filmdikte het proces ook toepast.
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
