- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

SLA Resin 3D-printservice: hoe het werkt en waar het past
SLA hars 3D-printservice : Het korte antwoord voor detailskritieke onderdelen
Stel dat uw team vrijdag zes handheld-behuizingen nodig heeft, elk met kliksluitingen, een helder lensvenster en een oppervlak dat glad genoeg is om te fotograferen voor een lanceerdek. Als je ze in een filamentproces afdrukt, blijven er zichtbare laaglijnen achter. Het bewerken ervan zou langer duren en de dunne interne kenmerken zouden niet gemakkelijk kunnen worden bereikt. Een SLA-hars 3D-printservice is hier meestal de juiste keuze, omdat stereolithografie vloeibare hars laag voor laag met een laser uithardt en gladde oppervlakken, scherpe kleine kenmerken en goede nauwkeurigheid op kleine en middelgrote onderdelen oplevert.
Dat is de hele aanbeveling in twee zinnen. SLA is geschikt voor uiterlijkmodellen, pasvormcontroles, duidelijke onderdelen, kleine mechanische componenten en masterpatronen voor gieten. Het is minder geschikt voor onderdelen die zware lasten dragen, langdurig in fel zonlicht staan of heet worden. Weten waar die grens ligt, is wat een soepele eerste bestelling onderscheidt van een frustrerende. Daarom gaat het grootste deel van deze handleiding over de grens: welke hars je moet kiezen, hoe je voor het proces moet ontwerpen, welke afwerking de moeite waard is en hoe je een SLA-fabrikant van 3D-printen moet briefen.
Snelle antwoorden vóór de details
- Goed voor: gedetailleerde prototypes, displaymodellen, duidelijke onderdelen, kleine functionele onderdelen en gietmeesters.
- Typische sterke punten: gladde oppervlakken, fijne details, strakke nauwkeurigheid op kleine onderdelen en een breed scala aan harseigenschappen.
- Typische limieten: standaardharsen kunnen broos zijn, onderdelen moeten worden gewassen en uitgehard, en langdurige blootstelling aan de zon kan van kleur veranderen.
- Gemeenschappelijke volgende stap: afwerken, verven of vacuümgieten als u kleur, textuur of een kleine batch nodig heeft.
Deze handleiding is geschreven voor ingenieurs, productmanagers en inkoopteams die onderdelen willen die op de werkvloer werken en er goed uitzien in de vergadering. Het vermijdt theorie uit het leerboek en houdt vast aan wat van invloed is op uw bestelling: materiaalkeuze, ontwerpregels, nabewerking, vergelijkingen met andere processen en vragen van leveranciers. Als je een idee wilt krijgen van hoe een ervaren SLA-leverancier van 3D-printen van hars denkt, volgen de onderstaande secties de volgorde van een echt project.
Kies SLA als oppervlaktekwaliteit en kleine details belangrijker zijn dan zware mechanische belasting.
Hoe SLA Resin 3D-printen werkt: principes en machinestructuur
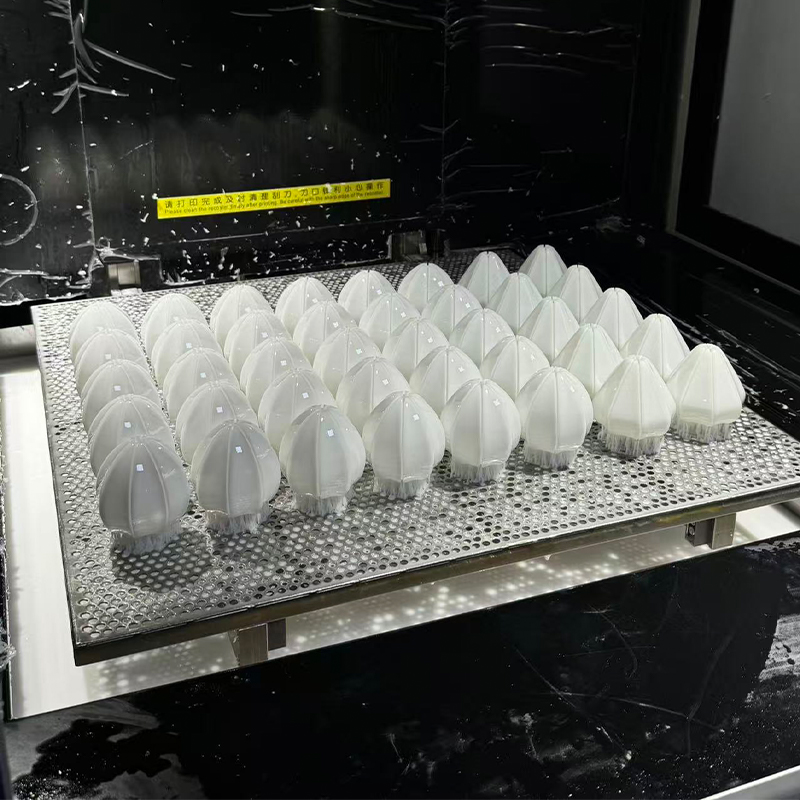
SLA staat voor stereolithografie. Een tank, gewoonlijk een vat genoemd, bevat vloeibare fotopolymeerhars. Een UV-laser traceert de dwarsdoorsnede van het onderdeel op het harsoppervlak, en overal waar de laser elkaar raakt, hardt de hars uit. Het bouwplatform beweegt dan één laagdikte verder en de volgende laag wordt er bovenop getekend. Door dit duizenden keren te herhalen, ontstaat een stevig onderdeel dat door dunne steunstructuren aan het platform is bevestigd.
Belangrijkste elementen van een SLA-machine
Optische en bewegingselementen
| Materiaal en steunelementen
|
Van dossier tot afgewerkt onderdeel
- Bestandscontrole en bouwvoorbereiding: de ingenieur inspecteert het 3D-model, kiest de oriëntatie, voegt ondersteuningen toe en selecteert de laagdikte.
- Afdrukken: de laser hardt elke laag uit terwijl het platform door de constructie stapt.
- Wassen: het geprinte onderdeel wordt gereinigd in een oplosmiddelbad om niet-uitgeharde hars te verwijderen.
- Ondersteuning verwijderen: steunen worden weggesneden en contactpunten worden licht gereinigd.
- Naharding: het onderdeel wordt blootgesteld aan UV-licht, soms met hitte, zodat de hars zijn uiteindelijke eigenschappen bereikt.
- Afwerking en inspectie: Indien nodig wordt er geschuurd, gepolijst, geverfd of gecoat en wordt het onderdeel gecontroleerd aan de hand van de tekening.
Veel kopers zijn verrast dat het printen zelf slechts een deel van de planning is. Wassen, uitharden en afwerken nemen een groot deel van de tijd in beslag, en als je dit overslaat, blijven de delen kleverig, zwak of gemarkeerd. Het onderstaande diagram geeft een illustratieve tijdlijn voor een kleine bestelling, zodat u kunt zien waar de dagen naartoe gaan.
De tijdlijn is een planningshulpmiddel en geen offerte. De werkelijke schema's zijn afhankelijk van de onderdeelgrootte, hoeveelheid, hars en afwerkingsniveau.
Uit de tijdlijn blijkt dat het printen slechts een deel van het totale schema in beslag neemt, met voorbereiding ervoor en een reeks van reiniging, uitharding en afwerking erna. Wassen en naharden zijn kort vergeleken met printen, maar toch essentieel, omdat te weinig uitgeharde onderdelen later plakkerig kunnen aanvoelen of kunnen vervormen. Schuren en afwerken nemen na het printen het langste stadium in beslag. Daarom komt een gewoon bedrukt onderdeel eerder aan dan een geverfd onderdeel. Voor klanten van Jiaheng's SLA hars 3D-printservice helpt dit patroon bij het beslissen of een project onbewerkte gedrukte onderdelen, licht afgewerkte onderdelen of volledig geverfde onderdelen nodig heeft. Wanneer de afwerking op hetzelfde platform wordt afgehandeld, verliest de planning geen tijd aan transport en herbriefing tussen leveranciers.
Het printen is slechts één fase: wassen, uitharden en afwerken bepalen hoe het onderdeel aanvoelt, eruit ziet en meegaat.
Veel voorkomende SLA-harstypen en hun kenmerken
Iets een SLA-onderdeel noemen zegt weinig over hoe het zich gedraagt, omdat de hars het grootste deel van het woord doet. Harsen zijn geformuleerd om verschillende kunststoffen te imiteren, en elke familie brengt afwegingen met zich mee. De onderstaande kaarten vatten de typen samen die een leverancier van SLA-hars-3D-prints gewoonlijk aanbiedt. De exacte beschikbaarheid varieert, dus controleer de huidige opties voordat u rond een bepaald pand ontwerpt.
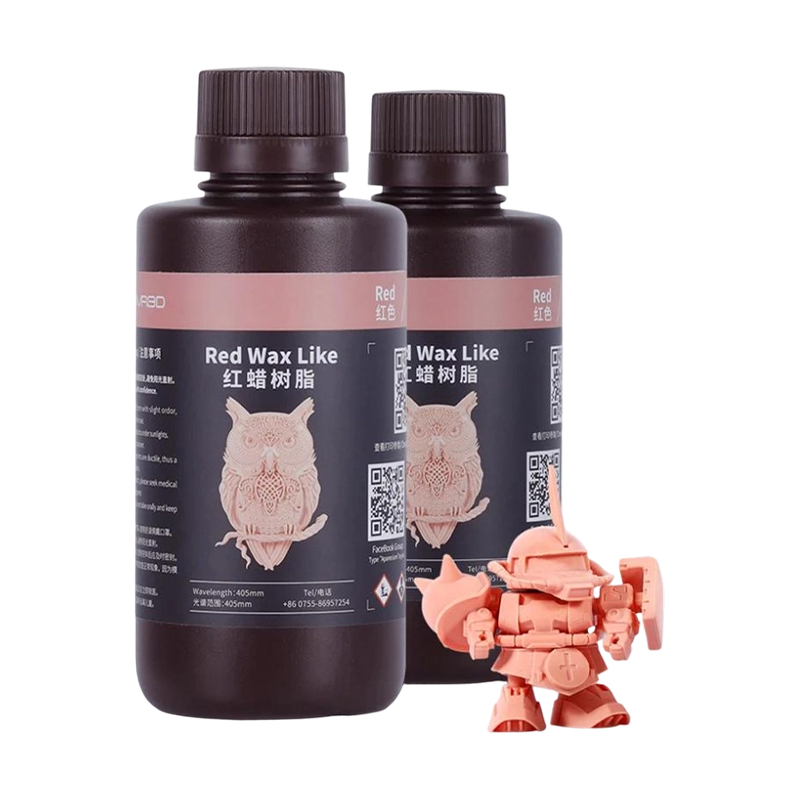
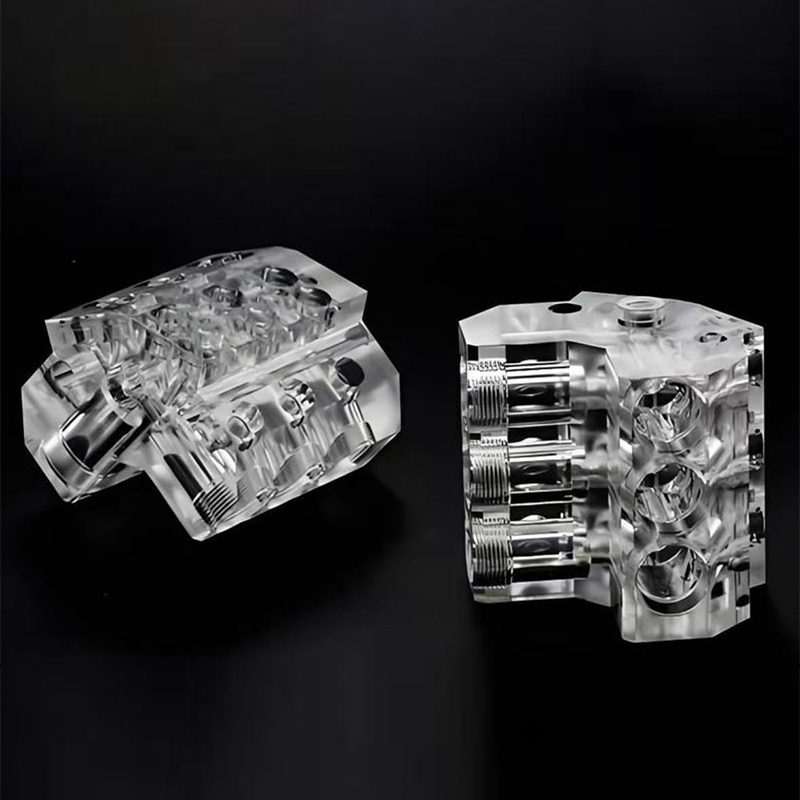
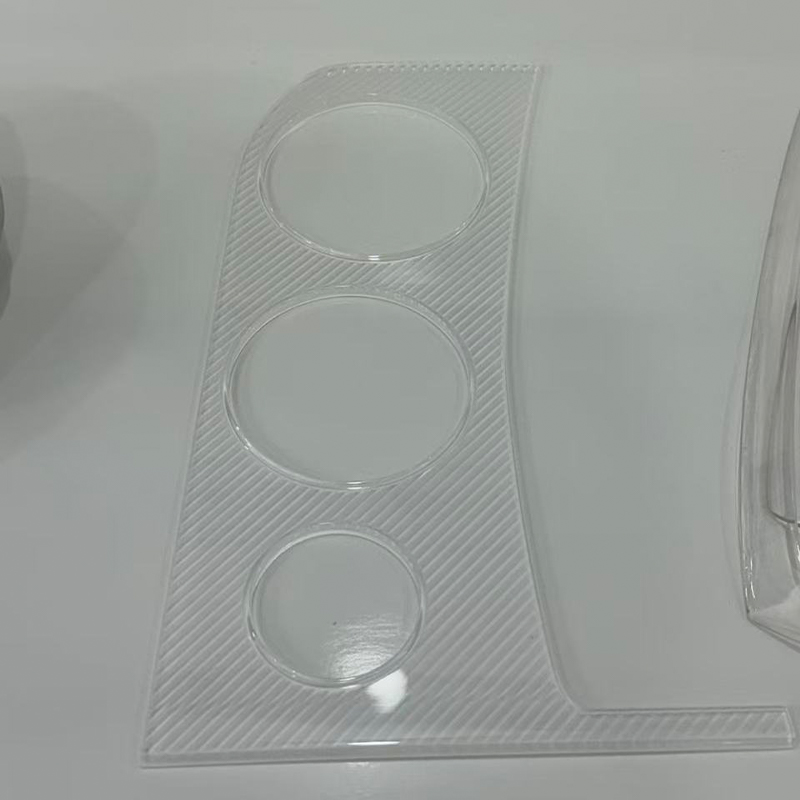
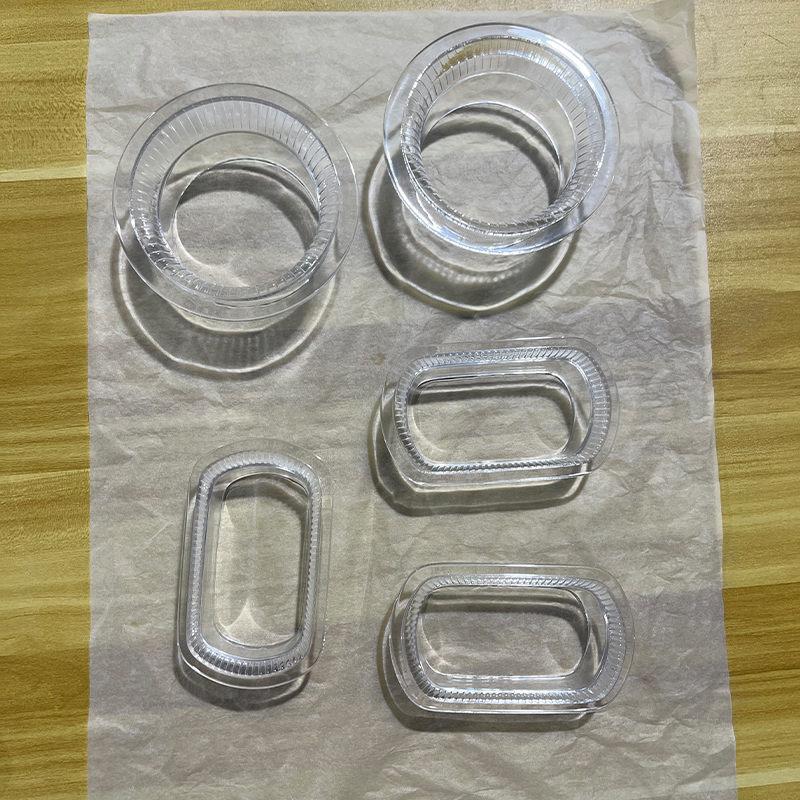
Standaard hars Fijne details en een glad oppervlak. Goed voor visuele modellen, tentoonstellingsstukken en conceptcontroles, hoewel het bij impact broos kan zijn. Sterke of ABS-achtige hars Beter impactgedrag en een steviger, duurzamer gevoel. Geschikt voor snap-fits, behuizingen en functionele prototypes. Heldere of transparante hars Afdrukken met een doorschijnende uitstraling en kunnen worden gepolijst of gecoat voor duidelijkheid. Gebruikt voor lenzen, lichtgeleiders en vloeistofpadmodellen. Hars voor hoge temperaturen Behoudt stijfheid bij hoge temperaturen. Gekozen voor onderdelen in de buurt van warmtebronnen of voor gereedschappen en armaturen. Flexibele of rubberachtige hars Elastisch met een zacht gevoel. Gebruikt voor afdichtingen, grepen, pakkingen en draagbare prototypes. Gietbare hars Brandt netjes uit voor investeringsgietpatronen. Gebruikt voor sieradenstijlmeesters en patronen van kleine metalen onderdelen.
| Hars familie | Gedrag | Typische toepassingen | Dingen om naar te kijken |
|---|---|---|---|
| Standaard | Stijf, glad, gedetailleerd | Visuele modellen, displayonderdelen | Kan broos zijn, dunne onderdelen kunnen breken |
| Stoer of ABS-achtig | Stevig, impacttolerant | Behuizingen, kliksluitingen, clips | Iets lagere fijndetailscherpte |
| Duidelijk | Doorschijnend, polijstbaar | Lenzen, lichtbuizen, ramen | Kan na verloop van tijd geel worden bij sterk licht |
| Hoge temperatuur | Stijf als het warm is | Aan hitte blootgestelde onderdelen, armaturen | Vaak brosser dan taaie harsen |
| Flexibel | Elastisch, zacht aanvoelend | Afdichtingen, grepen, softkeys | Lagere scheurweerstand dan gegoten rubber |
| Gietbaar | Burn-out met laag asgehalte | Castingmeesters, kleine patronen | Behandel het voorzichtig voordat u het werpt |
Een praktische manier om te kiezen is door te vragen wat het onderdeel moet overleven. Als er alleen naar gekeken gaat worden, is standaard hars voldoende. Als het wordt gemonteerd en gehanteerd, is een hardere hars meestal veiliger. Als het stijf moet blijven in de buurt van een lamp of motor, kijk dan naar een type met hoge temperatuur. En als het onderdeel een master is voor latere duplicatie, vermeld dat dan, omdat de leverancier het oppervlak zal voorbereiden voor gieten in plaats van voor weergave.
Kleur is een andere keuze. Veel harsen worden afgedrukt in wit, grijs, zwart of doorschijnend, en deze kunnen achteraf worden geverfd of geverfd. Kopers die een nauwkeurig kleur- of glansniveau nodig hebben, printen meestal in een neutrale hars en werken deze af, wat meer controle geeft dan alleen op de harskleur te vertrouwen.
Stem de hars af op wat het onderdeel moet overleven: uiterlijk, montage, hitte, helderheid of flexibiliteit.
Toepassingen en selectiepunten voor SLA Resin 3D Printing
SLA duikt op overal waar kleine details en gladde oppervlakken ertoe doen. Ontwerpteams gebruiken het om de vorm en pasvorm te controleren, marketingteams gebruiken het voor showvoorbeelden en ingenieurs gebruiken het om kleine functionele onderdelen en gereedschapshulpmiddelen te maken. In de onderstaande kolommen worden typische toepassingen gekoppeld aan de vragen die u kunt stellen bij het bepalen of SLA het juiste proces is.
Typische toepassingsgebieden
| Selectiepunten om te controleren
|
Een snel beslissingstraject
- Als u snel een handvol gedetailleerde onderdelen nodig heeft, is SLA een sterke eerste kandidaat.
- Als u hardere onderdelen van echt technisch plastic nodig heeft, overweeg dan om nylon te bedrukken of te bewerken.
- Als u 10 tot 30 identieke onderdelen met een productie-look nodig heeft, print dan een master in SLA en gebruik vacuümgieten.
- Als u metalen onderdelen nodig heeft, ga dan over op metaalprinten of CNC-bewerking.
In het onderstaande diagram wordt de SLA beoordeeld op basis van vier behoeften die kopers het vaakst noemen. De scores zijn een redactionele illustratie van algemene tendensen en zijn geen testresultaten.
Een hogere ring betekent dat SLA over het algemeen comfortabel is met die behoefte. Een lagere ring wijst op een geval waarin een ander proces wellicht aandacht verdient.
De ringen laten SLA het sterkst zien wat betreft gladheid van het oppervlak en fijne detaildetails. Daarom is het een gebruikelijke keuze voor uiterlijkmodellen en kleine, precieze onderdelen. De maatnauwkeurigheid op kleine onderdelen volgt op de voet, geholpen door de fijne laserspot en dunne lagen. Sterkte bij zware belasting is de laagste ring, omdat zelfs hardere harsen zich onder langdurige spanning anders gedragen dan technische thermoplasten. Dit patroon verklaart waarom veel projecten SLA combineren met andere routes, deze gebruiken voor uiterlijk en pasvorm en overstappen op nylon bedrukken of machinaal bewerken voor dragende tests. Jiaheng biedt hars-, nylon- en metaalprinten aan in combinatie met machinale bewerking, zodat een team routes op één platform kan vergelijken in plaats van elk afzonderlijk in te kopen.
SLA blinkt uit in gladde oppervlakken en fijne details, dus gebruik daarnaast andere processen wanneer onderdelen zware lasten moeten dragen.
Gedetailleerde vergelijking: SLA versus FDM, SLS en CNC-bewerking
Kopers vergelijken SLA zelden met niets. De echte vraag is meestal of SLA beter is dan een andere route voor de taak die voor hen ligt. In de onderstaande tabel worden de SLA's naast drie veelvoorkomende alternatieven weergegeven, zodat de verschillen gemakkelijk te zien zijn.
| Factor | SLA-harsafdrukken | FDM-afdrukken | SLS nylon bedrukking | CNC-bewerking |
|---|---|---|---|---|
| Oppervlak finish | Gladde, fijne details | Zichtbare laaglijnen | Licht korrelig mat | Bewerkt, gereedschapssporen |
| Fijne eigenschaps | Zeer goed | Beperkt door mondstuk | Goed | Beperkt door gereedschapsgrootte |
| Sterkte | Afhankelijk van hars, vaak bros | Matig | Goed, tough nylon | Hoog, stevig materiaal |
| Ondersteuningsbehoeften | Ondersteunt met contactmarkeringen | Steunen voor overhangen | Poeder ondersteunt het onderdeel | Armaturen houden het onderdeel vast |
| Typische onderdelen | Gedetailleerde kleine en middelgrote onderdelen | Ruwe conceptmodellen | Functionele duurzame onderdelen | Precisieonderdelen van metaal en kunststof |
| Afwerking | Schuren en schilderen gaat goed | Meer schuren vereist | Verven, stralen | Stralen, anodiseren, schilderen |
SLA wint waar uiterlijk en fijne details tellen, daarom is het vaak de eerste keuze voor showmodellen en kleine precisieonderdelen. FDM is handig voor ruwe vroege vormen, maar toont laaglijnen. SLS-nylon biedt duurzame, functionele onderdelen zonder steunmarkeringen, die geschikt zijn voor kliksluitingen en beugels die worden gehanteerd. CNC-bewerking maakt gebruik van massief materiaal en levert sterkte en tolerantie die printen doorgaans niet kan evenaren, maar wordt beperkt door de toegang van het gereedschap tot complexe interne vormen.
Hoe de routes samenwerken
- Begin met SLA voor pasvorm- en uiterlijkcontroles van het ontwerp.
- Ga over op SLS-nylon of machinaal bewerken wanneer het onderdeel echt mechanisch moet worden getest.
- Gebruik een SLA-master met siliconenvorm wanneer u 10 tot 30 onderdelen nodig heeft met een productie-look.
- Werk af met verf of coating om het uiterlijk van het eindproduct te evenaren.
Jiaheng beschrijft dit als een one-stop-aanpak. Het bedrijf werkt als OEM- en ODM-fabrikant met een intern ontwerpteam en biedt 3D-printen in hars, nylon en metaal naast geavanceerde machinale bewerking en replicatie van siliconenmallen. Een project kan daarom beginnen als een SLA-uiterlijkmodel, doorgaan als een machinaal bewerkt functioneel prototype en eindigen als een kleine batch gegoten onderdelen, zonder bij elke stap opnieuw te worden geciteerd en opnieuw uitgelegd.
SLA is leidend voor oppervlakte en detail, SLS en machinale bewerking zijn leidend voor sterkte, en een stappenplan gebruikt er vaak meer dan één.
Ontwerprichtlijnen en toleranties voor SLA-geprinte onderdelen
SLA vergeeft veel, maar een paar ontwerpgewoonten maken een zichtbaar verschil. De onderstaande richtlijnen komen naar voren in de meeste beoordelingen van de maakbaarheid, en het volgen ervan verkleint de kans op een mislukte build of een onderdeel dat moet worden herwerkt.
Wanddikte en kleine kenmerken
Te dunne muren kunnen kromtrekken, breken tijdens het schoonmaken of niet printen. Veel leveranciers noemen een praktisch minimum van ongeveer 0,8 tot 1,0 mm voor ondersteunde wanden, met dikkere wanden voor grotere delen. Fijne tekst en kleine gaatjes zijn mogelijk, maar zeer kleine details moeten mogelijk eerst vergroot of gecontroleerd worden bij de leverancier. Een gelijkmatige wanddikte helpt ook spanning en vervorming te verminderen.
Holle delen en afvoergaten
Holle modellen vangen vloeibare hars op, wat druk kan veroorzaken, ongelijk kan uitharden of later kan gaan lekken. Als een hol ontwerp nodig is, voeg dan afvoergaten van enkele millimeters toe zodat niet-uitgeharde hars kan ontsnappen, en meld de gaten aan de leverancier, zodat ze uit de buurt van cosmetische gezichten worden geplaatst. Veel kopers geven vanwege de eenvoud de voorkeur aan massieve onderdelen, hoewel dikkere solids mogelijk langzamer worden afgedrukt en meer krimpen.
Oriëntatie- en steunmarkeringen
Steunconstructies houden overhangen op hun plaats en laten kleine sporen achter op de plaats waar ze worden verwijderd. De ingenieur kiest de oriëntatie om deze markeringen op minder zichtbare vlakken te verbergen en kritische oppervlakken te beschermen. Als een bepaald gezicht perfect glad moet zijn, zeg dat dan in de opdrachtbevestiging. De leverancier kan het onderdeel vervolgens zo oriënteren dat de voorkant niet in contact komt met de steunen.
Toleranties en pasvormen
Algemene richtlijnen voor SLA noemen vaak toleranties in het bereik van grofweg plus of min 0,1 tot 0,2 mm voor kleine onderdelen, waarbij grotere onderdelen proportioneel variëren. Onderdelen blijven ook enigszins krimpen tijdens het uitharden, dus bij passende kenmerken zoals pennen en gaten moet speling aanwezig zijn. Als een pasvorm van cruciaal belang is, printen veel leveranciers een proefstuk of bewerken ze het onderdeel achteraf. De onderstaande bereikgrafiek toont laagdiktebereiken die doorgaans geschikt zijn voor verschillende doeleinden.
Dunnere lagen zorgen voor gladdere oppervlakken en fijnere details, terwijl dikkere lagen de bouw versnellen en geschikt zijn voor grotere of diepzinnige onderdelen. De bereiken zijn algemene richtlijnen en kunnen variëren per machine en hars.
Uit de bereikgrafiek blijkt dat modellen met fijne details en kleine onderdelen doorgaans de dunste lagen gebruiken, waardoor gladdere gebogen oppervlakken en scherpere randen ontstaan. Standaardprototypes vallen in een middenband die details en bouwtijd in evenwicht houdt. Bij grotere behuizingen en deksels worden vaak dikkere lagen gebruikt, omdat de extra tijdskosten van fijne lagen bij grote constructies oplopen. Snelle tocht zit aan de dikke kant, waar snelheid belangrijker is dan de gladheid van het oppervlak. Wanneer u een fabrikant van SLA-3D-printkunsthars om een offerte vraagt, kunt u door hem het doel van het onderdeel te vertellen de laagdikte dienovereenkomstig kiezen, en voorkomt u dat u bouwtijd besteedt aan details die niemand zal zien.
| Functie | Praktische begeleiding | Reden |
|---|---|---|
| Wanddikte | Houd ongeveer 0,8 tot 1,0 mm of meer aan | Vermindert breuk en kromtrekken |
| Holle secties | Voeg afvoergaten van enkele millimeters toe | Laat niet-uitgeharde hars ontsnappen |
| Kritische gezichten | Vertel de leverancier welke vlakken glad moeten zijn | Maakt oriëntatie mogelijk om ze te beschermen |
| Paringskenmerken | Inclusief speling voor pasvormen | Maakt uitharding van krimp mogelijk |
| Tekst en logo's | Gebruik opvallende, verhoogde of gegraveerde vormen | Houdt kleine details leesbaar |
Zelfs muren, afvoergaten en een duidelijke opmerking over cosmetische gezichten voorkomen de meeste SLA-ontwerpproblemen.
Nabewerking en oppervlakteafwerking voor SLA-onderdelen
Een ruw SLA-onderdeel is al vloeiender dan de meeste geprinte onderdelen, maar is niet af. Door de nabewerking wordt het van een geprint object tot iets dat je in elkaar kunt zetten, fotograferen of presenteren. Bij de meeste leveranciers is wassen en uitharden standaard inbegrepen, en als optie is er nog een extra afwerking mogelijk.
Wassen en uitharden
Na het printen worden de onderdelen gewassen in een oplosmiddelbad, gewoonlijk isopropylalcohol, om niet-uitgeharde hars te verwijderen. Vervolgens worden ze uitgehard onder UV-licht, soms met zachte hitte. Te weinig wassen zorgt voor een plakkerig oppervlak, en te weinig uitharden kan het onderdeel zwakker maken. Te vaak wassen met oplosmiddel kan bepaalde harsen zachter maken. Daarom houden leveranciers de tijd zorgvuldig in de gaten.
Ondersteuning verwijderen en schuren
Steunen worden eraf geknipt en de contactpunten worden geschuurd of glad gevijld. Voor displayonderdelen gaat het schuren door met fijnere korrels totdat het oppervlak uniform is. Dit is ook de stap waarbij de vage laaglijnen op ondiepe bochten worden verwijderd. Hoe verfijnder de gewenste afwerking, des te meer handwerk er komt kijken.
Schilderen, coaten en polijsten
- Primeren en schilderen: geeft een gecontroleerd kleur- en glansniveau en verbergt resterende vlekken.
- Heldere coating: verbetert de helderheid op transparante delen en voegt een beschermlaag toe.
- Polijsten: brengt heldere delen naar een glasachtig uiterlijk wanneer het ontwerp dit toelaat.
- Texturering en markering: voegt indien nodig grippatronen, logo's of kleuronderbrekingen toe.
Omdat Jiaheng ook schilderwerk en andere oppervlaktebehandelingen verzorgt, kunnen SLA-onderdelen binnen hetzelfde project rechtstreeks van de printer naar de afwerkingsbank gaan. Dit is van belang voor kleurafstemming en voor onderdelen met meerdere kleuren, omdat de finisher de hars en de voorbereidingsgeschiedenis kent. Als er een master wordt gebruikt voor het gieten van siliconen, informeer dit dan tijdig bij de leverancier. Een gietmeester heeft een zeer glad oppervlak nodig, omdat elke fout in de mal wordt gekopieerd.
Wassen, uitharden en zorgvuldig schuren zorgen ervoor dat een geprint SLA-onderdeel een afgewerkt exemplaar wordt.
Kwaliteitscontroles en veelvoorkomende SLA-afdrukproblemen
Goede leveranciers controleren de kwaliteit voor, tijdens en na de bouw. Ze beoordelen het bestand op dunne wanden en ingesloten volumes, monitoren de constructie en inspecteren vervolgens het voltooide onderdeel op afmetingen, oppervlaktesporen en uithardingscondities. In de onderstaande tabel staan de problemen die het vaakst voorkomen en hoe deze doorgaans worden voorkomen.
| Probleem | Typische oorzaak | Preventie |
|---|---|---|
| Vervorming of vervorming | Ongelijkmatige wanddikte of grote vlakke oppervlakken | Vlakke wanden, goede oriëntatie, plaatsing van de ondersteuning |
| Steuntekens | Contactpunten waar steunen zijn verwijderd | Oriënteer om vlekken te verbergen en schuur na verwijdering |
| Kleverig of plakkerig oppervlak | Onvoldoende wassen of uitharden | Goede was- en uithardingstijden |
| Broze breuk | Standaard hars under impact or thin sections | Kies hardere hars, maak muren dikker |
| Vergeling na verloop van tijd | Blootstelling aan UV en licht, vooral op heldere delen | Gebruik coatings en beperk zonlicht |
| Dimensionaal drift | Krimp tijdens uitharding | Zorg voor ruimte en controleer kritische afmetingen |
| Opgesloten hars | Holle secties without drain holes | Voeg afvoergaten toe en maak ze grondig schoon |
Inspectie omvat doorgaans de afmetingen van kritische kenmerken, de visuele staat, de volledigheid van de uitharding en het gevraagde afwerkingsniveau. Bij een batch wordt het eerste deel gecontroleerd voordat de rest wordt vrijgegeven. Als u een strikte uiterlijknorm hanteert, deel dan een referentiefoto of voorbeeld en spreek af welk niveau van zichtbare steuntekens of laaglijnen acceptabel is. Schriftelijke verwachtingen voorkomen meningsverschillen betrouwbaarder dan verbale verwachtingen.
De verpakking is ook belangrijk. Vers geprinte en uitgeharde onderdelen kunnen door contact worden bekrast en dunne delen kunnen tijdens het transport breken. Onderdelen worden meestal afzonderlijk verpakt en in een doos ondersteund, zodat kleine details intact aankomen.
Maak schriftelijke afspraken over de kritische afmetingen en acceptabele markeringen op het oppervlak voordat met de bouw wordt begonnen.
Onderhoud en verzorging voor SLA-harsonderdelen
Bedrukte harsonderdelen zijn niet onderhoudsvrij. Licht, hitte, vocht en chemicaliën hebben er na verloop van tijd allemaal invloed op, en met een beetje zorg blijven prototypes in goede staat voor beoordelingen, testen en opslag. De onderstaande richtlijnen behandelen ook enkele aandachtspunten voor iedereen die rechtstreeks met hars werkt.
| Blootstelling | Effect | Verzorgingsadvies |
|---|---|---|
| Direct zonlicht | Kan na verloop van tijd vergeling en broosheid veroorzaken | Bewaar uit de buurt van UV, gebruik coatings voor displayonderdelen |
| Warmte | Sommige harsen worden zachter rond hun hittelimiet | Blijf uit de buurt van hete oppervlakken en geparkeerde voertuigen |
| Oplosmiddelen en reinigingsmiddelen | Kan sommige harsen verzachten of vertroebelen | Gebruik milde zeep en water, test eerst sterke reinigingsmiddelen |
| Vocht en vochtigheid | Kleine maatverandering bij sommige harsen | Droog bewaren, gesloten houden voor langdurige opslag |
| Impact en stress | Dunne onderdelen kunnen barsten | Ga voorzichtig te werk en vermijd scherpe belasting op dunne delen |
Opslag- en hanteringsgewoonten
- Bewaar onderdelen op een koele, droge plaats en vermijd lange perioden in fel licht.
- Verpak de doorzichtige onderdelen apart, zodat ze geen krassen veroorzaken.
- Houd geverfde onderdelen uit elkaar, zodat oppervlakken niet blijven plakken of wrijven.
- Vermijd het strak vastklemmen van dunne onderdelen, omdat hars kan barsten onder puntspanning.
- Label onderdelen met revisie en harstype, zodat nabestellingen overeenkomen met het origineel.
Hanteren van hars en apparatuur
Niet-uitgeharde vloeibare hars kan de huid irriteren, dus leveranciers en gebruikers dragen handschoenen en vermijden direct contact. Wasoplosmiddelen moeten in geventileerde ruimtes worden gebruikt en uit de buurt van warmtebronnen worden gehouden. Aan de machinezijde houdt een goed beheerde faciliteit de vaten schoon, filtert de hars om uitgeharde fragmenten te verwijderen, controleert de laser en de optica periodiek en slaat de hars op uit de buurt van licht. Deze routines zorgen ervoor dat de bouwkwaliteit van de ene bestelling tot de andere stabiel blijft. Daarom zien terugkerende klanten vaak consistente resultaten van dezelfde leverancier.
Houd harsonderdelen uit de buurt van sterk licht, hitte en agressieve oplosmiddelen, en ga voorzichtig om met dunne onderdelen.
Werken met een SLA-fabrikant en leverancier van 3D-printen van hars
Afdrukken is het eenvoudigste onderdeel om te specificeren. Wat een project soepel laat verlopen, is de manier waarop de leverancier alles daaromheen afhandelt: dossierbeoordeling, harsadvies, afwerking en communicatie. Met deze vragen kun je beoordelen of een SLA 3D-printleverancier daar op voorbereid is.
- Welke harsfamilies biedt u aan, en kunt u het gedrag van elke familie beschrijven?
- Controleert u bestanden op wanddikte, afvoergaten en oriëntatie voordat u ze afdrukt?
- Wat zijn typische toleranties voor mijn onderdeelgrootte, en hoe controleer je deze?
- Welke afwerkingsstappen zijn er in huis mogelijk, zoals schuren, schilderen en polijsten?
- Kunt u kleine batches ondersteunen door SLA-masters te combineren met replicatie van siliconenmallen?
- Hoe verpak je dunne onderdelen voor verzending?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. benadert deze vragen als een in China gevestigde OEM- en ODM-fabrikant. Het ontwerpteam zet klantideeën om in praktische, aantrekkelijke productontwerpen en de mogelijkheden omvatten 3D-printen van hars, nylon en metaal, geavanceerde machinale bewerking, replicatie van siliconenmallen en oppervlaktebehandelingen zoals schilderen. Klanten kunnen het traject van ontwerp tot product op één platform voltooien, waardoor coördinatietijd wordt bespaard en de verantwoordelijkheid op één plek blijft.
Hoe u een nuttig onderzoek voorbereidt
- Een 3D-model in een gebruikelijk neutraal formaat, plus een tekening die kritische afmetingen markeert.
- Het beoogde gebruik van het onderdeel en de omgeving waarmee het te maken krijgt.
- Welke harsfamilie u in gedachten heeft, of een beschrijving van de eigenschappen die u nodig heeft.
- Afwerkingsniveau: onbewerkt bedrukt, geschuurd, gegrond of volledig geverfd, met elke kleurreferentie.
- Hoeveelheid, beoogde leveringstermijn en eventuele verpakkingsbehoeften.
Met die gegevens kan de leverancier in de eerste reactie een hars, oriëntatie, laagdikte en afwerkingsplan voorstellen. Het geeft u ook een duidelijk overzicht waarop u kunt teruggrijpen als een nieuwe bestelling of herziening nodig is. Voor langetermijnprogramma's bouwt het werken met dezelfde SLA-fabrikant van 3D-printen op hars een gedeelde geschiedenis op van bestanden, instellingen en afwerkingsnotities, waardoor latere batches consistenter worden.
Vertel uw leverancier hoe het onderdeel zal worden gebruikt, zodat hij de hars, oriëntatie en afwerking intelligenter kan kiezen.
Ontdek de Jiaheng SLA hars 3D-printservice
Als uw ontwerp gladde oppervlakken, fijne details en een snelle doorlooptijd nodig heeft, kunt u de beschikbare harsen, proces- en projectstappen bekijken op de speciale pagina voor de SLA hars 3D-printservice van Jiaheng. Het team ondersteunt OEM- en ODM-projecten en kan het printen, afwerken, bewerken en repliceren van siliconenmatrijzen op één platform coördineren.
Stuur uw 3D-bestand, het beoogde gebruik en de afwerkingsvereisten om een gesprek met het Jiaheng-team te beginnen.
Veelgestelde vragen over SLA Resin 3D-printservice
Wat is een SLA-hars 3D-printservice?Het is een productieservice waarbij een UV-laser vloeibare fotopolymeerhars laag voor laag uithardt om een onderdeel op te bouwen op basis van een digitaal model. De service omvat doorgaans het beoordelen van bestanden, afdrukken, wassen, uitharden, verwijderen van ondersteuning en optionele afwerking. Het wordt gewaardeerd voor gladde oppervlakken, fijne details en goede nauwkeurigheid op kleine en middelgrote onderdelen. |
Waar is SLA goed voor vergeleken met andere 3D-printmethoden?SLA is een sterke keuze voor uiterlijkmodellen, heldere onderdelen, kleine precisiecomponenten en gietmeesters. Andere methoden, zoals het bedrukken of bewerken van SLS-nylon, kunnen de voorkeur hebben als een onderdeel zwaardere lasten moet dragen of zwaarder gebruik moet kunnen weerstaan. Veel projecten gebruiken eerst SLA en gaan naar een ander traject voor functioneel testen. |
Hoe nauwkeurig zijn SLA-geprinte onderdelen?Algemene richtlijnen noemen vaak ongeveer plus of min 0,1 tot 0,2 mm voor kleine onderdelen, waarbij grotere onderdelen proportioneel variëren. Nauwkeurigheid hangt af van hars, geometrie, oriëntatie en uitharding. Voor kritische aanpassingen printen leveranciers vaak een proefstuk of bewerken ze het onderdeel na het printen. |
Welke harsen zijn beschikbaar voor SLA-printen?Veel voorkomende families zijn onder meer standaardhars, taaie of ABS-achtige hars, heldere hars, hogetemperatuurhars, flexibele hars en gietbare hars. Elk balanceert detail, sterkte, helderheid en warmtegedrag anders. Uw leverancier kan een hars aanbevelen zodra hij weet hoe het onderdeel zal worden gebruikt. |
Kunnen SLA-geprinte onderdelen worden geverfd of gepolijst?Ja. Onderdelen worden gewoonlijk geschuurd, geprimed en geverfd, en heldere onderdelen kunnen worden gepolijst en gecoat om de transparantie te verbeteren. Omdat SLA-oppervlakken al glad zijn, vormen ze een goede basis voor hoogwaardige afwerkingen. Vertel de leverancier vóór de montage uw kleur- en glansdoelstellingen, zodat het oppervlak op de juiste manier wordt voorbereid. |
Zijn SLA-harsonderdelen sterk genoeg voor functionele tests?Het hangt af van de hars en de test. Hardere harsen zijn bestand tegen kliksluitingen en lichte montage, terwijl standaardhars bij impact kan barsten. Voor zware belastingen, langdurige belasting of hoge hitte zijn andere processen of materialen meestal geschikter. Beschrijf de test aan uw leverancier, zodat zij u kunnen adviseren. |
Kan ik een kleine batch krijgen van een SLA-master?Ja. Een gebruikelijke route is om een master in SLA te printen, deze zorgvuldig af te werken, een siliconen mal te maken en polyurethaankopieën te gieten, meestal ongeveer 10 tot 30 stuks per mal. Dit geeft een productie-achtig uiterlijk zonder hard gereedschap. Jiaheng biedt zowel SLA-printen als replicatie van siliconenmallen op één platform. |
Wat moet ik vermelden bij het aanvragen van een SLA-offerte?Voeg het 3D-model toe, een tekening met de kritische afmetingen, de hoeveelheid, de gewenste hars of vereiste eigenschappen, het afwerkingsniveau en uw leveringstermijn. Een korte opmerking over hoe het onderdeel zal worden gebruikt en de omgeving waarin het zal worden geconfronteerd, is zeer nuttig. Volledige informatie verkort het eerste antwoord en vermindert latere wijzigingen. |
Een duidelijk beoogd gebruik, een geschikte hars en een gedefinieerd afwerkingsniveau zijn de drie factoren die een SLA-project het meest verbeteren.
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
