- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

Vacuümgietdiensten: hoe het werkt en wanneer u het moet gebruiken
Vacuümgietdiensten : het korte antwoord voor kopers van prototypen en kleine batches
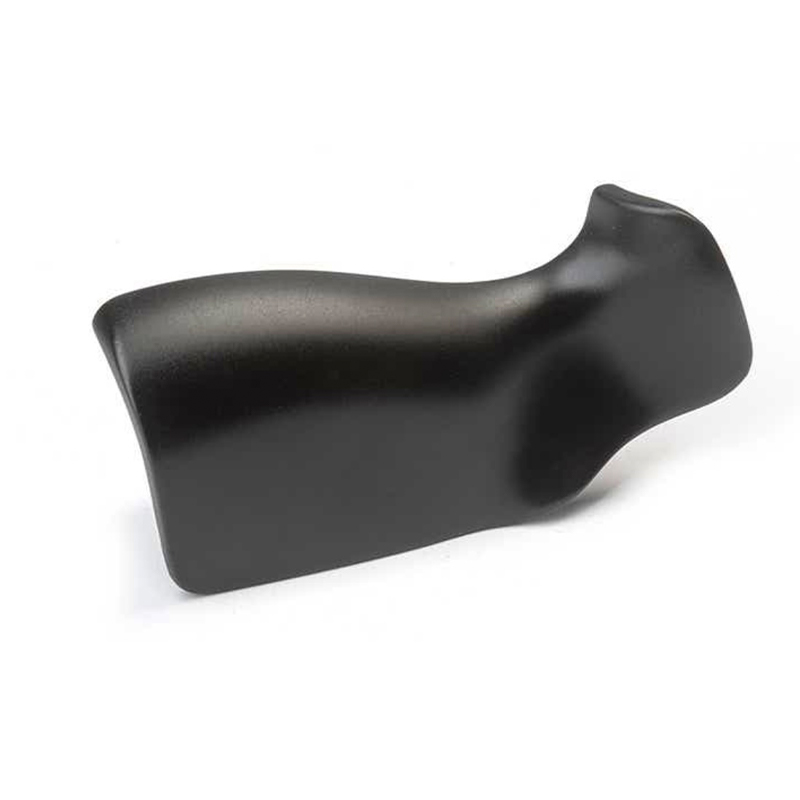
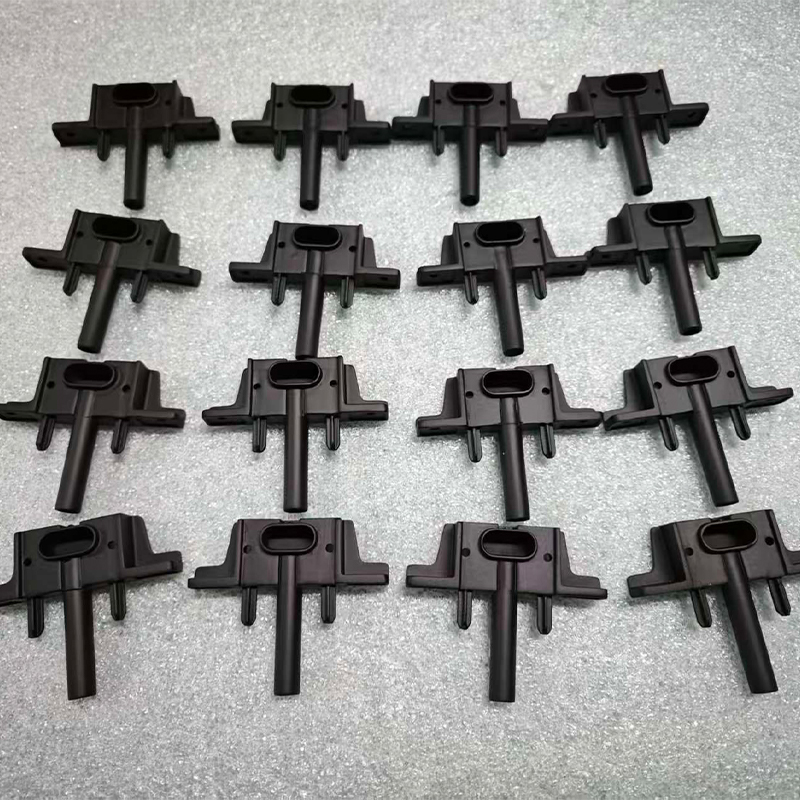
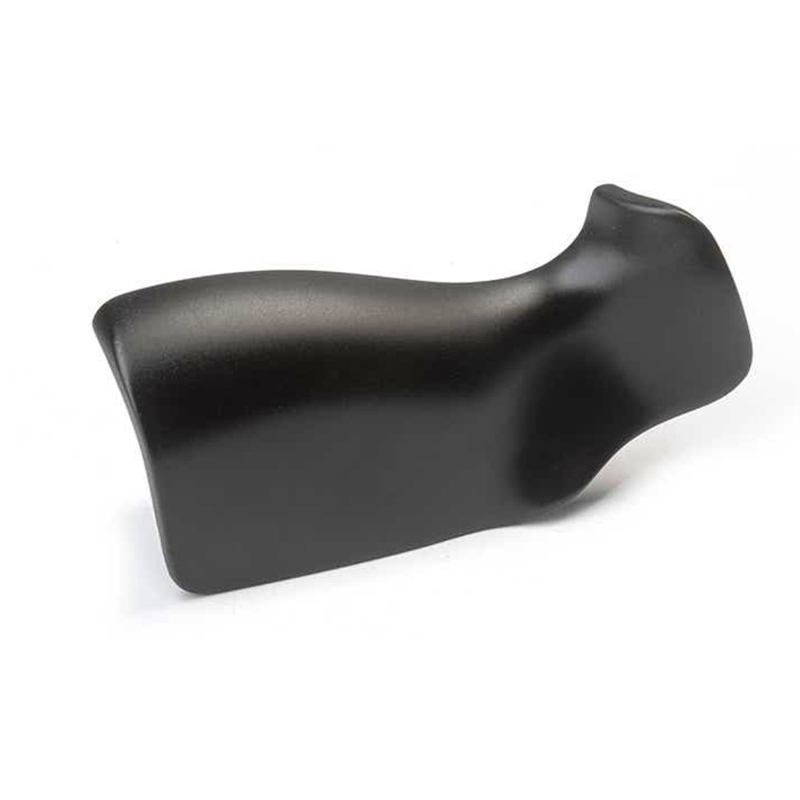
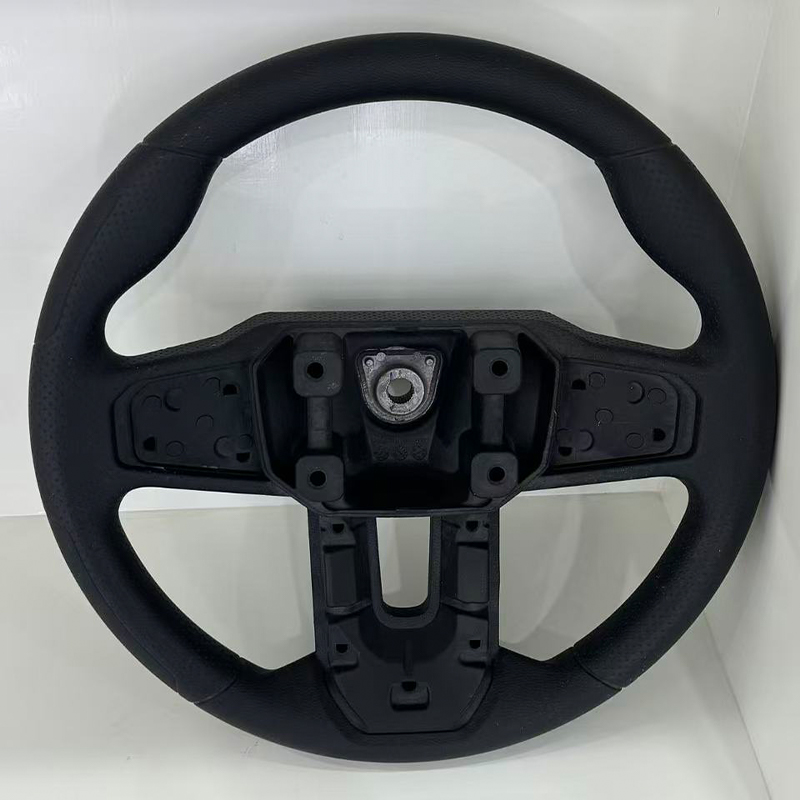
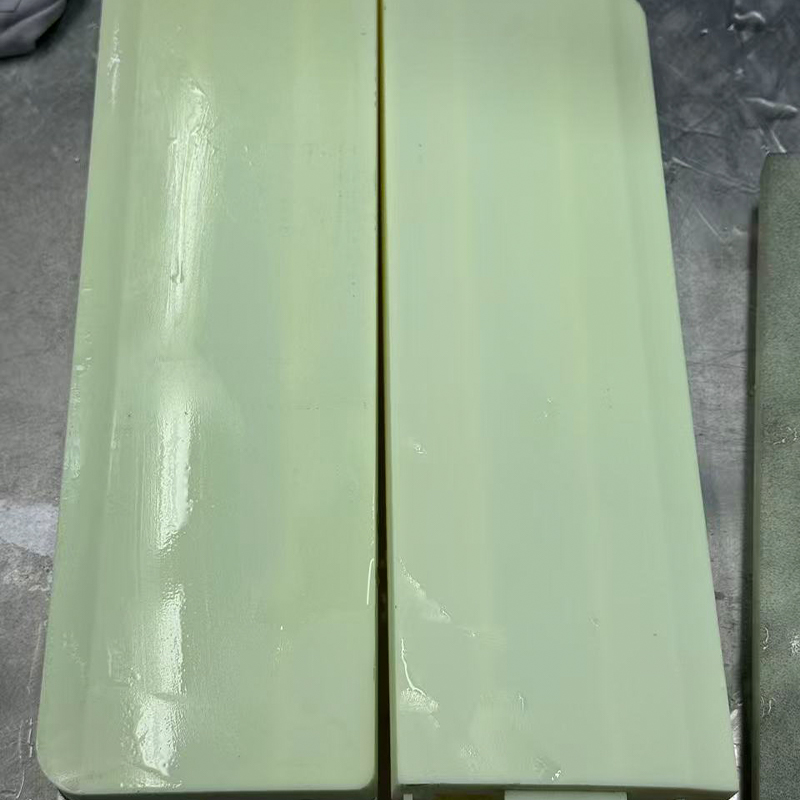
Stel je voor: jouw team heeft een 3D-geprinte master die er eindelijk goed uitziet, een ontwerpbeoordeling over drie weken, en behoefte aan twintig behuizingen die aanvoelen en zich gedragen als productieonderdelen. Het afdrukken van twintig exemplaren zou te lang duren en er nog steeds uitzien als afdrukken, en hard werken zou voorbarig zijn. Vacuümgietdiensten lossen precies deze kloof op. Een leverancier bouwt een siliconen mal om uw master, giet er onder vacuüm een polyurethaanhars in en hardt de kopieën uit in een warme oven. Het resultaat is een kleine batch, doorgaans ongeveer 10 tot 30 stuks per mal, met fijne oppervlaktedetails en een keuze uit harsen die ABS, polypropyleen, rubber of doorzichtig plastic imiteren.
Die ene zin is de conclusie. In de rest van deze handleiding wordt uitgelegd waarom het werkt, waar het niet meer werkt, en hoe je een fabrikant van vacuümgietstukken kunt briefen, zodat de eerste batch bruikbaar is in plaats van een leeroefening. We houden het taalgebruik praktisch: waar het proces goed in is, waar je op moet letten bij een tekening en welke vragen je aan een leverancier moet stellen voordat je bestanden opstuurt.
Voor wie is deze gids bedoeld
- Productontwikkelaars die onderdelen van uiterlijke of functionele kwaliteit nodig hebben voor recensies, tests en pilotbuilds.
- Inkoop- en sourcingteams vergelijken een leverancier van vacuümgieten met printen of machinaal bewerken voor een korte oplage.
- Startups bereiden marketingmonsters en investeerdersdemo's voor voordat ze zich toeleggen op spuitgietmatrijzen.
- Ingenieurs die pasvorm, montage en ergonomie willen valideren met onderdelen die er bijna definitief uitzien en aanvoelen.
Vacuümgieten wordt ook wel urethaangieten of polyurethaangieten genoemd. Alle drie de namen beschrijven dezelfde familie van werk: een flexibel siliconengereedschap, een tweedelige vloeibare hars en een vacuümkamer die ingesloten lucht verwijdert. Omdat het gereedschap van siliconen is en niet van staal, is de doorlooptijd van het gereedschap kort en zijn ontwerpwijzigingen gemakkelijker op te vangen. Die flexibiliteit is de belangrijkste reden dat kopers op zoek gaan naar een vacuümgietfabrikant als ze zich tussen een prototype en volledige productie bevinden.
Een paar snelle verwachtingen helpen de toon te zetten. Vacuümgieten kopieert het oppervlak van de master, dus de master is van groot belang. De matrijs heeft een beperkte levensduur, daarom is het proces geschikt voor kleine oplagen. De harsen imiteren gewone kunststoffen, maar zijn er niet identiek aan, dus elke test die afhankelijk is van exacte materiaalgegevens moet met dat in gedachten worden gepland. En het proces beloont vroege gesprekken met de leverancier over wanddikte, scheidingslijnen en afwerking.
Vacuümgieten verandert één goede meester in een kleine batch productie-achtige onderdelen zonder de tijd en gereedschapsinspanning van stalen mallen.
Hoe vacuümgieten werkt, stap voor stap
Zodra u de reeks ziet, beantwoorden de meeste offertevragen zichzelf. Het proces bestaat uit vijf fasen, en elke fase kent een typische manier waarop het fout gaat. Als u ze kent, kunt u de planning van een leverancier lezen en zien waar een wijzigingsverzoek tijd kost.
- Master voorbereiding: de master wordt meestal 3D-geprint of CNC-gefreesd, vervolgens geschuurd, geprimed en gepolijst. Elke kras op de master zal op elke casting verschijnen, dus deze fase bepaalt het kwaliteitsplafond.
- Vormdoos en scheidingsplan: de master wordt opgehangen in een doos met hekken en ventilatieopeningen waar hars moet binnendringen en lucht moet vertrekken. De scheidingslijn is gekozen om naden op niet-kritieke vlakken te verbergen.
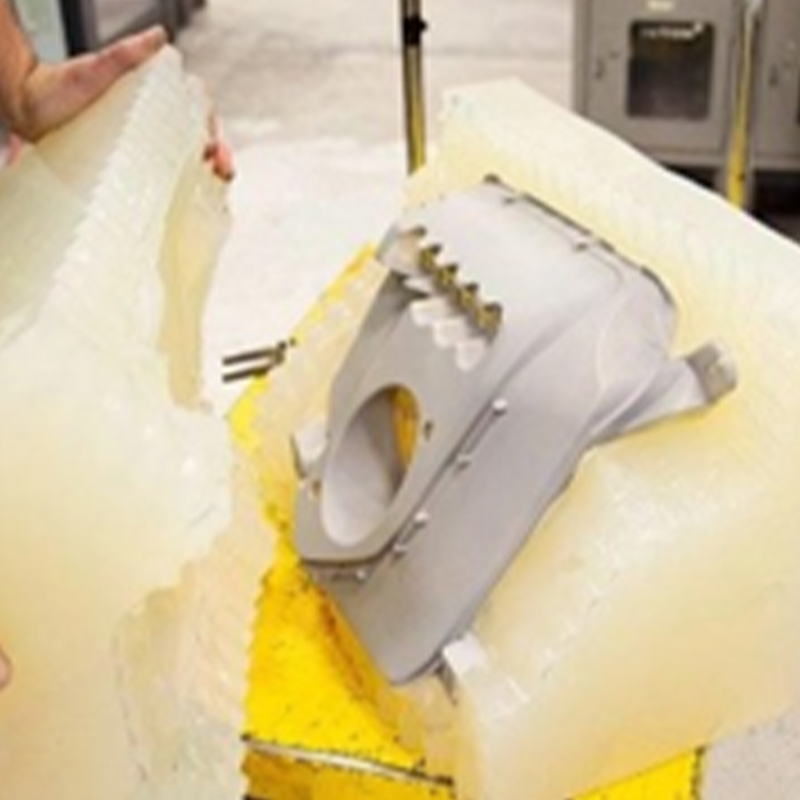
- Siliconen gieten en uitharden: vloeibare siliconen worden over de master gegoten, meestal onder vacuüm, en uitgehard in een oven. Vervolgens wordt het blok langs de geplande scheidingslijn opengesneden en wordt de master verwijderd.
- Harsgieten onder vacuüm: de twee harscomponenten worden afgewogen, gemengd, ontgast en in een gesloten mal in een vacuümkamer gegoten. Het vacuüm zuigt lucht uit de holte, zodat hars dunne wanden en een fijne textuur kan bereiken.
- Uitharden, ontvormen en afwerken: de vorm gaat een paar uur in een warme oven, gewoonlijk tussen de 60 en 70 graden Celsius. Onderdelen worden vervolgens uit de vorm gehaald, bijgesneden, geschuurd, geverfd of getextureerd zoals het project vereist.
Het vacuüm is het detail dat het proces zijn naam en voordeel geeft. Zonder dit blijven kleine luchtzakjes gevangen in de hoeken en onder de ribben, waardoor er belletjes en korte vullingen achterblijven. Hierdoor stroomt de hars gelijkmatiger in de holte, waardoor vacuümgegoten onderdelen vaak schonere oppervlakken en een scherpere textuur vertonen dan eenvoudig open gieten.
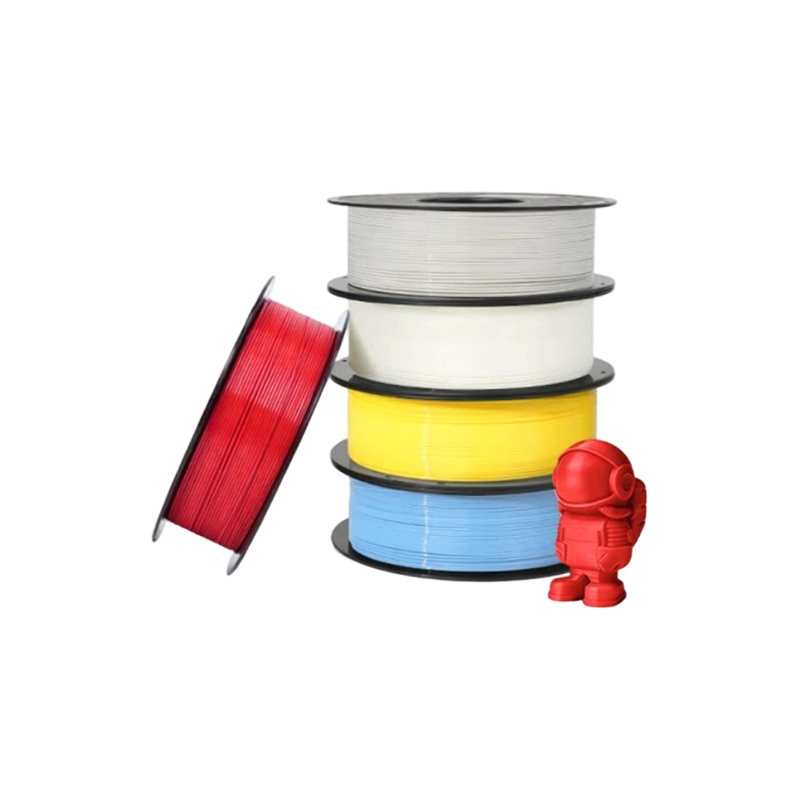
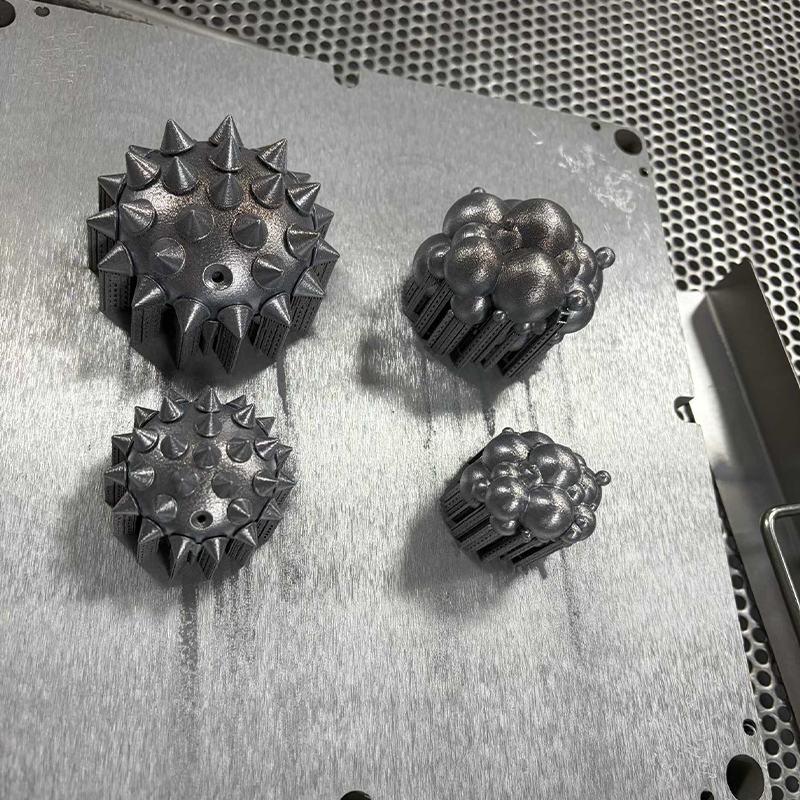
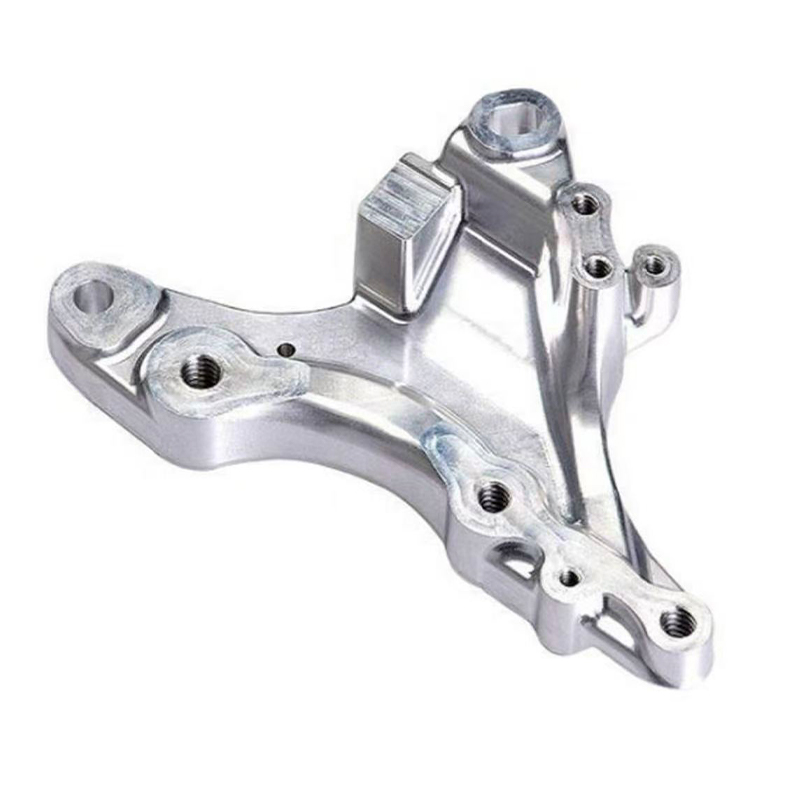
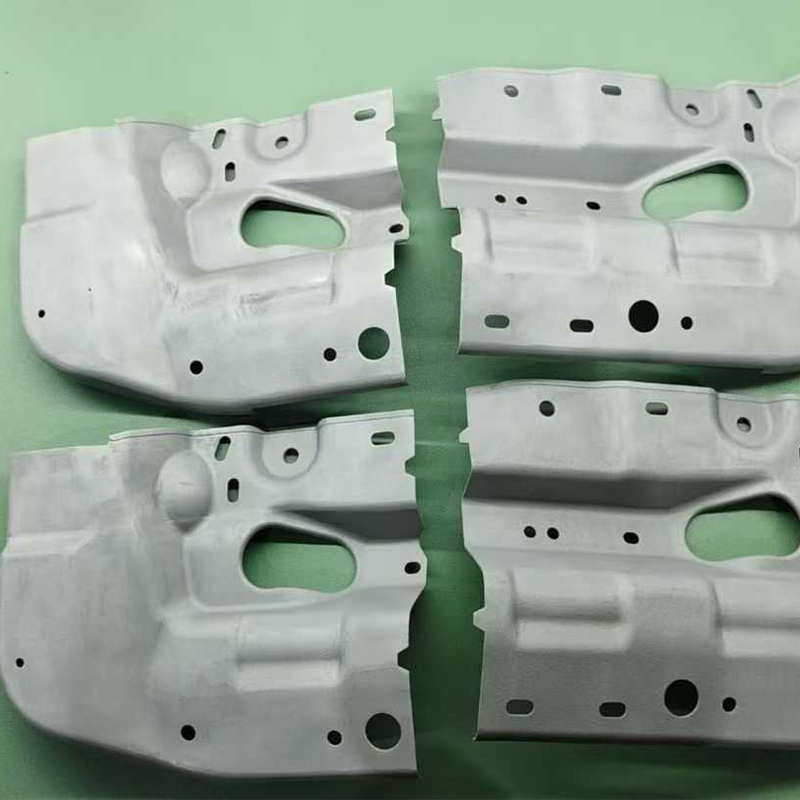
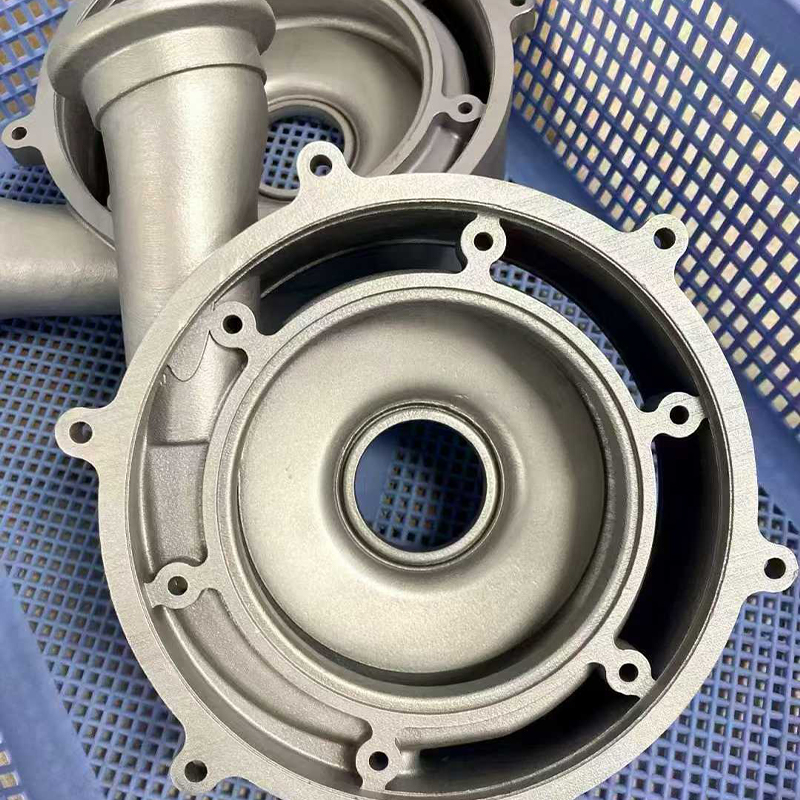
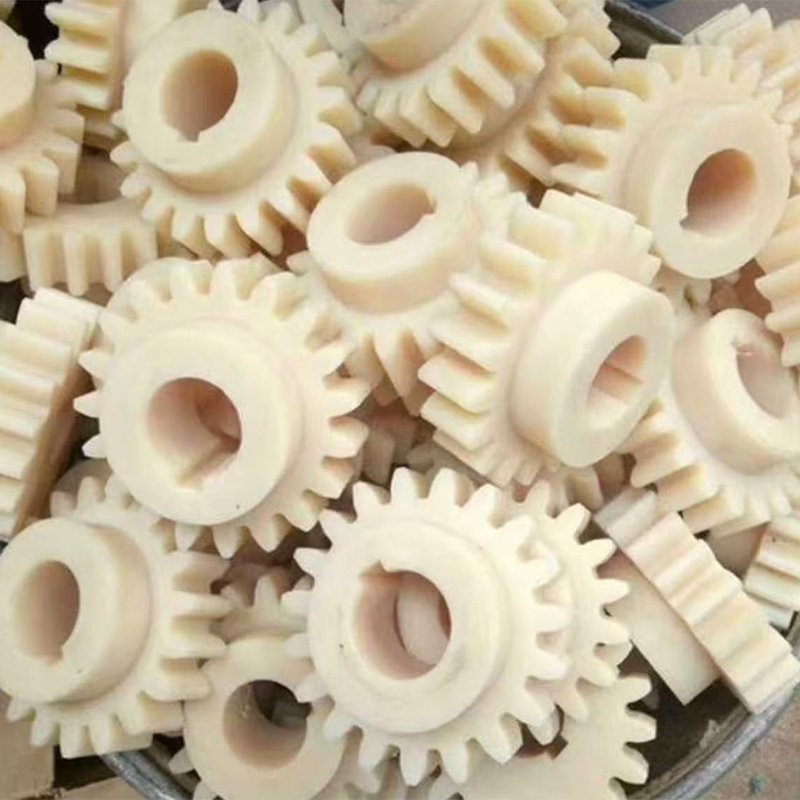
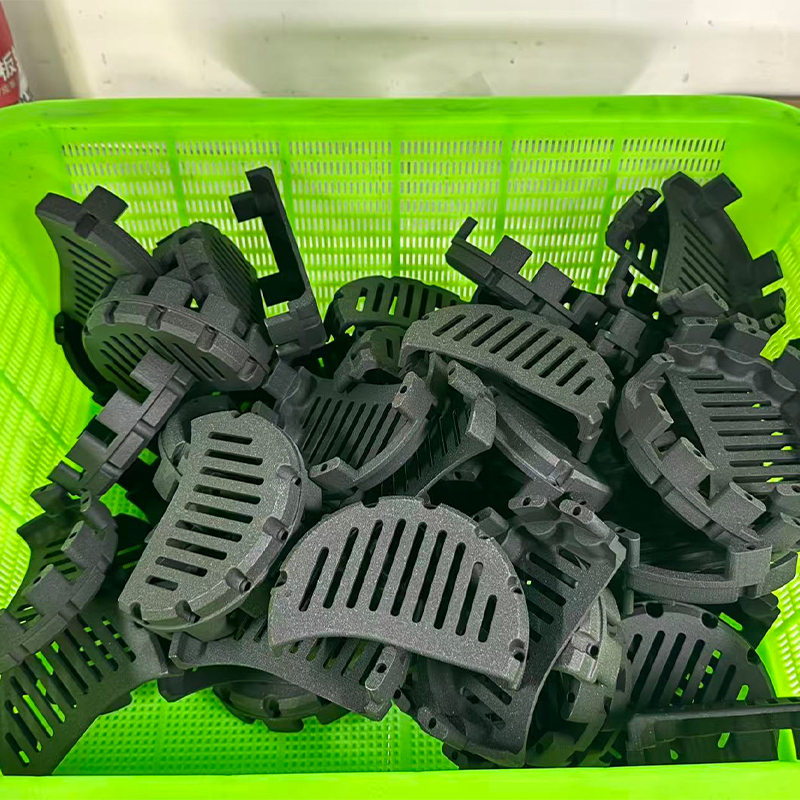
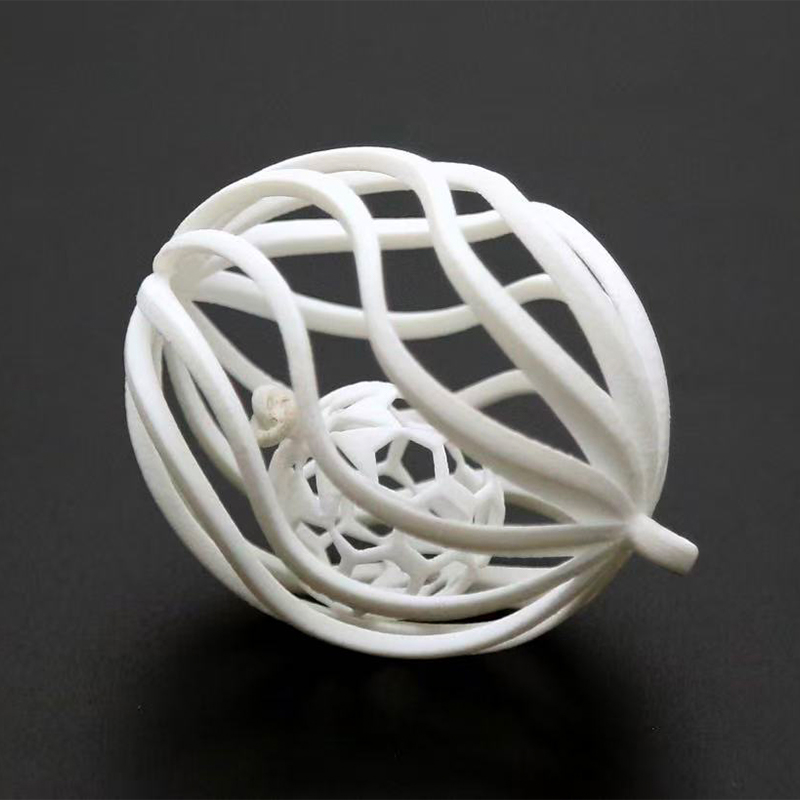
Hoe de apparatuur eruit ziet
Gereedschappen die de mal vormen
| Gereedschappen die de onderdelen maken
|
Waar de projecttijd naartoe gaat
Kopers vragen vaak waarom een batch van vijf onderdelen toch meerdere werkdagen duurt. De reden is dat het vaste werk, het voorbereiden van de master en het maken van de mal, niet krimpt met de hoeveelheid. Het onderstaande diagram toont een illustratieve verdeling van de projecttijd voor drie batchgroottes.
Naarmate de batch groeit, nemen het gieten en uitharden een groter aandeel in, terwijl de mastervoorbereiding een kleiner aandeel in beslag neemt. Beschouw de cijfers als een planningshulpmiddel en niet als een gemeten sectorstatistiek.
Uit de grafiek blijkt dat voor een zeer kleine batch het voorbereiden van de master en de mal het grootste deel van de planning uitmaakt, wat verklaart waarom een aanvraag van vijf stuks zelden vijf keer sneller is dan een aanvraag van twintig stuks. Naarmate de hoeveelheid stijgt, nemen de giet- en uithardingscycli meer tijd in beslag, omdat elke gietbeurt één holte vult en vervolgens in de oven wacht. Bij de grootste batch in de grafiek wordt uitgegaan van een tweede mal, zodat er twee gietbeurten parallel kunnen plaatsvinden, waardoor het uithardingsaandeel niet verder kan groeien. Afwerking en inspectie bedragen in alle drie de gevallen ongeveer een vijfde van de inspanning, wat ons eraan herinnert dat verven, bijsnijden en controleren een vast onderdeel van het eindproduct zijn. Voor kopers die met de replicatieservice voor siliconenmallen van Jiaheng werken, is dit patroon handig bij de beslissing of ze in de eerste batch een paar extra stukken willen bestellen, aangezien het vaste werk al is gedaan.
Het vaste werk van master en matrijs domineert kleine batches, dus het bestellen van een paar extra stukken in de eerste run is meestal efficiënt.
Veel voorkomende soorten vacuümgietharsen en hun kenmerken
Bij vacuümgieten worden niet dezelfde thermoplastische kunststoffen gebruikt als bij spuitgieten. Het maakt gebruik van tweedelige polyurethaansystemen die zijn geformuleerd om deze te imiteren. De match is goed genoeg voor veel pasvorm-, gevoels- en functiecontroles, maar is niet in elk pand identiek. De onderstaande kaarten vatten de families samen die een vacuümgietleverancier doorgaans aanbiedt.
ABS-achtige harde hars Stijf, maatvast en gemakkelijk te schilderen. Een veel voorkomende keuze voor behuizingen, beugels en behuizingen die een stevig gevoel nodig hebben. PP-achtige semi-flexibele hars Enigszins flexibel met goed vermoeidheidsgedrag. Geschikt voor kliksluitingen, woonscharnierachtige kenmerken en flexibele clips. Rubberachtige hars Verkrijgbaar in een reeks Shore A-hardheidswaarden. Gebruikt voor afdichtingen, grepen, pakkingen en zacht aanvoelende oppervlakken. Transparante hars Waterhelder of getint, vaak gepolijst na het uit de vorm halen. Gebruikt voor lenzen, lichtgeleiders, afdekkingen en etalages. Hars voor hoge temperaturen Behoudt stijfheid bij hogere gebruikstemperaturen. Gekozen voor onderdelen in de buurt van motoren, lampen of verwarmde samenstellen. Vlamvertragende hars Geformuleerd om het branden te vertragen voor elektronicabehuizingen en demonstratie-eenheden die strengere interne controles ondergaan.
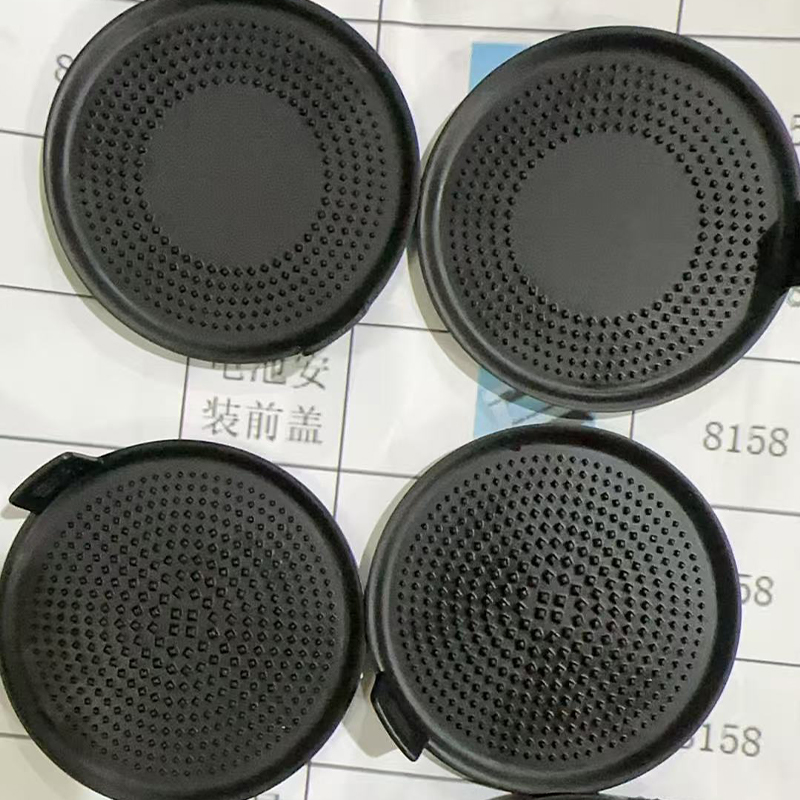
Kleur wordt meestal verwerkt door vóór het gieten pigment aan de hars toe te voegen, waardoor het hele onderdeel een effen kleur krijgt. Dat is handig voor onderdelen die tijdens het testen worden aangeraakt of bekrast, omdat een chip geen andere kleur eronder laat zien. Voor hoogglanzende of metallic looks wordt normaal gesproken na het gieten een geverfde afwerking toegevoegd.
| Hars familie | Gevoel en gedrag | Typische toepassingen | Afwerkingsopties |
|---|---|---|---|
| ABS-achtig stijf | Stevig, stabiel, goed gedetailleerd | Behuizingen, deksels, structurele monsters | Schuren, schilderen, texturen |
| PP-achtig semi-flexibel | Sterk, buigt zonder te barsten | Clips, kliksluitingen, flexibele deksels | Licht schuren, schilderen met primer |
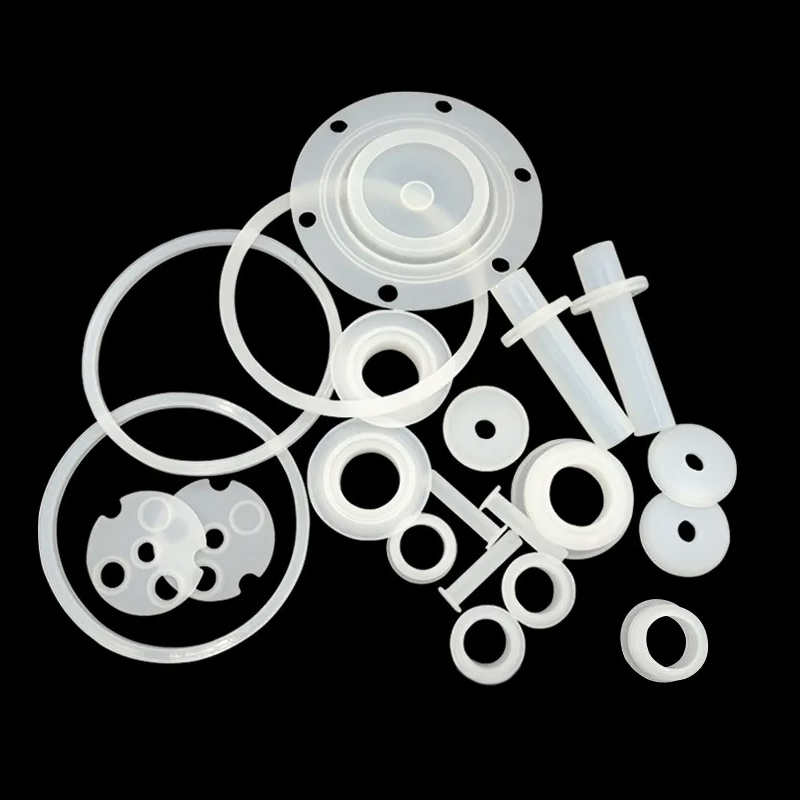
| Rubberachtig | Zacht tot stevig elastiek | Afdichtingen, grepen, pakkingen, softkeys | Schilderen met flexibele coatings |
| Transparant | Helder, kan gepolijst worden | Lenzen, lichtbuizen, ramen | Polijsten, blanke lak |
| Hoge temperatuur | Stijf bij verhoogde temperatuur | Onderdelen in de buurt van warmtebronnen | Schilderen, bewerken van kleine onderdelen |
Bijpassende hars voor toepassing
Het kiezen van een hars begint met de vraag wat het onderdeel moet bewijzen. Als de test een klikmontage is, is een semi-flexibele hars vaak informatiever dan een stijve. Als het monster voor een beurs is, lijkt een harde hars met een geverfde afwerking wellicht meer op een eindproduct dan op een ruwe hars. De onderstaande heatmap geeft een redactioneel beeld van welke gezinnen doorgaans geschikt zijn voor welke taken.
Donkerdere cellen duiden op een sterkere algemene pasvorm. De beoordelingen zijn een startpunt voor een gesprek met uw leverancier en geen vervanging voor materiaalgegevens over een specifieke kwaliteit.
De heatmap laat zien dat stijve ABS-achtige hars het breedste scala aan dagelijkse taken bestrijkt, inclusief behuizingen, pasvormtests en uiterlijkmodellen. Daarom is dit het gebruikelijke startpunt bij veel projecten. Rubberachtige harsen vallen op in de kolom afdichtingen en grepen, waar flexibiliteit het hele punt van het onderdeel is. Transparante hars is de duidelijke keuze voor lenzen en lichtgeleiders, en presteert ook goed voor marketingmodellen waarbij de visuele impact belangrijk is. Harsen voor hoge temperaturen en semi-flexibele harsen zijn beide geschikt voor functionele tests, zij het om verschillende redenen: de ene voor blootstelling aan hitte en de andere voor herhaaldelijk buigen. Wanneer een onderdeel twee concurrerende behoeften heeft, zoals een stijve behuizing en een zachte afdichting, kan een leverancier deze afzonderlijk gieten of gebruik maken van overmolding-technieken, wat een reden is om de montage vroegtijdig te bespreken met een fabrikant van vacuümgieten.
Kies de hars op basis van de vraag die het onderdeel moet beantwoorden: stijfheid, flexibiliteit, helderheid, hittebestendigheid of uiterlijk.
Toepassingen en selectiepunten voor vacuümgietdiensten
Vacuümgieten komt in meer industrieën voor dan de meeste kopers verwachten, vooral omdat het patroon van de behoeften overal hetzelfde is: binnenkort een handvol productie-achtige onderdelen van een ontwerp dat nog kan veranderen. De twee onderstaande kolommen koppelen typische toepassingsgebieden aan de selectiepunten die beslissen of vacuümgieten de juiste beslissing is.
Typische toepassingsgebieden
| Selectiepunten om te controleren
|
Een snel beslissingstraject
- Als u slechts één of twee onderdelen nodig heeft, is het direct printen of bewerken meestal sneller dan het maken van een mal.
- Als je ongeveer 10 tot 30 onderdelen nodig hebt met een productie-look, is vacuümgieten meestal de moeite van het bekijken waard.
- Als u honderden onderdelen of exacte thermoplastische gegevens nodig heeft, plan dan harde gereedschappen of een andere route.
- Als het ontwerp nog steeds verandert, houd de master dan flexibel en giet een eerste kleine batch voordat u staal snijdt.
Teams vragen zich soms af of vacuümgieten de productie van kleine volumes helemaal kan vervangen. Voor bepaalde producten kan dit wel het geval zijn, zoals gespecialiseerde apparatuur met een zeer lage jaarlijkse vraag, maar door de levensduur van de mal en de verschillen in de hars is het vaker een brug dan een bestemming. Zie het als de fase waarin je kunt testen, monsters kunt verkopen en feedback kunt verzamelen terwijl de productietool wordt gebouwd.
Vacuümgieten past in het midden van het producttraject: meer onderdelen dan printen zinvol is, minder dan harde gereedschappen.
Gedetailleerde vergelijking: vacuümgieten versus 3D-printen, CNC-bewerking en spuitgieten
De meeste projecten gebruiken verschillende processen achter elkaar, dus de onderstaande vergelijking gaat minder over het kiezen van een winnaar en meer over het kiezen van een fase. Elke route heeft een hoeveelheidsbereik waar het comfortabel is en een punt waar het moeilijk begint te worden.
| Factor | Vacuüm gieten | 3D printen | CNC-bewerking | Spuitgieten |
|---|---|---|---|---|
| Typische hoeveelheid | Ongeveer 10 tot 30 per mal | 1 op een paar | 1 om batches te herhalen | Honderden en hoger |
| Gereedschap inspanning | Siliconen mal, kort | Geen | Wedstrijden en programma's | Geharde of aluminium mal, langer |
| Oppervlaktedetail | Zeer goed, kopieert meester | Laaglijnen mogelijk | Bewerkte afwerking | Uitstekend, tool-gedefinieerd |
| Materiaal | Imitatie polyurethaanharsen | Harsen, nylon, sommige metalen | Echte metalen en kunststoffen | Productie thermoplasten |
| Ontwerpwijziging | Nieuwe meester, nieuwe mal | Onmiddellijk | Nieuw programma | Kostbare aanpassing van het gereedschap |
| Typische rol | Productie-achtige pilotonderdelen | Vroege conceptmodellen | Functioneel metal parts | Volumeproductie |
In de praktijk wijst de tabel op een zinvolle volgorde. Druk het eerste concept af om de vorm te controleren, verfijn het ontwerp en gebruik vervolgens een goed afgewerkte gedrukte master als basis voor een siliconen mal. Geef het aantal onderdelen op dat nodig is voor tests, recensies of monsters. Wanneer het ontwerp tot rust komt en de hoeveelheden stijgen, ga dan over op een productietool. Jiaheng ondersteunt de vroege en middenfasen op één platform: 3D-printen van hars, nylon en metaal, geavanceerde bewerking en replicatie van siliconenmallen, zodat de master, de mal en de afwerking kunnen worden gecoördineerd zonder bestanden tussen leveranciers over te dragen.
Het onderstaande radardiagram vergelijkt drie van deze routes over zes kwaliteiten die kopers het vaakst noemen. De beoordelingen zijn redactioneel en illustratief. Ze zijn bedoeld om vorm te geven, niet om leveranciers te rangschikken of prestaties op een specifiek onderdeel te voorspellen.
De radarkaart toont vacuümgieten met het grootste bereik in de richting van oppervlakteafwerking en detailreplicatie, omdat de siliconen mal de master nauwkeurig kopieert en het vacuüm ervoor zorgt dat de hars een fijne textuur bereikt. Driedimensionaal printen strekt zich het verst uit in de richting van snelheid van kleine batches en geometrische vrijheid, en daarom is het zo nuttig voor het eerste concept en voor vormen die niet kunnen worden gegoten. Bij CNC-bewerking wordt de mechanische sterkte naar buiten gedrukt, omdat het onderdeel uit een massief blok van echt materiaal wordt gesneden. Vacuümgieten zit qua sterkte en geometrie in het midden, wat een eerlijke weerspiegeling is van de imitatieharsen en de noodzaak om een mal langs een scheidingslijn te openen. Samen verklaren de drie vormen waarom een gefaseerde aanpak vaak goed werkt: printen om te verkennen, gieten om te presenteren en testen, en machinaal of gieten wanneer kracht of volume dit vereist.
Gebruik printen om te verkennen, vacuümgieten om te presenteren en te testen, en machinaal bewerken of spuitgieten wanneer sterkte of volume dit vereisen.
Ontwerptips en toleranties voor vacuümgegoten onderdelen
De meeste teleurstellingen met gegoten onderdelen zijn terug te voeren op enkele ontwerpkeuzes die aangepast hadden kunnen worden voordat de master werd gebouwd. De onderstaande tips zijn de tips die een fabrikant het meest waarschijnlijk ter sprake zal brengen tijdens een beoordeling van de maakbaarheid, dus als u ze vroegtijdig aanpakt, bespaart u een reeks herzieningen.
Wanddikte en ribben
Streef naar wanden binnen een gemiddeld bereik, gewoonlijk ruwweg 1,5 tot 3 mm genoemd voor veel kleine onderdelen, en houd de dikte redelijk gelijkmatig. Dikke klonten krimpen meer naarmate ze uitharden en kunnen zinksporen achterlaten. Zeer dunne secties vullen mogelijk niet, vooral ver van de poort. Ribben moeten dunner zijn dan de muur die ze ondersteunen, waardoor oppervlaktemarkeringen aan de andere kant worden verminderd.
Diepgang, ondersnijdingen en scheidingslijnen
Siliconen zijn flexibel, dus ondersnijdingen die in een stijve stalen mal terechtkomen, kunnen vaak worden losgemaakt door de mal uit te rekken. Toch maakt een beetje trek op verticale vlakken het ontvormen soepeler en vermindert de slijtage van het gereedschap. Vertel de leverancier welke vlakken zichtbaar zijn, want zij zullen proberen de scheidingslijn op een verborgen rand of een natuurlijke trede in het ontwerp te plaatsen.
Toleranties en krimp
Algemene richtlijnen voor vacuümgieten noemen vaak toleranties van ongeveer plus of min 0,2 tot 0,3 mm bij kleine afmetingen, of ongeveer 0,3 procent bij grotere afmetingen, met enige variatie per hars en geometrie. Harskrimp tijdens het uitharden en een lichte beweging van de siliconen dragen beide bij. Om deze reden helpt het om alleen de echt kritische afmetingen op de tekening te markeren. Als een boring of pasvlak een strakkere pasvorm moet hebben, zullen veel leveranciers die functie na het gieten machinaal bewerken.
Oppervlakteafwerking en textuur
Het gegoten oppervlak weerspiegelt de meester. Een gepolijste master geeft glanzende delen, en een geparelstraalde of getextureerde master geeft matte delen. Als de uiteindelijke look verf bevat, zal de leverancier meestal licht schuren en primer- en kleurlagen aanbrengen. Omdat Jiaheng verf- en andere oppervlaktebehandelingen in dezelfde workflow aanbiedt, kunnen kleurafstemming en glansniveau tijdens hetzelfde project worden overeengekomen en niet via een afzonderlijke afwerkingsleverancier.
| Functie | Praktische begeleiding | Reden |
|---|---|---|
| Wanddikte | Houd een gelijkmatige, matige dikte aan | Vermindert zinksporen en korte vullingen |
| Ribben | Dunner dan aangrenzende muur | Beperkt oppervlaktemarkeringen |
| Diepgang | Kleine diepgang op verticale vlakken | Vergemakkelijkt het ontvormen, verlengt de levensduur van de mal |
| Kritische afmetingen | Markeer alleen de zaken die er toe doen | Focust op inspectie en afwerking |
| Textuur | Bouw het in de master | Textuur transfers directly to castings |
Zelfs muren, een redelijke diepgang en een korte lijst met kritische afmetingen nemen de meeste problemen weg die bij de eerste afgietsels voorkomen.
Kwaliteitscontrole en afwerking voor gegoten onderdelen
Een betrouwbare vacuümgietleverancier controleert de kwaliteit op meerdere punten, niet alleen op het einde. De eerste controle is de master, omdat een fout daar in de matrijs en elk onderdeel erna wordt gekopieerd. Een tweede controle vindt plaats na het eerste gieten, waarbij de leverancier het onderdeel vergelijkt met de tekening en zoekt naar luchtbellen, korte vullingen en flitsen. Een laatste controle heeft betrekking op de voltooide batch.
- Hoofdinspectie: afmetingen, oppervlakteconditie en scherpte van de kenmerken voordat de mal wordt gemaakt.
- Eerste artikelcontrole: het eerste gietstuk wordt gemeten en onderzocht voordat de rest van de batch wordt gegoten.
- Observatie tijdens batches: kleurconsistentie, luchtbelinspectie en zichtbare flits worden gecontroleerd terwijl onderdelen naar buiten komen.
- Eindinspectie: kritische afmetingen, pasvorm, afwerking en verpakking worden vóór verzending beoordeeld.
Bij afwerking ziet een gegoten onderdeel eruit als een prototype of als een product. Door te trimmen worden poorten en ventilatieopeningen verwijderd. Licht schuren reinigt de scheidingslijn. Schilderen voegt kleur, glans of textuur toe, en maskeren maakt twee kleuren op één onderdeel mogelijk. Voor transparante onderdelen verbeteren polijsten en heldere coating de helderheid. Ook assemblage, tampondruk, lasermarkering en inserts kunnen worden verzorgd als het monster zich moet gedragen als het eindproduct.
Communicatie is net zo belangrijk als meten. Als u een referentiemonster, een kleurcode of een foto bijvoegt van de look die u zoekt, heeft het afwerkingsteam iets concreets dat daarbij past. Een korte schriftelijke opdracht met einddoelstellingen, zichtbare gezichten en kritische afmetingen verkleint de kans op herbewerking.
Kwaliteit bij het vacuümgieten begint bij de meester en gaat door tijdens elke gietbeurt, dus vraag leveranciers hoe zij elke fase controleren.
Onderhoudsrichtlijnen voor siliconenvormen en gegoten onderdelen
Onderhoud bij vacuümgieten heeft twee kanten: zorgen voor het gereedschap waarmee de onderdelen worden gemaakt, en zorgen voor de onderdelen zodra u ze in handen heeft. Beide hebben invloed op de consistentie, vooral als u van plan bent de volgorde te wijzigen.
Zorg voor de siliconen mal
Een siliconen mal is een verbruiksartikel. Algemene richtlijnen voor de industrie noemen gewoonlijk een levensduur van ongeveer 15 tot 25 gietstukken, korter voor fijne details, dunne kenmerken of agressieve harsen, en soms langer voor eenvoudige vormen. Bij elke gietbeurt wordt de siliconen blootgesteld aan hitte en chemisch contact, waardoor de randen zachter worden en de oppervlaktedetails geleidelijk vervagen. Een goede hantering verlengt de levensduur zonder dat de mal een langetermijnaanwinst wordt.
- Reinig de holte voorzichtig na elke gietbeurt en vermijd scherpe gereedschappen die het oppervlak kunnen beschadigen.
- Breng een losmiddel aan dat geschikt is voor de hars, in lichte, gelijkmatige lagen, om het ontvormen te vergemakkelijken en scheuren te beperken.
- Bewaar de mal plat op een koele, droge plaats, uit de buurt van direct zonlicht en warmtebronnen.
- Houd de twee helften uitgelijnd wanneer u ze opbergt, zodat de holte niet inzakt of vervormt.
- Inspecteer de scheidingslijn en de dunne delen vóór elke gietbeurt en verwijder de mal wanneer het scheuren of scheuren toeneemt.
Houd ook de meester. Met een schone, goed gelabelde master kan de leverancier een mal opnieuw maken wanneer de eerste versleten is, en het beschermt de investering die u heeft gedaan in het voorbereiden van het oppervlak. Als de master is afgedrukt, bewaar deze dan uit de buurt van vocht en fel licht, zodat deze niet kromtrekt of verkleurt.
Zorg voor afgewerkte onderdelen
| Soort hars | Opslag en behandeling | Reiniging |
|---|---|---|
| ABS-achtig stijf | Bewaar uit de buurt van langdurige blootstelling aan hitte | Milde zeep en water, zachte doek |
| PP-achtig semi-flexibel | Vermijd langdurig gebogen te blijven | Milde zeep en water |
| Rubberachtig | Uit de buurt houden van oliën en zonlicht | Vochtige doek, geen sterke oplosmiddelen |
| Transparant | Wikkel om krassen te voorkomen | Zachte, pluisvrije doek, milde reiniger |
| Geschilderde onderdelen | Vermijd stapelen zonder opvulling | Zachte doek, geen schuursponsjes |
Gegoten polyurethaanonderdelen kunnen na verloop van tijd gevoelig zijn voor vocht, hitte en sommige oplosmiddelen, vooral in de eerste dagen na het ontvormen. Door onderdelen vóór montage of verven op kamertemperatuur te laten bezinken, wordt de kans op kleine maatverschuivingen verkleind. Voor onderdelen die maandenlang worden bewaard, zorgen een beschermende verpakking en een stabiele omgeving ervoor dat de kleur en vorm trouw blijven aan het goedgekeurde monster.
Beschouw de mal als een hulpmiddel met een korte levensduur en de meester als een blijvertje: beide bepalen hoe herhaalbaar uw volgende batch zal zijn.
Werken met een fabrikant en leverancier van vacuümgieten
Goede resultaten komen meestal voort uit het behandelen van de leverancier als een technische partner in plaats van als een automaat voor onderdelen. Een kort briefinggesprek aan het begin scheelt vaak enkele dagen later. Met deze vragen kunt u beoordelen of een vacuümgietleverancier daarvoor geschikt is.
- Bouw je de master in eigen huis en welke technologieën gebruik je daarvoor?
- Welke harsfamilies zijn er beschikbaar, en kunt u voor elk daarvan de typische eigenschappen delen?
- Hoeveel gietstukken plant u per mal en hoe gaat u om met grotere aantallen?
- Welke afwerkingsstappen, zoals verven, polijsten of textureren, worden op één plek afgehandeld?
- Wat inspecteren jullie en welke documenten kan ik bij de zending ontvangen?
- Hoe worden ontwerpwijzigingen afgehandeld nadat de master is goedgekeurd?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. benadert deze vragen als OEM- en ODM-fabrikant. Het ontwerpteam zet klantideeën om in praktische, aantrekkelijke productontwerpen en de mogelijkheden omvatten 3D-printen in hars, nylon en metaal, geavanceerde machinale bewerking, replicatie van siliconenmatrijzen voor efficiënte productie van kleine batches, en oppervlaktebehandelingen zoals schilderen. Omdat deze stappen zich op één platform bevinden, kan een klant van ontwerp naar voltooid monster gaan zonder het project opnieuw aan verschillende leveranciers uit te leggen.
Hoe u een nuttig onderzoek voorbereidt
- Een 3D-model in een gebruikelijk neutraal formaat, plus een tekening die kritische dimensies benadrukt.
- De beoogde hoeveelheid, de harsfamilie die u in gedachten heeft en eventuele kleur- of afwerkingsreferentie.
- Een korte opmerking over hoe het onderdeel zal worden gebruikt: tentoongesteld, gehanteerd, gemonteerd, verwarmd of gebogen.
- Uw gewenste leveringstermijn en of u ontwerpwijzigingen tussen batches verwacht.
Met een volledige aanvraag kan de leverancier in het eerste antwoord een verstandige mastermethode, hars en afwerkingsplan voorstellen. Het geeft ook aan dat u het onderdeel begrijpt, wat meestal tot een nuttiger technisch gesprek leidt. Na verloop van tijd kan een leverancier die uw bestanden, matrijsgeschiedenis en afwerkingsnotities bijhoudt, sneller opnieuw bestellen en batches consistent houden, wat het stille voordeel is van het werken met één langetermijnpartner.
Vertel het doel van het onderdeel, en niet alleen de geometrie, en uw leverancier kan een beter hars-, afwerkings- en procesplan aanbevelen.
Ontdek Jiaheng vacuümgietdiensten
Als u er klaar voor bent om van een mastermodel over te stappen op een kleine batch productie-achtige onderdelen, kunt u de servicedetails, materiaalopties en het projectproces bekijken op de speciale pagina voor Vacuümgietdiensten van Jiaheng. Het team ondersteunt OEM- en ODM-projecten en kan op één platform adviseren over mastervoorbereiding, harsselectie, afwerking en batchplanning.
Stuur uw 3D-bestand, doelaantal en afwerkingsvereisten om een gesprek met het Jiaheng-team te beginnen.
Veelgestelde vragen over vacuümgietdiensten
Wat zijn vacuümgietdiensten?Vacuüm gieten services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Hoeveel onderdelen kan één siliconen mal produceren?Algemene richtlijnen vermelden vaak ongeveer 15 tot 25 gietstukken per mal, met minder voor zeer gedetailleerde of dunwandige onderdelen en soms meer voor eenvoudige vormen. Als u een grotere batch nodig heeft, kan de leverancier extra mallen maken en parallel gieten. Het exacte aantal is afhankelijk van de geometrie, hars en hantering. |
Wat is het verschil tussen vacuümgieten en 3D-printen?3D printen builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Wanneer moet ik kiezen voor vacuümgieten in plaats van spuitgieten?Kies voor vacuümgieten wanneer u snel zo’n 10 tot 30 onderdelen nodig heeft, het ontwerp nog kan veranderen en u zich nog niet aan een hard stuk gereedschap wilt binden. Spuitgieten is meestal de betere route wanneer hoeveelheden honderden of duizenden bedragen en wanneer u exacte thermoplastische productie-eigenschappen nodig heeft. |
Welke toleranties kan ik verwachten van vacuümgietdelen?Algemene richtlijnen noemen grofweg plus of min 0,2 tot 0,3 mm bij kleine afmetingen, waarbij grotere onderdelen proportioneel grotere variatie vertonen. Harskrimp en beweging van de mal spelen beide een rol. Als een element een strakkere pasvorm nodig heeft, kan de leverancier het na het gieten machinaal bewerken, dus markeer de kritische afmetingen duidelijk op uw tekening. |
Welke materialen zijn beschikbaar voor vacuümgieten?Typische opties zijn onder meer ABS-achtige harde hars, PP-achtige semi-flexibele hars, rubberachtige hars in verschillende hardheidsniveaus, transparante hars, hogetemperatuurhars en vlamvertragende hars. Kleuren kunnen in de hars worden gepigmenteerd of door middel van schilderen worden aangebracht. Uw leverancier kan een gezin aanbevelen nadat hij heeft vernomen hoe het onderdeel zal worden gebruikt. |
Kunnen vacuümgegoten onderdelen worden geverfd of getextureerd?Ja. Gegoten onderdelen kunnen worden geschuurd, geprimed en geverfd, en er kan textuur in de master worden ingebouwd, zodat deze op elk gietstuk wordt overgebracht. Tampondruk, lasermarkeren en polijsten voor heldere onderdelen zijn ook gebruikelijk. Spreek de afwerkingsdoelstellingen af voordat de master wordt gemaakt, zodat de voorbereiding van het oppervlak overeenkomt met het uiteindelijke uiterlijk. |
Wat moet ik sturen om een offerte voor vacuümgieten te ontvangen?Stuur een 3D-model, een tekening met kritische afmetingen, de beoogde hoeveelheid, de gewenste harsfamilie, kleur- of afwerkingsreferentie en uw leveringstermijn. Een korte opmerking over hoe het onderdeel wordt gebruikt, helpt de ingenieurs bij het kiezen van een geschikte methode. Volledigere informatie vermindert het heen-en-weer-verkeer en versnelt het eerste antwoord. |
Een duidelijke master, een gedefinieerde afwerking en een realistische hoeveelheid zijn de drie inputs die een vacuümgietproject het meest verbeteren.
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
