- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

CNC-bewerkingsdiensten: hoe u de juiste leverancier kiest
Wat CNC-bewerkingsdiensten leveren binnen een geïntegreerd slim productieplatform
CNC-bewerkingsdiensten zetten een digitaal 3D-model om in een nauwkeurig fysiek onderdeel door materiaal onder computerbesturing uit een massief blok te snijden, en een geïntegreerd slim productieplatform verbindt die snijstap met ontwerpbeoordeling, procesplanning, inspectie, oppervlakteafwerking en levering in één beheerde workflow. Voor ingenieurs en kopers is de praktische waarde duidelijk: minder overdrachten aan leveranciers, duidelijkere communicatie, meer herhaalbare kwaliteit van onderdelen en een korter traject van tekening naar een onderdeel dat kan worden geassembleerd en getest. Als uw onderdelen nauwe toleranties, metaal of technische kunststoffen nodig hebben, of een betrouwbare herhaalbaarheid van het eerste tot het laatste stuk, is CNC-bewerking meestal het eerste proces dat de moeite waard is om te evalueren.
De uitdrukking CNC staat voor computer numerieke besturing. Een werktuigmachine leest een programma, meestal gegenereerd vanuit CAD- en CAM-software, en beweegt een snijgereedschap of een roterend werkstuk langs geprogrammeerde assen. Frezen, draaien, boren, tappen en kotteren worden allemaal uitgevoerd door het volgen van de coördinaatinstructies in plaats van door handmatige handwielverstelling. Volgens algemene bewerkingshandboeken en veelgebruikte referenties voor productietrainingen wordt deze aanpak gewaardeerd omdat hetzelfde programma keer op keer kan worden uitgevoerd met consistente resultaten, wat de basis vormt voor herhaalbare productie.
Een modern geïntegreerd slim productieplatform voegt een digitale laag toe bovenop de machines. In plaats van offertes, technische beoordelingen, planning, bewerking, inspectie en verzending te behandelen als afzonderlijke taken die door afzonderlijke bedrijven worden afgehandeld, bewaart het platform de onderdeelgegevens, revisiegeschiedenis, procesnotities en inspectieresultaten in één verbonden keten. De koper uploadt een model en tekening, ontvangt feedback over de maakbaarheid, keurt het plan goed en volgt vervolgens de klus door elke fase. Dit is het idee achter een one-stop-productiemodel, en het is de reden dat veel inkoopteams nu op zoek zijn naar een CNC-bewerkingsleverancier die als platform werkt in plaats van als één enkele machinewerkplaats.
Deze gids is geschreven voor productontwikkelaars, sourcingmanagers en operationele teams die praktische antwoorden nodig hebben. Het legt de meest voorkomende soorten CNC-bewerkingsdiensten uit, hoe de machines en workflows zijn gestructureerd, hoe een proces aan een toepassing kan worden aangepast, hoe CNC zich verhoudt tot andere productieroutes en hoe machines en afgewerkte onderdelen moeten worden onderhouden. Het bevat ook een sectie met veelgestelde vragen waarin de vragen worden beantwoord die kopers het vaakst stellen wanneer ze voor de eerste keer een fabrikant van CNC-bewerkingsmachines benaderen.
Snelle antwoorden vóór de details
- Typische pasvorm: precisiecomponenten in metaal of technisch plastic, van één prototype tot herhaalde batches.
- Typische sterke punten: maatnauwkeurigheid, ruime materiaalkeuze, sterke mechanische eigenschappen en goede oppervlaktekwaliteit rechtstreeks uit de machine.
- Typische limieten: diepe interne holtes, gesloten holle vormen en zeer dunne, niet-ondersteunde wanden zijn moeilijker te snijden dan te printen of te gieten.
- Waarom een platform belangrijk is: ontwerpfeedback, bewerking, afwerking en inspectie blijven met elkaar verbonden, waardoor herbewerking als gevolg van miscommunicatie wordt verminderd.
In dit artikel verwijst de term CNC-bewerkingsdiensten naar het volledige aanbod dat een klant van een fabrikant ontvangt: technische ondersteuning, programmering, bewerking, ontbramen, afwerking, inspectie en verpakking. Het begrijpen van de volledige keten, en niet alleen de snijstap, is wat een succesvol sourcingproject onderscheidt van een frustrerend project.
Een CNC-bewerkingsservice levert de meeste waarde op wanneer bewerking, afwerking en inspectie samen op één geïntegreerd platform worden beheerd.
Veel voorkomende soorten CNC-bewerkingsdiensten en hun kenmerken
CNC-bewerking is een familie van processen, geen enkele bewerking. Elk type verwijdert materiaal op een andere manier en past bij een andere onderdeelgeometrie. Als u de verschillen kent, kunt u uw wensen duidelijk omschrijven wanneer u een offerte aanvraagt bij een leverancier van CNC-bewerkingen, en kunt u beoordelen of het voorgestelde proces zinvol is voor uw tekening.
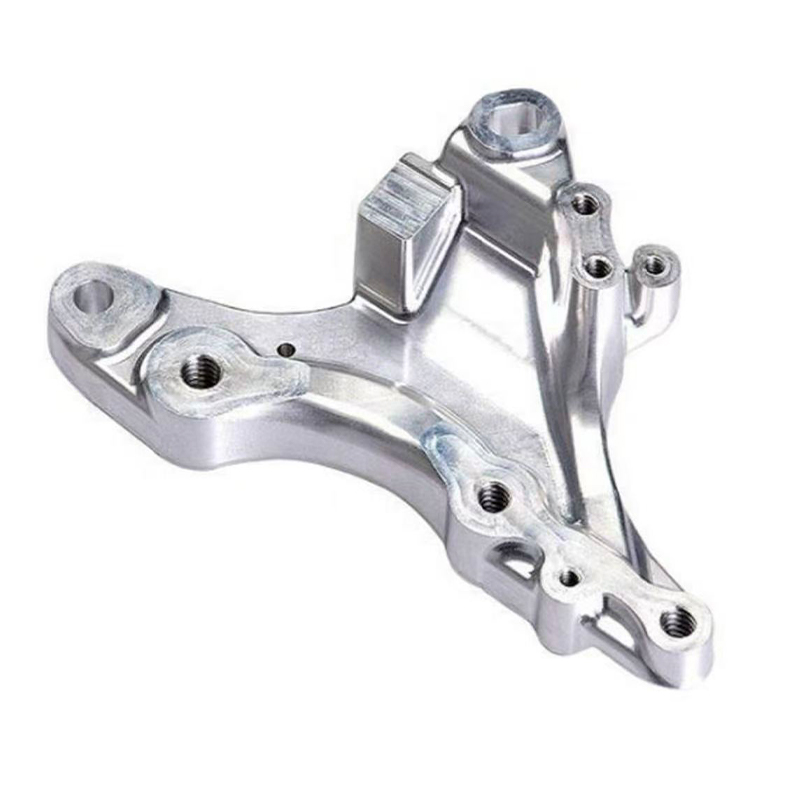
CNC-frezen Een roterende frees beweegt over een vast of geïndexeerd werkstuk. Zeer geschikt voor vlakke oppervlakken, zakken, sleuven, gaten en geprofileerde oppervlakken op behuizingen, beugels en platen. CNC-draaien Het werkstuk roteert terwijl een stationair gereedschap het snijdt. Zeer geschikt voor assen, pennen, bussen, bussen en andere ronde of axiaal symmetrische onderdelen. Meerassige bewerking Drie, vier of vijf assen werken samen, zodat het gereedschap meer gezichten bereikt in minder opstellingen. Handig voor complexe vormen, waaiers en onderdelen met schuine kenmerken. Frees-draai bewerking Een gecombineerde machine draait en freest in één opstelling. Vermindert het opnieuw opspannen en helpt de concentriciteit tussen gedraaide en gefreesde onderdelen te behouden. Boren en tappen Specifieke bewerkingen voor het maken van gaten, van kleine precisiegaten tot schroefdraadfuncties, vaak gecombineerd met freesprogramma's. Slijpen en afwerken van zaagsneden Fijne materiaalverwijdering voor vlakheid, rondheid of oppervlaktekwaliteit wanneer een standaard snijgang niet voldoende is.
CNC-freesdiensten
Frezen is het meest gevraagde CNC-proces, omdat de meeste mechanische onderdelen vlakke oppervlakken, zakken, gaten en sleuven bevatten. Een drieassige frees beweegt het gereedschap langs de X-, Y- en Z-richting, wat voldoende is voor veel platen, deksels en frames. Wanneer een onderdeel kenmerken heeft op meerdere vlakken, klemt de operator het opnieuw vast in een tweede opstelling of gebruikt het een indexeringsarmatuur. Elke extra opstelling voegt een kleine kans op positiefouten toe, dus het plannen van het aantal opstellingen is een belangrijk onderdeel van een goed procesontwerp.
CNC-draaidiensten
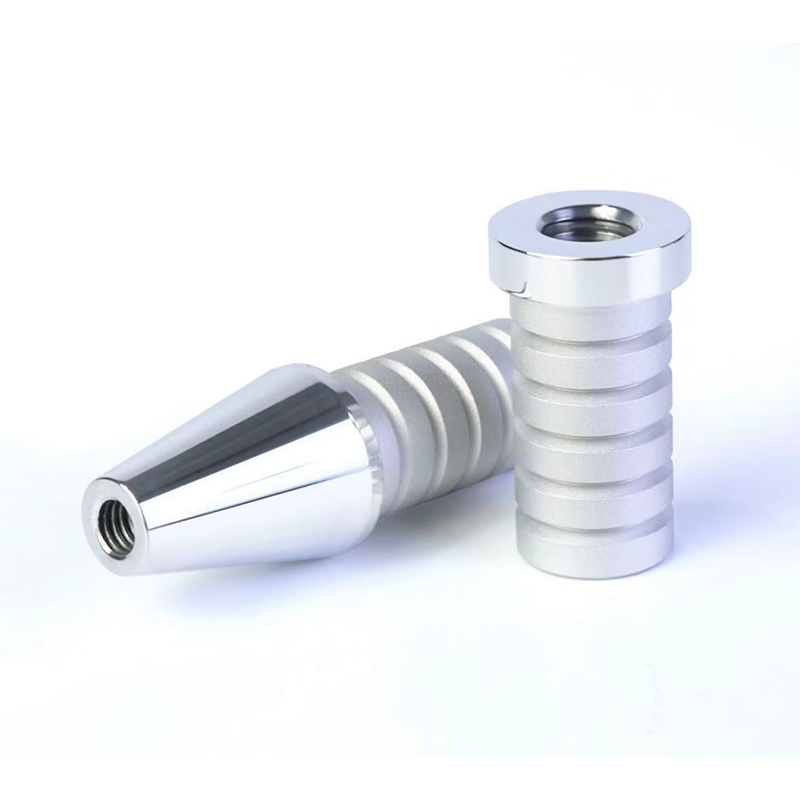
Draaien is de logische keuze voor ronde onderdelen. Een draaibank houdt de staaf of het plano in een spankop en draait deze terwijl het gereedschap de buitendiameter, de binnenboring, de groeven en de schroefdraden vormt. Omdat de rotatie-as vast is, hebben gedraaide elementen de neiging concentrisch en consistent te zijn. Met actief gereedschap op moderne draaicentra kunnen ook dwarsgaten en platte gaten worden gefreesd zonder het onderdeel van de machine te verwijderen. Daarom overlappen draaien en frezen elkaar steeds vaker.
Meerassige CNC-bewerking
Machines met vier assen voegen rotatie rond één as toe, en machines met vijf assen voegen rotatie rond twee toe. Het belangrijkste voordeel is de toegankelijkheid: het gereedschap kan het werkstuk vanuit vele hoeken benaderen in één enkele klemming. Dit vermindert de hantering, verbetert de positionering van onderdeel tot onderdeel en maakt kortere gereedschappen mogelijk die minder doorbuigen. De wisselwerking is dat programmeren en simuleren meer zorg vereisen, omdat botsingscontrole veeleisender wordt naarmate het aantal bewegende assen groeit.
| Diensttype | Typische onderdelen | Belangrijkste voordeel | Belangrijkste overweging |
|---|---|---|---|
| CNC-frezen | Behuizingen, platen, beugels, armaturen | Flexibel voor vele geometrieën | Meer opstellingen voor meerzijdige onderdelen |
| CNC-draaien | Assen, pennen, bussen, ringen | Sterke rondloop op ronde delen | Beperkt voor niet-ronde vormen |
| Meerassige bewerking | Complexe behuizingen, waaiers, medische en ruimtevaartonderdelen | Minder instellingen en betere toegang | Meer programmeer- en verificatie-inspanningen |
| Frees-draai bewerking | Onderdelen met gedraaide en gefreesde kenmerken | Enkele klemming voor gemengde eigenschappen | Heeft een geschikte onderdeelgrootte en staafmateriaal nodig |
| Slijpen en fijne afwerking | Precisiepassingen, afdichtingsoppervlakken | Strakkere vlakheid en oppervlaktecontrole | Processtap en afhandeling toegevoegd |
Veel projecten gebruiken meer dan één van deze services achter elkaar. Een typisch voorbeeld is een gedraaide as die gefreesde vlakken, geboorde dwarsgaten, ontbramen en een oppervlaktebehandeling ontvangt. Wanneer al deze stappen door één fabrikant op een geïntegreerd platform worden afgehandeld, wordt het onderdeel gevolgd vanaf de ruwe voorraad tot aan de eindinspectie, zonder dat het in elke fase opnieuw wordt geciteerd of opnieuw wordt uitgelegd.
Kies eerst het CNC-proces op onderdeelgeometrie: frezen voor prismatische vormen, draaien voor ronde onderdelen en meerassig voor complexe toegang.
Hoe CNC-bewerking werkt: principes en machinestructuur
Door het basisprincipe te begrijpen, kun je een offerte lezen, een procesplan interpreteren en betere vragen stellen. CNC-bewerkingen volgen een herhaalbare keten: een CAD-model definieert de vorm, CAM-software zet de vorm om in gereedschapspaden, een postprocessor vertaalt die paden in machinespecifieke code en de machine voert de code uit terwijl sensoren en operators het resultaat monitoren.
Van CAD-model tot afgewerkt onderdeel
- Ontwerpinvoer: de klant levert een 3D-model aan en idealiter een 2D-tekening met toleranties, materialen, schroefdraad en oppervlaktevereisten.
- Beoordeling van de maakbaarheid: ingenieurs controleren de wanddikte, interne hoekradii, gatdiepte en tolerantiestapeling, en stellen vervolgens aanpassingen voor.
- CAM-programmering: gereedschapsbanen, snijgereedschappen, snelheden, voedingen en opspanningen worden op het scherm gepland en gesimuleerd.
- Opzet en eerste artikel: de operator klemt het materiaal vast, stelt de werkstukafwijkingen en gereedschapslengtes in en voert een eerste onderdeel uit voor inspectie.
- Productierun: het programma wordt herhaald terwijl controles tijdens het proces de slijtage van het gereedschap en de maatafwijking in de gaten houden.
- Afwerking en inspectie: het ontbramen, de oppervlaktebehandeling en de eindmeting worden vóór het verpakken voltooid.
Kernmachinestructuur
Een CNC-bewerkingsmachine is gebouwd rond een stijve basis en frame dat snijkrachten absorbeert. Lineaire geleidingen of kokerbanen dragen de bewegende assen, terwijl kogelomloopspindels of lineaire motoren de rotatie van de servomotor omzetten in nauwkeurige beweging. De spil houdt het snijgereedschap vast en roteert het, of, op een draaibank, het werkstuk. Een gereedschapswisselaar slaat meerdere gereedschappen op, zodat verschillende bewerkingen kunnen worden uitgevoerd zonder handmatige tussenkomst. De controller interpreteert het programma, coördineert de assen en verwerkt de feedback van encoders. Koelsystemen controleren de hitte en spoelen spanen weg van de snijzone.
Mechanische elementen
| Controle- en ondersteuningselementen
|
De nauwkeurigheid van een afgewerkt onderdeel hangt af van de hele keten, niet alleen van de machine. Thermische groei van de spil, gereedschapsslijtage, stabiliteit van de opspanning en zelfs de werkplaatstemperatuur hebben allemaal invloed op het resultaat. Ervaren fabrikanten beheren deze variabelen met opwarmroutines, standtijdlimieten, meetcycli en inspectie tijdens het proces. Volgens de gangbare praktijkgidsen voor machinale bewerking is het plannen van de klemmethode en de volgorde van de handelingen vaak net zo belangrijk als het selecteren van de machine zelf.
Waar de inspanning in een typisch project naar toe gaat
Kopers gaan er soms van uit dat de meeste projecttijd wordt besteed aan het snijden van metaal. In werkelijkheid is snijden slechts een deel van de workflow. Ontwerpbeoordeling, programmering, instelling, inspectie en afwerking samen nemen doorgaans een groter deel van de inspanning in beslag dan alleen de bewerkingsstap. Het volgende diagram toont een illustratieve distributie voor een typisch gebruikersonderdeel dat wordt afgehandeld via een geïntegreerde workflow.
Het diagram is een redactionele illustratie gebaseerd op gemeenschappelijke projectpatronen, niet op gemeten branchestatistieken, en de feitelijke verhoudingen veranderen naarmate de onderdelen complexer zijn. Het is opgenomen om te laten zien waarom coördinatie net zo belangrijk is als de spiltijd. Lees het als een planningshulpmiddel en niet als een maatstaf.
Merk op dat het grootste segment deel uitmaakt van de bewerking, maar dat dit nog steeds wordt gecompenseerd door de gecombineerde plannings- en verificatieplakken.
Uit het ringdiagram blijkt dat machinale bewerking ongeveer een derde van de totale inspanning in dit illustratieve project vertegenwoordigt, terwijl de overige twee derde wordt verdeeld over controle, programmering, inspectie en afwerking. Deze verdeling verklaart waarom een platform dat deze stappen coördineert vertragingen effectiever kan verminderen dan een winkel die alleen de snijsnelheid optimaliseert. Ontwerpbeoordeling en DFM hebben een kleiner aandeel, maar de beslissingen die daar worden genomen, hebben invloed op elk later onderdeel, zodat een kleine aandachtsinvestering in dat stadium herbewerking verderop in de keten kan voorkomen. Programmeren en instellen nemen een merkbaar deel in beslag, omdat zorgvuldige opspanning en simulatie zowel het onderdeel als de machine beschermen. Inspectie is een apart onderdeel, omdat meten een geplande handeling is en geen bijzaak. Afwerking en verpakking verschijnen in een contrasterende kleur om de lezers eraan te herinneren dat uiterlijk en bescherming deel uitmaken van het product. Teams die hun planning rond alle vijf de segmenten plannen, komen doorgaans minder voor verrassingen te staan bij de bezorging.
Snijden is slechts een deel van het werk, dus beoordeel een CNC-bewerkingsleverancier op de volledige workflow en niet alleen op het aantal machines.
Materialen, toleranties en oppervlakteopties voor CNC-gefreesde onderdelen
Materiaalkeuze is een van de eerste en meest consequente beslissingen in een CNC-project. Het beïnvloedt sterkte, gewicht, corrosiegedrag, bewerkingstijd, gereedschapsslijtage en de beschikbare oppervlaktebehandelingen. Een deskundige fabrikant van CNC-bewerkingen zal vragen stellen over de gebruiksomgeving, belasting, temperatuur en bijpassende onderdelen voordat hij een materiaal aanbeveelt.
Gemeenschappelijke metalen
- Aluminium legeringen: wordt veel gebruikt voor behuizingen, beugels en warmteafvoerende onderdelen omdat ze efficiënt worden bewerkt en een goede sterkte-gewichtsverhouding bieden.
- Roestvrij staal: geselecteerd vanwege corrosieweerstand en sterkte in apparatuur, voedselcontact en maritieme omgevingen, hoewel ze zorgvuldiger snijparameters nodig hebben.
- Koolstof- en gelegeerde staalsoorten: gekozen voor assen, tandwielen en structurele onderdelen die sterkte nodig hebben en een warmtebehandeling kunnen ondergaan.
- Messing en koperlegeringen: gewaardeerd om elektrische geleidbaarheid, lagergedrag en aantrekkelijk uiterlijk.
- Titanium legeringen: gebruikt waar hoge sterkte en laag gewicht beide belangrijk zijn, met langzamer snijden en een grotere gereedschapsbehoefte.
Veel voorkomende technische kunststoffen
- POM (acetaal): maatvast en lage wrijving, populair voor tandwielen, bussen en precisiegeleiders.
- Nylon: sterk en slijtvast, geschikt voor rollen, slijtplaten en structurele plastic onderdelen.
- PEEK en soortgelijke hoogwaardige kunststoffen: gebruikt waar temperatuur en chemische weerstand van belang zijn.
- Acryl en polycarbonaat: gekozen voor transparante afdekkingen, lichtgeleiders en beschermpanelen.
| Materiaal groep | Bewerkbaarheid | Typisch gebruik | Veel voorkomende afwerkingsopties |
|---|---|---|---|
| Aluminium legeringen | Over het algemeen gemakkelijk | Behuizingen, frames, koellichamen | Anodiseren, parelstralen, schilderen |
| Roestvrij staal | Matig tot veeleisend | Corrosiebestendige componenten | Passiveren, polijsten, parelstralen |
| Gelegeerde staalsoorten | Matig | Assen, tandwielen, armaturen | Warmtebehandeling, beplating, coating |
| Messing en koper | Over het algemeen goed | Connectoren, fittingen, decoratieve onderdelen | Polijsten, plateren |
| Technische kunststoffen | Goed, met hittecontrole | Isolatoren, geleiders, afdekkingen | Damppolijsten, verven, textureren |
Tolerantie en oppervlakkige verwachtingen
Algemene bewerkingsrichtlijnen beschouwen een tolerantie van ongeveer plus of min 0,05 mm vaak als een gebruikelijk uitgangspunt voor standaard CNC-werk, waarbij strakkere waarden mogelijk zijn wanneer de tekening, het materiaal en de machine-instellingen dit ondersteunen. Nauwere toleranties vereisen normaal gesproken een zorgvuldiger bevestigings-, inspectie- en soms afwerkingstraject, dus het is verstandig om alleen de afmetingen aan te halen die er echt toe doen voor pasvorm en functie. Als u elke dimensie als cruciaal markeert, wordt het moeilijker om een onderdeel te produceren en te verifiëren zonder de prestaties te verbeteren.
Oppervlakteruwheid is afhankelijk van gereedschap, voeding, materiaal en strategie. Een pas bewerkt oppervlak kan fijne gereedschapssporen vertonen die acceptabel zijn voor interne kenmerken, maar niet voor zichtbare vlakken. Secundaire behandelingen zoals parelstralen, anodiseren, schilderen, polijsten of plateren kunnen het uiterlijk verbeteren en het oppervlak beschermen. Omdat Jiaheng verf en andere oppervlaktebehandelingen samen met machinale bewerking aanbiedt, kunnen klanten het uiteindelijke uiterlijk specificeren als onderdeel van hetzelfde project in plaats van een afzonderlijke leverancier van afwerkingen te coördineren.
Specificeer alleen nauwe toleranties waar de pasvorm en functie dit vereisen, en stem het materiaal en de afwerking af op de werkomgeving.
Geïntegreerd Smart Manufacturing Platform: hoe de workflow is gestructureerd
Een geïntegreerd slim productieplatform is een verbonden productieomgeving waarin ontwerpgegevens, procesplannen, machinecapaciteit, kwaliteitsregistraties en logistiek worden beheerd via één systeem en één team. Het woord slim verwijst minder naar een enkel gadget en meer naar de manier waarop informatie stroomt. Wanneer een onderdeelrevisie wijzigt, werkt het platform het programma, het inspectieplan en de planning samen bij, waardoor het risico wordt verkleind dat één team vanuit een verouderde tekening werkt.
Hoofdlagen van een geïntegreerd platform
- Klantinterfacelaag: bestandsupload, vastleggen van vereisten, feedback op offertes en volgen van bestellingen.
- Technische laag: beoordeling van de maakbaarheid, processelectie, CAM-programmering en simulatie.
- Productielaag: CNC-bewerking, 3D-printen, replicatie van siliconenmallen en assemblageondersteuning gepland tegen de beschikbare capaciteit.
- Kwaliteitslaag: eerste artikelinspectie, procescontroles, eindmeting en registratie gekoppeld aan de onderdeelrevisie.
- Afwerkings- en opleveringslaag: ontbramen, verven en oppervlaktebehandelingen, verpakking en verzendingsvoorbereiding.
In deze structuur is CNC-bewerking een van de vele productieroutes die dezelfde technische en kwaliteitsbasis delen. Een project kan beginnen als een 3D-geprint prototype van hars of nylon om de vorm en pasvorm te verifiëren, verder te gaan als een CNC-gefreesd metalen prototype om de functie te testen en vervolgens over te gaan tot replicatie van siliconenmatrijzen voor kleine batches gegoten onderdelen. Omdat elke stap op één platform plaatsvindt, reizen tekeningen en notities mee met het project in plaats van dat ze voor elke nieuwe leverancier opnieuw worden geschreven.
Voordelen voor B2B-kopers
Voordelen voor technische teams
| Voordelen voor inkoopteams
|
Voor OEM- en ODM-klanten is een geïntegreerde aanpak vooral nuttig. Een OEM-koper levert doorgaans voltooide tekeningen en verwacht een getrouwe reproductie, dus herhaalbaarheid en documentatie zijn het belangrijkst. Een ODM-koper kan beginnen met een concept of een ruw model en van de fabrikant verwachten dat hij ontwerpverbeteringen aanbrengt. Een platform met een ervaren ontwerpteam, bewerkingsmogelijkheden en afwerking onder één dak kan beide modellen bedienen zonder de klant te dwingen het project over meerdere bedrijven te verdelen.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. werkt op deze manier als OEM- en ODM-fabrikant. Het ontwerpteam zet klantideeën om in praktische, aantrekkelijke productontwerpen en de diensten omvatten 3D-printen in hars, nylon en metaal, geavanceerde machinale bewerking, replicatie van siliconenmatrijzen voor efficiënte productie van kleine batches, en oppervlaktebehandelingen zoals schilderen. Het doel is om klanten op één platform van ontwerp naar eindproduct te laten gaan, waardoor communicatietijd wordt bespaard en de coördinatie-inspanningen worden verminderd.
Een geïntegreerd platform houdt ontwerp, bewerking, afwerking en inspectie op één dataketen, wat de communicatielussen verkort en herwerk vermindert.
Toepassingen en selectiepunten voor CNC-bewerkingsdiensten
CNC-bewerkingen worden in een breed scala van industrieën gebruikt omdat zowel prototypes als productieonderdelen in veeleisende materialen worden verwerkt. De beslissing om het te gebruiken en de manier waarop u het specificeert, moeten aansluiten bij de behoeften van de toepassing. In de onderstaande tabel worden typische toepassingsgebieden gescheiden van de selectiepunten die er het meest toe doen als u een leverancier van CNC-bewerkingen kiest.
Typische toepassingsgebieden
| Selectiepunten om te controleren
|
Hoe te kiezen per projectfase
In de conceptfase zijn snelheid en flexibiliteit belangrijker dan een perfecte oppervlaktekwaliteit, dus 3D-printen met hars of nylon kan de snellere manier zijn om de vorm te testen. Wanneer het ontwerp moet worden getest in echte materialen met echte belastingen, zijn CNC-gefreesde prototypes de betere route. In de pilotfase kunnen kleine batches worden geproduceerd door CNC-bewerking of door replicatie van siliconenmallen, afhankelijk van de geometrie en het materiaal. In de productiefase worden herhaalde CNC-bestellingen of andere processen geselecteerd op basis van volume, kostenstructuur en kwaliteitsdoelstellingen.
Praktische selectiechecklist
- Definieer de functie van het onderdeel en de belasting, temperatuur en omgeving waarmee het te maken krijgt.
- Selecteer het materiaal en bevestig dat er geschikte voorraad- en afwerkingsopties bestaan.
- Markeer kritische afmetingen en versoepel de rest tot redelijke algemene toleranties.
- Vraag om een beoordeling van de maakbaarheid en overweeg voorgestelde aanpassingen.
- Maak overeenstemming over de oppervlaktebehandeling, de inspectieomvang en de verpakking voordat de productie begint.
Door deze checklist te volgen, kunnen kopers het aantal revisies beperken en blijft het gesprek met de fabrikant van de CNC-bewerkingsmachine op de feiten gericht. Het maakt offertes bovendien makkelijker vergelijkbaar, omdat iedere leverancier op dezelfde duidelijk omschreven behoefte inspeelt.
Hoe goed CNC-bewerkingen voldoen aan algemene eisen
Voordat u een definitieve keuze maakt, helpt het om de sterke punten en beperkingen van CNC-bewerkingen naast elkaar te bekijken. Het onderstaande diagram geeft een relatieve geschiktheidsscore weer voor zes typische vereisten. De scores zijn een redactionele beoordeling op basis van algemene machinekennis en niet op basis van gemeten gegevens.
Hogere waarden geven aan dat CNC-bewerking over het algemeen goed aan deze eis voldoet, terwijl lagere waarden aangeven dat een ander proces het overwegen waard kan zijn. De enkele contrasterende balk markeert het gebied waar ontwerp voor CNC doorgaans de meeste aandacht behoeft.
Gebruik de tabel als snelle oriëntatie voordat u gedetailleerd advies vraagt voor een specifiek onderdeel.
Uit het staafdiagram blijkt dat CNC-bewerking het hoogst scoort op maatnauwkeurigheid, materiaalbereik en batchherhaalbaarheid. Deze drie sterke punten verklaren waarom het proces zo gebruikelijk is voor functionele prototypes en precisieproductieonderdelen. De kwaliteit van de oppervlakteafwerking scoort ook goed, omdat een bewerkt oppervlak vaak slechts een lichte afwerking behoeft voordat het klaar is voor gebruik of coating. De snelheid voor losse onderdelen scoort iets lager, omdat programmeren en instellen tijd kost, zelfs als er maar één stuk nodig is. De onderste staaf behoort tot de complexe interne geometrie, waarbij gesloten holtes en diepe interne kanalen moeilijk te bereiken zijn voor een snijgereedschap. Wanneer een onderdeel afhankelijk is van dergelijke kenmerken, kan additieve productie of gieten een betere primaire route zijn, of kan het ontwerp worden opgesplitst in verschillende machinaal bewerkte componenten die daarna worden geassembleerd.
Stem het proces af op de vereisten: CNC-bewerking leidt tot nauwkeurigheid en materiaalkeuze, terwijl complexe interne vormen mogelijk een andere route vereisen.
Gedetailleerde vergelijking: CNC-bewerking versus 3D-printen versus replicatie van siliconenvormen
De meeste productteams kiezen niet voor één proces gedurende de hele levensduur van een product. Ze bewegen zich tussen processen naarmate de hoeveelheid, het materiaal en de volwassenheid van het ontwerp veranderen. Het vergelijken van CNC-bewerking met 3D-printen van hars of nylon en met replicatie van siliconenmallen laat zien waar elke route past, en waarom een fabrikant die ze alle drie op één platform aanbiedt, de overgang soepel kan begeleiden.
| Factor | CNC-bewerking | 3D printen | Replicatie van siliconen mallen |
|---|---|---|---|
| Materiaal bereik | Metalen en technische kunststoffen | Harsen, nylon en sommige metalen | Gegoten harsen van het polyurethaantype |
| Geometrie vrijheid | Beperkt door toegang tot het gereedschap | Hoog, inclusief interne kanalen | Afhankelijk van het masteronderdeel en de matrijssplitsing |
| Typische nauwkeurigheid | Hoog, geschikt voor nauwkeurige pasvormen | Goed, varieert per technologie | Goed, volgt het mastergedeelte |
| Oppervlakteconditie | Bewerkt oppervlak, afwerking optioneel | Laaglijnen moeten mogelijk worden afgewerkt | Glad, repliceert het masteroppervlak |
| Beste hoeveelheidsbereik | Eén stuk om batches te herhalen | Van één stuk tot een paar stuks | Kleine batches van vergelijkbare onderdelen |
| Mechanische sterkte | Gelijk aan het vaste materiaal | Varieert afhankelijk van materiaal en oriëntatie | Afhankelijk van de gebruikte hars |
| Typische rol | Functionele prototypes en onderdelen voor eindgebruik | Vroege vorm- en pasvormmodellen | Uiterlijk- en functionele onderdelen in kleine batches |
Uit de tabel blijkt dat geen van de drie routes in elke categorie wint. CNC-bewerking is het sterkst waar materiaaleigenschappen en nauwkeurigheid van belang zijn. 3D-printen is het sterkst waar geometrievrijheid en snelheid voor een enkel conceptmodel van belang zijn. De replicatie van siliconenmallen is het sterkst wanneer een team een klein aantal consistente, mooie onderdelen van één goedgekeurde meester nodig heeft. In de praktijk gebruiken veel projecten ze alle drie op verschillende punten, en de volgorde wordt bepaald door wat het team in elke fase moet leren.
Hoe de doorlooptijd verandert met de batchgrootte
De doorlooptijd is van meer afhankelijk dan alleen de machinesnelheid. Het omvat programmeren, matrijzen maken, uitharden, afwerken en inspectie, en elke route heeft een ander vast gedeelte. Het volgende lijndiagram illustreert hoe de relatieve doorlooptijd van elke route kan veranderen naarmate de batchgrootte groeit. De waarden zijn een illustratieve index en geen gemeten benchmark.
Een hogere index betekent een langere totale doorlooptijd voor die batchgrootte. De grafiek is bedoeld om de vorm van elke curve weer te geven, niet om een specifieke leverdatum te voorspellen.
De werkelijke planningen zijn afhankelijk van de onderdeelgrootte, het materiaal, de afwerking en de huidige capaciteit.
Gebruik de vergelijking in de praktijk
- Gebruik 3D-printen om vorm, montage en ergonomie vroeg in de ontwerpcyclus te controleren.
- Gebruik CNC-bewerking wanneer het onderdeel moet worden getest in het uiteindelijke materiaal of als er sprake is van nauwe toleranties.
- Gebruik replicatie van siliconenmallen als u meerdere uiterlijke of functionele onderdelen van één goedgekeurde master nodig heeft.
- Vraag uw fabrikant om de volgorde aan te bevelen in plaats van elke fase in één proces te dwingen.
De meest efficiënte projecten combineren routes: 3D-printen voor vorm, CNC-bewerking voor functie en siliconenreplicatie voor kleine batches.
Kwaliteitscontrole, inspectie en oppervlakteafwerking
Kwaliteit bij CNC-bewerkingen is het resultaat van planning, en niet alleen van eindcontrole. Een betrouwbare workflow definieert wat er wordt gemeten, hoe het wordt gemeten en wat er gebeurt als een dimensie buiten zijn limiet valt. Op een geïntegreerd platform worden deze beslissingen samen met de onderdeelrevisie vastgelegd, zodat bij nabestellingen dezelfde inspectielogica wordt toegepast.
Inspectiefasen
- Controle inkomend materiaal: bevestig de kwaliteit, grootte en staat van de ruwe voorraad voordat de bewerking begint.
- Inspectie eerste artikel: meet het eerste deel aan de hand van de tekening voordat de volledige batch wordt vrijgegeven.
- Controles tijdens het proces: bemonster kritische afmetingen tijdens de run om gereedschapsslijtage of drift te detecteren.
- Eindinspectie: controleer vóór het verpakken de afmetingen, schroefdraadpassingen, visuele staat en oppervlakteafwerking.
Typische meetinstrumenten zijn onder meer schuifmaten, micrometers, hoogtemeters, binnenmeters, draadmeters en coördinatenmeetmachines voor complexe geometrie. De keuze van het gereedschap hangt af van de tolerantie: een algemene afmeting kan worden gecontroleerd met een schuifmaat, terwijl voor een nauwkeurige pasvorm mogelijk een nauwkeurigere methode nodig is. Door duidelijke communicatie over welke functies van cruciaal belang zijn, kan de fabrikant de meettijd indelen waar dat nodig is.
Ontbramen en afwerken
Elk bewerkt onderdeel verlaat de snijstap met wat bramen en scherpe randen. Door te ontbramen worden deze met de hand verwijderd, door te tuimelen of met speciaal gereedschap, en het is een belangrijke factor in hoe veilig en bruikbaar het onderdeel aanvoelt. Oppervlaktebehandelingen voegen vervolgens uitstraling of bescherming toe. Parelstralen produceert een uniforme, matte textuur. Anodiseren verbetert het oppervlak van aluminium. Verven en coaten voegen kleur en bescherming toe, terwijl polijsten een gladder uiterlijk geeft. Omdat bij afwerking de afmetingen enigszins kunnen veranderen, zoals de laagdikte op een pasvlak, moet in de tekening worden aangegeven welke oppervlakken worden gemaskeerd of vrijgehouden van behandeling.
Veelvoorkomende oorzaken van kwaliteitsproblemen
- Onduidelijke tekeningen met ontbrekende toleranties of tegenstrijdige opmerkingen.
- Kenmerken waar het gereedschap niet bij kan, zoals diepe, smalle zakken met scherpe binnenhoeken.
- Dunne wanden die trillen of vervormen tijdens het snijden.
- Afwerking waar bij het dimensioneren geen rekening mee is gehouden.
De meeste van deze problemen kunnen worden voorkomen door een vroege beoordeling van de maakbaarheid. Goede fabrikanten wijzen op risicovolle kenmerken, stellen kleine radiussen of dikkere ribben voor en leggen de reden voor elke suggestie uit. Klanten die redelijke ontwerpaanpassingen accepteren, krijgen doorgaans onderdelen die gemakkelijker te bewerken zijn, gemakkelijker te inspecteren en consistenter van batch tot batch.
Plan inspectie en afwerking samen met de bewerking, want afmetingen, coatings en uiterlijk beïnvloeden elkaar.
Onderhoudsrichtlijnen voor CNC-apparatuur en machinaal bewerkte onderdelen
Onderhoud heeft invloed op twee dingen die kopers belangrijk vinden: de stabiliteit van de machines die hun onderdelen produceren, en de levensduur van de onderdelen zelf. Als u beide begrijpt, kunt u weloverwogen vragen stellen wanneer u een leverancier auditeert, en kunt u na levering zorgen voor bewerkte componenten.
Onderhoudspraktijken voor machines
Een goed draaiende CNC-faciliteit volgt een onderhoudsschema op basis van de aanbevelingen van de machinefabrikant en zijn eigen ervaring. Dagelijkse taken omvatten doorgaans het verwijderen van spanen uit het werkgebied, het controleren van het koelvloeistofniveau en de concentratie, het inspecteren van het smeersysteem en het verifiëren dat de gereedschapshouders en de spilconus schoon zijn. Wekelijkse of maandelijkse taken kunnen het controleren van wegafdekkingen, filters, luchttoevoer en asspeling omvatten. Taken met langere tussenpozen omvatten geometriecontroles, controles van de spilconditie en vervanging van slijtageonderdelen. Volgens de algemene richtlijnen voor het onderhoud van werktuigmachines is consistent routinewerk effectiever dan incidentele grote reparaties.
| Interval | Typische taak | Doel |
|---|---|---|
| Elke dienst | Spaanders verwijderen, koelvloeistof controleren, gereedschapshouders afvegen | Houd de snijzone schoon en stabiel |
| Wekelijks | Controleer de smering, filters en afdekkingen | Verminder slijtage aan bewegende delen |
| Maandelijks | Inspecteer de luchttoevoer, riemen, bevestigingen en gereedschapswisselaar | Voorkom ongeplande stilstand |
| Periodiek | Controleer de asgeometrie en de toestand van de spil | Handhaaf de positioneringsnauwkeurigheid |
| Zoals nodig | Kalibreer sondes en meetinstrumenten | Houd meetresultaten betrouwbaar |
Zorg voor afgewerkte bewerkte onderdelen
- Aluminium onderdelen: houd ze schoon en droog en vermijd contact met sterke alkalische reinigingsmiddelen die kale of licht behandelde oppervlakken kunnen aantasten.
- Stalen onderdelen: breng een beschermende olie of coating aan als ze voor langere tijd worden opgeslagen, omdat blank staal kan corroderen in vochtige lucht.
- Kunststof onderdelen: houd ze uit de buurt van oplosmiddelen en langdurige hitte, tenzij de kwaliteit geschikt is voor die omstandigheden.
- Ingepaste en glijdende eigenschappen: gebruik een geschikt smeermiddel en vermijd te strak aandraaien, waardoor de schroefdraad in zachtere materialen kan strippen.
- Geverfde of gecoate onderdelen: reinig met milde schoonmaakmiddelen en vermijd schuursponsjes die krassen op het oppervlak kunnen veroorzaken.
Opslag en behandeling
Precisieonderdelen moeten worden gehanteerd met schone handen of handschoenen en worden bewaard in een beschermende verpakking die contact tussen scherpe randen en afgewerkte oppervlakken voorkomt. Onderdelen met kritische boringen of schroefdraad hebben baat bij doppen of pluggen. Opslagruimtes moeten droog zijn en redelijk stabiel in temperatuur, wat corrosie en dimensionale beweging beperkt, vooral bij kunststoffen die vocht absorberen. Duidelijke etikettering d.m.v. tekeningnummer en revisie voorkomt bovendien het gebruik van een verouderd onderdeel in een montage.
Klanten die van plan zijn hetzelfde onderdeel opnieuw te bestellen, moeten de revisie van de tekening en het inspectierapport bij elkaar houden, en moeten de fabrikant op de hoogte stellen wanneer er wijzigingen zijn aangebracht. Een geïntegreerd platform slaat deze informatie op, waardoor herhaalbestellingen sneller verlopen en de kans kleiner wordt dat er per ongeluk een oudere revisie wordt geproduceerd.
Routinematig machineonderhoud en verstandige opslag beschermen zowel de productienauwkeurigheid als de levensduur van afgewerkte onderdelen.
Een CNC-bewerkingsfabrikant en -leverancier kiezen voor langetermijnprojecten
Het selecteren van een CNC-bewerkingsfabrikant is niet alleen een technische keuze, maar ook een relatiebeslissing. De juiste partner moet uw product begrijpen, duidelijk communiceren en zich aanpassen naarmate uw volume en ontwerp evolueren. Wanneer u kandidaten vergelijkt, kijk dan verder dan de machinelijst en bedenk hoe elk bedrijf het hele proces beheert, van aanvraag tot levering.
Vragen die de moeite waard zijn om aan een leverancier te stellen
- Welke materialen en procestypes kunt u in eigen beheer verwerken en welke worden uitbesteed?
- Geeft u feedback over de maakbaarheid vóór de productie, en wie geeft deze?
- Hoe documenteert u inspectieresultaten en kunt u deze bij elke zending delen?
- Kunt u prototypes, kleine batches en herhaalbestellingen op hetzelfde platform ondersteunen?
- Wat surface treatments are available, and are they managed under the same project?
- Hoe gaat u om met ontwerpwijzigingen en revisiecontrole?
Leveranciers die deze vragen open en specifiek beantwoorden, zijn doorgaans beter voorbereid op het ondersteunen van een langetermijnrelatie. Vage antwoorden of een onwil om procesdetails te bespreken zijn een signaal om meer informatie te vragen voordat u een belangrijke bestelling plaatst.
Waarom een one-stop-platform langdurige partnerschappen bevordert
Overweeg een product dat begint als een idee en zich ontwikkelt via prototyping, validatie, pilotbuilds en voortdurende levering. Als in elke fase een andere leverancier wordt gebruikt, wordt de ontwerpbedoeling herhaaldelijk uitgelegd, worden bestanden opnieuw geformatteerd en stapelen zich kleine misverstanden op. Wanneer dezelfde fabrikant ontwerpondersteuning, 3D-printen, CNC-bewerking, replicatie van siliconenmallen en oppervlaktebehandeling verzorgt, wordt de kennis die in de vroege stadia is opgebouwd, voortgezet. Dit is het voordeel dat een geïntegreerd slim productieplatform biedt aan een groeiend bedrijf.
Jiaheng positioneert zichzelf als een betrouwbare langetermijnpartner voor industriële ontwikkeling. Dankzij de one-stop-service kunnen klanten het traject van ontwerp tot product op één platform voltooien, wat tijd en coördinatie-inspanningen bespaart. Voor kopers die een CNC-bewerkingsleverancier nodig hebben die ook prototypes, kleine batches en afwerkingen kan ondersteunen, elimineert deze structuur verschillende overdrachten die projecten doorgaans vertragen.
Een goed onderzoek voorbereiden
- Zorg voor een 3D-model in een gebruikelijk neutraal formaat, samen met een 2D-tekening met de kritische afmetingen.
- Vermeld het materiaal, de hoeveelheid, de afwerkingsvereiste en het beoogde leveringsvenster.
- Beschrijf de functie van het onderdeel, zodat ingenieurs betere suggesties kunnen doen.
- Vermeld eventuele op elkaar aansluitende onderdelen, montageomstandigheden of blootstelling aan het milieu.
Een volledig onderzoek vermindert het heen-en-weer-werk en stelt de fabrikant in staat snel een verstandig procesplan voor te stellen. Het laat ook zien dat de koper het onderdeel begrijpt, wat een productieve werkrelatie vanaf de eerste uitwisseling ondersteunt.
Kies een partner die prototypes, kleine batches en afwerkingen samen kan ondersteunen, zodat de ontwerpkennis van fase naar fase wordt overgedragen.
Veelgestelde vragen over CNC-bewerkingsservices
Wat are CNC machining services?CNC-bewerking services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
Wat is an integrated smart manufacturing platform?Het is een verbonden productieomgeving waar ontwerpgegevens, procesplanning, bewerking, kwaliteitsregistratie en logistiek samen worden beheerd. Het platform houdt revisies, aantekeningen en inspectieresultaten gekoppeld aan elk onderdeel. Voor kopers betekent dit duidelijkere communicatie, minder overdrachten en consistentere nabestellingen. |
Welke materialen kunnen worden gebruikt voor CNC-gefreesde onderdelen?Veel voorkomende keuzes zijn aluminiumlegeringen, roestvrij staal, gelegeerd staal, messing, koper en titanium, evenals technische kunststoffen zoals POM, nylon, acryl en PEEK. De juiste keuze hangt af van sterkte, gewicht, omgeving, temperatuur en afwerkingsbehoeften. Een fabrikant kan geschikte opties aanbevelen nadat hij uw aanvraag heeft beoordeeld. |
Hoe nauwkeurig is CNC-bewerking?Algemene bewerkingsrichtlijnen gaan vaak uit van plus of min 0,05 mm als algemeen uitgangspunt, en nauwere toleranties kunnen worden bereikt als het onderdeelontwerp, het materiaal, de opspanning en de inspectiemethode dit toelaten. Strakkere waarden vereisen meestal meer procescontrole, dus het is verstandig om ze alleen toe te passen op kenmerken die de pasvorm en functie beïnvloeden. |
Wanneer moet ik kiezen voor CNC-bewerking in plaats van 3D-printen?CNC-bewerking is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Kan CNC-bewerking worden gebruikt voor zowel prototypes als kleine series?Ja. Omdat het proces wordt aangestuurd door een programma, kan het één prototype produceren of hetzelfde onderdeel in een batch herhalen met consistente resultaten. Voor sommige op het uiterlijk gerichte kleine batches kan ook replicatie van siliconenmallen worden overwogen. Een one-stop-fabrikant kan u adviseren welke route bij uw hoeveelheid en materiaal past. |
Wat information should I send when I request a quotation?Stuur een 3D-model, een 2D-tekening waarin de kritische afmetingen, het materiaal, de hoeveelheid, de afwerkingseisen en uw streefschema zijn aangegeven. Een korte beschrijving van hoe het onderdeel wordt gebruikt, helpt ingenieurs verbeteringen voor te stellen. Volledige informatie verkort het offerteproces en vermindert latere wijzigingen. |
Wat surface finishes are available after machining?Typische mogelijkheden zijn ontbramen, parelstralen, polijsten, anodiseren voor aluminium, schilderen en diverse coatings. De geschikte optie is afhankelijk van het materiaal, de omgeving en de uitstraling die u wenst. Vermeld eventuele ondergronden die onbehandeld moeten blijven, zoals precisiepassingen, zodat daar in het afwerkingsplan rekening mee gehouden kan worden. |
Duidelijke tekeningen, realistische toleranties en vroege communicatie met uw CNC-bewerkingsleverancier zijn de meest betrouwbare manieren om vertragingen te voorkomen.
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
