- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

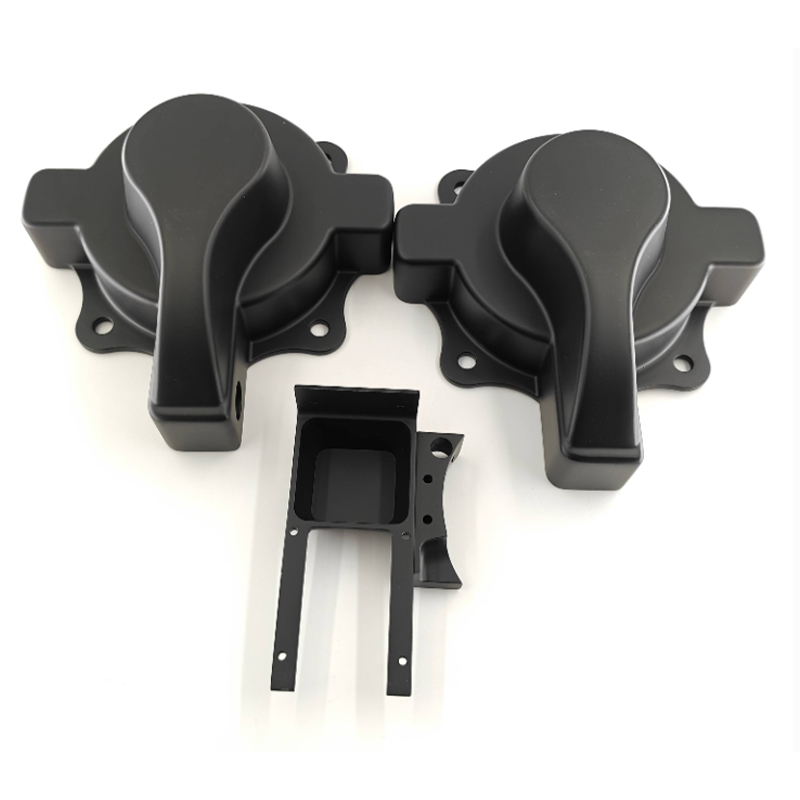
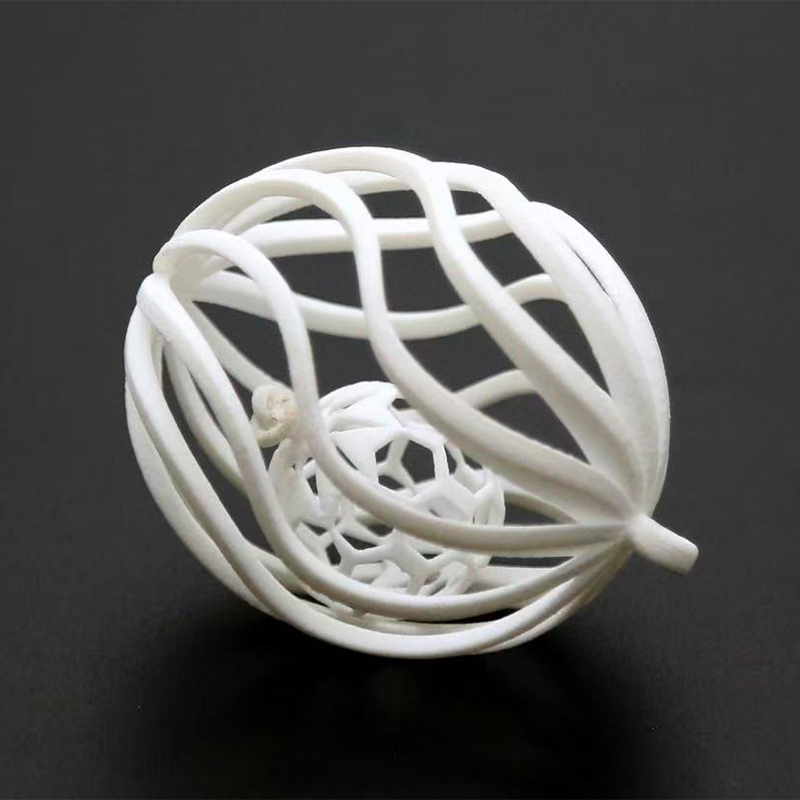
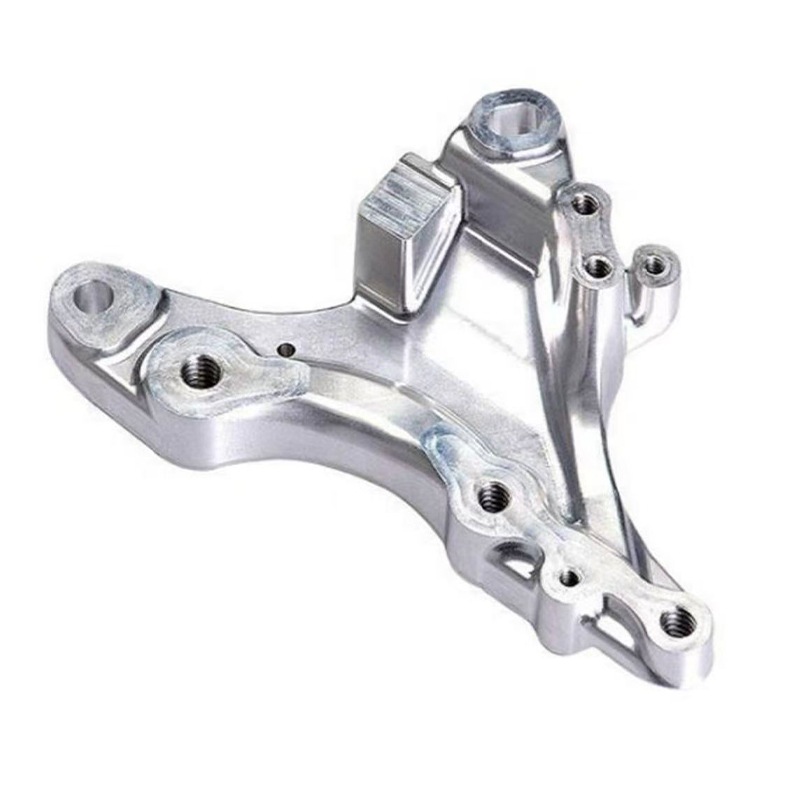
Hoe u 3D-printservices kiest voor prototypes en productie
3D-printdiensten : het korte antwoord op het kiezen van de juiste aanbieder
De juiste aanbieder van 3D-printdiensten is degene wiens proces, materialen en afwerking overeenkomen met wat uw onderdeel moet doen, niet degene met de langste machinelijst. In de praktijk kiezen de meeste kopers uit vier beproefde routes: SLA- of DLP-hars voor fijne detailss en gladde oppervlakken, SLS-nylon voor functionele onderdelen, SLM-metaal voor sterke of aan hitte blootgestelde onderdelen, en FDM-plastic voor grote, vroege modellen. Door de match vanaf het begin goed te regelen, bespaart u meer tijd dan eventuele onderhandelingen later.
Dit is een situatie die we vaak zien. Een engineeringteam heeft een behuizingsontwerp dat over drie maanden naar het spuitgietproces gaat. Ze hebben tien onderdelen nodig die eruit zien als het eindproduct voor een beurs, en nog eens twintig die een valtest en een paar weken veldwerk kunnen doorstaan. Dat zijn twee verschillende banen. Het verzenden van beide naar dezelfde machine brengt meestal het uiterlijk of de sterkte in gevaar, terwijl goede 3D-printdiensten het werk verdelen: hars en verf voor de showmonsters, nylon voor de valtest.
Dezelfde logica is van toepassing wanneer u zoekt naar een Chinese fabrikant of leverancier van 3D-printdiensten. Een capabele partner accepteert niet zomaar uw bestand en drukt op print. Ze controleren de wanddikte, vragen waar het onderdeel zal worden gebruikt, stellen een geschikter materiaal voor en vertellen u vooraf welke oppervlakken moeten worden bewerkt of geverfd. Dat gesprek is een sterker signaal van kwaliteit dan welke apparatuurlijst dan ook.
Deze handleiding is geschreven voor productontwerpers, ingenieurs en inkoopteams die prototypes, mallen, kleine batches en eindgebruiksonderdelen bestellen. Het behandelt de volgende onderwerpen:
- De belangrijkste soorten aangepaste 3D-printservices en wat ze allemaal goed doen
- Hoe een taak van een digitaal bestand naar een voltooid onderdeel gaat
- Hoe te kiezen tussen hars-, nylon- en metalen materialen
- Wanneer CNC-bewerking of replicatie van siliconenmallen beter geschikt is
- Hoe je een commerciële leverancier van 3D-printdiensten vergelijkt op de punten die er toe doen
- Hoe zorg je voor gedrukte onderdelen na levering?
Begin met wat het onderdeel moet doen en kies vervolgens het proces; het omkeren van die volgorde is de meest voorkomende oorzaak van herbewerking.
Veel voorkomende soorten 3D-printdiensten en hun kenmerken
ISO/ASTM 52900, de norm die termen voor additive manufacturing definieert, groepeert de technologie in zeven procesfamilies. Commerciële 3D-printdiensten baseren hun aanbod meestal op drie daarvan: vatfotopolymerisatie (SLA en DLP), poederbedfusie (SLS en SLM) en materiaalextrusie (FDM). Blader door de onderstaande kaarten om te zien hoe ze zich in echte projecten gedragen.
-
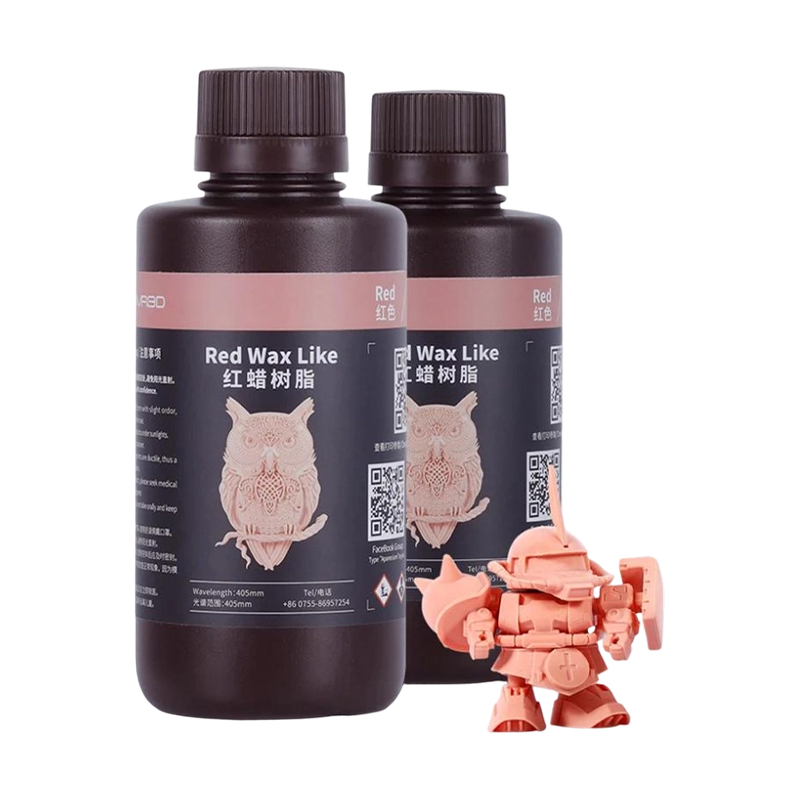
SLA-hars
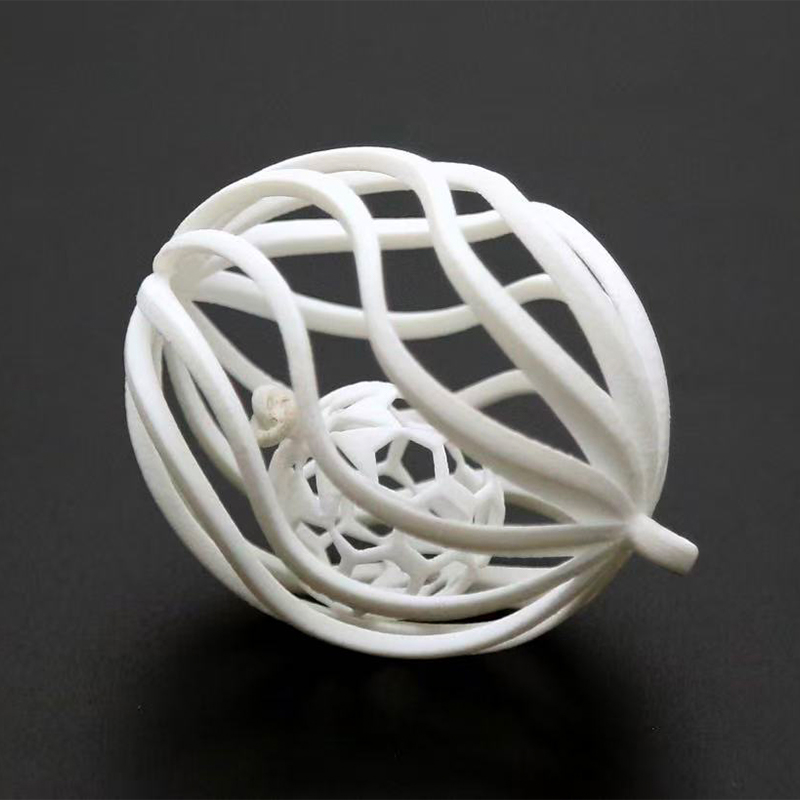
Een UV-laser hardt vloeibare hars laag voor laag uit. Het is sterk op fijne kenmerken, scherpe randen en gladde oppervlakken.
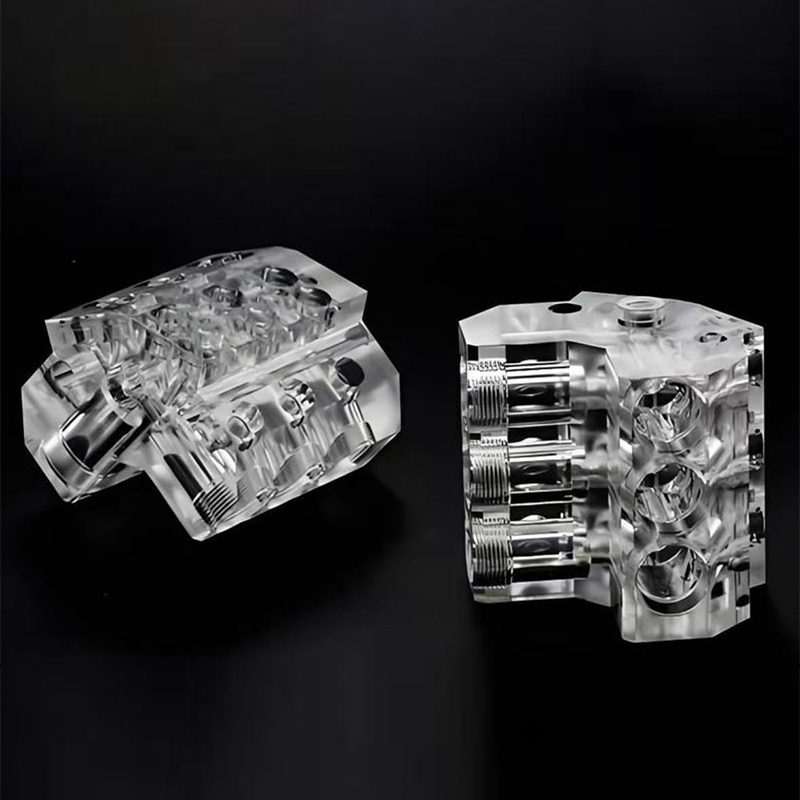
Typische toepassingen: uiterlijkmodellen, masterpatronen, heldere onderdelen en kleine behuizingen.
Let op: broosheid van sommige harsen en langzame vergeling bij langdurige blootstelling aan UV.
-
DLP-hars
Een projector hardt een hele laag in één keer uit, zodat de bouwtijd stabiel blijft, zelfs als er veel kleine onderdelen op één plaat liggen.
Typische toepassingen: kleine gedetailleerde onderdelen, connectoren, miniatuurcomponenten en patroonbatches.
Let op: een kleiner bouwoppervlak dan veel lasergebaseerde machines.
-
SLS-nylon
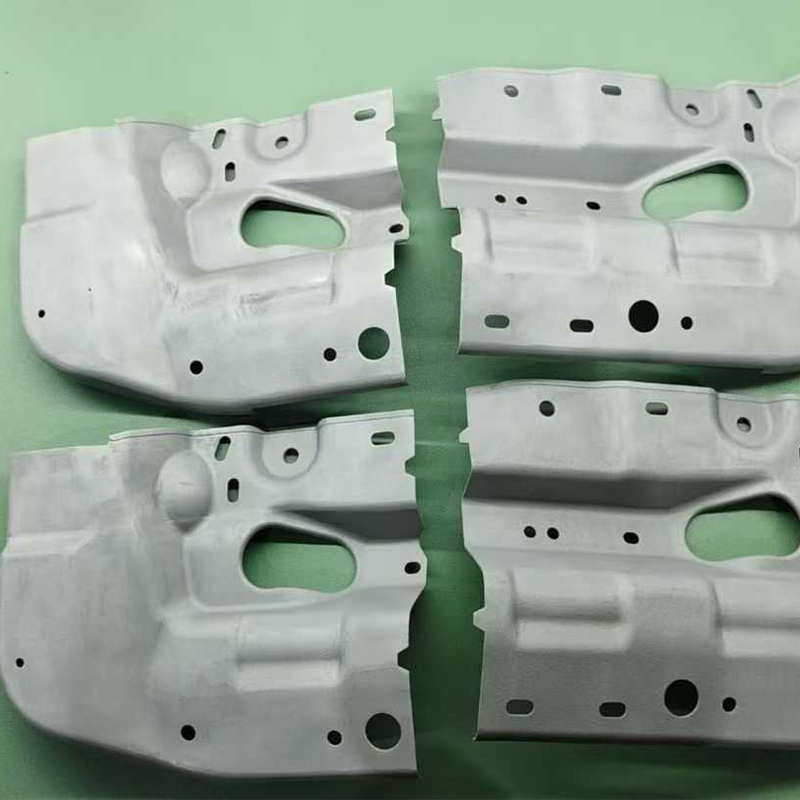
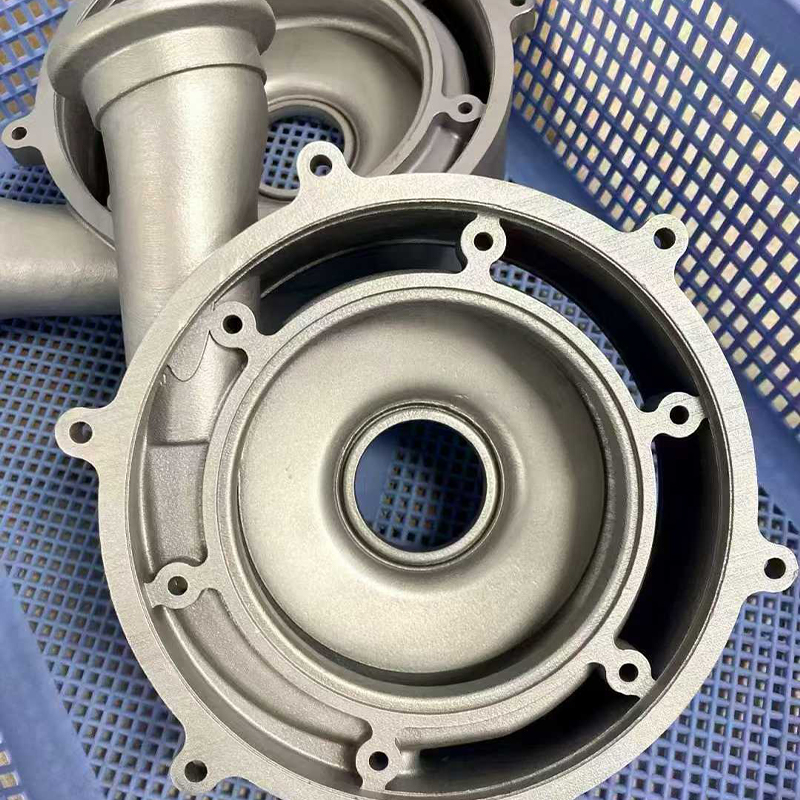
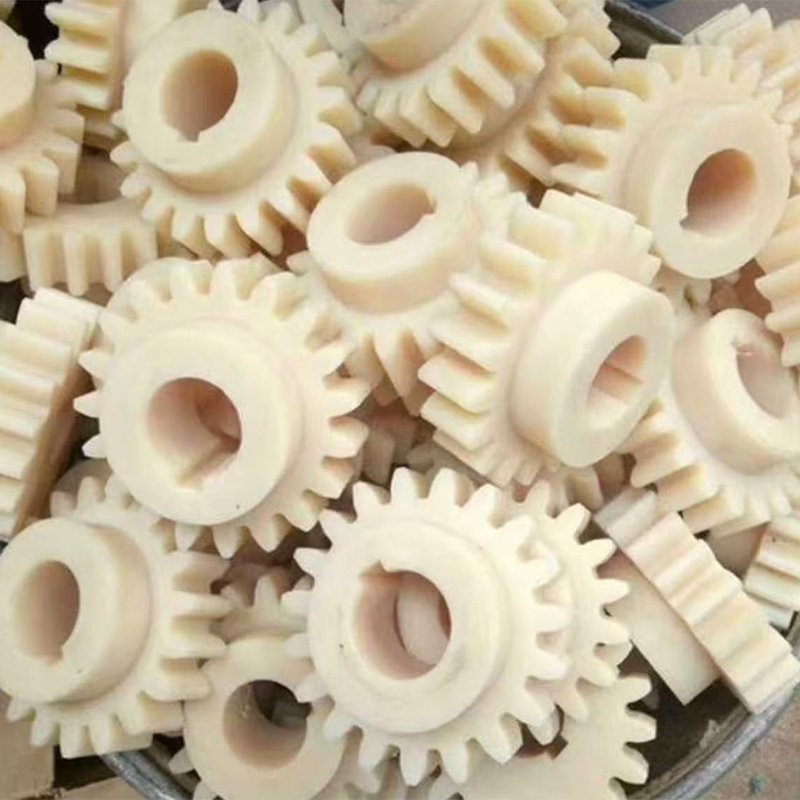
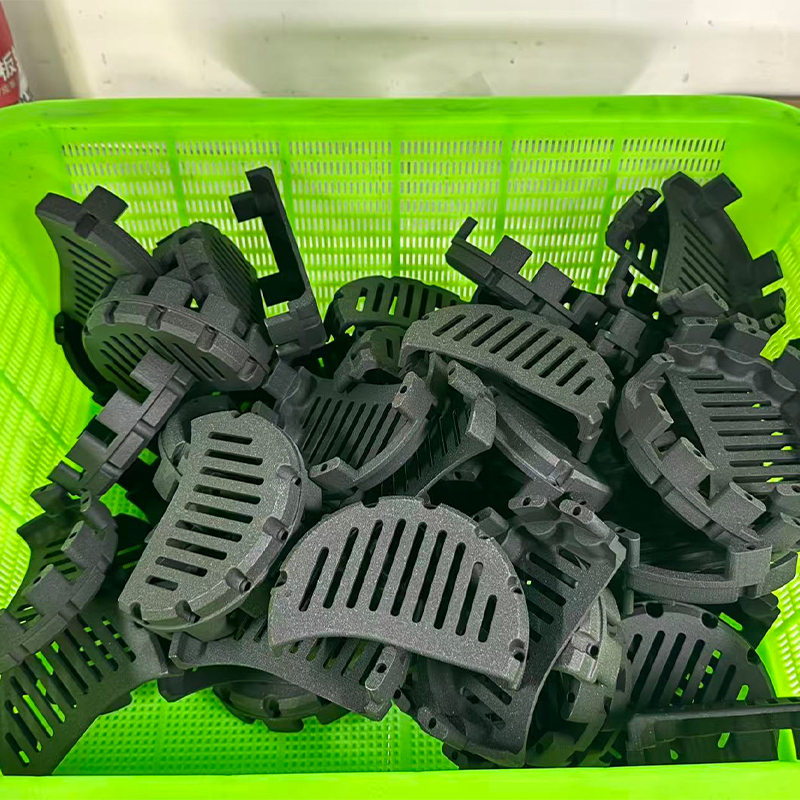
Een laser sint nylonpoeder. Het omringende poeder ondersteunt het onderdeel, waardoor complexe vormen en bewegende constructies praktisch zijn.
Typische toepassingen: kliksluitingen, behuizingen, kanalen, functionele prototypes en onderdelen voor eindgebruik in kleine oplagen.
Let op: een korrelig oppervlak, tenzij het onderdeel geverfd, gestraald of gladgemaakt is.
-
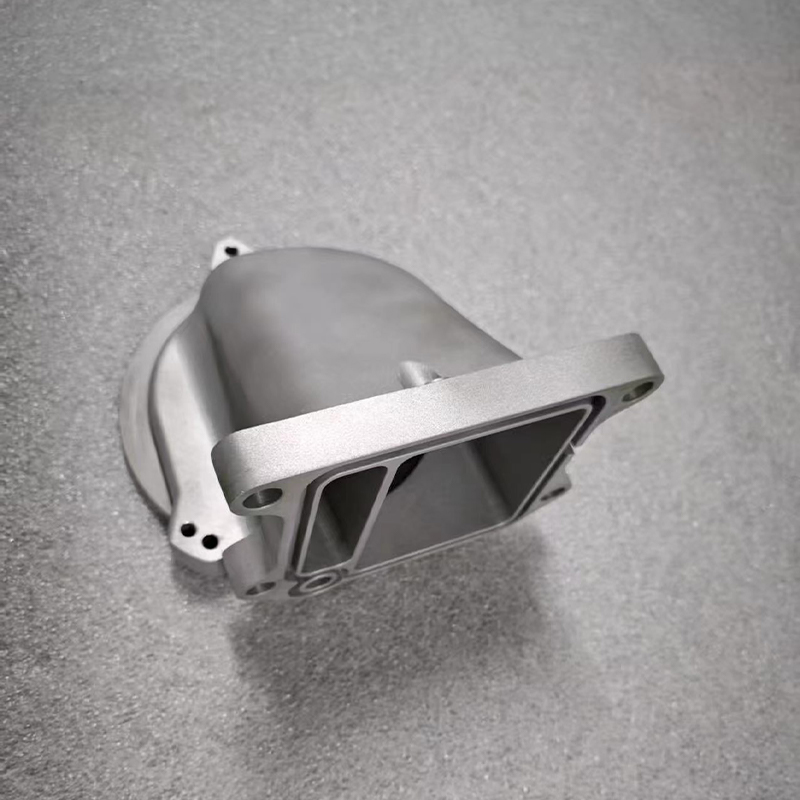
SLM-metaal
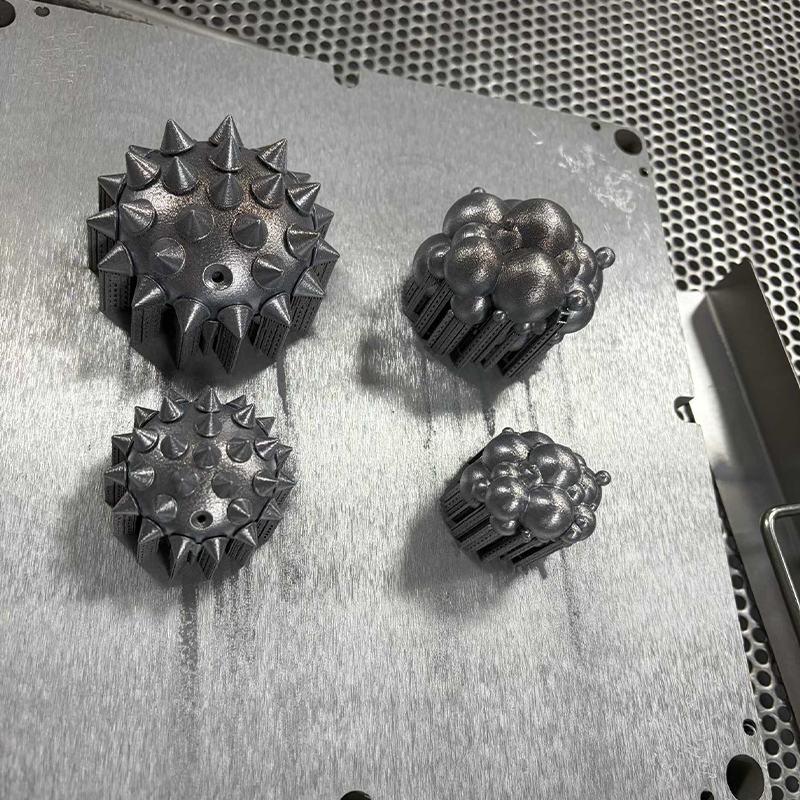
Een laser smelt metaalpoeder volledig in een beschermende atmosfeer, waardoor dichte onderdelen in aluminium, roestvrij staal en titaniumlegeringen ontstaan.
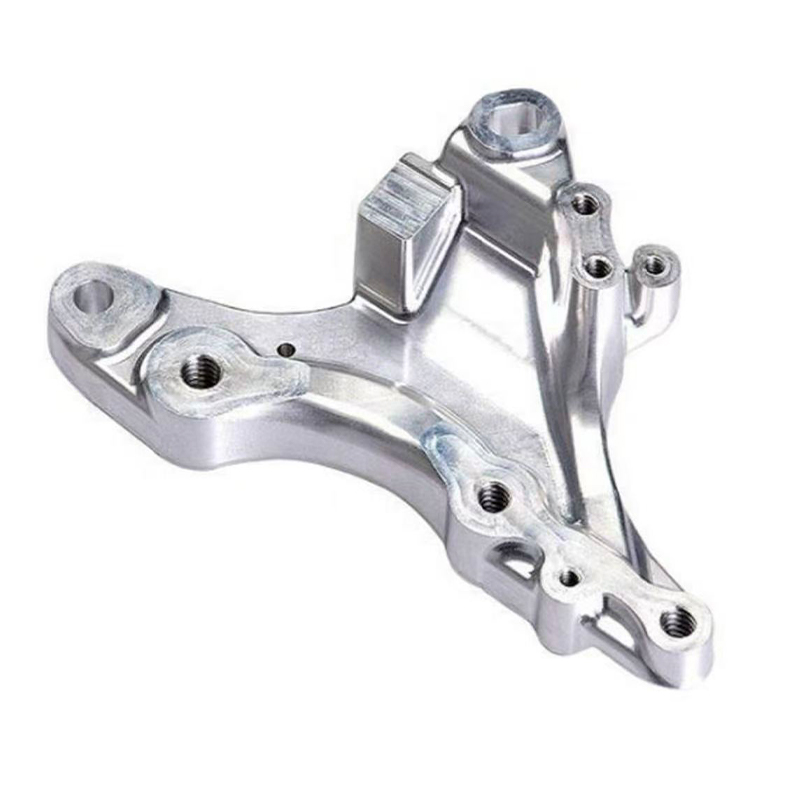
Typische toepassingen: beugels, spruitstukken, lichtgewicht constructies en aan hitte blootgestelde componenten.
Let op: steunen, restspanning en de noodzaak om kritische gezichten te bewerken.
-
FDM-kunststof
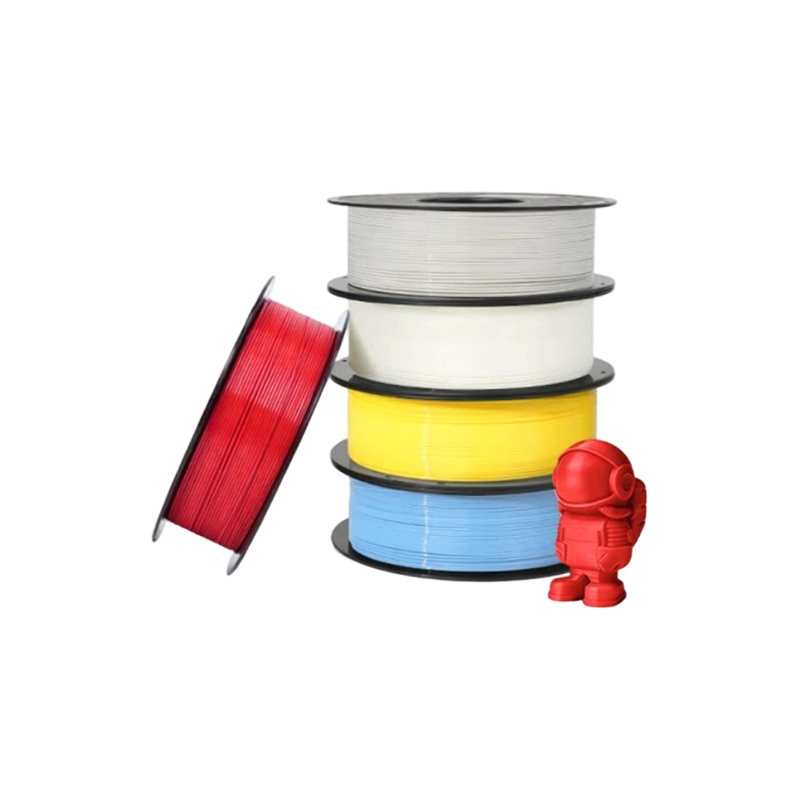
Een verwarmd mondstuk legt thermoplastisch filament vast. Het is geschikt voor grote onderdelen en modellen in een vroeg stadium.
Typische toepassingen: armaturen, grote mockups en eenvoudige behuizingen.
Let op: zichtbare laaglijnen en lagere sterkte tussen de lagen.
Snelle referentietabel
| Proces | Typische materialen | Beste pasvorm | Belangrijkste beperking |
|---|---|---|---|
| SLA | Standaard, taaie, heldere en hoge temperatuur harsen | Uiterlijkmodellen en fijne details | Sommige harsen zijn bros; UV-veroudering in de loop van de tijd |
| DLP | Fotopolymeerharsen | Kleine gedetailleerde onderdelen in batches | Kleiner bouwoppervlak |
| SLS | PA12-nylon en gevulde nylons | Functionele onderdelen, complexe geometrie | Korrelig as-built oppervlak |
| SLM | AlSi10Mg aluminium, 316L roestvrij staal, titaniumlegering | Sterke, lichte, hittebestendige onderdelen | Steunen, stressverlichting, afwerking van het werk |
| FDM | ABS, PETG, PC en soortgelijke thermoplasten | Grote modellen en armaturen | Laaglijnen, richtingssterkte |
Veel kopers vragen om één op maat gemaakte 3D-printservice en verwachten één antwoord. In werkelijkheid combineert een ervaren 3D-printdienstverlener vaak trajecten binnen één project. Een verlichtingsbehuizing kan worden geprint in SLA-hars voor de zichtbare schaal, in SLS-nylon voor de interne beugel, en later in kleine batches worden gereproduceerd via siliconenmallen zodra het ontwerp is bevroren. Door in routes te denken in plaats van in één machine, krijg je meer opties en minder verrassingen.
In het onderstaande diagram worden de vijf routes vergeleken op vijf kwaliteiten die kopers het vaakst ter sprake brengen. Donkerdere cellen betekenen een sterker resultaat ten opzichte van de andere vier routes, dus lees het als een rangschikking in plaats van als een meting.
De heatmap laat zien waarom geen enkel proces elke categorie wint. SLA en DLP leiden op het gebied van detail en oppervlakteafwerking en vormen daarom het gebruikelijke uitgangspunt voor uiterlijke modellen en masterpatronen die later in siliconen worden geverfd of gekopieerd. SLS-nylon en SLM-metaal zijn toonaangevend op het gebied van sterkte, en SLM voegt de hoogste hittebestendigheid toe, wat van belang is voor beugels en componenten in de buurt van motoren of uitlaatpaden.
FDM scoort het hoogst wat betreft bouwgrootte, dus het blijft nuttig voor grote armaturen en vroege mockups waarbij de oppervlaktekwaliteit secundair is. Voor een fabrikant die hars-, nylon- en metaalprinten samen met machinale bewerking en verf aanbiedt, wordt dit soort tafel een praktische routeringsgids: elk onderdeel wordt naar het proces gestuurd dat aan de belangrijkste vereisten voldoet, en de resterende gaten worden gedicht met afwerking. Als uw onderdeel twee of drie van deze kwaliteiten tegelijk nodig heeft, verwacht dan een gecombineerde route in plaats van een enkele printer.
Elk proces is op een ander gebied het sterkst, dus stem het proces af dat aan uw primaire behoefte voldoet en sluit de rest af met de afwerking.
Hoe industriële 3D-printdiensten werken van bestand tot voltooid onderdeel
Door de workflow te begrijpen, kunt u voorspellen waar vertragingen en kwaliteitsproblemen vandaan komen. De meeste industriële 3D-printdiensten volgen dezelfde zes stappen, ook al verschillen de machines.
- Bestandsbeoordeling. De engineer controleert uw STEP, STL of vergelijkbaar 3D-model op dunne wanden, gesloten holtes, ontbrekende vlakken en eenheden. Een goede recensie signaleert problemen vóór het afdrukken, niet erna.
- Proces- en oriëntatiekeuze. Het onderdeel krijgt een proces- en een bouworiëntatie toegewezen. Oriëntatie heeft invloed op de oppervlaktekwaliteit, sterkterichting, het aantal steunen en de printtijd.
- Afdrukken. De machine bouwt het onderdeel laag voor laag op. De laagdikte varieert gewoonlijk van ongeveer 0,025 mm op machines voor fijne hars tot 0,2 mm of meer op FDM-apparatuur.
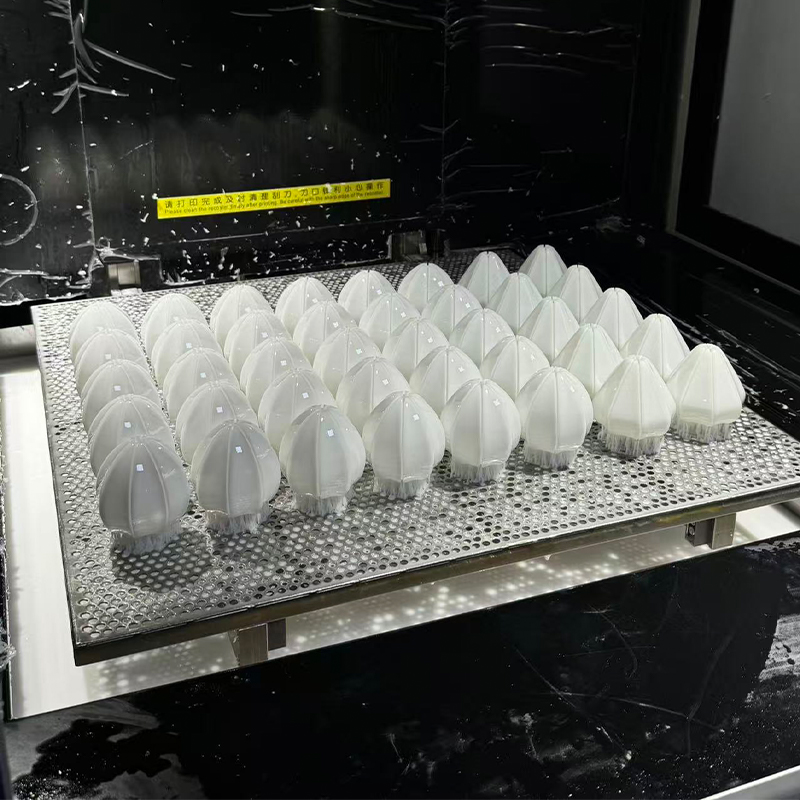
- Reiniging en verwijdering van ondersteuning. Harsonderdelen worden gewassen en UV-nagehard. Nylon onderdelen zijn ontpoederd. Metaalen onderdelen worden indien nodig met warmte behandeld en uit de bouwplaat gesneden, en de steunen worden verwijderd.
- Nabewerking en afwerking. Schuren, stralen, verven, gronden, verven, schroefdraad tappen of kritische vlakken bewerken worden volgens tekening toegevoegd.
- Inspectie en verpakking. De belangrijkste afmetingen worden gecontroleerd, oppervlakken worden geïnspecteerd en onderdelen worden verpakt, zodat fijne kenmerken tijdens het transport niet worden beschadigd.
Merk op dat het afdrukken zelf slechts één stap is. Kopers die een leverancier alleen beoordelen op basis van het aantal printers, zien vaak over het hoofd hoeveel van de uiteindelijke kwaliteit uit de stappen vier en vijf komt. In het nabewerkingsgedeelte komen we hierop terug.
Ontwerpdetails die het resultaat veranderen
Kleine ontwerpbeslissingen bepalen vaak of een geprint onderdeel werkt. In de onderstaande tabel vindt u de startrichtlijnen die veel serviceproviders gebruiken bij het beoordelen van bestanden. Exacte limieten zijn afhankelijk van de machine, het materiaal en de onderdeelgrootte, dus behandel deze als gespreksstarters en niet als vaste regels.
| Ontwerpfunctie | Hars (SLA, DLP) | Nylon (SLS) | Metaal (SLM) | Kunststof (FDM) |
|---|---|---|---|---|
| Minimale wanddikte | Ongeveer 0,6 tot 1,0 mm | Ongeveer 0,8 tot 1,0 mm | Ongeveer 0,5 tot 1,0 mm | Ongeveer 1,0 tot 1,5 mm |
| Ondersteunt | Nodig voor overhangen, kan contactsporen achterlaten | Niet nodig, poeder ondersteunt het onderdeel | Nodig voor overhangen en hittebeheersing | Nodig voor steile overhangen |
| Opgesloten materiaal | Voeg afvoergaten toe voor vloeibare hars | Voeg ontsnappingsgaten toe voor los poeder | Voeg ontsnappingsgaten toe voor los poeder | Zelden een probleem |
| Schroefdraad en krappe boringen | Tik of voeg invoegingen toe na het afdrukken | Tik of voeg invoegingen toe na het afdrukken | Machine na het afdrukken | Gebruik inzetstukken voor herhaalde montage |
Twee gewoonten besparen de meeste problemen. Markeer eerst welke vlakken functioneel zijn, zoals lagerzittingen, afdichtingsoppervlakken en pasvlakken, zodat de leverancier de bewerking of het ruimen alleen op die vlakken kan plannen. Ten tweede: vermijd het ontwerpen van volledig omsloten holtes, tenzij u gaten toevoegt voor het verwijderen van poeder of hars; een hol deel dat niet geleegd kan worden, wordt afgekeurd of komt zwaarder en zwakker aan dan bedoeld.
Afdrukken is één stap in een keten van zes stappen, en ontwerpkeuzes die vóór de eerste laag worden gemaakt, bepalen het grootste deel van wat er daarna gebeurt.
Materiaalen voor aangepaste 3D-printdiensten: hars, nylon en metaal
De materiaalkeuze bepaalt de sterkte, het uiterlijk, de hittetolerantie en de veroudering van het onderdeel. Een op maat gemaakte 3D-printservice moet in duidelijke bewoordingen kunnen uitleggen waarom zij het ene materiaal boven het andere aanbeveelt, gekoppeld aan uw gebruiksscenario. De twee onderstaande kolommen splitsen de opties op in polymeren en metalen.
Polymeren: hars, nylon en plastic
| Metalen voor SLM-printen
|
Materiaalkeuze in één oogopslag
| Materiaal | Typisch gebruik | Sterkte | Beperking |
|---|---|---|---|
| Sterke hars | Modellen tonen, vorm- en pasvormcontroles | Fijn detail, smooth surface | Kan broos worden door veroudering of UV |
| PA12 nylon | Kliksluitingen, behuizingen, kanalen | Duurzaam, goed vermoeidheidsgedrag | Absorbeert langzaam vocht |
| AlSi10Mg aluminium | Lichtbeugels, koellichamen | Laag gewicht, thermische geleidbaarheid | Heeft stressverlichting nodig, afwerking |
| 316L roestvrij staal | Vloeibare onderdelen, aan corrosie blootgestelde onderdelen | Corrosiebestendigheid, taaiheid | Zwaarder, langzamer om te voltooien |
| Titaniumlegering | Lichtgewicht structurele onderdelen | Sterkte-to-weight ratio | Veeleisend proces, langere doorlooptijd |
Vragen die u moet beantwoorden voordat u een materiaal kiest
- Wat is de hoogste temperatuur die het onderdeel zal ervaren, en voor hoe lang?
- Zal het eenmalig, meerdere keren last kunnen dragen, of alleen zijn vorm behouden?
- Zal het voldoen aan oliën, schoonmaakmiddelen, water of buitenlicht?
- Moet het er uitzien als een eindproduct, of moet het gewoon passen en functioneren?
- Hoeveel stuks heb je nu nodig, en hoeveel later?
Als u deze vijf vragen in uw aanvraag beantwoordt, wordt de offertecyclus meestal verkort met een volledige ronde e-mails, omdat de ingenieur een materiaal kan aanbevelen zonder te raden.
Temperatuur, belasting, omgeving en uiterlijk zijn de vier feiten die het materiaal bepalen; deel ze in je eerste bericht.
Toepassingen en selectiepunten voor industriële en commerciële 3D-printdiensten
Industriële 3D-printdiensten verschijnen in bijna elke productiesector, maar de redenen waarom mensen ze gebruiken zijn verrassend consistent: ze hebben sneller een fysiek onderdeel nodig dan de gereedschappen mogelijk maken, of ze hebben een vorm nodig die andere methoden moeilijk kunnen maken. De twee onderstaande kolommen verbinden typische scenario's met de punten die van belang zijn bij het kiezen van een leverancier voor elk scenario.
Veelvoorkomende toepassingsscenario's
| Selectiepunten om te controleren
|
Grootschalige 3D-printdiensten
Wanneer kopers zoeken naar grootschalige 3D-printdiensten, bedoelen ze meestal twee dingen: een enkel onderdeel dat het bouwvolume van standaardmachines overschrijdt, of veel middelgrote onderdelen die in één batch nodig zijn. Het eerste geval wordt doorgaans opgelost door het model op te splitsen in secties met uitlijningskenmerken zoals sleutels of pennen, de secties af te drukken en vervolgens de naden te lijmen en af te werken zodat de verbinding onder de verf verdwijnt. Het tweede geval wordt opgelost door onderdelen efficiënt te nesten en door een proces te kiezen, zoals SLS-nylon, waarbij veel onderdelen één constructie delen.
Vraag een potentiële leverancier hoe zij omgaan met naden en vlakheid op gespleten onderdelen. Een duidelijk antwoord, idealiter met een voorbeeldfoto, zegt veel meer dan een aangegeven maximale afmeting.
Kleine batches en productie van bruggen
Een ander groeiend gebruik is brugproductie, waarbij gedrukte of gegoten onderdelen de kloof tussen prototype en massaproductie opvullen. Als het acht tot twaalf weken duurt om uw spuitgietmatrijs te bouwen, kan een commerciële leverancier van 3D-printdiensten uw pilotlijn, veldproeven of vroege klantorders in beweging houden. Voor uiterlijke onderdelen neemt de replicatie van siliconenmallen het vaak over zodra een masterpatroon is goedgekeurd, omdat een enkele mal een kleine batch consistente kopieën kan produceren. Als u kiest voor een leverancier die zowel printen als repliceren aanbiedt, vermijdt u de overdracht van bestanden en tekeningen tussen bedrijven.
Kies een leverancier op basis van hoe goed deze uw volgende stap ondersteunt, en niet alleen het huidige prototype.
Gedetailleerde vergelijking van 3D-printdiensten, CNC-bewerking en replicatie van siliconenvormen
Bij veel projecten is helemaal geen 3D-printen nodig, en een eerlijke leverancier zal je dat vertellen. De tabel vergelijkt de drie meest gebruikelijke routes voor prototypes en kleine batches, zodat u kunt zien waar elke route past.
| Factor | 3D printen | CNC-bewerking | Replicatie van siliconen mallen |
|---|---|---|---|
| Typische hoeveelheid | Eén tot enkele tientallen | Eén tot enkele honderden | Ongeveer 10 tot 50 exemplaren, afhankelijk van de levensduur van de mal |
| Geometrie vrijheid | Zeer hoog, interne kanalen en roosters mogelijk | Beperkt door toegang tot het gereedschap | Volgt het hoofdpatroon |
| Materiaal keuze | Harsen, nylon, metaalpoeders, thermoplasten | Groot assortiment massieve metalen en kunststoffen | Polyurethaanharsen die gewone kunststoffen en rubbers imiteren |
| Oppervlak as produced | Laaglijnen of korrel tot het klaar is | Gereedschapsmarkeringen, eenvoudig te verfijnen | Glad, kopieert het masteroppervlak |
| Tolerantie | Matig, procesafhankelijk | Strakke machinaal bewerkte functies | Matig, er moet rekening worden gehouden met krimp |
| Opstarttijd | Snel, geen gereedschap | Snel, opspanning nodig | Master en mal eerst nodig |
| Beste voor | Complexe vormen, vroege iteraties | Nauwe tolerantie, sterkte, metalen onderdelen | Look-alike kleine batches |
Nauwkeurigheid is de factor waar kopers het meest naar vragen, en het wordt ook het vaakst verkeerd begrepen. Het volgende diagram toont indicatieve werktoleranties voor elke printroute. Lees het alstublieft als planningshulp, omdat de werkelijke resultaten afhankelijk zijn van de onderdeelgrootte, geometrie, oriëntatie en machinekalibratie.
De grafiek laat zien dat harsroutes aan de krappe kant zitten voor kleine onderdelen. Daarom worden ze gekozen voor connectoren, fijne behuizingen en patronen waarbij pasvorm belangrijk is. SLM-metaal valt in een vergelijkbare band voor kleine onderdelen, maar de cijfers zijn van toepassing op zoals afgedrukte kenmerken, en kritische boringen of pasvlakken worden normaal gesproken achteraf bewerkt om strengere limieten te bereiken.
SLS nylon en FDM laten bredere waarden zien omdat poederkrimp, thermisch gedrag en laagafzetting allemaal voor variatie zorgen, vooral op lange of dunne onderdelen. Voor een leverancier die ook CNC-bewerkingen uitvoert, is dit verschil eenvoudig te beheersen: het geprinte lichaam zorgt voor de geometrie, en een korte bewerking voltooit de weinige functies die strengere controle vereisen. Wanneer u een tekening verzendt, markeer dan welke afmetingen van cruciaal belang zijn en welke alleen referentie zijn, zodat de ingenieur zijn inspanningen kan leveren waar dat nodig is.
Over het algemeen is de praktische regel eenvoudig. Gebruik printen wanneer vormcomplexiteit of snelheid de belangrijkste beperking is, machinale bewerking wanneer tolerantie of materiaal dat is, en siliconenreplicatie wanneer u meerdere, op elkaar lijkende onderdelen van één goedgekeurde master nodig heeft.
Print op vorm, machinaal op tolerantie, repliceer voor kleine batches en combineer ze wanneer een onderdeel meer dan één sterkte nodig heeft.
Nabewerking en oppervlakteafwerking: waar de doorlooptijd echt naartoe gaat
Nieuwe kopers zijn vaak verrast dat het enkele dagen kan duren voordat een onderdeel dat 's nachts wordt afgedrukt, wordt geleverd. De reden hiervoor is dat de afwerking, en niet het printen, het grootste deel van de planning voor uiterlijke onderdelen in beslag neemt. Als u dit vroeg begrijpt, kunt u realistische mijlpalen plannen en druk op het laatste moment vermijden.
Typische afwerkingsroutes per proces
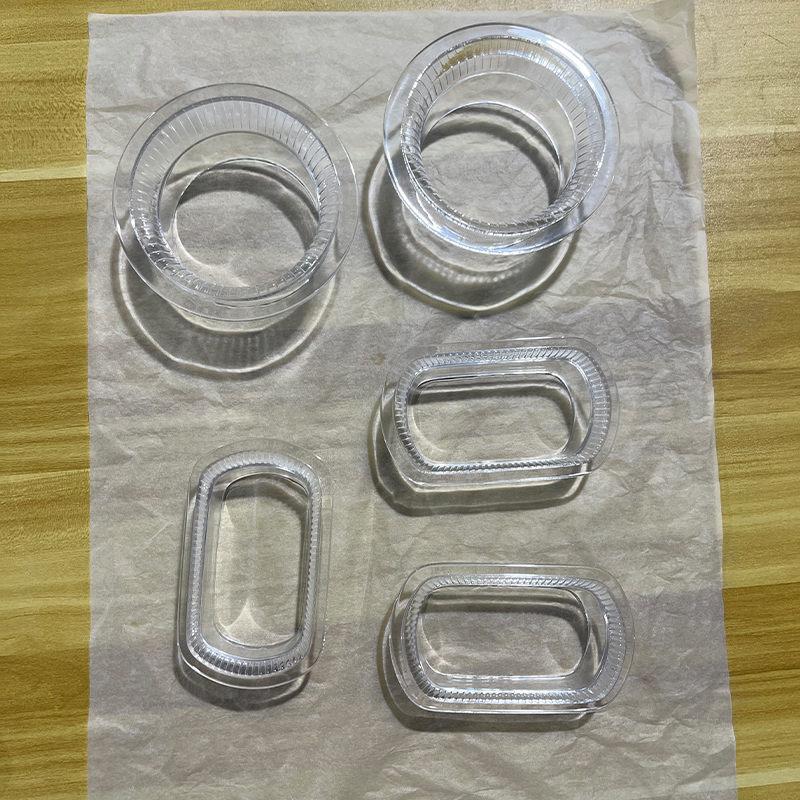
- Hars onderdelen: ondersteuning verwijderen, schuren, plamuur waar nodig, primer, kleurverven en blanke lak. Delen die transparant moeten zijn, worden gepolijst en gecoat in plaats van geverfd.
- Nylon onderdelen: parelstralen voor een uniforme, matte textuur, verven voor een consistente kleur, en damp- of tuimelen als een gelijkmatiger oppervlak nodig is.
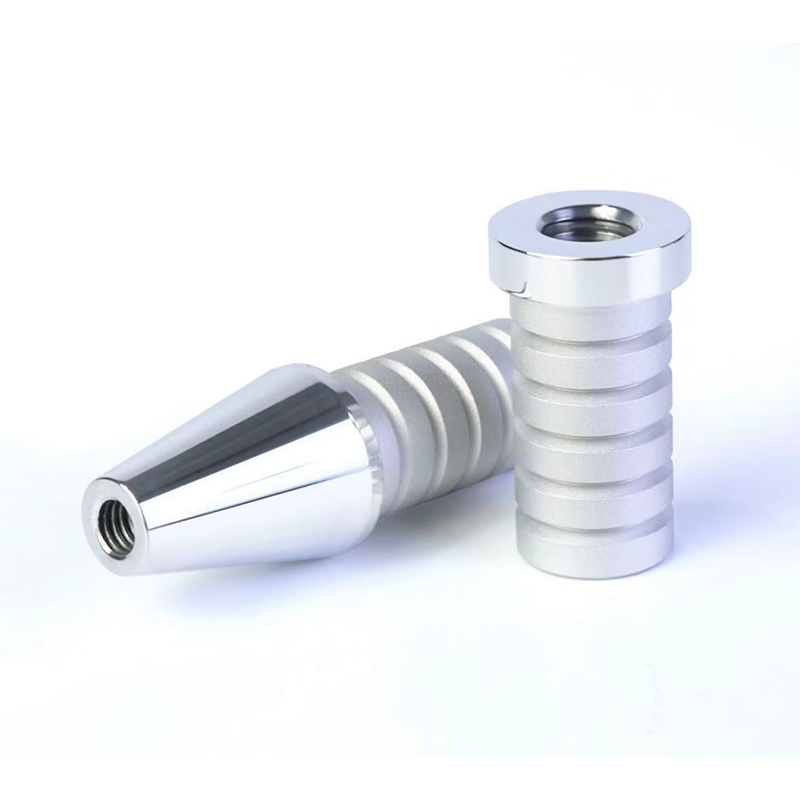
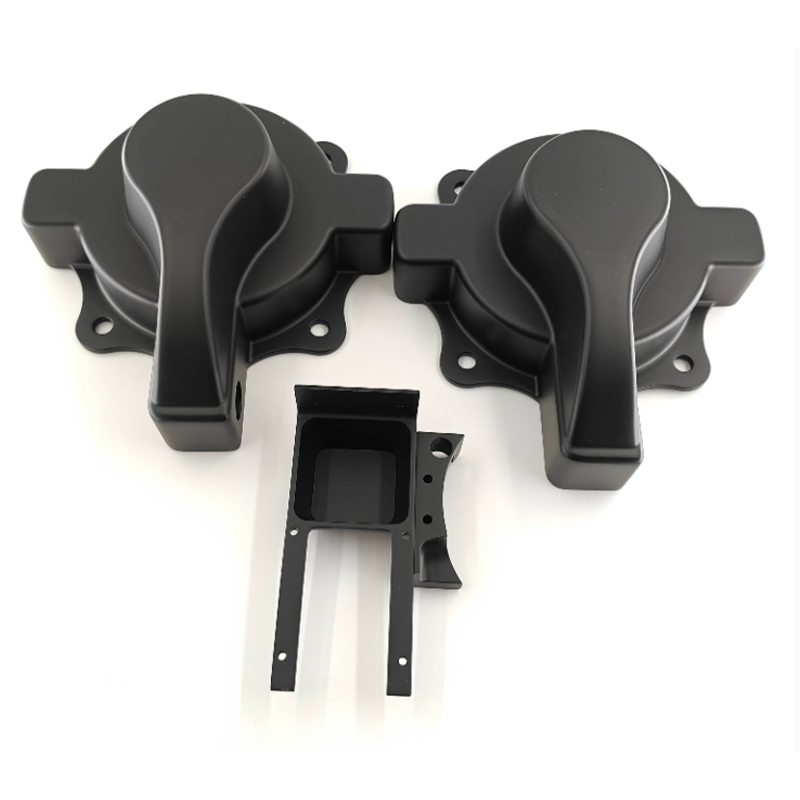
- Metalen onderdelen: spanningsverlichting, verwijdering van de bouwplaat, verwijdering van ondersteuning, machinaal bewerken van kritische vlakken, stralen of polijsten, en optioneel anodiseren of passiveren.
- FDM-onderdelen: schuren, plamuren en schilderen voor het uiterlijk, of acetonvrije egalisatiemethoden die geschikt zijn voor het materiaal.
Het onderstaande diagram toont een indicatieve verdeling van de doorlooptijd voor drie typische projecten. Elke balk telt honderd procent van de planning voor dat projecttype op, en de cijfers illustreren gemeenschappelijke patronen in plaats van vaste regels.
Het visuele prototype van hars besteedt het grootste deel van zijn tijd aan afwerking, omdat het schuren, gronden en schilderen in fasen moet gebeuren, met daartussen een droogtijd. Het printen zelf is een bescheiden deel, ook al gaan veel kopers ervan uit dat dit domineert.
Het functionele nylondeel draait het beeld om: printen en ontpoederen nemen een groter aandeel in, terwijl de afwerking lichter is omdat een gestraald of geverfd oppervlak vaak acceptabel is. Voor de metalen beugel worden reiniging en nabewerking, inclusief spanningsverlichting, plaatverwijdering en ondersteuningsverwijdering, het grootste blok, en volgt een korte afwerkingsstap.
Daarom heeft een leverancier met schilderwerk en machinale bewerking onder één dak een praktisch voordeel bij gemengde projecten. Minder overdrachten verkorten de wachttijd tussen de stappen, en hetzelfde team kan zien hoe een afwerkingsbeslissing de afmetingen beïnvloedt. Als uw planning krap is, vraag dan aan de leverancier welke fase waarschijnlijk het langst zal duren voor uw specifieke onderdeel en beslis vervolgens of een eenvoudiger afwerking aan uw wensen voldoet.
Plan de afwerking in het ontwerp
Bij het schilderen wordt een coatinglaag toegevoegd, vaak een paar honderdsten van een millimeter per laag, wat van belang is voor kliksluitingen en strakke montages. Vertel de leverancier tijdig of er een pasvlak wordt geverfd, zodat het model kan worden aangepast of dat oppervlak kan worden gemaskeerd. Hetzelfde geldt voor anodiseren op aluminium, waarbij de coating aan beide zijden lichtjes groeit en kleine gaatjes en schroefdraad kan aantasten.
Afwerking, niet afdrukken, bepaalt vaak de leverdatum voor uiterlijke onderdelen, dus bepaal de oppervlaktevereiste voordat u de bestelling plaatst.
Hoe een Chinese fabrikant of leverancier van 3D-printdiensten te evalueren
Inkoop bij een Chinese fabrikant van 3D-printdiensten geeft toegang tot een ruime materiaalkeuze, volwassen afwerkingsvaardigheden en een responsieve doorlooptijd, maar kwaliteit en communicatie variëren nog steeds tussen leveranciers. Met de onderstaande stappen wordt een vage zoektocht naar aanbieders van 3D-printdiensten omgezet in een gestructureerde vergelijking.
Wat te sturen met een aanvraag
- Een 3D-model in STEP- of STL-formaat, met aangegeven eenheden
- Een 2D-tekening die kritische afmetingen, draden en pasvlakken markeert
- Hoeveelheid nu en verwachte hoeveelheid later
- Materiaalvoorkeur of de prestaties die u nodig heeft, zoals temperatuur en belasting
- Oppervlaktevereisten, zoals ruw, gestraald, geverfd of gepolijst
- Gewenste leverdatum en bestemming
Wat een capabele leverancier daarvoor terugkrijgt
- Antwoorden met specifieke vragen over de functie, niet alleen een verzoek om het bestand
- Wijst vóór de productie op ontwerprisico's, zoals dunne wanden of opgesloten poeder
- Legt uit wat haalbaar is zoals afgedrukt en wat machinaal moet worden bewerkt
- Verzendt voortgangsfoto's en inspectieresultaten voor kritieke functies
- Verpakt fijne en geverfde onderdelen met bescherming die geschikt is voor internationale verzending
Een voorbeeld van deze one-stop-aanpak is Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., een leverancier van OEM- en ODM-3D-printdiensten. Het ontwerpteam zet klantideeën om in praktische productontwerpen, en de fabriek print in hars, nylon en metaal, ondersteund door geavanceerde machinale bewerking. Replicatie van siliconenmallen ondersteunt de nauwkeurige productie van kleine batches, en oppervlaktebehandelingen zoals schilderen verbeteren het uiteindelijke uiterlijk. Door het ontwerp, het printen, de replicatie en de afwerking op één platform te houden, volgt hetzelfde team een project van concept tot opgeleverd onderdeel, waardoor het aantal overdrachten wordt verminderd en tijd wordt bespaard.
Veel inkopers gebruiken ook een eenvoudige scorekaart om leveranciers te vergelijken. Het onderstaande diagram toont een voorbeeldweging die kopers kunnen aanpassen, gebaseerd op typische inkoopprioriteiten voor prototypes en werk in kleine batches, in plaats van op branchestatistieken. Behandel de percentages als uitgangspunt en verschuif ze afhankelijk van wat uw project het meest nodig heeft.
Proces- en materiaalfit krijgen het grootste aandeel omdat een leverancier die niet over de juiste technologie beschikt, dit niet kan compenseren met snelheid of service. Kwaliteitscontrole en doorlooptijd met communicatie zijn even belangrijk, aangezien een late of onzekere levering net zo schadelijk kan zijn voor een ontwikkelingsschema als een maatfout.
Nabewerking weegt zwaarder dan veel starters verwachten, wat terug te voeren is op de doorlooptijdgrafiek: de afwerkingsmogelijkheden beïnvloeden zowel het uiterlijk als de leverdatum. Technische feedback krijgt een kleiner maar betekenisvol aandeel, en is vaak de beste voorspeller van hoe soepel het project zal verlopen, omdat een leverancier die vroeg goede vragen stelt doorgaans later herwerk vermijdt.
U kunt deze gewichten voor uw eigen geval aanpassen. Een team dat één enkel metalen onderdeel bestelt, kan de inspectie verbeteren, terwijl een team dat een monster op een beurs voorbereidt de afwerking en communicatie kan verbeteren. Wat de gewichten ook zijn, het scoren van twee of drie leveranciers op hetzelfde blad maakt de vergelijking objectiever en gemakkelijker uit te leggen aan collega's.
Begin met een monsterbestelling
Als u met een nieuwe leverancier werkt, is een kleine monsterbestelling de meest betrouwbare test. Kies een onderdeel met de kenmerken die u belangrijk vindt, zoals dunne wanden, een strakke boring en een geverfd oppervlak, en beoordeel het resultaat op maatnauwkeurigheid, oppervlaktekwaliteit, verpakking en hoe duidelijk de leverancier heeft gecommuniceerd. Eén enkel voorbeeld leert u meer over een partner dan welke brochure dan ook.
Beoordeel een leverancier op basis van de vragen die hij stelt en de afwerking die hij controleert, en bevestig hem vervolgens met een kleine voorbeeldbestelling.
Onderhoud en verzorging voor 3D-geprinte onderdelen
Geprinte onderdelen hebben minder onderhoud nodig dan veel mensen verwachten, maar de juiste gewoonten verlengen hun levensduur, vooral bij hars en nylon. De tabel vat de belangrijkste punten per materiaal samen.
| Materiaal | Aanbevolen verzorging | Vermijd |
|---|---|---|
| Hars | Met een zachte doek afnemen, buiten direct zonlicht bewaren, geverfde oppervlakken vrij van oplosmiddelen houden | Lange blootstelling buitenshuis, plotselinge impact in koude omstandigheden |
| Nylon | Reinigen met milde zeep en water, goed drogen, op een droge plaats bewaren | Langdurige vochtige opslag, waardoor de stijfheid en grootte enigszins kunnen veranderen |
| Aluminium | Droog bewaren, resten wegvegen, bewerkte vlakken bij langdurige opslag met een dun laagje olie beschermen | Contact met zout of sterk alkalische reinigingsmiddelen |
| Roestvrij staal | Afspoelen na blootstelling aan chemicaliën, reinigen met niet-schurende pads | Staalwol, dat deeltjes kan achterlaten die roestvlekken veroorzaken |
| FDM-kunststof | Verwijderd houden van warmtebronnen, reinigen met een vochtige doek | Ladingen die lagen uit elkaar trekken en opslag in de buurt van hete oppervlakken |
Een paar extra gewoontes helpen. Inspecteer de klikpassingen en inzetstukken met schroefdraad regelmatig, omdat bij herhaalde montage deze eerst verslijten. Als een armatuur of mal dagelijks wordt gebruikt, zorg dan voor een reserveonderdeel of een tweede revisie, zodat de productie niet stopt als een onderdeel verslijt. Bij geverfde onderdelen moeten spanen vroegtijdig worden bijgewerkt om te voorkomen dat vocht onder de coating kruipt. Leg ten slotte het materiaal en de printdatum vast in uw tekeningenarchief, zodat een nabestelling exact kan overeenkomen met het origineel.
Houd geprinte onderdelen droog, schoon en uit de buurt van hitte en fel zonlicht, en bewaar een reserveonderdeel voor alles wat u dagelijks gebruikt.
Veelgestelde vragen over 3D-printservices
Vraag 1: Wat zijn 3D-printdiensten en wie gebruikt ze?3D printen services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
Vraag 2: Welk 3D-printproces is geschikt voor functionele prototypes?SLS-nylon is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
Vraag 3: Hoe nauwkeurig zijn industriële 3D-printdiensten?De nauwkeurigheid is afhankelijk van het proces, de onderdeelgrootte, de geometrie en de oriëntatie. Harsprocessen zijn over het algemeen het meest nauwkeurig voor kleine onderdelen, terwijl nylon en FDM een grotere variatie vertonen. Voor krappe limieten voor boringen, schroefdraden of pasvlakken printen leveranciers meestal met een kleine marge en werken ze deze onderdelen af door machinaal te bewerken of te ruimen. Door kritische afmetingen op uw tekening te markeren, kan de ingenieur dit correct plannen. |
Vraag 4: Kan een fabrikant van 3D-printdiensten grote onderdelen verwerken?Ja, in de meeste gevallen. Onderdelen die groter zijn dan een enkel bouwvolume worden meestal verdeeld in secties met uitlijningskenmerken, gedrukt, verlijmd en afgewerkt zodat de naden verborgen zijn. Grote hoeveelheden middelgrote onderdelen kunnen in één build worden samengevoegd. Vraag de leverancier om foto's van vergelijkbare gespleten of grote onderdelen en bevestig hoe zij de vlakheid en naadkwaliteit controleren. |
Vraag 5: Hoe lang duren 3D-printdiensten gewoonlijk?Eenvoudige hars- of nylononderdelen kunnen vaak binnen een paar werkdagen klaar zijn, terwijl geverfde onderdelen en metalen onderdelen langer duren vanwege afwerking en warmtebehandeling. Het schema is afhankelijk van de onderdeelgrootte, hoeveelheid, materiaal en oppervlaktebehoefte. Vraag uw leverancier welke fase voor uw onderdeel waarschijnlijk het langst zal duren en of een eenvoudigere afwerking deze kan verkorten. |
Vraag 6: Hoe kies ik tussen 3D-printen, CNC-bewerking en replicatie van siliconenmallen?Kies voor 3D-printen wanneer de complexiteit of snelheid van de vorm het belangrijkst is, CNC-bewerking wanneer nauwe toleranties of een specifiek massief materiaal vereist is, en replicatie van siliconenmallen wanneer u meerdere consistente, op elkaar lijkende onderdelen van één goedgekeurde master nodig heeft. Veel projecten gebruiken meer dan één route. Een leverancier die ze alle drie aanbiedt, samen met schilderen en afwerken, kan de combinatie aanbevelen die bij uw tekening en hoeveelheid past. |
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
