- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

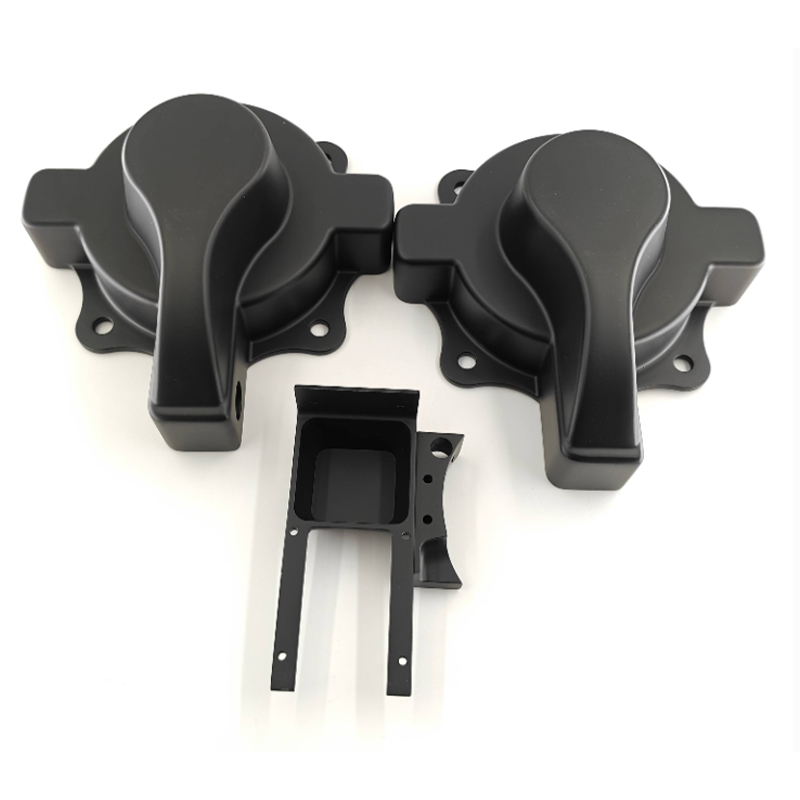
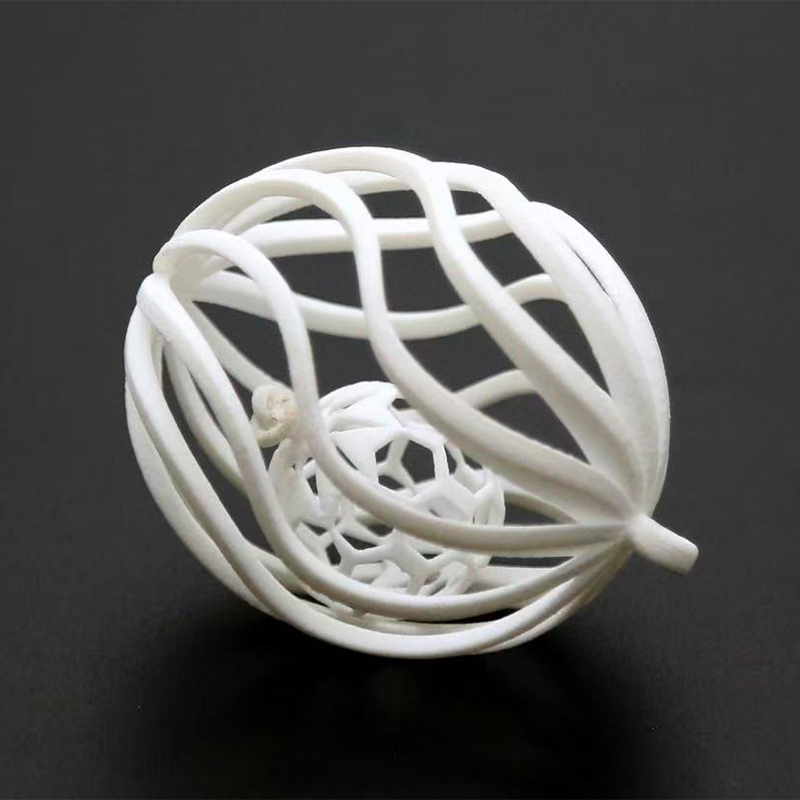
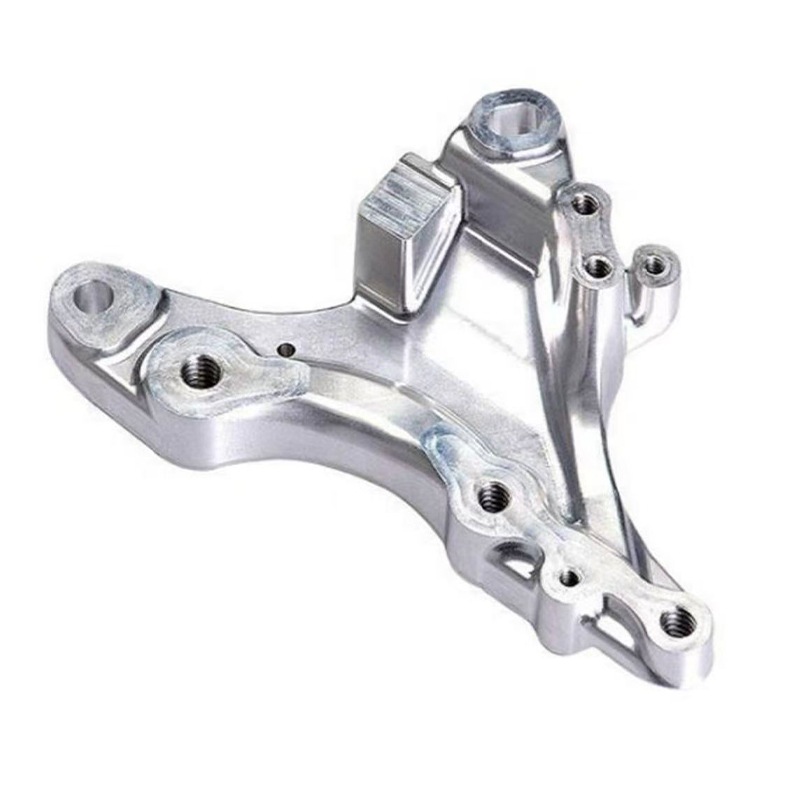
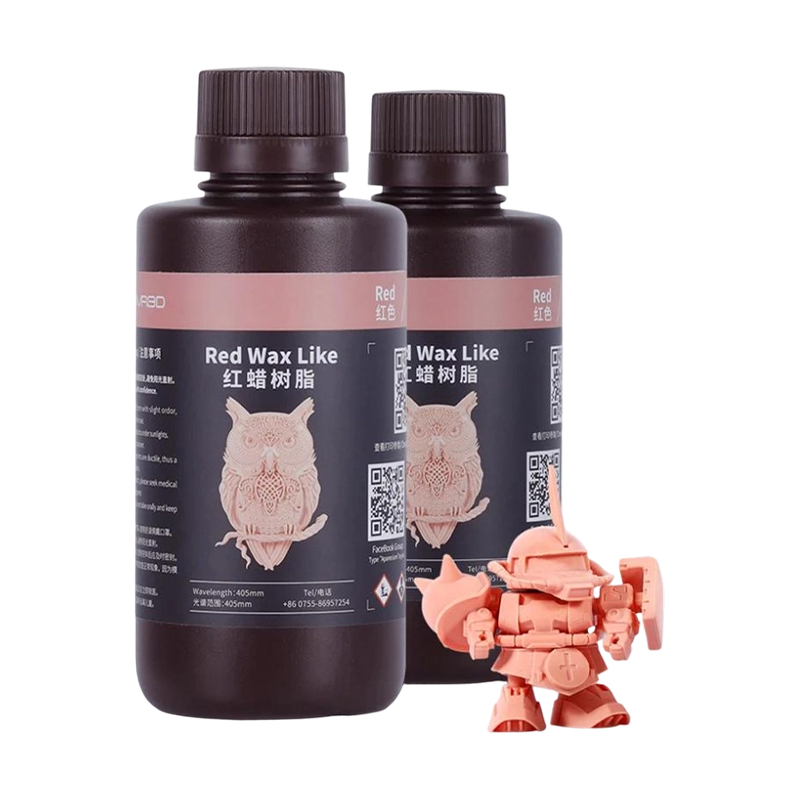
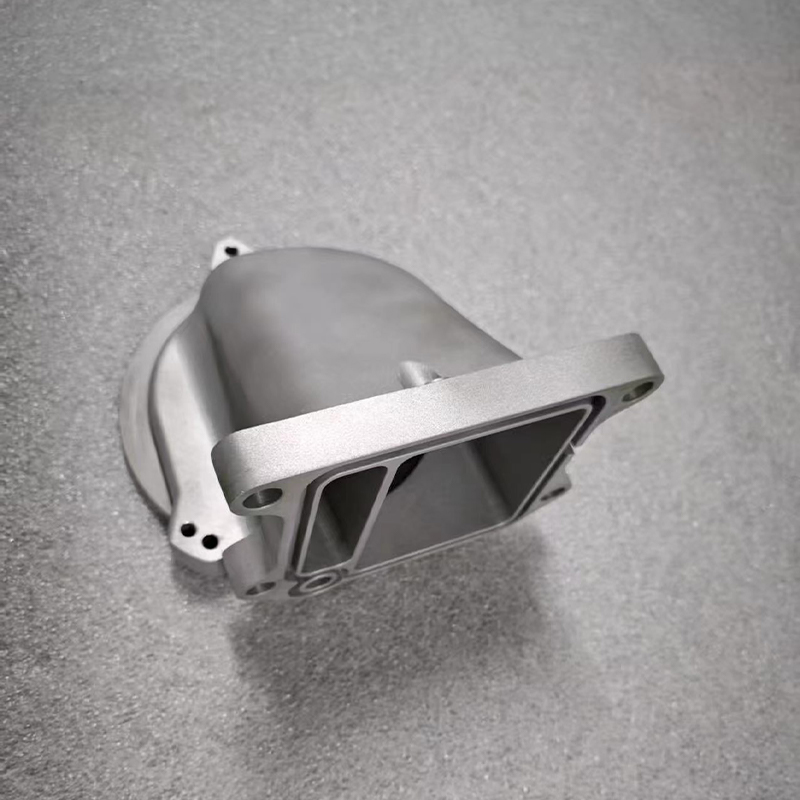
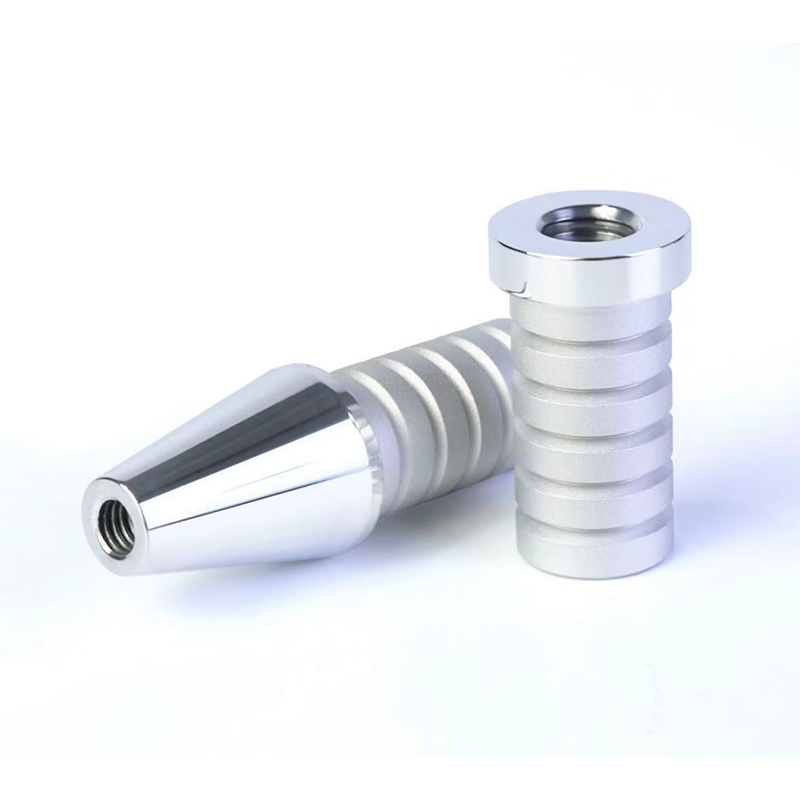
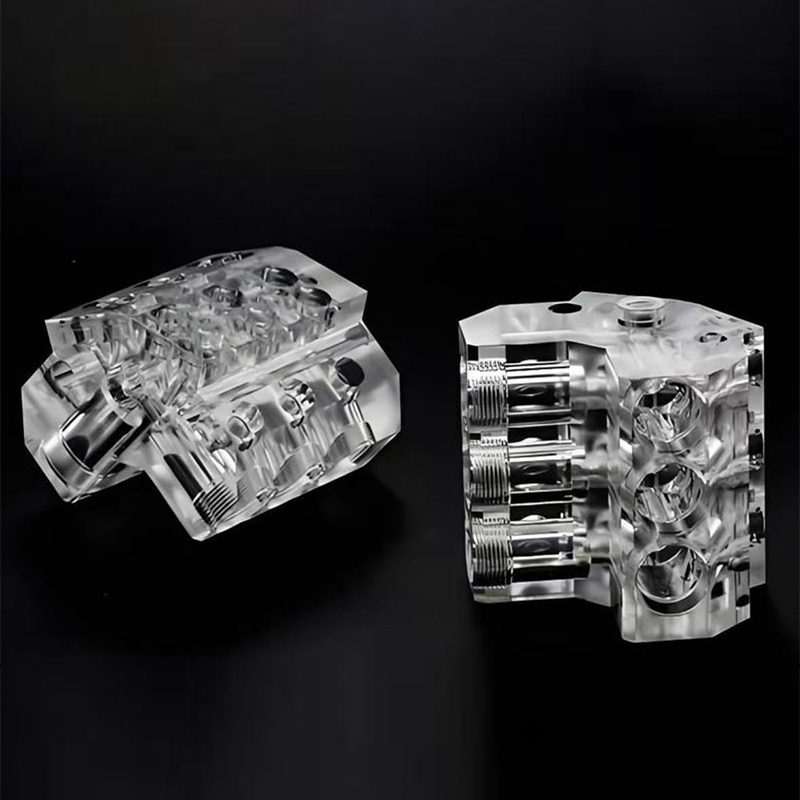
Servicegids voor industrieel 3D-printen: soorten, toepassingen, vergelijking
Wat commerciële 3D-printdiensten vandaag de dag dekken
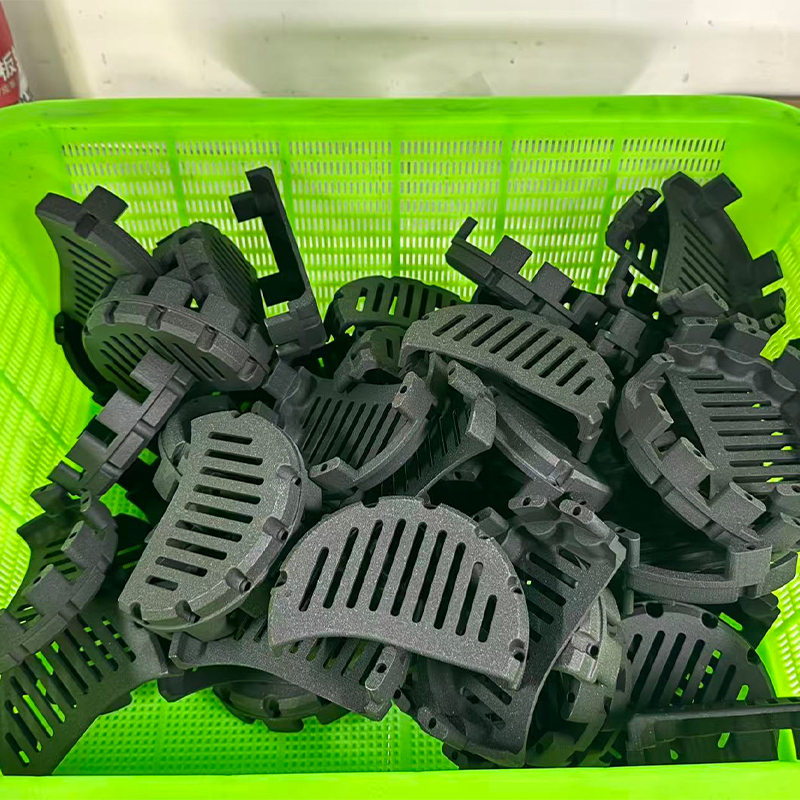
Een betrouwbare commerciële 3D-printservice moet in staat zijn een ontwerp van een digitaal bestand naar een fysiek onderdeel te verplaatsen met behulp van de proces-, materiaal- en afwerkingsmethode die past bij de werkelijke functie van het onderdeel, en niet alleen welke machine dan ook beschikbaar is. Dat betekent het aanbieden van meerdere polymeer- en metaalprocessen, technische ondersteuning voor feedback op het gebied van ontwerp voor productie en een duidelijk pad van prototype naar kleine batches of grotere productieruns. Kopers zoeken 3D-printdiensten meestal proberen een van de volgende drie problemen op te lossen: ze hebben snel een functioneel prototype nodig, ze hebben een productierun in kleine volumes nodig zonder investeringen in gereedschap, of ze hebben een groot, dimensionaal nauwkeurig onderdeel nodig dat standaard desktopprinters niet kunnen produceren.
Dit onderscheid is van belang omdat de term ‘3D-printen’ nu een breed scala aan technologieën, machinegroottes en materiaalfamilies omvat. Een Industriële 3D-printservice Een leverancier die werkt met kunstharsen, nylonpoeders of metaallegeringen werkt heel anders dan een drukkerij op hobbyistische schaal, zowel wat betreft investeringen in apparatuur als wat betreft de kwaliteitscontroles die op elke constructie worden toegepast. Bedrijven evalueren a grootschalige 3D-printservice voor behuizingen, mallen, armaturen of architecturale mockups moeten de bouwvolumelimieten, de afwegingen tussen laagresoluties en nabewerkingsvereisten worden begrepen voordat ze zich aan een leverancier binden.
In de onderstaande secties worden de veel voorkomende procestypen besproken, hoe de apparatuur achter een industriële 3D-printservice daadwerkelijk werkt, waar elke technologie het beste past, hoe de belangrijkste opties met elkaar vergeleken kunnen worden, hoe u printsystemen betrouwbaar kunt laten werken en de vragen die kopers het vaakst stellen voordat ze een Printservice voor 3D-modellen partner.
Belangrijkste conclusie: de juiste 3D-printservice wordt bepaald door de pasvorm van het procesmateriaal en de nabewerkingsmogelijkheden, niet alleen door het printformaat.
Veel voorkomende soorten 3D-printdiensten en hun kenmerken
De meeste aanbieders van 3D-printdiensten organiseren hun aanbod rond een handvol gevestigde procesfamilies. Elke familie gebruikt een ander mechanisme om een onderdeel laag voor laag op te bouwen, wat een directe invloed heeft op de oppervlakteafwerking, mechanische sterkte, maatnauwkeurigheid en de grootte van het onderdeel dat realistisch gezien uit één stuk kan worden geproduceerd.
| Procesfamilie | Typische materialen | Meest geschikt voor |
|---|---|---|
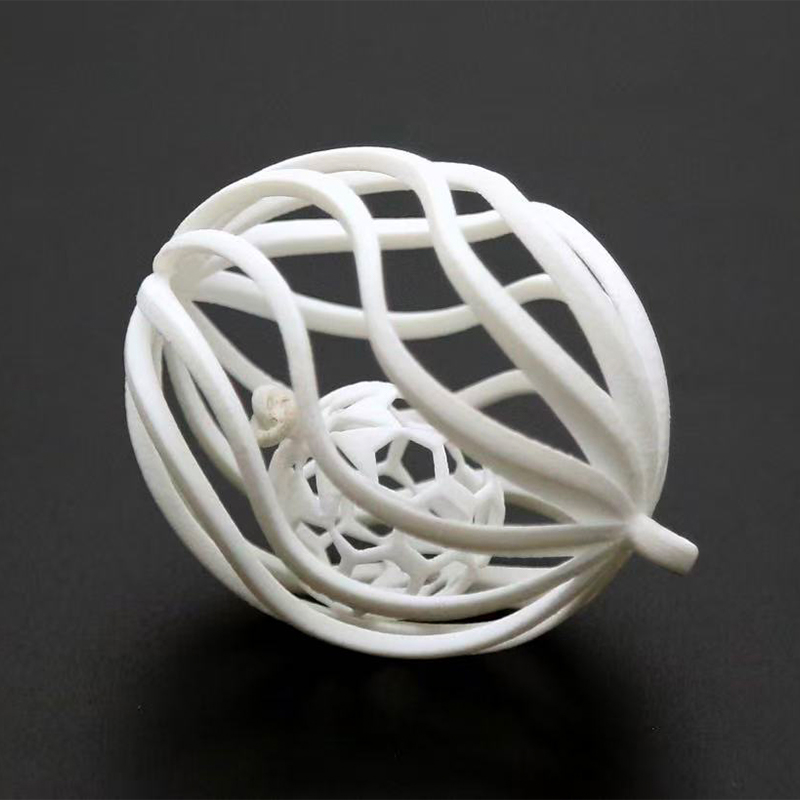
| Stereolithografie (SLA/DLP) | Fotopolymeerharsen | Zeer gedetailleerde prototypes, masterpatronen voor het gieten |
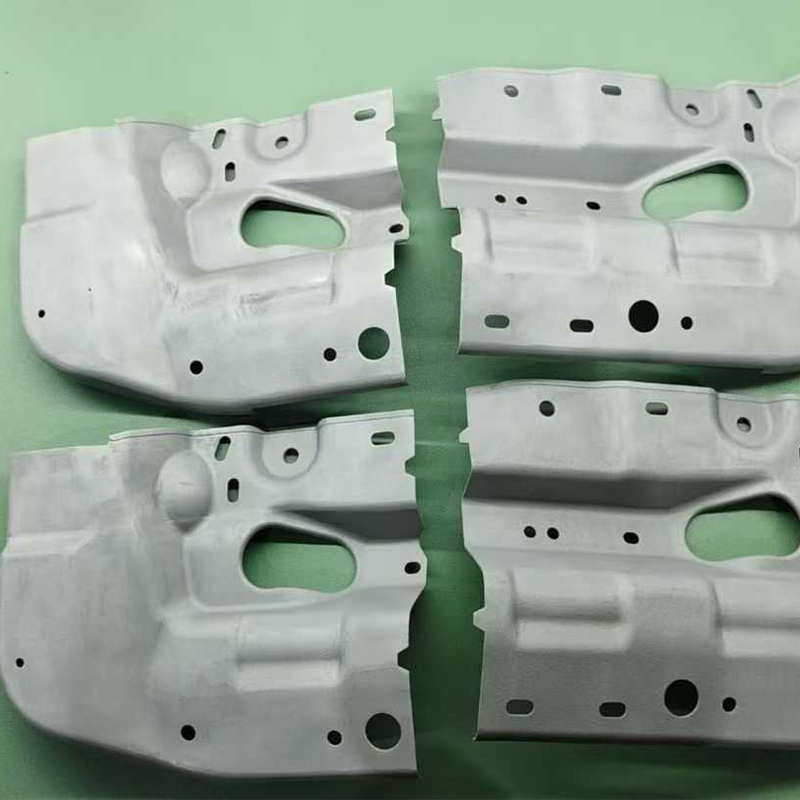
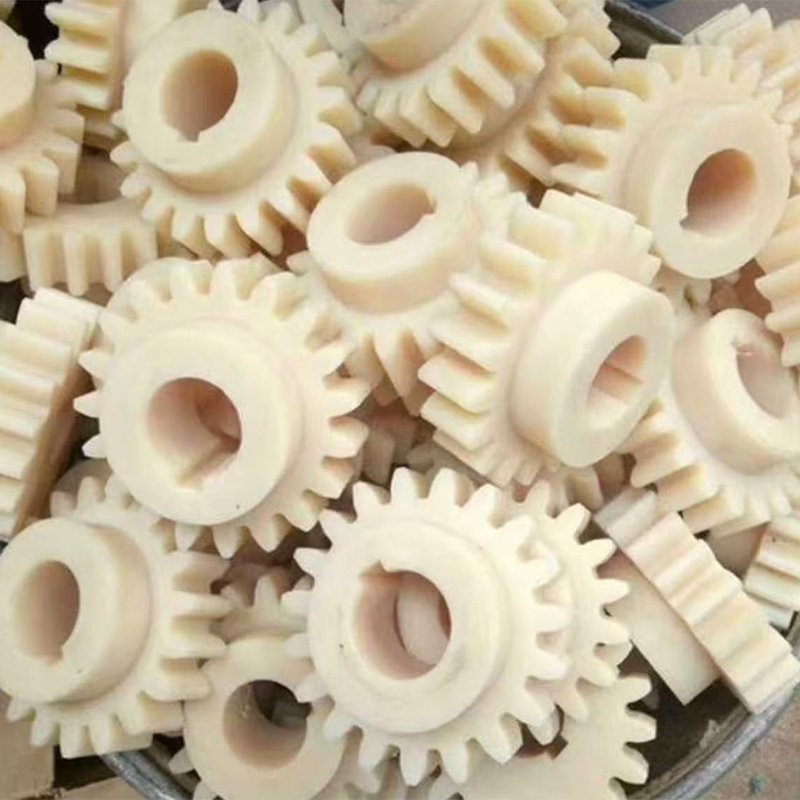
| Selectief lasersinteren (SLS) | Nylonpoeders (PA11, PA12) | Functionele onderdelen, kliksluitingen, productie in kleine series |
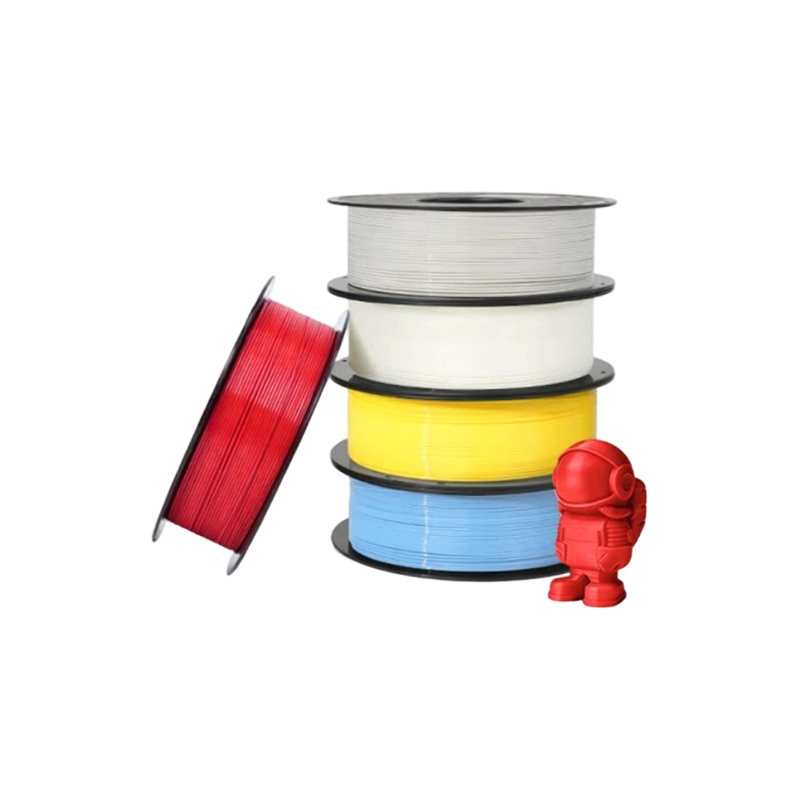
| Modellering van gefuseerde afzetting (FDM/FFF) | Thermoplastische materialen (ABS, PLA, PETG, PC) | Grootformaat onderdelen, mallen, armaturen, goedkope prototypes |
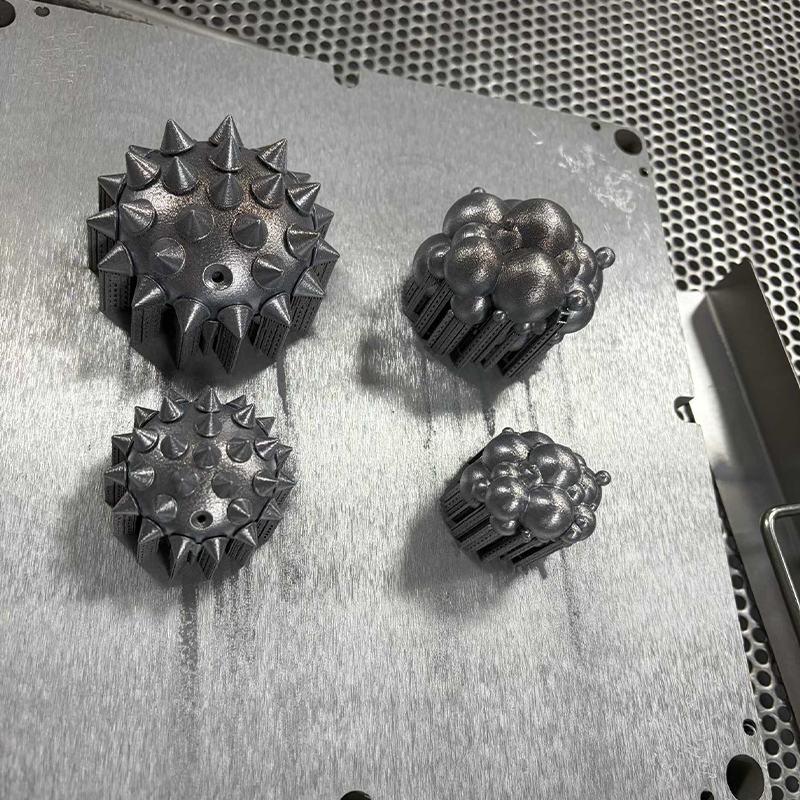
| Metaalpoederbedfusie | Roestvrij staal, aluminium, titaniumlegeringen | Dragende componenten, gereedschapsinzetstukken, complexe geometrie |
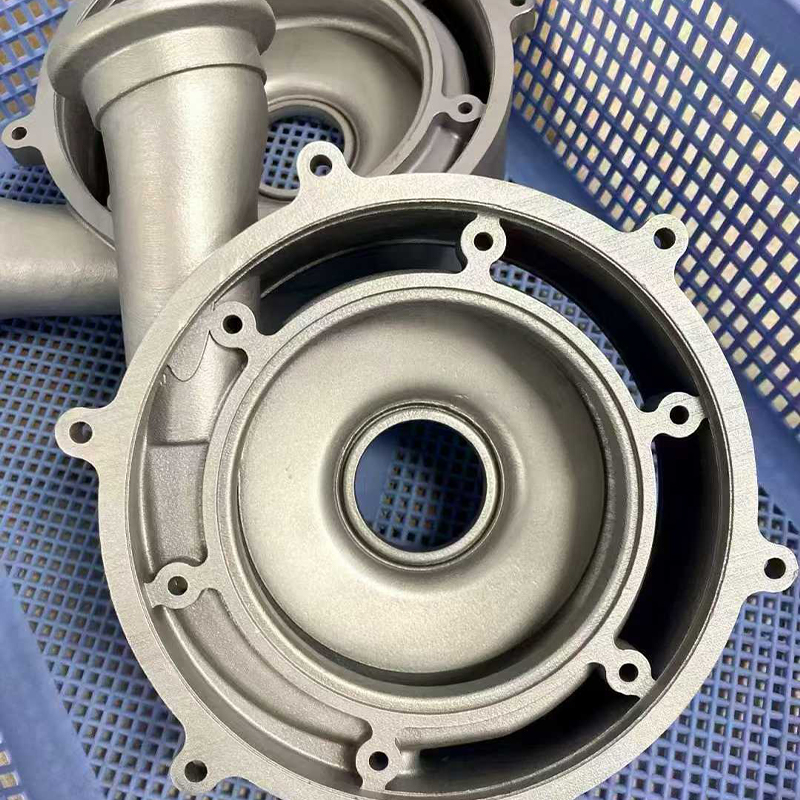
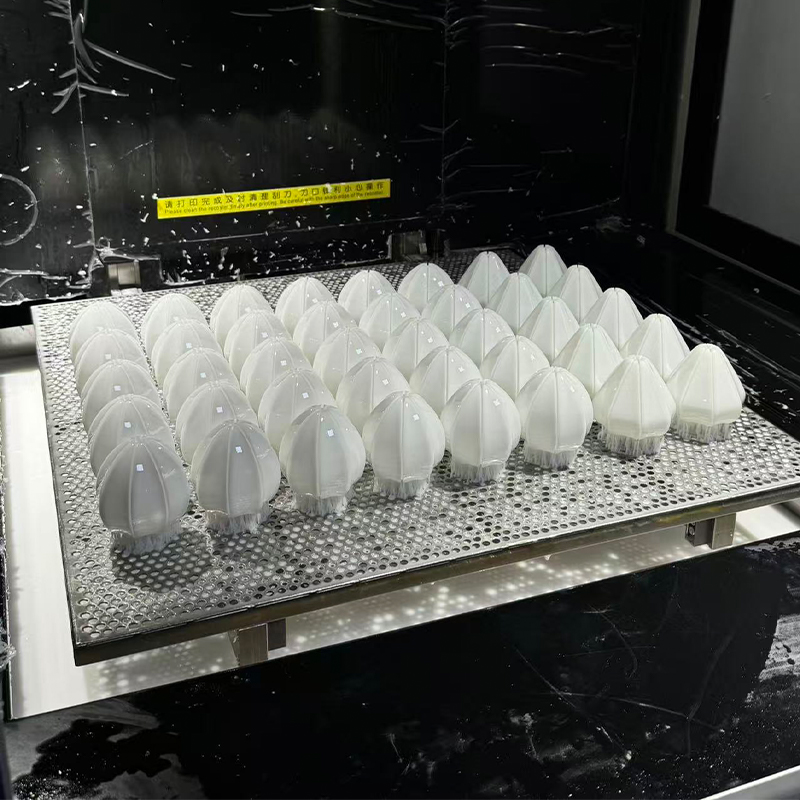
Elk van deze procesfamilies brengt verschillende mogelijkheden met zich mee voor een commerciële 3D-printservice menukaart. Op hars gebaseerde processen leveren fijne oppervlaktedetails op en worden vaak gekozen voor onderdelen die later zullen worden gebruikt als masterpatronen voor siliconengereedschap. Op poeder gebaseerde nylonprocessen hebben de neiging om isotrope, duurzame onderdelen te produceren die geschikt zijn voor herhaalde functionele tests of korte productieruns, omdat onderdelen worden ondersteund door omringend ongesinterd poeder in plaats van toegevoegde steunstructuren. Grootformaat thermoplastische extrusiemachines vergroten het bouwvolume veel verder dan wat een benchtopprinter kan bereiken, en vormen daarom de ruggengraat van de meeste grote 3D-printdiensten gericht op extra grote behuizingen, gereedschappen of mockups op architectonische schaal. Metaalprocessen staan aan de top van het kosten- en doorlooptijdspectrum, maar ontsluiten geometrieën en materiaaleigenschappen die machinale bewerking alleen economisch niet altijd kan evenaren.
Kopers moeten deze tabel beschouwen als een startfilter en niet als een definitief antwoord. Wanddikte, verwachte mechanische belasting, blootstelling aan hitte of UV en vereiste tolerantie hebben allemaal invloed op welk proces echt geschikt en ervaren is Printservice voor 3D-modellen De aanbieder zal normaliter vragen naar het eindgebruik van het onderdeel voordat hij een materiaal aanbeveelt.
Geen enkele procesfamilie dekt elke gebruikssituatie. Daarom bieden leveranciers van meerdere processen meer praktische flexibiliteit dan winkels met één technologie.
Hoe industriële 3D-printservicesystemen werken: proces en structuur
Ongeacht de specifieke technologie, een Industriële 3D-printservice volgt dezelfde basisworkflow: een 3D CAD-model wordt in dunne horizontale lagen gesneden, de machine deponeert of stolt materiaal laag voor laag op basis van die plakgegevens, en het voltooide onderdeel wordt verwijderd, schoongemaakt en nabewerkt. De verschillen tussen machines liggen vooral in de manier waarop elke laag wordt gevormd en hoe het onderdeel wordt ondersteund tijdens de bouw.
Structurele kerncomponenten
- Een bewegingssysteem (portaal, delta-armen of robotarm) dat de printkop of laser met herhaalbare nauwkeurigheid over het hele bouwvolume positioneert
- Een materiaaltoevoermechanisme, zoals een extrusiemondstuk, een harsvat met een lichtbron of een mes voor het opnieuw coaten van poeder
- Een afgesloten, temperatuurgecontroleerde kamer die kromtrekken vermindert en de hechting van de lagen verbetert, vooral belangrijk voor thermoplastische prints op groot formaat
- Een bouwplatform dat lager of vooruit gaat naarmate elke nieuwe laag wordt toegevoegd, waardoor het maximaal bruikbare bouwvolume wordt gedefinieerd
- Besturingssoftware die het slicen, het genereren van gereedschapspaden en, in sommige systemen, realtime monitoring van de laagkwaliteit beheert
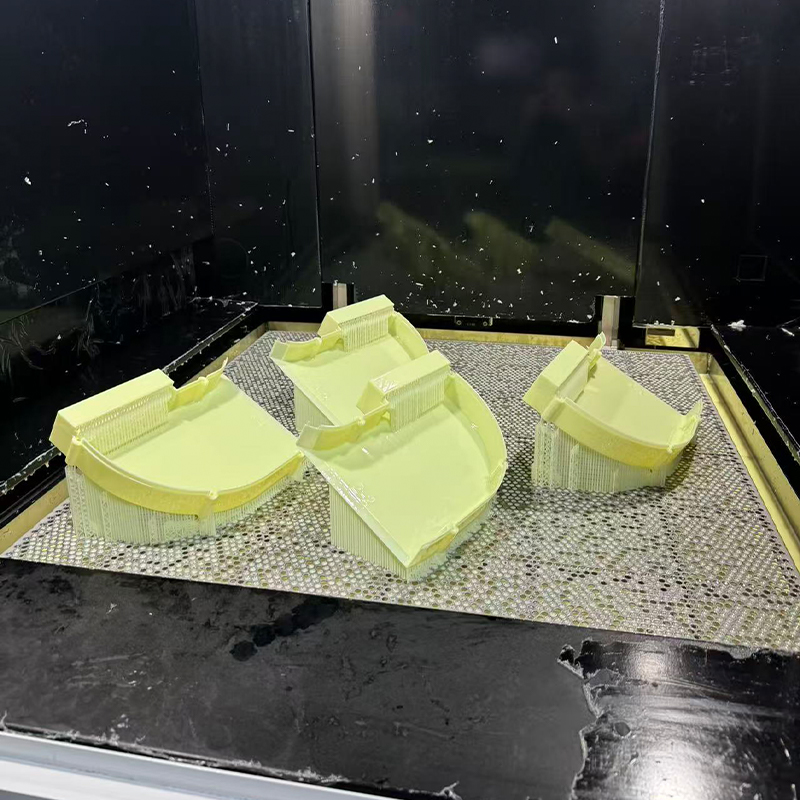
Voor een grootschalige 3D-printservice worden vooral het bewegingssysteem en het kamerontwerp van cruciaal belang. Grotere portalen bieden meer mogelijkheden voor mechanische afbuiging, dus gebruiken machines van industriële kwaliteit versterkte frames, lineaire rails en motorfeedback met gesloten lus om tolerantie te behouden over een bouwoppervlak dat in elke dimensie ruim een meter kan overspannen. Verwarmde kamers worden ook belangrijker naarmate de onderdelen groter worden, omdat grotere dwarsdoorsneden ongelijkmatig afkoelen en gevoeliger zijn voor kromtrekken als de omgevingstemperatuur niet strak onder controle wordt gehouden.
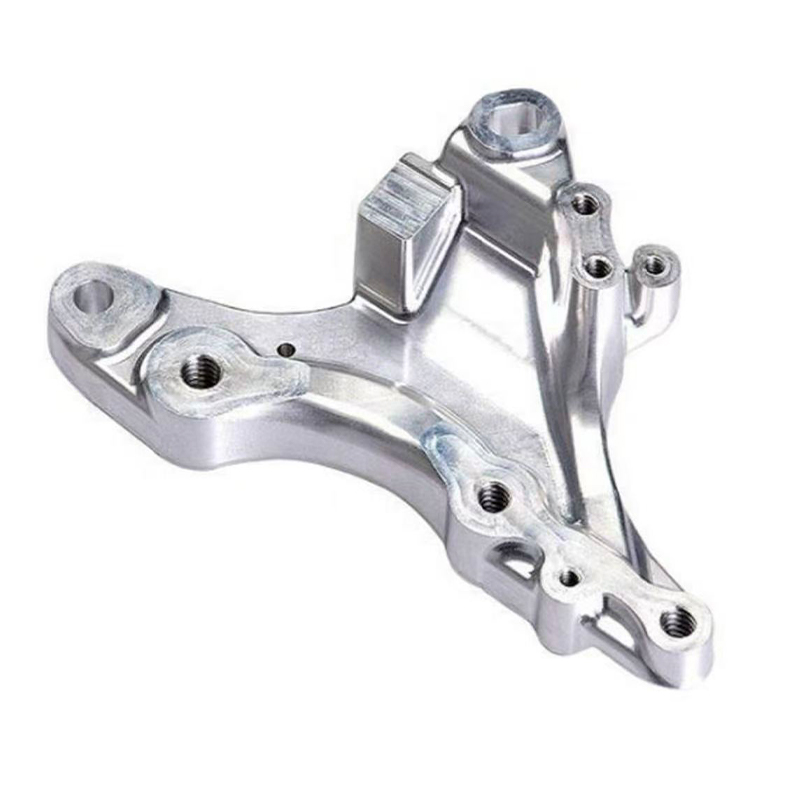
Nadat de fysieke bouw is voltooid, vereisen de meeste onderdelen nog secundaire stappen voordat ze functioneel of presentabel zijn. Het verwijderen van ondersteuningen, schuren, dampglanzend maken of mediastralen zijn gebruikelijk bij polymeeronderdelen, terwijl metalen onderdelen vaak een spanningsarme warmtebehandeling ondergaan, machinale bewerking van kritieke oppervlakken en soms oppervlaktecoatings. Een capabele 3D-printdiensten leverancier integreert deze downstream-stappen in één projecttijdlijn in plaats van dat de klant meerdere leveranciers moet zoeken.
Framestijfheid, kamercontrole en geïntegreerde nabewerking onderscheiden industriële systemen van consumentenprinters met grote bouwgroottes.
Toepassingsscenario's en selectiecriteria voor de 3D-modelafdrukservice
Het goede kiezen Printservice voor 3D-modellen begint met het afstemmen van de functie van het onderdeel op het proces dat het economisch kan opleveren. In de onderstaande tabel worden algemene toepassingsscenario's uiteengezet, naast de selectiefactoren die voor elk scenario het belangrijkst zijn.
Algemene toepassingsscenario's
| Belangrijkste selectiecriteria
|
Een onderdeel dat bestemd is voor gebruik buitenshuis heeft bijvoorbeeld een materiaal nodig dat geschikt is voor UV-stabiliteit en temperatuurschommelingen, wat verschillende harsformuleringen uitsluit, ongeacht hoe scherp het oppervlakdetail er in een eerste prototype uitziet. Een onderdeel dat in een bewegend mechanisme wordt geassembleerd, heeft een proces nodig dat een consistente wanddikte en voorspelbare krimp produceert, omdat zelfs kleine dimensionale afwijkingen op grote schaal pasproblemen kunnen veroorzaken. Bedrijven die afkomstig zijn uit a commerciële 3D-printservice onderschat voor het eerst vaak hoeveel nabewerkingstijd bijdraagt aan de totale doorlooptijd, vooral voor metalen onderdelen die een warmtebehandeling of bewerking van de pasvlakken vereisen.
Het ordervolume is een andere beslissende factor. Een enkel prototype rechtvaardigt zelden de insteltijd die gepaard gaat met het samensmelten van metaalpoederbedden, terwijl een bestelling van enkele honderden identieke beugels wellicht beter kan worden gediend door spuitgieten zodra de eerste ontwerpen zijn gevalideerd door middel van 3D-printen. Dit is waar combineren 3D-printdiensten met replicatie van siliconenmatrijzen voor kleine series biedt een praktische middenweg tussen eenmalig printen en volledige investering in gereedschap, waardoor teams de vraag kunnen valideren voordat ze zich toeleggen op productiemethoden met grotere volumes.
Door vooraf de functie van onderdelen, het verwachte volume en de afwerkingsvereisten op elkaar af te stemmen, worden dure herbewerkingen later in de productiecyclus voorkomen.
Gedetailleerde vergelijking: grootschalige 3D-printservicetechnologieën
Het onderstaande diagram vergelijkt de geschatte maximale praktische bouwomvang voor algemene processen die worden gebruikt door a grootschalige 3D-printservice . Deze cijfers vertegenwoordigen typische industriële apparatuurseries en niet een enkel machinemodel. Het bouwvolume is slechts één variabele, maar het is vaak de eerste filter die kopers toepassen als een project een te groot onderdeel omvat.
Zoals de grafiek laat zien, presteren systemen op hars- en poederbasis over het algemeen beter bij bouwomhulsels die geschikt zijn voor individuele componenten in plaats van volledige assemblages. Daarom blijven ze de standaardkeuze voor detailkritische onderdelen in plaats van overmaatse constructies. Grootformaat thermoplastische extrusie- en op robotarmen gebaseerde systemen breiden dat bereik aanzienlijk uit, waardoor ze de praktische keuze zijn wanneer een enkele doorlopende afdruk in elke afmeting groter moet zijn dan twee meter. Dit schaalvoordeel brengt nadelen met zich mee: grotere spuitmonden die worden gebruikt bij extrusie op groot formaat produceren doorgaans zichtbaar grovere laaglijnen dan hars- of poederprocessen, dus een gladde cosmetische afwerking vereist meestal extra schuur- of coatingwerk. De doorlooptijd heeft ook de neiging toe te nemen naarmate het bouwvolume toeneemt, omdat het bij grotere onderdelen eenvoudigweg langer duurt om laag voor laag te printen, zelfs bij hogere extrusiesnelheden. Voor kopers die een grote 3D-printdiensten leverancier tegenover een winkel van kleiner formaat, is het essentieel om zowel het maximale bouwvolume als de verwachte oppervlakteafwerking voor het specifieke materiaal te bevestigen voordat een projecttijdlijn wordt vastgelegd.
Bouw volumeschalen met procestype, en systemen van groter formaat ruilen doorgaans een oppervlakteafwerking in voor de mogelijkheid om extra grote onderdelen in één stuk te printen.
Industrie-adoptietrends voor grote 3D-printdiensten
De industriële acceptatie van additieve productie is gestaag uitgebreid naarmate de betrouwbaarheid van materialen en machines is verbeterd. Volgens productierapporten uit de industrie is het aandeel bedrijven dat 3D-printen gebruikt voor functionele onderdelen en gereedschappen, in plaats van alleen visuele prototypes, jaar na jaar gegroeid. Het onderstaande vlakdiagram illustreert deze algemene opwaartse trend in de adoptie van Industriële 3D-printservice capaciteiten in de productiesectoren over een recente periode van meerdere jaren, uitgedrukt als een relatieve adoptie-index in plaats van als een absoluut cijfer.
De opwaartse helling over de geïllustreerde periode weerspiegelt meerdere convergerende factoren in plaats van één enkele oorzaak. Materiaalbibliotheken zijn veel verder uitgebreid dan kunststoffen van de eerste generatie en omvatten ook technische nylons, vezelversterkte composieten en een breder scala aan metaallegeringen, waardoor 3D-printen haalbaar is geworden voor onderdelen die voorheen traditionele productie vereisten. De betrouwbaarheid en herhaalbaarheid van de machine zijn ook verbeterd, waardoor het aantal mislukte afdrukken is afgenomen, wat productie op industriële schaal ooit onpraktisch maakte. Tegelijkertijd hebben steeds meer fabrikanten een hybride model aangenomen dat het printen van prototypes en kleine oplages combineert met het repliceren van siliconenmatrijzen of machinale bewerking voor de productie van middelgrote volumes, waardoor het praktische bereik van één enkele printer wordt vergroot. commerciële 3D-printservice relatie. De verstoringen in de toeleveringsketen van de afgelopen jaren hebben sommige fabrikanten er ook toe aangezet om on-demand, gedistribueerde productiemodellen te gebruiken waarbij lokaal printen de afhankelijkheid van gereedschappen met een lange doorlooptijd vermindert. Samen wijzen deze factoren op een aanhoudende, geleidelijke groei in adoptie in plaats van op een kortetermijnpiek, wat een nuttige context is voor kopers die beslissen of ze interne capaciteit willen opbouwen of op een extern bedrijf moeten vertrouwen. 3D-printdiensten partner.
De adoptie is gestaag gegroeid naarmate de materiaalopties en de machinebetrouwbaarheid verbeterden, en niet vanwege een enkele technologische doorbraak.
Selectiecriteria gewogen over verschillende servicetypen
Verschillende kopers wegen de selectiecriteria verschillend af, afhankelijk van of ze een snel prototype, een precisiecomponent of een groot structureel onderdeel nodig hebben. Het onderstaande radardiagram vergelijkt hoe vier gemeenschappelijke prioriteiten, snelheid, oppervlakteafwerking, mechanische sterkte en kostenefficiëntie, doorgaans worden meegewogen bij de keuze tussen harsprinten en een grootschalige 3D-printservice met behulp van extrusie op groot formaat. Elke as krijgt een score op een relatieve schaal van één tot vijf, gebaseerd op typische proceskenmerken in plaats van op het specificatieblad van een specifieke machine.
De vergelijking benadrukt waarom processelectie zelden een kwestie is van één technologie die universeel superieur is. Harsprinten scoort sterk op het gebied van oppervlakteafwerking, wat de populariteit ervan verklaart voor masterpatronen en cosmetische prototypes, maar scoort lager op het gebied van maximale bouwgrootte en kostenefficiëntie op schaal. Grootformaat extrusie laat het tegenovergestelde patroon zien: het scoort hoger op bouwgrootte en kostenefficiëntie voor grote onderdelen, terwijl de kwaliteit van de oppervlakteafwerking verloren gaat die doorgaans moet worden aangepakt door middel van schuren of coaten. Geen van beide profielen is inherent beter; de juiste keuze hangt af van welke as er het meest toe doet voor het specifieke onderdeel in kwestie. Dit is een nuttig raamwerk dat kopers intern kunnen toepassen voordat ze contact opnemen met een Printservice voor 3D-modellen aanbieder, omdat het verduidelijkt welke afwegingen aanvaardbaar zijn voor een bepaald project. Een aanbieder die meerdere procesfamilies aanbiedt, kan kopers ook helpen een enkel project over technologieën te verdelen, bijvoorbeeld door een cosmetisch omhulsel in hars te printen terwijl grootformaat extrusie wordt gebruikt voor een structureel intern frame.
Geen enkel proces wint op elke as, dus kopers moeten hun twee hoogste prioriteiten beoordelen voordat ze een technologie selecteren.
Industriedistributie van grootschalige 3D-printtoepassingen
Vraag naar grote 3D-printdiensten is niet gelijkmatig verdeeld over de sectoren. Sommige sectoren zijn sterk afhankelijk van grootformaatprinten voor functionele gereedschappen en structurele mockups, terwijl andere het vooral gebruiken voor displaymodellen of conceptvalidatie in een vroeg stadium. In het onderstaande ringdiagram wordt een illustratieve verdeling van de vraag naar grootschalig drukwerk per bedrijfstak weergegeven, gebaseerd op algemene patronen die in de productie- en ontwerpsectoren worden waargenomen.
Consumptiegoederen en architecturale of display-modellering vertegenwoordigen samen een aanzienlijk deel van de vraag naar grootformaat drukwerk, grotendeels omdat beide sectoren regelmatig grote, eenmalige of kleine oplagen nodig hebben waarbij investeringen in gereedschap moeilijk te rechtvaardigen zijn. Fabrikanten van industriële apparatuur gebruiken printen op grote schaal voornamelijk voor mallen, armaturen en beschermende behuizingen die interne productielijnen ondersteunen, in plaats van voor onderdelen die rechtstreeks aan eindklanten worden verkocht. Gereedschappen voor de automobielsector vertegenwoordigen een kleiner maar consistent aandeel, vaak gericht op mockups voor interieurbekleding en gereedschapshulpmiddelen in kleine volumes in plaats van structurele voertuigcomponenten. De omvangrijke categorie 'overig/gemengd' weerspiegelt hoe breed toepasbaar grootformaatprinten is geworden, en omvat alles van tentoonstellingsdisplays tot prototypes van op maat gemaakt meubilair. Voor een commerciële 3D-printservice Als leverancier onderstreept deze spreiding van de vraag de waarde van het ondersteunen van meerdere materialen en afwerkingsopties in plaats van zich nauw te specialiseren in één enkele sector.
De vraag naar grootformaat printen omvat vele sectoren, waardoor leveranciers met een breed materiaal- en afwerkingsvermogen de voorkeur krijgen boven beperkte specialisten.
Onderhoudsrichtlijnen voor industriële 3D-printapparatuur
Consistente uitvoer van een Industriële 3D-printservice is sterk afhankelijk van gedisciplineerd onderhoud van de apparatuur. Vooral grotere machines veroorzaken slijtage over meer bewegende delen en leggen een grotere afstand af per afdruk, waardoor regelmatig onderhoud een grotere factor is in de uitvoerkwaliteit dan bij kleinere desktopcomputers.
Controlelijst voor routineonderhoud
- Inspecteer en reinig de spuitmondjes of harsoptiek regelmatig om verstopping te voorkomen en de printresolutie te behouden
- Controleer lineaire rails, riemen en spindels op slijtage en smeer bewegende onderdelen opnieuw volgens een vast schema
- Kalibreer het bouwplatform en de bednivellering vóór grote of langdurige afdrukken om fouten tijdens het afdrukken te voorkomen
- Houd de kamertemperatuur en vochtigheid in de gaten, omdat materiaaleigenschappen zoals het vochtgehalte van nylonpoeder gevoelig zijn voor omgevingsomstandigheden
- Vervang filtercomponenten op hars- en poedersystemen om operators te beschermen en een consistente materiaalkwaliteit te behouden
- Houd firmware en slicingsoftware up-to-date om te profiteren van verbeterde toolpath-algoritmen en bugfixes
Preventieve onderhoudsschema's moeten worden aangepast aan het machinegebruik, in plaats van een vast kalenderinterval te volgen. Een grootformaat extrusiesysteem dat vrijwel continu productieploegen draait, zal vaker spuitmondinspecties en riemspanningscontroles nodig hebben dan een machine die slechts af en toe wordt gebruikt. Metaalpoederbedsystemen vereisen bijzonder zorgvuldig onderhoud van de gasstroom- en filtersystemen, omdat een inconsistente beschermgasdekking rechtstreeks de dichtheid van de onderdelen en de mechanische eigenschappen kan beïnvloeden. Aanbieders die een beste 3D-printservice De ervaring documenteert deze onderhoudsintervallen doorgaans intern en houdt gegevens over de machineprestaties in de loop van de tijd bij, waardoor ze vroegtijdige tekenen van mondstukslijtage of drift van het bewegingssysteem kunnen opmerken voordat dit de onderdelen van een klant beïnvloedt.
Exploitanten moeten ook duidelijke registraties bijhouden van materiaalbatchnummers en opslagomstandigheden, aangezien poeders en harsen kunnen worden afgebroken als ze buiten de aanbevolen temperatuur- en vochtigheidsbereiken worden bewaard. Deze traceerbaarheid wordt vooral belangrijk voor functionele of dragende onderdelen, waarbij inconsistente materiaaleigenschappen tussen batches de prestaties kunnen beïnvloeden op manieren die niet zichtbaar zijn bij een externe inspectie alleen.
Onderhoudsintervallen moeten het daadwerkelijke machinegebruik en de omstandigheden voor materiaalbehandeling volgen, en niet een algemeen vast schema.
Een beste 3D-printserviceprovider kiezen
Het identificeren van een beste 3D-printservice partner voor een specifiek project komt neer op het afstemmen van capaciteiten, communicatie en downstream-ondersteuning op wat het project daadwerkelijk nodig heeft. Een leverancier die alleen onderdelen afdrukt en terugstuurt zonder ontwerpfeedback brengt meer risico met zich mee aan de kant van de koper, vooral voor teams zonder interne ervaring met additive manufacturing. Zoek een partner die bestanden controleert op problemen met de afdrukbaarheid, zoals niet-ondersteunde uitsteeksels of problemen met de wanddikte, voordat u tot een afdrukopdracht overgaat. Door deze problemen vroegtijdig te onderkennen, voorkomt u verspilling van materiaal en vertragingen in de planning.
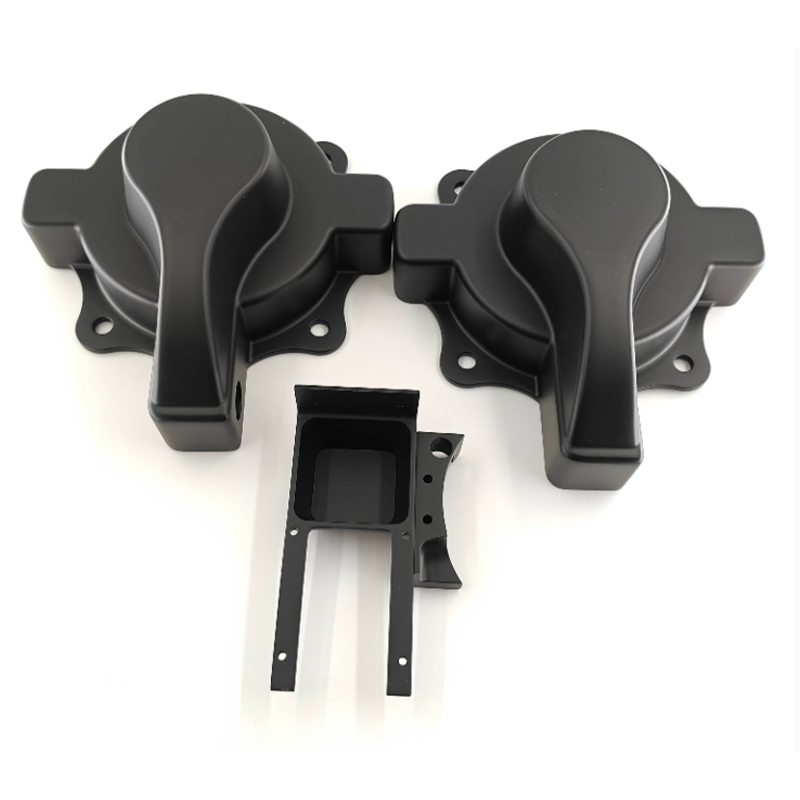
Het is ook de moeite waard om te evalueren of een aanbieder een project kan ondersteunen dat verder gaat dan de eerste druk. Veel projecten evolueren van een enkel prototype naar een kleine productierun, en het hebben van een fabrikant of leverancier die kan overstappen van 3D-printen naar replicatie van siliconenmallen voor goedkope, uiterst nauwkeurige productie van kleine batches, of naar CNC-bewerking voor nauwere toleranties, bespaart aanzienlijke coördinatie-inspanningen vergeleken met het beheren van afzonderlijke leveranciers in elke fase. Oppervlaktebehandelingsmogelijkheden, zoals verven of coaten, is een andere factor die vaak over het hoofd wordt gezien totdat een klant op korte termijn een presentatieklaar onderdeel nodig heeft.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opereert op dit gebied als een OEM-fabrikant van commerciële 3D-printdiensten en een grote ODM-leverancier van 3D-printdiensten, en werkt samen met klanten op het gebied van hars-, nylon- en metaal-3D-printen naast geavanceerde bewerkingsmogelijkheden. Het ontwerpteam van het bedrijf ondersteunt klanten bij het omzetten van vroege concepten in praktische, produceerbare productontwerpen, en het replicatieproces van siliconenmallen stelt teams in staat over te stappen op goedkope, uiterst nauwkeurige productie van kleine batches zodra een ontwerp is gevalideerd. Oppervlaktebehandelingen zoals schilderen worden in eigen huis toegepast om de onderdelen dichter bij een voltooide, presentatieklare staat te brengen. Omdat ontwerp, drukwerk, bewerking, matrijsreplicatie en afwerking op één platform plaatsvinden, kunnen klanten die met dit soort one-stop-oplossingen werken industriële 3D-printservice kan van concept naar fysiek product overstappen zonder meerdere externe leveranciers te moeten beheren, wat de neiging heeft om zowel de coördinatieoverhead als de totale projecttijd te verminderen. Of de koper nu een kleine groothandel in ontwerpstudio's is die een handvol prototypes inkoopt of een fabrikant die opschaalt naar productie in kleine series, dit soort geïntegreerde ondersteuning is over het algemeen waardevoller gedurende de levensduur van een product dan de specificatie van een enkele machine.
Een leverancier die printen, machinaal bewerken, matrijsreplicatie en afwerking onder één dak combineert, vermindert het coördinatierisico gedurende de volledige productontwikkelingscyclus.
Veelgestelde vragen
Welke onderdelen kan een grootschalige 3D-printservice doorgaans produceren?Grootformaat extrusie- en op robotarmen gebaseerde systemen kunnen over het algemeen afzonderlijke onderdelen van meer dan twee meter in één of meer dimensies printen, terwijl industriële machines op hars- en poederbasis meestal beter geschikt zijn voor onderdelen van minder dan één meter. De exacte limieten variëren per machine en materiaal, dus het is het beste om het bouwvolume voor een specifiek project rechtstreeks bij de leverancier te bevestigen. |
Hoe kies ik tussen hars, nylon en metaal voor een industrieel 3D-printserviceproject?De keuze hangt vooral af van mechanische eisen en afwerkingsverwachtingen. Hars is geschikt voor onderdelen met hoge details, cosmetische onderdelen of hoofdpatroononderdelen; nylonpoeder is geschikt voor functionele, herhaalbare onderdelen die duurzaamheid nodig hebben, zonder de kosten en doorlooptijd van metaal; en metaal is gereserveerd voor toepassingen met lasten of hoge temperaturen, waarbij plastic materialen niet aan de prestatie-eisen kunnen voldoen. |
Is een commerciële 3D-printservice geschikt voor productieruns, niet alleen voor prototypes?Ja, voor lage tot gemiddelde volumes, vooral in combinatie met processen zoals replicatie van siliconenmallen die de kosten per eenheid verlagen zodra een ontwerp is voltooid. Voor de productie van grotere volumes worden spuitgieten of andere traditionele productiemethoden over het algemeen kosteneffectiever. Daarom wordt 3D-printen vaak gebruikt om een ontwerp te valideren voordat het naar die methoden wordt opgeschaald. |
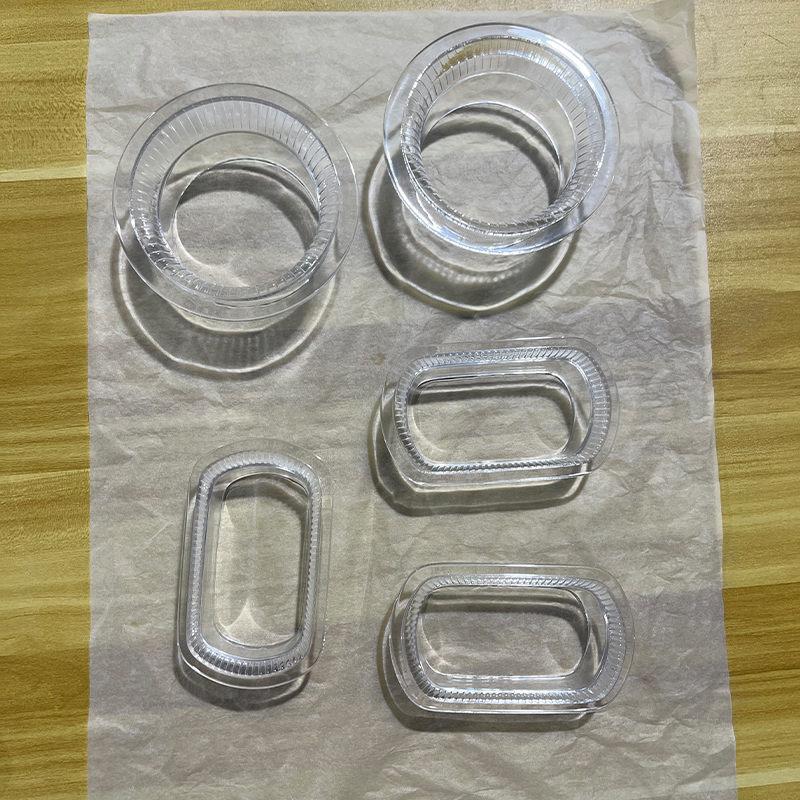
Welke nabewerking moet ik verwachten van een 3D-modelprintservice?Veel voorkomende nabewerkingen omvatten het verwijderen van ondersteuningen, schuren, dampglad maken, mediastralen en schilderen of coaten voor polymeeronderdelen, terwijl metalen onderdelen mogelijk een warmtebehandeling en machinale bewerking van kritische oppervlakken vereisen. Vraag de provider welke stappen in hun standaardworkflow zijn opgenomen of als extra service worden aangeboden. |
Waar moet ik op letten bij een beste 3D-printserviceprovider voor langdurige partnerschappen?Zoek naar een fabrikant of leverancier die meerdere printprocessen, interne bewerking en afwerking, duidelijke feedback over het ontwerp voor productie en de mogelijkheid om van prototype naar productie in kleine series te schalen zonder van leverancier te wisselen, aanbiedt. Consistente communicatie en gedocumenteerde kwaliteitsprocessen zijn ook van belang voor het behoud van de betrouwbaarheid bij herhaalbestellingen. |
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
