- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

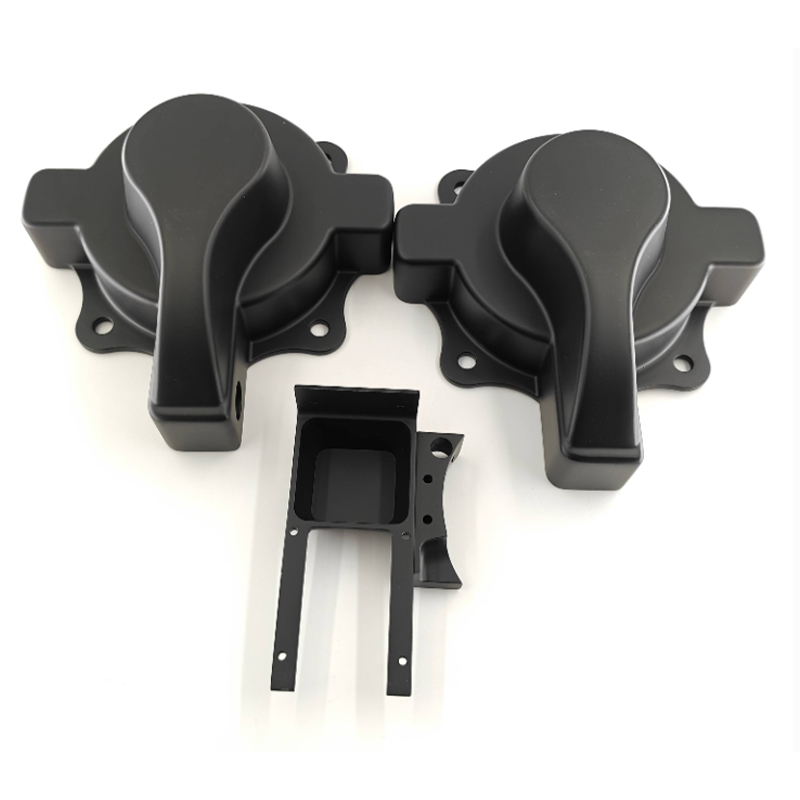
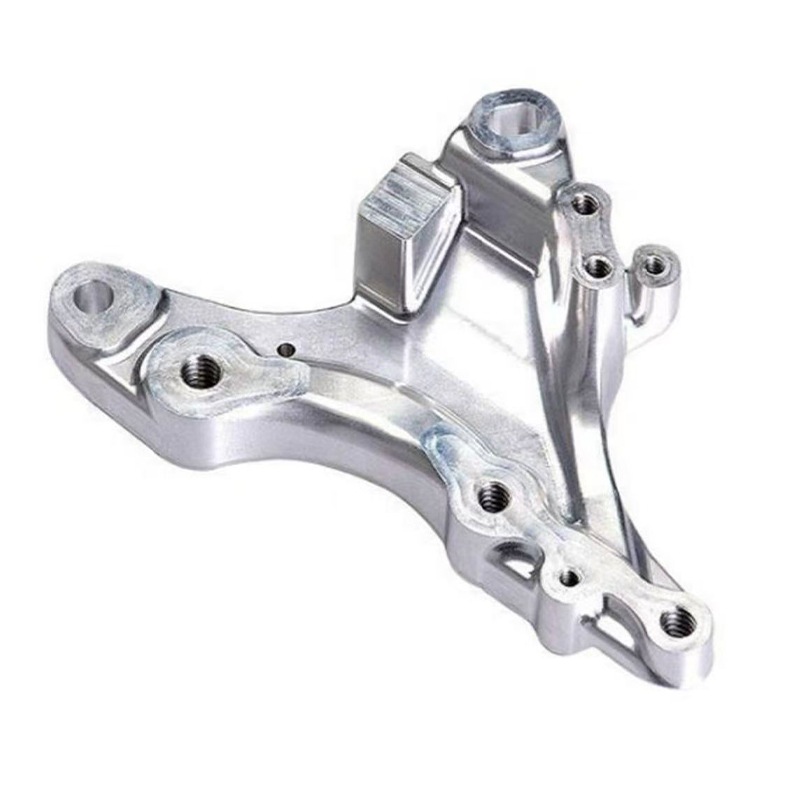
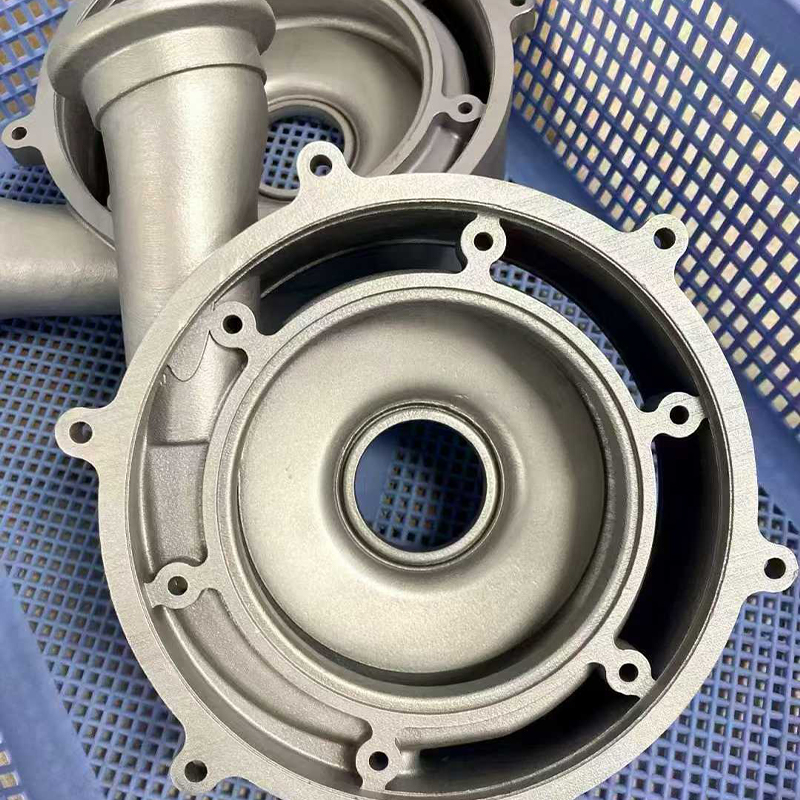
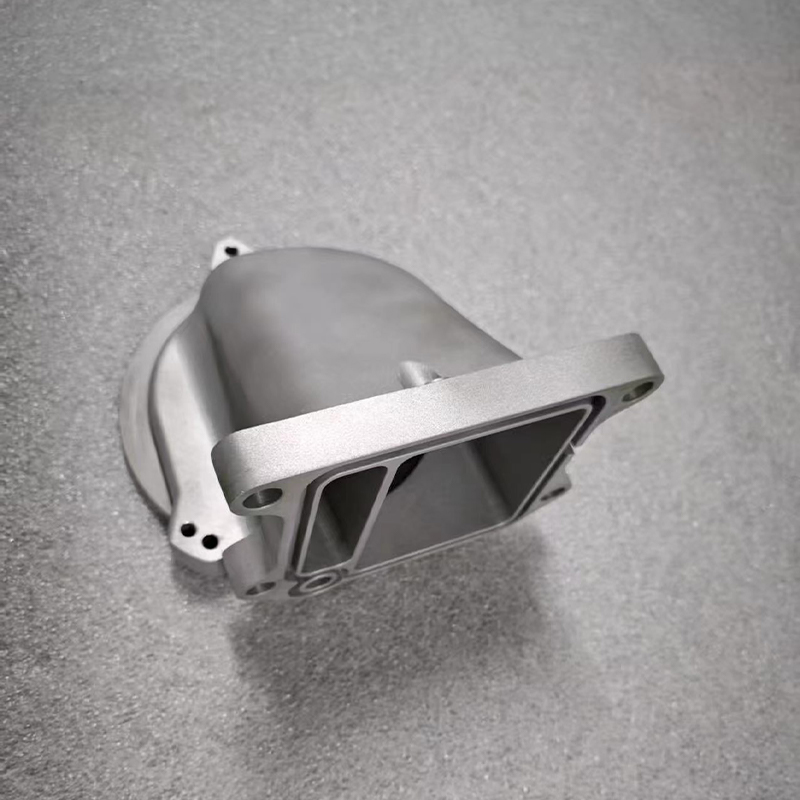
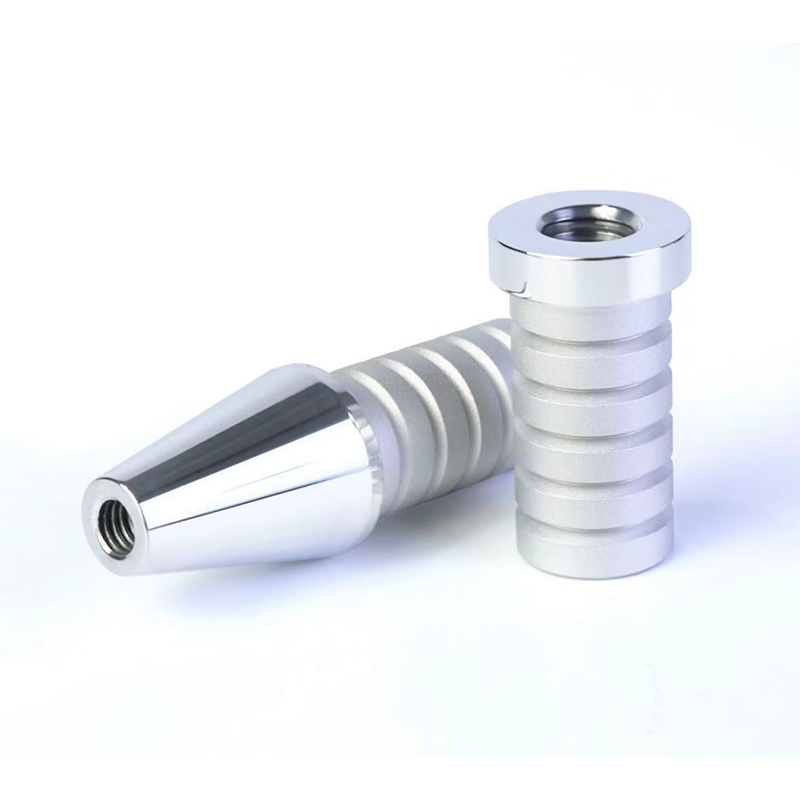
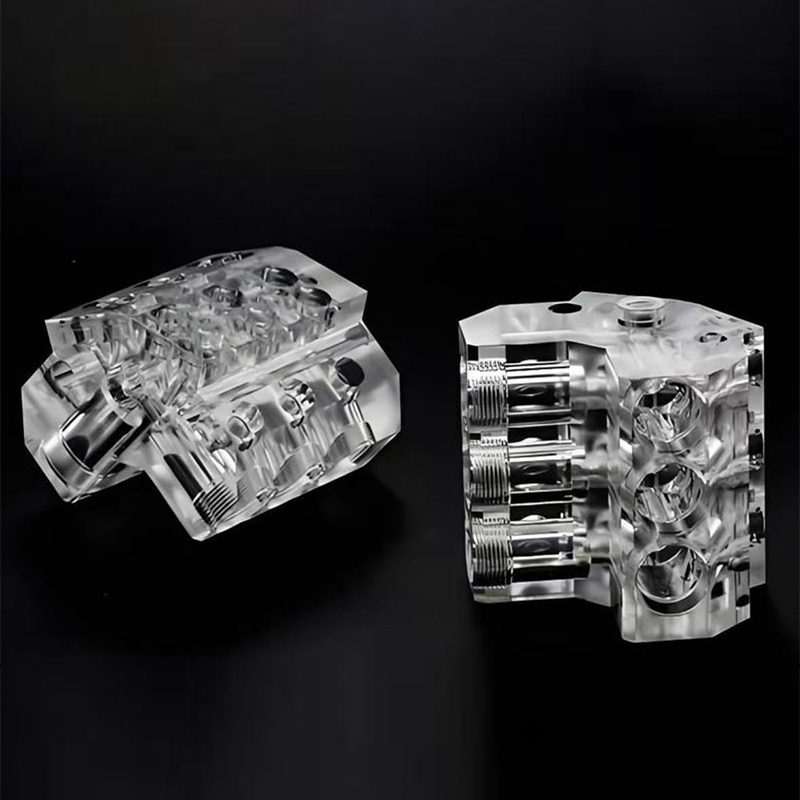
Gids voor CNC-bewerkingsservices: 3-assig, 4-assig, 5-assig vergeleken
Wat CNC-bewerkingsdiensten leveren voor aluminium en metalen onderdelen
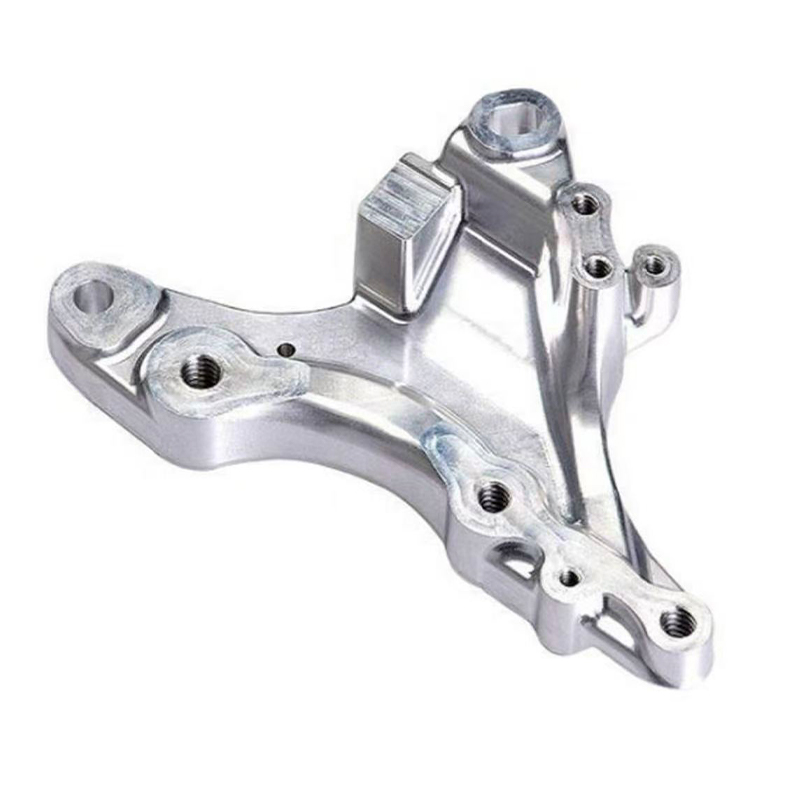
Een betrouwbare CNC-bewerkingsdiensten De partner moet in staat zijn een onderdeel van tekening tot eindproduct te verwerken met nauwe, herhaalbare toleranties, een consistente oppervlakteafwerking en materiaaleigenschappen die overeenkomen met de ontwerpbedoeling. CNC-bewerking gebruikt computergestuurde snijgereedschappen om materiaal uit een massief blok of staafmateriaal te verwijderen in een nauwkeurig geprogrammeerde volgorde. Daarom blijft het de standaardkeuze voor onderdelen die maatnauwkeurigheid nodig hebben die additieve of gietprocessen op zichzelf niet altijd kunnen garanderen. Kopers die op zoek zijn naar een aluminium cnc-service of een bredere metalen cnc-diensten leveranciers proberen doorgaans een van de volgende drie problemen op te lossen: ze hebben een functioneel prototype nodig dat met de uiterste tolerantie is bewerkt, ze hebben een herhaalbare productierun van structurele of mechanische componenten nodig, of ze hebben een complexe geometrie nodig die gelijktijdige gereedschapsbeweging over meerdere assen vereist.
In deze laatste categorie wordt het onderscheid gemaakt tussen standaard drieassige bewerkingen 5-assige CNC-bewerkingsdiensten wordt belangrijk. Een vijfassige machine kan een werkstuk vanuit vrijwel elke hoek benaderen in één enkele opstelling, waardoor herpositioneringsfouten worden verminderd en geometrieën worden geopend, zoals gebogen oppervlakken, ondersnijdingen en schuine kenmerken, waarvoor anders meerdere opspanningen of afzonderlijke bewerkingen nodig zouden zijn. Een ervaren bewerkingsservice voor aluminium De leverancier evalueert doorgaans de onderdeelgeometrie, tolerantievereisten en materiaalgedrag voordat hij adviseert of drieassige, vierassige of vijfassige bewerking de juiste keuze is voor een bepaald project.
De secties die volgen behandelen de gebruikelijke typen CNC-processen en hun kenmerken, hoe CNC-systemen zijn gestructureerd en hoe ze materiaal snijden, waar elke configuratie het beste past, een gedetailleerde vergelijking naast elkaar, praktische onderhoudsrichtlijnen en antwoorden op de vragen die kopers het vaakst stellen voordat ze een keuze maken. CNC-bewerking Services partner.
De juiste CNC-bewerkingsaanpak hangt af van de onderdeelgeometrie en tolerantievereisten, en niet alleen van het aantal assen dat een machine adverteert.
Veel voorkomende soorten CNC-bewerkingsdiensten en hun kenmerken
De meeste aanbieders van CNC-bewerking Services organiseren hun mogelijkheden rond een klein aantal gevestigde configuraties, elk gedefinieerd door het aantal assen dat het snijgereedschap of werkstuk tegelijkertijd kan bewegen. Dit heeft rechtstreeks invloed op de complexiteit van de geometrie die kan worden geproduceerd, het aantal opstellingen dat een onderdeel nodig heeft en de haalbare tolerantie.
| Configuratie | Typische materialen | Meest geschikt voor |
|---|---|---|
| 3-assig frezen | Aluminium, zacht staal, technische kunststoffen | Platte en getrapte geometrie, beugels, platen |
| CNC-draaien | Aluminium staafkolf, roestvrij staal, messing | Cilindrische onderdelen, assen, bussen, fittingen |
| 4-assige bewerking | Aluminiumlegeringen, gelegeerd staal | Onderdelen die rotatiefuncties op meerdere vlakken nodig hebben |
| 5-assige CNC-bewerking | Aluminium, titanium, roestvrij staal | Complexe contouroppervlakken, geometrie in ruimtevaartstijl, precisieonderdelen met één opstelling |
Drie-assig frezen blijft de werkpaardconfiguratie voor een groot deel van de dagelijkse onderdelen, omdat vlakke vlakken, uitsparingen en getrapte onderdelen efficiënt en tegen lagere kosten per onderdeel worden verwerkt dan complexere opstellingen. CNC-draaien is het standaardproces wanneer een onderdeel fundamenteel cilindrisch is, zoals assen, bussen of schroefdraadfittingen, en een aluminium cnc-service gericht op ronde onderdelen zullen draaicentra doorgaans combineren met live gereedschap om secundaire freesbewerkingen toe te voegen zonder een aparte opstelling. Vierassige bewerking voegt een rotatie-as toe waardoor het werkstuk meerdere vlakken naar het snijgereedschap kan vertonen zonder handmatige herpositionering, wat zowel de nauwkeurigheid als de cyclustijd verbetert voor onderdelen met kenmerken aan meer dan één kant.
Aan de bovenkant van complexiteit, 5-assige CNC-bewerkingsdiensten zorgen ervoor dat het snijgereedschap vanuit vrijwel elke hoek een werkstuk kan benaderen in één doorlopende opstelling. Dit is met name waardevol voor aluminiumbewerkingsprojecten met geprofileerde oppervlakken, schuine montagekenmerken of dunwandige structurele onderdelen waarbij herhaalde herpositionering cumulatieve tolerantiestapeling zou introduceren. Kopers evalueren een bewerkingsservice voor aluminium voor een nieuw onderdeel moet deze tabel als een startfilter worden beschouwd, aangezien de wanddikte, de vereiste tolerantie en specificaties voor de oppervlakteafwerking uiteindelijk bepalen welke configuratie geschikt is.
Het afstemmen van de onderdeelgeometrie op de juiste asconfiguratie vermindert het aantal opstellingen, verbetert de tolerantiecontrole en verkort de algehele doorlooptijd.
Hoe CNC-bewerkingssystemen werken: principes en structuur
Elke CNC-bewerking Services De werking volgt dezelfde onderliggende logica: een CAD-model wordt omgezet in CAM-gereedschapspaden, die gereedschapspaden worden vertaald in machinaal leesbare G-code, en de controller van de machine voert die code uit om een roterend snijgereedschap ten opzichte van een vast of roterend werkstuk te verplaatsen. Wat tussen machinetypen verandert, is in hoeveel richtingen de relatieve beweging kan plaatsvinden en hoe rigide de machinestructuur tolerantie behoudt tijdens het snijden.
Structurele kerncomponenten
- Een stijf machinebed en kolom die bestand zijn tegen doorbuiging onder snijkrachten, wat een directe invloed heeft op de haalbare tolerantie en oppervlakteafwerking
- Een spilsamenstel dat het snijgereedschap roteert met snelheden die geschikt zijn voor het materiaal, waarbij doorgaans hogere spilsnelheden vereist zijn voor aluminium dan voor hardere legeringen
- Lineaire en roterende assen, aangedreven door kogelomloopspindels of lineaire motoren, die het gereedschap of werkstuk met herhaalbare nauwkeurigheid positioneren
- Een gereedschapswisselaar die automatisch snijgereedschappen tussen bewerkingen verwisselt, waardoor handmatige tussenkomst tijdens langere productieruns wordt verminderd
- Koelmiddel- en spaanafvoersystemen die de hitte beheersen en materiaal uit de snijzone verwijderen, vooral belangrijk voor aluminium, dat lange, draderige spanen genereert bij hoge voedingssnelheden
Voor een machine-aanbod 5-assige CNC-bewerkingsdiensten De extra roterende assen hebben doorgaans de vorm van een taptafel of een roterende spilkop, die er beide voor zorgen dat het gereedschap kan kantelen ten opzichte van het werkstuk in plaats van dat het werkstuk handmatig opnieuw moet worden georiënteerd. Deze mogelijkheid is het belangrijkst bij onderdelen met samengestelde curven of kenmerken die niet zijn uitgelijnd op een eenvoudig X-Y-Z-raster, omdat het gereedschap hierdoor gedurende de gehele bewerking loodrecht op het snijoppervlak kan blijven staan, waardoor de oppervlakteafwerking wordt verbeterd en gereedschapsslijtage wordt verminderd in vergelijking met het naderen van een schuin oppervlak buiten de as.
Materiaalgedrag bepaalt ook de opstelling van machines. De bewerking van aluminium verloopt over het algemeen met hogere spilsnelheden en voedingssnelheden dan staal of titanium, omdat het materiaal zachter en thermisch geleidender is, maar het vereist ook zorgvuldig spaanbeheer en geschikte gereedschapscoatings om snijkantsopbouw op het snijgereedschap te voorkomen. Een capabele metalen cnc-diensten De leverancier past de spilsnelheid, voedingssnelheid en koelmiddelstrategie aan op basis van de specifieke legering die wordt gesneden, in plaats van één enkel generiek programma op alle materialen toe te passen.
Machinestijfheid, asconfiguratie en materiaalspecifieke snijparameters bepalen samen de tolerantie en afwerking die een CNC-leverancier consistent kan leveren.
Toepassingsscenario's en selectiecriteria voor CNC-bewerking van aluminium en metaal
Het juiste selecteren CNC-bewerking De aanpak begint met het afstemmen van de functie en geometrie van onderdelen op een proces dat op een economische manier aan de tolerantie- en volume-eisen kan voldoen. De onderstaande tabel bevat algemene toepassingsscenario's en de selectiefactoren die er het meest toe doen.
Algemene toepassingsscenario's
| Belangrijkste selectiecriteria
|
Een onderdeel met kenmerken op slechts één of twee zijden wordt vaak efficiënt verwerkt met drieassig frezen of draaien, waardoor de cyclustijden en de kosten voorspelbaar blijven. Een onderdeel met samengestelde rondingen, ondersnijdingen of schuine nokken op meerdere vlakken is een sterkere kandidaat 5-assige CNC-bewerkingsdiensten , omdat het consolideren van bewerkingen in een enkele opstelling de tolerantiestapeling vermindert die voortkomt uit het herpositioneren van een onderdeel tussen meerdere armaturen. Materiaalkeuze is ook bepalend voor procesbeslissingen: aluminium heeft over het algemeen de voorkeur voor lichtgewicht structurele onderdelen en warmteafvoerende componenten, terwijl roestvrij staal of gelegeerd staal wordt gekozen wanneer een hogere sterkte, slijtvastheid of corrosieweerstand vereist is, ook al zijn deze materialen doorgaans langzamer te bewerken dan aluminium.
Het ordervolume bepaalt ook de economische aspecten van CNC-werk. Een enkel prototype of een handvol eenheden rechtvaardigt zelden een uitgebreid armatuurontwerp, terwijl een productierun van enkele honderden identieke onderdelen profiteert van investeringen in specifieke opspanningen en geoptimaliseerde gereedschapspaden die de cyclustijd per onderdeel verkorten. Bedrijven die afkomstig zijn uit a CNC-bewerking Services leverancier onderschat voor het eerst vaak hoeveel opspanningsontwerp en programmeertijd bijdragen aan de totale doorlooptijd van complexe onderdelen, vooral voor vijfassig werk waarbij gereedschapspadsimulatie essentieel is om gereedschapsbotsingen te voorkomen.
Geometrische complexiteit en vereiste tolerantie, en niet alleen de onderdeelgrootte, bepalen of een project drieassige, vierassige of vijfassige bewerking nodig heeft.
Gedetailleerde vergelijking: Tolerantie en cyclustijd van aluminium CNC-bewerkingsservice
Het onderstaande lijndiagram vergelijkt bij benadering haalbare tolerantiebereiken voor gangbare CNC-configuraties, van standaard drieassig frezen tot vijfassig bewerken, naarmate de complexiteit van de onderdelen toeneemt. Deze waarden vertegenwoordigen algemene industriële bereiken en niet de gegarandeerde specificaties van een enkele machine, en de werkelijke resultaten zijn afhankelijk van de staat van de machine, het gereedschap en het materiaal.
De grafiek illustreert een consistent patroon voor alle CNC-configuraties: naarmate het aantal bestuurbare assen toeneemt, wordt de haalbare tolerantie over het algemeen kleiner omdat er tijdens de bouw minder handmatige herpositioneringsstappen nodig zijn. Bewerking met vijf assen heeft de neiging om de hier getoonde krapste toleranties aan te houden, omdat het onderdeel tijdens de gehele bewerking in één opstelling gefixeerd blijft, waardoor de kleine uitlijningsfouten worden geëlimineerd die zich ophopen wanneer een onderdeel wordt losgemaakt en opnieuw wordt vastgezet tussen bewerkingen op machines met een lagere as. Standaard frezen met drie assen blijft zeer geschikt voor eenvoudigere geometrie, maar vereist doorgaans extra instellingen voor functies op meerdere vlakken, wat meer kans op cumulatieve fouten introduceert. Algemene draaibewerkingen, hoewel uitstekend voor cilindrische nauwkeurigheid, vertonen hier een groter bereik omdat het een brede mix van onderdeelcomplexiteit weerspiegelt in plaats van een enkel kenmerktype. Voor kopers met een gewicht van een aluminium cnc-service tegen een 5-assige CNC-bewerkingsdiensten leverancier verklaart deze trend waarom meerzijdige onderdelen met nauwere toleranties vaak naar vijfassige apparatuur worden geleid, ook al is het uurtarief voor die apparatuur doorgaans hoger dan voor eenvoudiger drieassig werk.
De tolerantie wordt over het algemeen kleiner naarmate het aantal assen toeneemt, vooral omdat minder opstellingen minder cumulatieve uitlijningsfouten betekenen.
Industriele acceptatie van meerassige en aluminium CNC-bewerking
De acceptatie van meer geavanceerde CNC-configuraties is gestaag gegroeid naarmate de machinekosten zijn gedaald en CAM-software beter in staat is geworden om botsingsvrije gereedschapsbanen met meerdere assen te genereren. Volgens algemene industriële productierapporten is aluminium in meerdere sectoren nog steeds een van de meest bewerkte metalen vanwege de gunstige sterkte-gewichtsverhouding en bewerkbaarheid. Het onderstaande gestapelde staafdiagram illustreert bij benadering een uitsplitsing van het machineconfiguratiegebruik over drie brede vraagsegmenten, uitgedrukt in relatieve aandelen in plaats van in absolute productievolumes.
Het patroon tussen de segmenten laat zien dat drie-assige bewerking nog steeds een aanzienlijk deel van het prototypewerk voor zijn rekening neemt, grotendeels omdat veel onderdelen in een vroeg stadium een relatief eenvoudige geometrie hebben waarvoor geen mogelijkheden voor meerdere assen nodig zijn. Naarmate toepassingen evolueren in de richting van productie in kleine volumes en vooral van componenten in structurele of ruimtevaartstijl, neemt het aandeel dat wordt toegeschreven aan vijfassige bewerking merkbaar toe, wat de toenemende prevalentie van voorgevormde, meervlaksgeometrie in deze categorieën weerspiegelt. Deze trend komt overeen met bredere commentaren uit de sector die suggereren dat er vraag is naar 5-assige CNC-bewerkingsdiensten is uitgebreid naarmate meer industrieën lichtgewicht aluminium componenten met complexe geometrie adopteren in plaats van zwaardere of meer assemblage-intensieve ontwerpen. Voor een metalen cnc-diensten Dit wijst op de waarde van het onderhouden van een gemengd wagenpark van drie-, vier- en vijf-assige apparatuur in plaats van zich nauw te specialiseren, aangezien de projectmix aanzienlijk kan verschuiven, afhankelijk van het toepassingssegment waarin een klant actief is. Kopers die leveranciers beoordelen, moeten zich direct afvragen welk deel van de capaciteit van een winkel geschikt is voor vijf assen als hun projectenpijplijn complexe geometrie omvat.
Het capaciteitsaandeel over vijf assen stijgt met de geometrische complexiteit, waardoor een winkel met gemengde configuratie beter aanpasbaar is bij prototyping, kleine volumes en structurele projecten.
Oppervlakteafwerking en voedingssnelheidrelatie bij CNC-bewerking van metaal
De kwaliteit van de oppervlakteafwerking en de bewerkingssnelheid zijn nauw met elkaar verbonden variabelen metalen cnc-diensten leverancier moet in evenwicht zijn met projectdeadlines. Snellere voedingen verminderen over het algemeen de cyclustijd en -kosten, maar kunnen duidelijkere gereedschapssporen achterlaten, tenzij ze gepaard gaan met nabewerkingsgangen. De onderstaande spreidingsdiagram illustreert een algemeen, illustratief verband tussen de voedingssnelheid en de resulterende oppervlakteruwheid over een voorbeeld van veel voorkomende aluminiumbewerkingen.
De verspreide punten lopen omhoog van linksonder naar rechtsboven, wat aangeeft dat naarmate de voedingssnelheid toeneemt, de oppervlakteruwheid ook de neiging heeft toe te nemen in dit illustratieve voorbeeld. Deze algemene relatie is goed gedocumenteerd in de verspaningspraktijk: hogere voedingen verwijderen materiaal sneller, maar laten bredere, beter zichtbare markeringen achter tussen gereedschapspassages, tenzij daarna een nabewerkingsgang met lagere voeding wordt toegevoegd. De spreiding van de punten bij elk voedingssnelheidsniveau weerspiegelt ook dat de toestand van het gereedschap, de materiaalhardheid en de toepassing van koelmiddel voor variabiliteit zorgen, zelfs bij een vaste voedingsinstelling. Daarom vertrouwen ervaren machinisten zelden alleen op de voedingssnelheid om de afwerkingskwaliteit te voorspellen. Voor projecten met strikte eisen op het gebied van cosmetische of afdichtingsoppervlakken, kan een bewerkingsservice voor aluminium programmeert doorgaans een voorbewerkingsgang met hogere voedingen, gevolgd door een langzamere nabewerkingsgang om de vereiste oppervlakteruwheid te bereiken zonder de totale cyclustijd meer dan noodzakelijk te verlengen. Kopers die strenge vereisten voor de oppervlakteafwerking specificeren, moeten dit vroeg communiceren, omdat dit zowel de programmeringsstrategie als de opgegeven doorlooptijd beïnvloedt.
Oppervlakteafwerking en voedingssnelheid zijn met elkaar in evenwicht, dus strakke cosmetische of afdichtingsoppervlakken vereisen doorgaans een speciale langzamere afwerkingsgang.
Machinegebruik: een momentopname van de capaciteit voor CNC-bewerkingsdiensten
Het machinegebruik is een praktische indicator van hoe efficiënt een CNC-bewerking Services shop beheert zijn apparatuur voor prototyping en productiewerkzaamheden. Een winkel die apparatuur met een zeer lage bezettingsgraad draait, kan duiden op onderbenutte capaciteit of inefficiëntie in de planning, terwijl een winkel die bijna volledig bezet is op complexe vijfassige apparatuur te maken kan krijgen met langere doorlooptijden voor nieuwe orders. De onderstaande meter toont een illustratieve benuttingsmomentopname voor een vijfassige bewerkingscel gedurende een typische productieperiode.
Een bezettingscijfer binnen dit algemene bereik suggereert dat een winkel zijn duurdere vijfassige apparatuur op een substantieel deel van de beschikbare ploeguren laat draaien, terwijl er nog steeds enige planningsflexibiliteit behouden blijft om nieuwe of urgente bestellingen op te vangen. Een gebruik onder dit bereik wijst vaak op onderinvestering in de verkooppijplijn of overcapaciteit in verhouding tot de vraag, terwijl een aanhoudend gebruik boven pakweg negentig procent vaak aangeeft dat een winkel bijna een capaciteitsbeperking heeft, wat zich kan vertalen in langere doorlooptijden voor nieuw vijfassig werk. Deze statistiek is een reden waarom kopers evalueren 5-assige CNC-bewerkingsdiensten aanbieders moeten rechtstreeks vragen naar de huidige doorlooptijden in plaats van alleen te vertrouwen op de beschikbare capaciteit, aangezien een technisch capabele machine die volgeboekt is, een project met een deadline op korte termijn niet helpt. Winkels die een mix van drie-, vier- en vijf-assige apparatuur onderhouden, hebben over het algemeen meer flexibiliteit om werk met een lagere complexiteit weg te halen uit beperkte vijf-assige cellen, waardoor de algehele doorvoer voorspelbaarder blijft voor klanten.
Het bevestigen van het huidige machinegebruik en de doorlooptijd is net zo belangrijk als het bevestigen van de technische capaciteiten bij het selecteren van een CNC-partner.
Onderhoudsrichtlijnen voor CNC-bewerkingsapparatuur
Consistente onderdeelkwaliteit van a CNC-bewerking Services leverancier is sterk afhankelijk van gedisciplineerd onderhoud van de apparatuur. Vooral meerassige machines accumuleren slijtage over meer bewegende gewrichten en roterende componenten, waardoor preventieve zorg een grotere factor is in de nauwkeurigheid op de lange termijn dan bij eenvoudiger apparatuur.
Controlelijst voor routineonderhoud
- Inspecteer de spillagers en controleer regelmatig de slingering van de spil om vroege tekenen van slijtage op te merken voordat dit de oppervlakteafwerking beïnvloedt
- Controleer kogelomloopspindels, lineaire geleidingen en componenten van de roterende as op speling en smeer ze opnieuw volgens een vast schema
- Controleer de toestand van de gereedschapshouder en de kalibratie van de gereedschapswisselaar om maatfouten als gevolg van een inconsistente gereedschapsplaatsing te voorkomen
- Houd de concentratie en filtratie van de koelvloeistof in de gaten, aangezien afgebroken koelvloeistof de slijtage van het gereedschap versnelt en de kwaliteit van het aluminiumoppervlak kan aantasten
- Voer periodieke askalibratiecontroles uit, vooral op roterende assen die worden gebruikt in 5-assige CNC-bewerkingsdiensten, om te bevestigen dat de positioneringsnauwkeurigheid niet is veranderd
- Houd de besturingssoftware en post-processors up-to-date om de compatibiliteit met de huidige CAM-programmering te behouden en toolpath-fouten te voorkomen
Preventieve onderhoudsintervallen moeten worden aangepast aan het daadwerkelijke machinegebruik en de materialen die worden gesneden, in plaats van een vaste, algemene kalender te volgen. Een machine die vrijwel continu productieploegen draait op hardere legeringen zoals roestvrij staal, zal over het algemeen vaker gereedschaps- en spilinspectie nodig hebben dan een machine die voornamelijk wordt gebruikt voor lichtere aluminiumbewerking. Roterende assen op machines met vijf assen verdienen bijzondere aandacht, omdat zelfs een kleine kalibratieafwijking in een taptafel zich kan vertalen in een samengestelde positiefout over een complex gereedschapspad met meerdere vlakken. Winkels die betrouwbaar aanbieden metalen cnc-diensten Documenteer deze onderhoudsintervallen doorgaans intern en volg de prestatiegegevens van de spil en de as in de loop van de tijd, waardoor slijtage vroegtijdig kan worden gedetecteerd voordat deze de geleverde onderdelen beïnvloedt.
Material handling-praktijken zijn ook van belang voor consistente resultaten. Aluminiumvoorraad moet zo worden opgeslagen dat oppervlakteverontreiniging en schade door hantering vóór de bewerking worden vermeden, aangezien onvolkomenheden in het oppervlak de nauwkeurigheid van de opspanning en de uiteindelijke cosmetische afwerking kunnen beïnvloeden. Het bijhouden van duidelijke registraties van materiaalbatch- en warmtebehandelingscertificaten, indien van toepassing, ondersteunt de traceerbaarheid van onderdelen die worden gebruikt in structurele of veiligheidsrelevante toepassingen.
Rotatie-askalibratie en spilconditiebewaking verdienen bijzondere aandacht op meerassige machines om geleidelijke nauwkeurigheidsafwijkingen te voorkomen.
Een partner voor CNC-bewerkingsservices kiezen
Het selecteren van een CNC-bewerking Services partner voor een specifiek project komt neer op het afstemmen van capaciteiten, communicatie en downstream-ondersteuning op wat het onderdeel daadwerkelijk nodig heeft. Een leverancier die alleen onderdelen bewerkt zonder de ontwerpen op maakbaarheid te beoordelen, brengt meer risico's met zich mee aan de kant van de koper, vooral bij complexe geometrieën waarvoor mogelijk kleine ontwerpaanpassingen nodig zijn om overmatige toegang tot het gereedschap of dunne, niet-ondersteunde wanddelen te voorkomen. Zoek een partner die tekeningen controleert op problemen met de bewerkbaarheid, zoals diepe zakken waarvoor lang, minder stijf gereedschap nodig is, voordat hij tot productie overgaat.
Het is ook de moeite waard om te evalueren of een leverancier een project kan ondersteunen dat verder gaat dan de initiële bewerking. Veel onderdelen vereisen secundaire afwerking, zoals anodiseren, parelstralen of schilderen, en het hebben van een fabrikant of leverancier die deze stappen naast de machinale bewerking kan coördineren, vermindert de coördinatie-inspanningen vergeleken met het aansturen van afzonderlijke leveranciers in elke fase. Aanbieders die ook 3D-printen aanbieden voor prototyping in een vroeg stadium en replicatie van siliconenmallen voor goedkope, uiterst nauwkeurige productie van kleine batches, bieden klanten een bredere set tools om een ontwerp te valideren voordat ze zich toeleggen op volledige CNC-productieruns.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opereert op dit gebied als een OEM-fabrikant van commerciële 3D-printdiensten en een grote ODM-leverancier van 3D-printdiensten, en zijn mogelijkheden strekken zich uit tot geavanceerde machinale bewerking naast 3D-printen in hars, nylon en metaal. Het ontwerpteam van het bedrijf werkt samen met klanten om vroege concepten om te zetten in praktische, produceerbare productontwerpen, wat vooral waardevol is wanneer een onderdeel wordt geëvalueerd voor CNC-productie en kleine aanpassingen aan de geometrie de bewerkingstijd aanzienlijk kunnen verkorten. Het replicatieproces van siliconenmallen ondersteunt goedkope, uiterst nauwkeurige productie van kleine batches zodra een ontwerp is gevalideerd, en oppervlaktebehandelingen zoals schilderen worden intern toegepast om afgewerkte onderdelen in een presentatieklare staat te brengen. Omdat ontwerpondersteuning, CNC-bewerking, 3D-printen en afwerking op één platform plaatsvinden, kunnen klanten die met dit soort one-stop-oplossingen werken CNC-bewerking Services partner kan van concept via prototype naar productieklare aluminium of metalen onderdelen overstappen zonder meerdere externe leveranciers te hoeven beheren, wat de neiging heeft om zowel de coördinatieoverhead als de totale projecttijd te verminderen. Of de koper nu een groothandelaar in een ontwerpstudio is die een kleine partij precisiecomponenten inkoopt of een fabrikant die opschaalt naar herhaalde productie, dit soort geïntegreerde ondersteuning blijkt over het algemeen waardevoller gedurende de levensduur van een product dan het specificatieblad van een enkele machine.
Een leverancier die ontwerpfeedback, CNC-bewerking en afwerking onder één dak combineert, vermindert het coördinatierisico gedurende de volledige productontwikkelingscyclus.
Veelgestelde vragen
Wanneer heeft een project 5-assige CNC-bewerkingsdiensten nodig in plaats van standaard 3-assig frezen?Bewerking met vijf assen wordt over het algemeen aanbevolen als een onderdeel kenmerken heeft op meerdere schuine of gebogen vlakken waarvoor anders verschillende afzonderlijke opstellingen op een machine met drie assen nodig zouden zijn. Het consolideren van deze bewerkingen in één continue opstelling vermindert de cumulatieve tolerantiefouten en verbetert vaak de algehele cyclustijd, ondanks het hogere uurtarief van vijfassige apparatuur. |
Welke toleranties kan een aluminium cnc-service doorgaans bereiken?De haalbare tolerantie hangt af van de machineconfiguratie, de onderdeelgeometrie en de instelstrategie, maar goed onderhouden CNC-apparatuur kan over het algemeen toleranties in het bereik van een paar honderdsten van een millimeter aanhouden voor aluminium onderdelen, waarbij nauwere toleranties consistenter haalbaar zijn op meerassige apparatuur waarvoor minder opstellingen nodig zijn. |
Is CNC-bewerking geschikt voor zowel prototypes als productieruns?Ja, CNC-bewerking wordt op grote schaal voor beide doeleinden gebruikt, omdat hetzelfde proces en, in veel gevallen, dezelfde programmering een onderdeel kan overbrengen van het eerste prototype tot de productie in kleine of middelgrote volumes, wat waardevol is voor het valideren van de pasvorm en functie voordat het verder wordt opgeschaald. |
Welke materialen ondersteunen metaalcnc-services doorgaans naast aluminium?Naast aluminium omvatten veel voorkomende materialen roestvrij staal, gelegeerd staal, messing en titanium, elk geselecteerd op basis van sterkte, corrosieweerstand of gewichtsvereisten. De materiaalkeuze is van invloed op de spilsnelheid, voedingssnelheid en gereedschapskeuze, dus deze moet vroeg in het offerteproces worden bevestigd. |
Waar moet ik op letten bij een aluminiumbewerkingsservice voor een langdurige samenwerking?Zoek naar een fabrikant of leverancier die een gemengd wagenpark van drieassige, vierassige en vijfassige apparatuur biedt, duidelijke feedback over het ontwerp voor maakbaarheid, interne afwerkingsmogelijkheden en transparante communicatie over de huidige doorlooptijden en machinegebruik om herhaalorders voorspelbaar te houden. |
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
