- 3D-printdiensten

- CNC-bewerkingsdiensten

- Vacuümgietdiensten

- Diensten voor oppervlakteafwerking

Polyether Ether Keton 3D-printen: procescontrole, kosten en leveranciersgids
Een PEEK-onderdeel kan er onberispelijk uitzien als het de printer verlaat, maar toch ondermaats presteren als het polymeer nooit de juiste semi-kristallijne staat bereikt. Bij 3D-printen met polyetheretherketon gaat het minder om het laden van een filament op hoge temperatuur, maar meer om het beheersen van de warmte door middel van drogen, extrusie, afkoelen, uitgloeien en inspectie. Het proces is haalbaar voor veeleisende onderdelen, maar alleen als de leverancier temperatuur en kristalliniteit beschouwt als meetbare procesresultaten in plaats van als printerinstellingen.
Dat onderscheid is van belang in de offertefase. PEEK is een duur technisch thermoplastisch materiaal en de extrusie van materiaal bij hoge temperaturen verloopt langzaam. Een koper die alleen de prijs per kubieke centimeter vergelijkt, zal de grotere kostenfactoren over het hoofd zien: verwarmde kamertijd, ondersteuningsstrategie, uitgloeien, bewerkingstoeslag, inspectie en schrootrisico. Een koper die alleen de datasheet vergelijkt, mist de proceskloof tussen een testcoupon en een echte beugel, afdichting, isolator of slijtageonderdeel.
Het praktische antwoord is om te beginnen met de functie van het onderdeel, en niet met de naam van het polymeer. Als het onderdeel een brede chemische bestendigheid, hoge continue hitte, slijtvastheid en stijfheid bij hoge temperaturen nodig heeft, verdient PEEK een serieuze evaluatie. Als het onderdeel vooral hittebestendigheid en stijfheid nodig heeft in een droge omgeving, kan een koolstofvezelverbinding op hoge temperatuur, een metaaladditiefroute of een machinaal ontwerp een voorspelbaarder programma opleveren. In de rest van deze gids wordt uitgelegd waar 3D-printen met polyetheretherketon zijn kosten verdient en waar het een dure mismatch wordt.
Polyether Ether Keton 3D-printen: wat het proces echt vereist
PEEK is een semi-kristallijn thermoplastisch materiaal met een hoog smeltpunt en een sterk eigenschappenprofiel. Bij materiaalextrusieprinten wordt het polymeer tot ver boven zijn smeltpunt verwarmd, laag voor laag afgezet en vervolgens onder gecontroleerde omstandigheden afgekoeld. Het exacte profiel hangt af van de harskwaliteit, de geometrie van het mondstuk, de geometrie van het onderdeel en de printer, maar de algemene richting is duidelijk: PEEK heeft een heet mondstuk, een hete bouwkamer en een gedisciplineerde koelstrategie nodig. Een machine die de spuitmondtemperatuur kan bereiken maar de kamerwarmte niet kan vasthouden, zal moeite hebben om consistente onderdelen te produceren.
Dit is de reden waarom 3D-printen met polyetheretherketon in een andere categorie valt dan het printen van PLA, PETG of zelfs standaard nylon. Het filament moet mogelijk worden gedroogd vóór gebruik, het bouwoppervlak moet hoge temperaturen verdragen en de kameratmosfeer moet tijdens de bouw stabiel zijn. Tocht, open deuren en korte voorverwarmingscycli kunnen thermische gradiënten veroorzaken die later tot uiting komen in de vorm van kromtrekken, slechte laaghechting of inconsistente kristalliniteit. Deze gebreken zijn mogelijk niet zichtbaar aan de buitenkant van het onderdeel.
Een veelgemaakte fout is om alleen op de temperatuur van het mondstuk te focussen. Het mondstuk smelt het polymeer, maar de kamer en het koelprofiel beïnvloeden hoe het polymeer stolt. Langzame, gecontroleerde koeling ondersteunt over het algemeen de kristalliniteit. Door snelle afkoeling kan het materiaal in een meer amorfe toestand achterblijven, wat de chemische weerstand en maatvastheid kan verminderen. Sommige leveranciers printen PEEK bij een lagere kamertemperatuur en vertrouwen op uitgloeien na het printen om kristalliniteit op te bouwen. Dat kan werken, maar het verschuift het risico naar de gloeistap en vereist een geverifieerde cyclus voor de onderdeelgeometrie.
Er is ook een hardwarekostendimensie. Printers voor hoge temperaturen maken gebruik van robuustere verwarmingselementen, isolatie, motoren en thermische bedieningselementen dan standaardmachines. Die kosten worden terugverdiend door de machinetijd, niet door alleen het materiaal. Voor een koper is de implicatie eenvoudig: vraag naar het daadwerkelijke procesvenster, niet alleen naar de materiaalnaam. Vraag hoe de leverancier de uniformiteit van de kamer verifieert, hoe hij omgaat met thermische uitzetting tijdens een lange bouwperiode en hoe hij de uitgloeicyclus registreert.
Waarom kristalliniteit bepaalt of een PEEK-onderdeel presteert
PEEK kan bestaan in amorfe en semi-kristallijne vormen. In een gedrukt onderdeel is de verhouding daartussen geen laboratoriumnieuwsgierigheid. Het beïnvloedt de stijfheid, dimensionale stabiliteit, chemische weerstand en de manier waarop het onderdeel zich gedraagt onder langdurige belasting. Voor veeleisende toepassingen wordt doorgaans de voorkeur gegeven aan een semi-kristallijne structuur, omdat de geordende gebieden bijdragen aan sterkte en weerstand. Een amorf of gedeeltelijk kristallijn onderdeel kan gemakkelijker te produceren zijn, maar kan tekortschieten in de exacte omstandigheden waarin PEEK wordt gekozen.
Koelsnelheid is de belangrijkste hefboom. Als het afgezette polymeer langzaam afkoelt in een hete kamer, hebben de polymeerketens de tijd om zich te organiseren. Als het snel afkoelt, wordt de structuur in een minder geordende staat bevroren. De geometrie van het onderdeel is ook van belang. Dunne wanden, scherpe hoeken en grote vlakke gebieden verliezen warmte in verschillende snelheden, waardoor een enkele print zones met verschillende thermische geschiedenissen kan bevatten. Dat is een van de redenen waarom PEEK-onderdelen vaak royale stralen, geleidelijke dikteovergangen en een goed geplande bouworiëntatie vereisen.
Gloeien is de tweede hefboom. Een thermische cyclus na het printen kan de kristalliniteit verhogen en restspanningen verlichten, maar kan ook vervorming veroorzaken als het onderdeel te snel wordt verwarmd of afgekoeld, of als het niet goed wordt ondersteund. De juiste cyclus hangt af van de sectiedikte, geometrie en de validatiegegevens van de leverancier. Een generiek recept dat is gekopieerd uit een materiaalgegevensblad is geen procescontroleplan. Goede leveranciers koppelen de gloeicyclus aan het onderdeel, registreren de werkelijke helling en het weken en inspecteren kritische afmetingen na de cyclus.
Voor kopers zou kristalliniteit een rol moeten spelen in het kwaliteitsgesprek. Vraag of de leverancier het meet, hoe vaak en op welk monster. Differentiële scanningcalorimetrie kan een indicatie van de kristalliniteit opleveren, terwijl dichtheidscontroles en mechanische coupons dezelfde conclusie vanuit een andere hoek kunnen ondersteunen. Niet elke klus heeft een volledig laboratoriumrapport nodig, maar een PEEK-onderdeel voor chemische toepassingen, hoge temperaturen of een veiligheidsgerelateerde functie mag niet alleen op visuele inspectie vertrouwen.
Het PEEK 3D-printproces: drogen, extrusie, koelen en gloeien
Een robuuste polyetheretherketon 3D-printworkflow is een reeks controles. Elke stap beschermt de volgende. De exacte parameters behoren toe aan de materiaalleverancier en het printerplatform, maar de volgorde is consistent genoeg om als inkoopchecklist te gebruiken.
- Bevestig de harskwaliteit en batch. PEEK is geen enkel product. Kwaliteiten verschillen qua viscositeit, vulstofgehalte, kleur en beoogde verwerking. Registreer de batch en houd deze traceerbaar naar de build.
- Droog en bescherm het filament. Vocht en vervuiling kunnen holtes, oppervlaktedefecten en inconsistente extrusie veroorzaken. Volg het droogschema van de harsleverancier en houd het materiaal tijdens de bouw droog.
- Verwarm de kamer voor en stabiliseer de machine. Een heet mondstuk is niet voldoende. De kamer, de bouwplaat en de omliggende hardware hebben tijd nodig om een stabiele toestand te bereiken vóór de eerste laag.
- Afdrukken met een gevalideerd profiel. Mondstuktemperatuur, laaghoogte, extrusiebreedte, koeling en snelheid moeten afkomstig zijn van een gekwalificeerd profiel voor het materiaal en de geometrie, en niet van vallen en opstaan door de koper.
- Beheers de koeling en bouw het risico op onderbrekingen op. Lange builds hebben stabiele stroom, thermische controle en een plan voor pauzes nodig. Een koude tocht of een ongeplande pauze kunnen een zwakke laag creëren die later moeilijk te detecteren is.
- Ontharden en inspecteren. De post-printcyclus moet worden gedocumenteerd. Kritische afmetingen, massa, oppervlakteconditie en eventuele testcoupons moeten worden gecontroleerd aan de hand van het overeengekomen plan.
Twee proceskeuzes verdienen een vroege discussie. De eerste is bouworiëntatie. PEEK-onderdelen zijn vaak anisotroop omdat de verbinding tussen lagen niet identiek is aan de sterkte binnen een laag. Als de hoogste belasting dwars op de laagrichting loopt, heeft het ontwerp mogelijk een andere oriëntatie, een dikkere sectie of een secundaire bewerking nodig. De tweede is de bewerkingstoeslag. Veel PEEK-onderdelen worden in de vorm van een net geprint en vervolgens op kritische interfaces bewerkt, omdat alleen printen economisch gezien niet aan alle toleranties voldoet.
Het verwijderen van ondersteuning is een ander praktisch risico. PEEK is sterk en ondersteunende structuren kunnen moeilijk te verwijderen zijn zonder het oppervlak te markeren. Het ondersteuningsmateriaal, de interfacelaag en de verwijderingsmethode moeten vóór de bouw worden overeengekomen. Bij afgedichte of aan chemicaliën blootgestelde onderdelen moet de koper zich ook afvragen of de steunen open paden of oppervlakteschade achterlaten die de prestaties kunnen beïnvloeden.
PEEK versus PPS-CF versus PAHT-CF: een praktische materiaalvergelijking
De meeste PEEK-projecten vragen niet echt om PEEK als naam. Ze vragen om een combinatie van hitte, chemische weerstand, stijfheid, slijtagegedrag en maatvastheid. Dat opent de vergelijking met andere hoogwaardige routes. Het onderstaande diagram is een planningshulpmiddel, geen materiaalgegevensblad; het vergelijkt de relatieve proceslast van drie routes die kopers vaak samen beoordelen.
De scores weerspiegelen hoeveel thermische controle, droogdiscipline en aandacht voor nabewerking elke route vergt in een op maat gemaakte productieomgeving. Ze moeten worden gebruikt als kader voor een gesprek met de leverancier, en niet als vervanging van het testen van applicaties.
Relatieve procesvraag naar polymeerroutes bij hoge temperaturen
Indicatieve planningsscores, niet gemeten materiaaleigenschappen
Een hogere score betekent een grotere vraag naar thermische en procescontrole bij een typisch maatwerkproject. Geometrie, printerplatform en validatievereisten kunnen het beeld veranderen.
Het diagram is nuttig omdat het de materiaalcapaciteit scheidt van de productielast. PEEK staat bovenaan de lastenschaal en moet dus worden gereserveerd voor delen waar de eigenschappencombinatie echt werk doet. PPS-CF is vaak een meer praktische route voor chemisch blootgestelde beugels, armaturen en componenten die hoge hitte en stijfheid nodig hebben zonder de volledige PEEK-procesketen. PAHT-CF is gemakkelijker te verwerken en geschikt voor structurele behuizingen, mallen en lichtgewicht beugels waar de continue temperatuur lager is.
Voor teams die prototypes en productie in kleine volumes vergelijken, moet de beslissing een afwerkings- en tolerantiestrategie omvatten. Een PPS-CF- of PAHT-CF-onderdeel kan sneller printen en gemakkelijker worden bewerkt, maar heeft nog steeds de juiste wanddikte, vezeloriëntatie en inspectieplan nodig. PEEK kan zijn kosten rechtvaardigen in een afdichting, bus, chemische bevestiging of isolator voor hoge temperaturen, waar falen duur is. De verkeerde vergelijking is alleen de prijs per onderdeel; de juiste vergelijking is de totale kosten van een gevalideerd onderdeel.
| Overweging | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Hittebestendigheid | Zeer hoog | Hoog | Matig tot hoog |
| Chemische resistentie | Zeer hoog | Hoog | Matig |
| Procesproblemen | Zeer hoog | Hoog | Matig |
| Aandacht ontginnen | Meestal vereist | Vaak aanbevolen | Vaak aanbevolen |
| Typische pasvorm | Afdichtingen, bussen, chemische armaturen, hoge-hitte-isolatoren | Chemisch blootgestelde beugels, pomponderdelen, armaturen | Behuizingen, mallen, lichtgewicht structurele onderdelen |
| Relatieve materiaalkosten | Hoogest | Middenden tot hoog | Mid |
Voor chemisch blootgestelde beugels en armaturen waarbij PEEK overgespecificeerd is, is de PPS-CF-route een praktisch alternatief voor hoge temperaturen. Het biedt een nuttige balans tussen stijfheid, hittebestendigheid en procesvolwassenheid voor op maat gemaakte onderdelen die niet de volledige PEEK-eigenschappen nodig hebben.
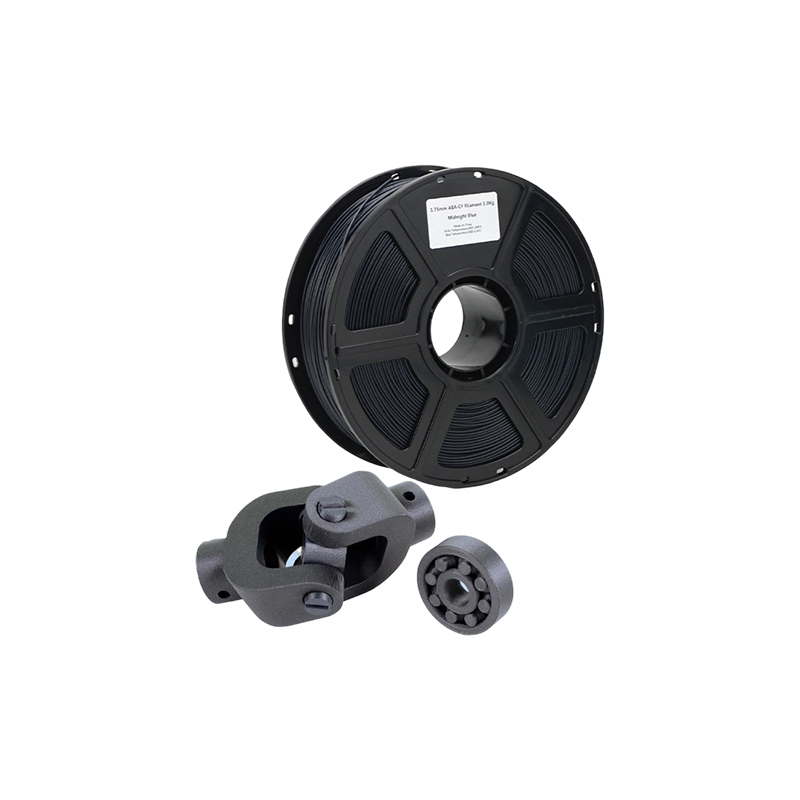 PPS CF koolstofvezel 3D-printen voor functionele onderdelen Een FDM-materiaaloptie voor hoge temperaturen voor chemisch blootgestelde beugels en armaturen die stijfheid, hittebestendigheid en procesrijpheid nodig hebben zonder overspecificatie op PEEK-niveau. Bekijk Product →
De uiteindelijke keuze moet worden gemaakt met de tekening, de serviceomgeving en het validatieplan in de hand. Een materiaal dat gemakkelijker te printen is, kan nog steeds falen als het ontwerp de laagrichting of chemische blootstelling negeert. Een materiaal dat moeilijker te printen is, kan nog steeds een keuze met een lager risico zijn als de toepassing zijn eigenschappen echt nodig heeft. Daarom is een materiaalvergelijkingstabel een startpunt en geen inkooporder.
Ontwerpregels die PEEK-onderdelen uit de afvalbak houden
PEEK is zwaar, maar vergeeft een slechte printgeometrie niet. Grote vlakke gebieden, abrupte dikteveranderingen en scherpe interne hoeken concentreren thermische spanningen. Het onderdeel kan het afdrukken overleven en vervolgens bewegen tijdens het uitgloeien of bewerken. Ontwerp vanaf het begin voor thermische stabiliteit en het proces wordt voorspelbaarder.
Gebruik bij binnenhoeken royale radiussen. Overgang tussen dikke en dunne secties geleidelijk. Vermijd lange, niet-ondersteunde overspanningen waarbij de eerste lagen hun eigen warmte moeten transporteren. Als een vlak oppervlak van cruciaal belang is, overweeg dan een bewerkingstoeslag in plaats van het uiteindelijke oppervlak te printen. Ribben kunnen de stijfheid verbeteren, maar creëren ook thermische massaverschillen; een ribindeling die werkt bij spuitgieten is mogelijk niet de beste indeling voor materiaalextrusie.
Denk na over de richting van de laag voordat u de tekening voltooit. Als een PEEK-onderdeel trekbelasting over de lagen heen te zien krijgt, heeft het ontwerp mogelijk een grotere sectiedikte of een andere bouwrichting nodig. Als het onderdeel na het printen wordt bewerkt, zorg er dan voor dat er voldoende voorraad overblijft voor de nabewerking en definieer de referentiepunten die het uitgloeien zullen overleven. Een mooi bedrukt oppervlak is niet zinvol als de kritische boring beweegt na een warmtebehandeling.
Toleranties verdienen een apart gesprek. Afdrukken kan voor veel functies een praktische tolerantieband hebben, maar het thermische uitzettings- en krimpgedrag van PEEK maakt nauwe toleranties over lange afmetingen moeilijker. Wanneer een tekening vereist dat lagers passen, afdichtingsgroeven of vlakheid op een groot oppervlak nodig zijn, plan dan een nauwkeurige CNC-afwerking. Dat is vaak de meest economische manier om de materiaaleigenschappen van PEEK te combineren met de maatbeheersing van de bewerking.
Wanneer PEEK-prints nauwe toleranties vereisen, is nauwkeurig CNC-frezen vaak de laatste stap die het ontwerp praktisch maakt. Het kan referentiepunten vaststellen, kritische interfaces opruimen en het onderdeel in het overeengekomen inspectieplan brengen zonder de printer te dwingen elke tolerantie in één keer aan te houden.
 Precisie CNC-frezen voor PEEK en mallen met nauwe toleranties Een bewerkingsoptie voor het vaststellen van nulpunten, het reinigen van kritische interfaces en het hanteren van grootformaat matrijzen wanneer geprinte PEEK-onderdelen nauwere toleranties vereisen. Bekijk Product →
Denk ook aan de montage. PEEK-onderdelen kunnen worden samengevoegd met inzetstukken, bevestigingsmiddelen of lijm, en elke methode heeft een thermische limiet. Een ontwerp dat stabiel is bij kamertemperatuur kan na herhaalde verwarmingscycli loskomen. Als het onderdeel wordt afgedicht, controleer dan of het bedrukte oppervlak en de bewerkingsmarkeringen geen lekpaden veroorzaken. Als het gaat schuiven of roteren, controleer dan de slijtagerichting ten opzichte van de laagoriëntatie.
Wat de kosten van 3D-printen met polyetheretherketon drijft
PEEK is duur voordat de printer start. De materiaalkosten zijn hoog, de machine is gespecialiseerd en de bouw verloopt langzaam. Dat zijn alleen de zichtbare kosten. Een realistische offerte weerspiegelt ook het drogen, het voorverwarmen van de kamer, de lange bezetting van de machine, het gloeien, de inspectie, het verwijderen van ondersteuningen en het risico op schroot. Kopers die alleen de filamentprijs vergelijken zullen verrast zijn door de spreiding tussen leveranciers.
- Materiaal en batchgrootte. Kleine bestellingen kunnen een materiële premie met zich meebrengen omdat de leverancier een batch voor een korte oplage moet openen, drogen en kwalificeren.
- Machinetijd. Het opbouwen bij hoge temperaturen gaat langzaam en de verwarmde kamer verbruikt energie voordat de eerste laag wordt afgezet.
- Geometrie en ondersteuning. Hoge onderdelen, dichte steunen en moeilijke toegang verlengen de bouwtijd en de nabewerking.
- Gloeien en armaturen. Voor een gecontroleerde thermische cyclus zijn mogelijk speciale armaturen nodig om vervorming te voorkomen.
- Bewerkingstoelage. Near-net-printen plus CNC-afwerking kunnen voorspelbaarder zijn dan printen tot de uiteindelijke tolerantie.
- Inspectie. Dimensionale rapporten, traceerbaarheid van materialen en testcoupons verhogen de kosten, maar verkleinen het risico dat een onderdeel wordt geaccepteerd dat niet kan worden gevalideerd.
- Schrapen en herwerken. PEEK tolereert geen processnelkoppelingen. Een leverancier die offertes maakt zonder uitvalvergoeding, kan de kosten elders verhalen.
Het kostengesprek moet daarom beginnen met de aanvraag en de acceptatiecriteria. Als het onderdeel een niet-kritisch armatuur is, kan een eenvoudiger inspectieplan voldoende zijn. Als het onderdeel een chemische afdichting of een hitte-isolator is, maken de validatiekosten deel uit van het product. Een goede leverancier zal eenmalige engineering, bouwkosten, afwerking en inspectie scheiden, zodat de koper kan zien waar het geld naartoe gaat.
Volume verandert de vergelijking, maar neemt de proceslast niet weg. PEEK is geen materiaal waarbij een grote bestelling automatisch goedkoop wordt. De leverancier heeft mogelijk speciale armaturen, traceerbaarheid van batches en een stabiel printprofiel nodig voordat hij kan opschalen. Voor maatwerk in kleine volumes is het praktische doel eerst de herhaalbaarheid, en daarna de prijsverbetering door middel van nesting, bouwlay-out en afwerkingsefficiëntie.
Wanneer een PEEK 3D-printservice zinvol is, en wanneer niet
Een PEEK 3D-printservice is het meest zinvol als het onderdeel geometrisch complex is, het volume laag tot gemiddeld is en de toepassing de combinatie van hitte, chemische weerstand en mechanische prestaties van het materiaal nodig heeft. Functionele prototypes, kleine productieruns, vervangende onderdelen en ontwerpen met interne kanalen of geconsolideerde samenstellingen zijn natuurlijke kandidaten. Afdrukken kan ook het traject van ontwerpherhaling naar een testbaar onderdeel verkorten als het alternatief een lange matrijs of bewerkingsprogramma is.
Het heeft minder zin als het onderdeel eenvoudig, groot en geometrisch vriendelijk is om te bewerken. Een gewoon blok, ring of plaat kan sneller en economischer zijn in PEEK-vorm, vooral wanneer nauwe toleranties vereist zijn. Afdrukken past ook niet goed als het ontwerp een oppervlakteafwerking nodig heeft waarvoor veel handwerk nodig is, of als het onderdeel wordt blootgesteld aan omstandigheden die buiten de geschiktheid van PEEK vallen, zoals langdurige blootstelling aan ultraviolette straling zonder bescherming. PEEK is een sterk materiaal, maar geen universeel materiaal.
De volumevraag is belangrijk. Bij een zeer laag volume vermijdt het printen gereedschap en kan snel een complexe vorm worden opgeleverd. Bij een hoger volume kan de economie verschuiven naar compressiegieten, machinale bewerking of een ander proces, afhankelijk van de geometrie en tolerantie. Het juiste antwoord is geen regel die gebaseerd is op één enkele hoeveelheid. Het is een vergelijking van de totale kosten, doorlooptijd, risico's en de waarde van ontwerpvrijheid.
Voor armaturen, behuizingen en lichtgewicht structurele onderdelen waarbij de continue temperatuur lager is dan het bereik van PEEK, kan PAHT-CF een meer praktische nylon-koolstofvezelroute op hoge temperatuur zijn. Het kan de proceslast verminderen en toch bruikbare stijfheid en warmteprestaties bieden voor veel industriële onderdelen.
 PAHT CF Hoge temperatuur nylon koolstofvezel 3D-printen Een praktische FDM-route voor lichtgewicht structurele armaturen en behuizingen die stijfheid en warmteprestaties nodig hebben die onder het PEEK-bereik liggen, met een sterke sterkte-gewichtsverhouding. Bekijk Product →
Een goede dienstverlener zal u vertellen wanneer PEEK niet de beste besteding van uw budget is. Dat is geen verkoopmislukking; het is een teken dat de leverancier de aanvraag aan het beoordelen is. Vraag om een zij-aan-zij weergave van PEEK, een hogetemperatuurverbinding en een machinaal bewerkte of metalen route als deze opties relevant zijn. De beste route is die welke voldoet aan de functie met de minste ongecontroleerde risico's.
Kwaliteitscontroles die u kunt aanvragen bij een PEEK 3D-printfabrikant
Kwaliteitscontrole voor PEEK moet evenredig zijn aan het risico. Voor een chemische afdichting, een hittebestendige isolator of een dragende beugel is een visuele controle niet voldoende. De koper moet om bewijs vragen dat het materiaal, de machine en de thermische cyclus gecontroleerd zijn. Het exacte pakket kan variëren, maar de categorieën zijn consistent.
- Traceerbaarheid van materialen. Kwaliteit, batch, leverancierscertificaat en opslaggeschiedenis moeten beschikbaar zijn. Als de leverancier de partij niet kan identificeren, zijn de eigendomsaanspraken moeilijk te verdedigen.
- Droog- en opslagrecord. Een eenvoudig logboek kan aantonen dat het filament vóór de bouw is gedroogd en beschermd.
- Record opbouwen. Printer, spuitmond, laaghoogte, kamertemperatuur, bouwrichting en elke onderbreking moeten worden gedocumenteerd.
- Gloeirecord. Oploopsnelheid, weektemperatuur, houdtijd, afkoelsnelheid en gebruikte armatuur moeten herleidbaar zijn tot het onderdeel of de partij.
- Dimensionaal rapport. Kritieke kenmerken moeten na het uitgloeien en afwerken worden gemeten, niet eerder.
- Materiaalvalidatie. Gegevens over dichtheid, kristalliniteit of mechanische coupons kunnen de procesclaim ondersteunen, vooral voor een nieuw materiaal of een kritische toepassing.
- Niet-destructieve beoordeling. Visuele inspectie, massacontrole en, waar gerechtvaardigd, CT- of ultrasone inspectie kunnen interne holtes of laagdefecten aan het licht brengen.
Vraag hoe de leverancier omgaat met een mislukte bouw of een mislukte inspectie. Een PEEK-onderdeel dat na het uitgloeien buiten de tolerantie valt, mag niet stilletjes worden herwerkt zonder een nieuw inspectieplan. De koper moet weten of het onderdeel is gesloopt, herwerkt of op grond van een afwijking is geaccepteerd. Dat niveau van discipline is waardevoller dan een glanzende brochure.
Vertrouwelijkheid hoort ook thuis in het kwaliteitsgesprek. PEEK-onderdelen verschijnen vaak bij de ontwikkeling van nieuwe producten en de tekeningen kunnen de functie van het samenstel onthullen. Een leverancier die wereldwijd OEM-werk afhandelt, moet een duidelijke benadering hebben van bestandsbeheer, toegang en projectcommunicatie. De koper zou niet moeten kiezen tussen procestransparantie en bescherming van intellectueel eigendom.
Waar Jiaheng past in een krachtig bouwprogramma
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opereert als een one-stop-partner voor precisieproductie in plaats van als een drukkerij met één proces. Het gepubliceerde serviceaanbod omvat 3D-printen, CNC-bewerking, vacuümgieten en replicatie, en oppervlakteafwerking. Die combinatie is nuttig wanneer een PEEK-evaluatie uitmondt in een breder programma met polymeerprototypes, metalen beugels, kopieën van siliconenmatrijzen en cosmetische afwerking.
De gepubliceerde line-up voor 3D-printen omvat SLA-hars, DLP-hars, SLS-nylon, SLM-metaal en FDM-kunststoffen. Binnen FDM omvatten de materiaalpagina's standaard PLA, PETG en ABS, plus opties voor hoge temperaturen zoals HT-PLA, PAHT-CF en PPS-CF. Het SLS-assortiment omvat zwart nylon, wit nylon en nylon met glasvezel. Het SLM-assortiment omvat aluminiumlegeringen, roestvrij staal, titaniumlegeringen en gereedschapsstaal. Deze routes vervangen geen gevalideerd PEEK-proces, maar bieden een koper praktische alternatieven wanneer de toepassing niet de volledige PEEK-envelop nodig heeft.
Voor een programma dat begint met een PEEK-achtige vereiste, is de eerste stap het scheiden van de must-have-eigenschappen van het voorkeursmateriaal. Als chemische bestendigheid en continue hitte essentieel zijn, kan PEEK de referentie blijven. Als het onderdeel vooral stijfheid, hittebestendigheid en lichtgewicht structuur nodig heeft, kan PPS-CF of PAHT-CF voldoende zijn. Als het onderdeel sterkte of thermische geleidbaarheid op metaalniveau nodig heeft, kan SLM-titanium of roestvrij staal een betere route zijn. Als het ontwerp een glad cosmetisch oppervlak of een qua kleur afgestemde behuizing nodig heeft, worden de oppervlakteafwerkingsopties onderdeel van het plan.
Jiaheng ondersteunt ook CNC-frezen, CNC-draaien en nauwkeurig CNC-frezen, wat van belang is voor PEEK-onderdelen die na het printen strakke interfaces nodig hebben. Vacuümgieten en replicatie van siliconenmallen kunnen de productie van bruggen of kopieën in kleine volumes ondersteunen wanneer het materiaal en de geometrie dit toelaten. Verven, coaten, lasergraveren, polijsten, zandstralen, galvaniseren, anodiseren en behandeling van transparante onderdelen ronden de nabewerking af. De waarde is niet dat elk project elke dienst gebruikt; het is dat de overdracht tussen het printen, bewerken, afwerken en inspecteren op één plek kan worden beheerd.
Omdat PEEK niet wordt vermeld op de gepubliceerde materiaalpagina's, moet een koper met een verplichte PEEK-vereiste dit vroegtijdig verhogen. Het team kan de tekening, de temperatuur, de blootstelling aan chemicaliën, de tolerantie en het volume beoordelen en vervolgens bevestigen of PEEK de juiste keuze is of dat een vergelijkbare route praktischer is. Dat gesprek is nuttiger dan elk krachtig onderdeel in één materiële naam te dwingen.
Inkoop van PEEK 3D-geprinte onderdelen: fabrikant, leverancier of groothandel?
De woorden fabrikant, leverancier en groothandel worden bij de inkoop vaak door elkaar gebruikt, maar voor een op maat gemaakt PEEK-onderdeel betekenen ze verschillende dingen. Een fabrikant controleert het druk-, thermische cyclus-, bewerkings- en inspectieproces. Een leverancier kan het werk coördineren, maar geen eigenaar zijn van het proces. Een groothandel is relevanter voor standaard voorraadvormen, filamenten of cataloguscomponenten dan voor een op maat gemaakt geprint onderdeel met een validatierecord. Voor een kritische PEEK-component moet de koper weten wie het proces feitelijk controleert.
Dit betekent niet dat een leverancier niet nuttig kan zijn. Een capabele leverancier kan de communicatie, kwaliteitsdocumentatie, logistiek en meerdere processen beheren. Het risico ontstaat wanneer de koper ervan uitgaat dat de leverancier de fabrikant is en vervolgens ontdekt dat het procesdossier wordt beheerd door een derde partij. Vraag direct: wie print het onderdeel, wie gloeit het, wie bewerkt het en wie tekent het inspectierapport? Als het antwoord bij elke stap verandert, moet de kwaliteitsverantwoordelijkheid duidelijk zijn.
Een goede offerteaanvraag voor PEEK 3D-printen moet de tekening, de functie van het onderdeel, de gebruikstemperatuur, de chemische blootstelling, de verwachte levensduur, de kritische afmetingen, de oppervlaktevereiste, het inspectieniveau en de beoogde hoeveelheid omvatten. Ook moet vermeld worden of PEEK verplicht is of dat de leverancier een alternatief mag voorstellen. Dat laatste punt kan aanzienlijke tijd- en kostenbesparing opleveren.
Voeg voor wereldwijde OEM-programma's vroegtijdig de commerciële vereisten toe: Incoterms, verpakking, etikettering, vertrouwelijkheid en wijzigingsbeheer. Een lage stukprijs kan teniet worden gedaan door een zending die aankomt zonder de juiste documentatie of een onderdeel dat niet kan worden herleid tot de materiaalpartij. De sourcingbeslissing moet gebaseerd zijn op het totale geleverde pakket, en niet alleen op de offerteregel.
Toepassingen waar PEEK 3D-printen zijn plaats verdient
PEEK wordt vaak geëvalueerd in de automobielsector, ruimtevaart, olie en gas, halfgeleiders, medische apparatuur, robotica en industriële machines. De rode draad is niet één enkele industrie; het is een combinatie van hitte, chemicaliën, slijtage en gewicht. Een onderdeel dat alleen lucht op kamertemperatuur ziet, heeft mogelijk geen PEEK nodig. Een onderdeel dat te maken krijgt met hete vloeistof, herhaalde reiniging of langdurige belasting bij hoge temperaturen heeft een sterkere behuizing.
In auto- en industriële apparatuur kan PEEK worden overwogen voor onderdelen onder de motorkap, afdichtingen, bussen, slijtplaten en armaturen die worden blootgesteld aan hitte of chemicaliën. In de olie- en gassector kunnen chemische bestendigheid en maatvastheid van belang zijn voor afdichtingen, isolatoren en componenten in boorgaten, ook al zijn de validatie-eisen streng. Bij de productie van halfgeleiders en elektronica kan PEEK voorkomen in het hanteren van wafers, testopstellingen en isolatieonderdelen waar het genereren van deeltjes en blootstelling aan chemicaliën van belang zijn. In medische apparatuur wordt PEEK gebruikt in instrumenten en apparaatcomponenten, maar patiëntcontact- of implanteerbare toepassingen vereisen een regelgevingstraject dat los staat van het printproces.
Robotica- en drone- of eVTOL-programma’s beginnen vaak met gewichtsvermindering. PEEK kan nuttig zijn wanneer een polymeeronderdeel voor hoge temperaturen ook sterk en chemisch bestendig moet zijn, maar het is niet automatisch de lichtste of meest economische keuze. Een koolstofvezelverbinding voor hoge temperaturen, een metalen additiefonderdeel of een machinaal bewerkt aluminium ontwerp kunnen beter zijn voor een bepaalde beugel of behuizing. Het juiste antwoord hangt af van het belastingspad, de thermische blootstelling en het productievolume.
Consumentenelektronica is een ander gebied waarop de materiaalkeuze in twijfel moet worden getrokken. PEEK kan hittebestendigheid en maatvastheid bieden in interne armaturen, maar cosmetische behuizingen hebben vaak oppervlakteafwerking en kleurcontrole nodig die met andere polymeren gemakkelijker kan zijn. Als het onderdeel een functionele interne component is, kan PEEK gerechtvaardigd zijn. Als het een zichtbare schil betreft, kunnen de afwerkingskosten en het risico op oppervlaktedefecten zwaarder wegen dan het materiële voordeel.
De gebruikelijke foutmodus is het specificeren van PEEK voor elke krachtige toepassing zonder de daadwerkelijke serviceconditie te controleren. Een betere aanpak is om de vereisten op een rij te zetten, ze te rangschikken en de twee belangrijkste materiaalroutes te testen. Dat is meer werk aan de voorkant, maar verkleint de kans dat een duur onderdeel het verkeerde probleem oplost.
Veelgestelde vragen: Polyether Ether Keton 3D-printen
Is 3D-printen met polyetheretherketon mogelijk op een normale desktopprinter?
Meestal nee. PEEK heeft een hotend met hoge temperatuur nodig, een verwarmde kamer, een bouwoppervlak dat hitte verdraagt en een gecontroleerde koelstrategie. Een standaard desktopprinter kan op papier een hoge spuitmondtemperatuur bereiken, maar is vaak niet in staat de kamertemperatuur op peil te houden of de thermische belasting te beheersen voor een betrouwbare constructie. Zelfs op een capabele machine vereist het proces een gevalideerd profiel en uitgloeien na het printen.
Welke mondstuk- en kamertemperaturen heeft PEEK nodig?
De exacte waarden zijn afhankelijk van de soort en de printer, maar PEEK wordt ruim boven standaard technische kunststoffen verwerkt. De mondstuktemperaturen liggen gewoonlijk boven de 350 C, en de kamertemperaturen liggen vaak in het bereik van 150 C tot 200 C. Sommige processen gebruiken een lagere kamertemperatuur en zijn afhankelijk van uitgloeien. Kopers moeten vragen naar het gevalideerde venster van de leverancier in plaats van naar een enkel nummer dat uit een gegevensblad is gekopieerd.
Waarom moet PEEK na het printen worden uitgegloeid?
Uitgloeien kan de kristalliniteit verhogen en de restspanning van de laag-voor-laag opbouw verlichten. Dat kan de dimensionale stabiliteit verbeteren en het eigenschappenprofiel ondersteunen dat de toepassing verwacht. Het risico is dat een slecht gecontroleerde uitgloeiing het onderdeel kan vervormen. De cyclus moet worden afgestemd op de geometrie en wanddikte, met maatcontroles na de cyclus.
Is 3D-geprinte PEEK net zo sterk als machinaal bewerkte PEEK?
Niet automatisch. Materiaalextrusie creëert laaggrenzen, zodat het onderdeel anisotroop kan zijn. Een gedrukt en uitgegloeid PEEK-onderdeel kan goed presteren bij compressie of in richtingen die zijn uitgelijnd met de lagen, maar het komt mogelijk niet in elke richting overeen met een machinaal bewerkt onderdeel. Voor zwaar belaste onderdelen moet bij het ontwerp rekening worden gehouden met de oriëntatie van de lagen en zijn mogelijk bewerkingen, dikkere secties of een ander proces nodig.
Kunnen PEEK-onderdelen worden bewerkt na 3D-printen?
Ja. Veel hoogwaardige onderdelen worden in de vorm van een net geprint en vervolgens op kritische interfaces bewerkt. Dit kan de tolerantie, vlakheid en oppervlakteafwerking verbeteren. Het bewerkingsplan moet rekening houden met de spanningstoestand van het gedrukte materiaal en de uitgloeicyclus, en de eindinspectie moet plaatsvinden na alle thermische en bewerkingsstappen.
Hoeveel kost PEEK 3D-printen?
Er is geen bruikbare enkele prijs zonder het geometrie- en validatieniveau. Materiaal, machinetijd, verwijdering van ondersteuningen, gloeien, machinale bewerking, inspectie en schrootrisico dragen allemaal bij. Een klein, eenvoudig onderdeel en een groot, kritisch onderdeel kunnen ruim van elkaar verschillen. De beste aanpak is om het onderdeel op te geven met een duidelijk inspectieplan en een aparte vergoeding voor engineering en afwerking.
Is PEEK voedsel veilig of biocompatibel?
Beschouw "PEEK" niet als een algemene goedkeuring. Voedselcontact en medische toepassingen zijn afhankelijk van de specifieke kwaliteit, additieven, verwerking, reiniging en regelgeving. Een gedrukt onderdeel kan ook oppervlakte- en porositeitseigenschappen hebben die verschillen van een machinaal bewerkt of gegoten onderdeel. Deze toepassingen vereisen een specifieke nalevingsbeoordeling, en niet alleen een materiële naam.
Wat is het verschil tussen PEEK en PPS-CF voor 3D-printen?
PEEK biedt over het algemeen een hoger eigendomsplafond, vooral wat betreft hitte- en chemische bestendigheid, maar vereist ook meer procescontrole en kosten. PPS-CF is een koolstofvezelverbinding die bestand is tegen hoge temperaturen en die een praktische keuze kan zijn voor armaturen, beugels en chemisch blootgestelde onderdelen die niet de volledige PEEK-omhulling nodig hebben. De juiste keuze hangt af van de staat van dienst en het validatieplan.
Hoe moet ik een offerte aanvragen bij een PEEK 3D-printfabrikant?
Stuur de tekening, de functie, de gebruikstemperatuur, de chemische blootstelling, de kritische afmetingen, de oppervlaktevereiste, het inspectieniveau en de beoogde hoeveelheid. Geef aan of PEEK verplicht is of dat er alternatieven mogen worden voorgesteld. Vraag wie de controle heeft over het printen, gloeien, bewerken en inspecteren. Die informatie levert een nuttiger citaat op dan alleen een tekening.
Levert Jiaheng PEEK 3D-printen?
PEEK wordt niet vermeld op de gepubliceerde materiaalpagina's. De beschikbare routes omvatten SLS-nylon, PPS-CF, PAHT-CF, andere FDM-kunststoffen, SLA- en DLP-harsen, SLM-metalen, CNC-bewerking, vacuümgieten en oppervlakteafwerking. Als PEEK verplicht is, deel dan de aanvraagvereisten zodat het team kan bevestigen of het de juiste keuze is of dat een vergelijkbare route praktischer is.
Blijf de productieroute verkennen
Als u een PEEK-vereiste vergelijkt met andere hoogwaardige routes, helpt het om het volledige procesbereik te zien voordat de materiaalbeslissing wordt vastgesteld. Een one-stop-productieplatform kan polymeerprinten, metaalprinten, CNC-afwerking en oppervlaktebehandeling vergelijken in één kwaliteitsgesprek.
De handigste volgende stap is om de tekening en de servicevoorwaarden naast elkaar te leggen. Dat geeft de leverancier voldoende informatie om PEEK, een hogetemperatuurverbinding, een metaalroute of een machinaal bewerkt ontwerp aan te bevelen zonder te raden. Het geeft de koper ook een duidelijke basis voor het vergelijken van prijs, doorlooptijd en risico.
Polyetheretherketon 3D-printen is een goede optie voor het juiste onderdeel, maar het is geen sluiproute rond engineering. Het materiaal beloont gecontroleerd drogen, stabiele kamerwarmte, doordachte oriëntatie, gedocumenteerd uitgloeien en inspectie na thermische verwerking. Het straft aannames. Een leverancier die deze controles kan uitleggen, is waardevoller dan een leverancier die PEEK simpelweg op een materiaalpagina vermeldt.
Voor kopers is het praktische pad het definiëren van de functie, het rangschikken van de vereisten en het vergelijken van ten minste twee routes. PEEK kan het juiste antwoord zijn voor een chemische afdichting, een hoge-hitte-isolator of een slijtageonderdeel. PPS-CF, PAHT-CF, SLS nylon, SLM metaal, precisie CNC of een combinatie kunnen het betere antwoord zijn voor een beugel, behuizing, armatuur of prototype. Het doel is niet om PEEK te vermijden. Het doel is om het te gebruiken waar de eigenschappen ervan een reëel probleem oplossen en waar het proces kan worden gevalideerd.
Contactgegevens
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TOEVOEGEN
-

Gebouw 7, nr. 188, Hongni-gedeelte van Zha Wang Road, Danghu subdistrict, Pinghu City, Jiaxing City, provincie Zhejiang, China
Auteursrecht © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM geïntegreerde slimme productieplatformfabrikanten
